
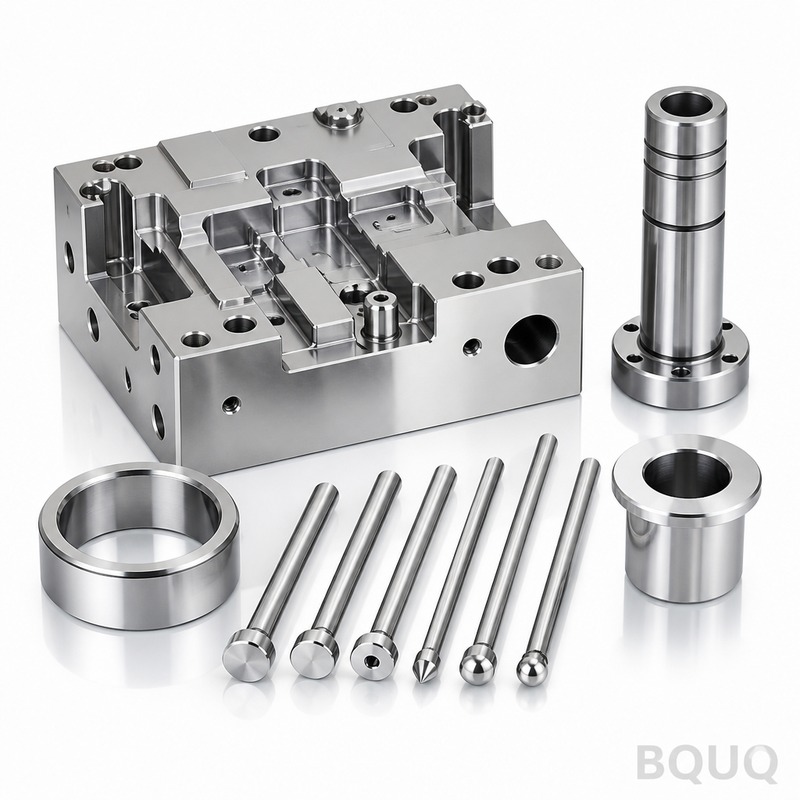
Оценка возможностей завода: станки, персонал и системы
Краткий ответ: оценка возможностей завода состоит из трёх слоёв — станки (что оборудование физически может обеспечить, например, CNC с точностью ±0.005 мм), персонал (кто настраивает, программирует и контролирует) и системы (как обеспечиваются качество, прослеживаемость и управление изменениями, когда никто не смотрит). Проверяйте все три слоя с доказательствами: перечни станков с годами выпуска и записями о калибровке, матрицы квалификации операторов и документированный контроль процессов. Завод, сильный в станках, но слабый в системах, пройдёт первые образцы и «поплывёт» в серии. BQUQ управляет четырьмя производственными линиями на одном заводе в Dongguan по стандарту ISO9001, предоставляет расчёт за 12 рабочих часов и принимает гибкий минимальный заказ, чтобы покупатели могли проверить возможности на реальном заказе.
Большинство неудач в закупках вызваны не тем, что поставщик солгал о станке. Они вызваны тем, что покупатель оценивал не тот слой. Приходит коммерческое предложение с впечатляющими фотографиями пятиосевых обрабатывающих центров, цена конкурентоспособна, образец хорош — а через шесть месяцев детали выходят за допуск, сроки срываются, и никто не может объяснить почему. Станки не менялись. Персонал и системы не выдержали.
Это руководство описывает практическую трёхслойную оценку, которую можно применить к любому поставщику точного производства, будь то первый заказ прототипа или аудит производственного партнёра. Оно написано для инженеров и менеджеров по закупкам, которым нужно принять обоснованное решение, а не просто быстрое.
Почему одни перечни станков вводят покупателей в заблуждение
Перечень станков говорит о том, что возможно, а не о том, что воспроизводимо. Два завода могут владеть идентичными токарными станками с ЧПУ и выдавать совершенно разные результаты, потому что возможности определяются сочетанием состояния шпинделя, стратегии инструмента, терморегулирования, квалификации программиста и обратной связи по контролю.
Когда вы запрашиваете перечень станков, просите больше, чем номера моделей:
- Возраст и состояние — десятилетний обрабатывающий центр, который обслуживается и калибруется, может работать лучше нового, который эксплуатируется до отказа.
- Записи о калибровке и обслуживании — когда станок последний раз проверялся и по какому стандарту?
- Наработка шпинделя и режим работы — станки с высокой загрузкой требуют документированных интервалов обслуживания.
- Собственность на инструмент и оснастку — завод проектирует собственную оснастку или импровизирует под каждый заказ?
Полезный тест: попросите завод описать последний случай, когда станок не прошёл исследование возможностей, и что они предприняли. Заводы с реальным контролем процессов дают конкретный ответ. Заводы без него — расплывчатый.
Как правильно читать перечень станков
| Что написано в перечне | Что это на самом деле означает | Что проверять |
|---|---|---|
| "Точность CNC ±0.005 мм" | Лучший достижимый результат на контролируемом элементе | Исследование возможностей на вашей конкретной геометрии |
| "20 станков CNC" | Мощности есть | Коэффициент загрузки, график смен, узкое место |
| "Пятиосевые возможности" | Сложная геометрия возможна | Персонал-программисты, ПО для симуляции, постпроцессоры |
| "Собственные штамповочные прессы" | Вертикальная интеграция | Диапазон тоннажа, обслуживание штампов, укомплектованность инструментального цеха |
| "Автоматизированный контроль" | Скорость измерений | Статус калибровки, принадлежность программ, план выборки |
Именно в правой колонке и происходит оценка. Любой может прочитать спецификацию; ценность — в доказательствах за ней.
Что на самом деле охватывает слой персонала
Персонал — наименее оцениваемый слой и обычно причина того, что возможности рушатся под объёмом. Завод с отличными станками и недостаточным персоналом выдаст хорошие прототипы и нестабильное производство.
Оценивайте четыре роли конкретно:
Наладка и программирование. Кто преобразует ваш чертёж в процесс? Программируют ли они офлайн с симуляцией или у станка? Офлайн-программирование с верификацией снижает сюрпризы на первых образцах и защищает станок от аварий — признак зрелого цеха.
Операторы. Закреплены ли операторы за конкретными семействами станков или произвольно ротируются? Специализация развивает интуицию в отношении износа инструмента и теплового дрейфа, которую не заменит никакая рабочая инструкция.
Персонал контроля. Критически важно: независимы ли контролёры от производства? Если тот же человек, который управляет станком, подписывает деталь, у вас самоконтроль, а не контроль качества. Независимый контроль — это структурная гарантия.
Инструментальный цех и обслуживание. Затачивает ли завод собственный инструмент, обслуживает ли собственные штампы и ремонтирует ли собственную оснастку? Собственные возможности по инструменту — один из сильнейших предикторов стабильности сроков, поскольку устраняет внешнюю зависимость с критического пути.
Запросите матрицу квалификации: какие операторы допущены к каким станкам и как эта квалификация подтверждена. Заводы, которые её ведут, имеют систему обучения. Заводы, которые не могут её предоставить, полагаются на того, кто оказался доступен.
Почему системы решают, выживут ли возможности при масштабировании
Системы — это правила, которые поддерживают стабильность выпуска, когда объём заказа утраивается, а исходная команда растягивается. Здесь становится видна разница между мастерской и производственным партнёром.
Ключевые системы для проверки:
- Управление документацией — та ли ревизия чертежа на участке, которую вы утвердили?
- Управление изменениями — если завод хочет заменить материал или скорректировать процесс, что запускает уведомление вам?
- Прослеживаемость — могут ли они проследить готовую партию до номера плавки материала, станка, оператора и записи контроля?
- Обработка несоответствий — что происходит с плохой партией? Она изолируется, получает решение и анализ корневой причины или тихо сортируется?
- Система калибровки — измерительные приборы по графику, и доступны ли записи?
- Корректирующие действия — вызывают ли повторяющиеся дефекты документированный отклик?
Сертификация ISO9001 — полезный базовый сигнал, что эти системы существуют на бумаге. Это не доказательство, что они работают ежедневно — поэтому оценка должна включать доказательства, а не только сертификат. Попросите показать недавний внутренний аудит, отчёт о корректирующих действиях и журнал калибровки. Качество этих документов говорит больше, чем сам сертификат.
Трёхслойная модель оценки
| Слой | Вес | Запрашиваемые доказательства | Тревожный признак |
|---|---|---|---|
| Станки | 30% | Перечень станков, записи о калибровке, исследование возможностей | Только спецификация, нет данных о калибровке |
| Персонал | 30% | Матрица квалификации, оргструктура, укомплектованность инструментального цеха | Нет независимой роли контроля |
| Системы | 40% | Область ISO9001, управление изменениями, образец прослеживаемости | Не могут предоставить запись о корректирующих действиях |
Системы намеренно имеют наибольший вес. Станки можно купить, персонал можно нанять, но системы строятся годами и их труднее всего подделать под давлением.
Как провести оценку, не летая в Китай
Вам не нужно посещать завод, чтобы получить реальный сигнал. Структурированная удалённая оценка с последующим платным пробным заказом выявляет большинство пробелов в возможностях.
Шаг 1 — Запрос документов. Отправьте письменный запрос на перечень станков, график калибровки, матрицу квалификации, заявление об области ISO9001 и образец отчёта о корректирующих действиях. Заводы, которые отвечают в течение дня-двух организованными документами, демонстрируют управление документацией в реальном времени.
Шаг 2 — Технический звонок. Пройдите с инженером по вашему чертежу. Спросите, как они обеспечат самый жёсткий допуск и как его проконтролируют. Слабые поставщики отвечают общими фразами; сильные спрашивают о стратегии баз, состоянии материала и объёме.
Шаг 3 — Платный пробный заказ. Разместите небольшой, но реальный заказ по производственной спецификации. Это одновременно проверяет скорость расчёта, качество обратной связи по DFM, документацию первых образцов, упаковку и своевременную поставку. Расчёт BQUQ за 12 рабочих часов и гибкий минимальный заказ созданы, чтобы сделать этот шаг малозатратным.
Шаг 4 — Независимая инспекция. Для критических деталей закажите независимую инспекцию пробной партии. Это проверяет собственные данные контроля завода против внешнего измерения — самая полезная перекрёстная проверка из доступных.
Шаг 5 — Оценка и сравнение. Используйте оценочную карту, чтобы несколько поставщиков оценивались по одним критериям, а не по качеству презентации. Структурированный подход к метрикам оценочной карты поставщика сохраняет честность сравнения по предложениям, которые выглядят по-разному на первый взгляд.
Где многопроцессные заводы меняют расчёт
Завод, который выполняет несколько процессов под одной крышей — обработка на ЧПУ, штамповка металла, навивка пружин, производство радиаторов — сокращает количество оценок возможностей, которые вам нужно провести. Каждый переданный на аутсорсинг этап — это ещё один поставщик для проверки, ещё один срок для управления и ещё одно место, где может нарушиться накопление допусков и ответственность.
Например, штампованный кронштейн, который также требует навитой пружины и обработанной вставки, включает три семейства процессов. Если они находятся на одном заводе с общим контролем и одной системой качества, команды штамповки металла на заказ и пружин сжатия работают по одной ревизии чертежа и одному управлению изменениями. Если они находятся на трёх заводах, риск координации ложится на вас.
Это вопрос реальных возможностей, а не маркетинга. Спросите, как процессы передаются внутри: есть ли общий сопроводительный лист, общий стандарт контроля и единая точка ответственности за готовую сборку?
Распространённые ошибки при оценке
Путать сертификацию с возможностями. ISO9001 подтверждает, что система существует. Он не подтверждает, что система эффективна для вашего допуска и объёма.
Оценивать только образец. Образцы часто изготавливаются лучшим оператором на лучшем станке с повышенным вниманием. Оценивайте процесс, а не артефакт.
Игнорировать инструментальный цех. Собственное изготовление инструмента и обслуживание штампов — тихий, но мощный индикатор надёжности сроков.
Пропускать слой персонала. Аудиты станков и систем проще проводить, поэтому покупатели уделяют им чрезмерное внимание. Слой персонала — источник большей части вариабельности.
Не проводить повторную оценку. Возможности меняются с персоналом, составом заказов и состоянием оборудования. Структурированный подход к снижению рисков включает периодическую переоценку, а не однократное одобрение. Сочетание этого с документированным чек-листом проверки поставщика делает процесс повторяемым для новых категорий и новых членов команды.
Часто задаваемые вопросы
В: Сколько времени занимает оценка возможностей завода?
О: Удалённая оценка на основе анализа документов и технического звонка обычно занимает от одной до двух недель. Добавление платного пробного заказа продлевает её до трёх-пяти недель в зависимости от сложности детали и срока поставки материала. Пробный заказ — самая ценная часть, поэтому не сокращайте её. Заложите время один раз и переиспользуйте структуру для будущих поставщиков.
В: Достаточно ли ISO9001, чтобы доказать, что завод способен?
О: Нет. ISO9001 подтверждает, что документированные системы существуют и аудируются, что является значимым базовым уровнем. Он не доказывает, что завод может выдержать ваш конкретный допуск при вашем конкретном объёме. Всегда дополняйте сертификат доказательствами: записями о калибровке, отчётом о корректирующих действиях и исследованием возможностей на геометрии, похожей на вашу деталь.
В: Какой допуск ожидать от способного завода с ЧПУ?
О: Способный цех точной обработки на ЧПУ обычно может выдерживать ±0.005 мм на контролируемых элементах, с более жёсткими результатами, достижимыми на конкретных геометриях при правильных условиях. Рассматривайте любой заявленный допуск как условный по размеру элемента, материалу и объёму. Попросите завод провести исследование возможностей на вашей реальной детали, а не принимать общее заявление о допуске.
В: Как проверить независимость контроля?
О: Запросите организационную структуру и убедитесь, что отчёты о контроле подписывает кто-то вне производственной команды. Затем запросите образец записи контроля и сверьте подпись с этой структурой. Если оператор станка подписывает свои детали, у вас самоконтроль. Независимый контроль — это структурный контроль, на котором стоит настаивать.
В: Могу ли я оценить завод без личного визита?
О: Да, для большинства категорий. Запросы документов, технические звонки, платные пробные заказы и независимая инспекция вместе дают сильный сигнал. Личный визит добавляет ценность для крупносерийных или критичных по безопасности программ и для проверки соответствия условий на участке документам. Начните удалённо, затем посетите, когда отношения оправдают поездку.
Связанные ресурсы
- О BQUQ и наших четырёх производственных линиях в Dongguan: /about/
- Возможности и допуски обработки на ЧПУ: /cnc-machining/
- Штамповка металла и собственный инструментальный цех: /custom-metal-stamping/
- Отраслевые тенденции, влияющие на решения о закупках: /industry-dynamics/
- Больше технических статей для инженеров и покупателей: /bquq-blog/
- Часто задаваемые вопросы о закупках и производстве: /faq/
- Кейсы и примеры программ: /case/
- Свяжитесь с нашей инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на ЧПУ (±0.005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одном заводе ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


