
Обработка на станках с ЧПУ для аэрокосмических деталей: допуски и документация
Краткий ответ: аэрокосмические детали, обработанные на станках с ЧПУ, изготавливаются с допуском ±0.005 мм или точнее на критических поверхностях, проверяются на координатно-измерительной машине (КИМ) и часто задаются с GD&T по ASME Y14.5, а также сопровождаются сертификатами на материал, отчётом о первой статье (FAI) и прослеживаемостью от заготовки до готовой детали. Допуск редко является сложной частью; именно документооборот и управление процессом определяют квалификацию поставщика. BQUQ изготавливает точные детали в Dongguan по стандарту ISO9001 и возвращает котировку на основе чертежа в течение 12 рабочих часов.
Аэрокосмические покупатели не выбирают только по цене. Деталь, которая верна по размерам, но не документирована, бесполезна при аудите, а деталь с идеальным отчётом, но процессом, который не может быть повторён, столь же рискованна. Работа чётко делится на три вопроса: может ли цех выдержать допуск, может ли он это доказать и может ли он повторить это в следующей партии. Это руководство отвечает на все три.
Какие допуски и стандарты регулируют аэрокосмическую обработку?
Большинство аэрокосмических чертежей используют GD&T, а не простые размеры с плюс/минус, потому что функция детали зависит от формы, ориентации и расположения, а не только от размера. Отверстие может быть в пределах допуска по размеру, но всё ещё вне позиции; поверхность может быть достаточно плоской по штангенциркулю, но иметь достаточный наклон, чтобы не соответствовать сопрягаемой поверхности. GD&T фиксирует это намерение с помощью баз и рамок контроля элементов.
В цехе это означает, что чертёж читается в соответствии с ASME Y14.5 (или эквивалентом ISO), и план контроля строится вокруг той же структуры баз. Критические элементы обычно попадают в следующие диапазоны:
| Тип элемента | Типичный допуск | Метод проверки |
|---|---|---|
| Подшипниковые отверстия и посадочные диаметры | ±0.005 мм | КИМ, нутромер |
| Плоскостность / перпендикулярность | 0.01–0.02 мм | КИМ, поверочная плита |
| Позиция отверстия (истинная позиция) | Ø0.05–Ø0.10 мм | КИМ |
| Общий обработанный профиль | ±0.1 мм | Штангенциркули, микрометры |
| Чистота поверхности на уплотнительных поверхностях | Ra 0.4–0.8 мкм | Профилометр |
Честное правило: выдерживайте жёсткий допуск только там, где это необходимо для функции. Задание ±0.005 мм на всём чертеже увеличивает стоимость, добавляет время контроля и повышает количество брака без улучшения детали. Поставщик, которого стоит использовать, спросит, какие элементы являются критическими, а не будет молча оценивать всю деталь так, как если бы все были критическими.
Какая документация нужна аэрокосмическому заказчику?
Документация — это то, где общая обработка и аэрокосмическая обработка расходятся. Типичный пакет включает:
- Сертификат на материал, связывающий партию готовых деталей с сертификатом завода на заготовку.
- Отчёт о первой статье (FAI) на первую деталь заказа, показывающий измеренные значения по каждому размеру на чертеже.
- Отчёт о размерном контроле для каждой партии с измеренными значениями и использованным измерительным инструментом.
- Записи о прослеживаемости, чтобы любую готовую деталь можно было отследить до партии материала и данных контроля.
- Сертификат соответствия (CoC), подтверждающий, что деталь соответствует чертежу и требованиям заказа на поставку.
| Документ | Когда создаётся | Что доказывает |
|---|---|---|
| Сертификат на материал | При приёмке сырья | Марка и идентификация партии/плавки |
| Отчёт FAI | На первой детали заказа | Все размеры измерены по чертежу |
| Отчёт о контроле партии | При каждой отгрузке | Партия соответствует спецификации |
| CoC | При каждой отгрузке | Заявление о соответствии |
| Журнал прослеживаемости | Ведётся непрерывно | От партии сырья до готовой детали |
Некоторые из этих документов являются стандартным результатом в серьёзном цехе; другие зависят от требований вашей системы качества. Правильное время для согласования пакета — на этапе запроса цены. Запрашивать отчёт FAI после изготовления деталей слишком поздно, а просить цех восстановить прослеживаемость постфактум — признак того, что процесс никогда не контролировался.
Выбор материалов и процессов для аэрокосмических деталей
Аэрокосмическая работа опирается на небольшой набор материалов: алюминий 6061 и 7075 для конструкционных корпусов и кронштейнов, нержавеющая сталь 17-4 PH и 15-5 PH для высокопрочных коррозионностойких деталей, титан для критичных по весу компонентов и инженерные пластики для неконструкционных деталей. Каждый выбор изменяет время обработки и стоимость.
| Материал | Типичное аэрокосмическое применение | Обрабатываемость | Примечания |
|---|---|---|---|
| Алюминий 6061 | Кронштейны, корпуса | Очень хорошая | Низкая стоимость, легко отделывается |
| Алюминий 7075 | Конструкционные, высокопрочные | Средняя | Выше прочность, выше стоимость |
| Нержавеющая сталь 17-4 PH | Высокопрочные фитинги | Средняя | Термообработка влияет на конечный размер |
| Титан Grade 5 | Критичные по весу детали | Плохая | Медленно, износ инструмента, контроль нагрева |
| PEEK | Неконструкционные | Хорошая | Совместим с МРТ, химически стойкий |
Выбор процесса так же важен, как и материал. Прототип кронштейна может быть выгодно фрезеровать из заготовки; тот же кронштейн при большом объёме может быть дешевле как штамповка или литьё. В BQUQ мы выполняем ЧПУ-обработку, штамповку металла, пружины и радиаторы на одном заводе, поэтому можем сказать, когда обработанная деталь на самом деле должна быть штампованной, и когда жёсткий допуск действительно требует механической обработки. Это сравнение, описанное в нашем руководстве по прототипированию на ЧПУ и мелкосерийному производству, часто экономит больше, чем небольшая скидка только на обработку.
Как BQUQ выполняет аэрокосмические работы?
Мы обрабатываем точные детали на стабильном оборудовании для токарной и фрезерной обработки с ЧПУ, проверяем критические элементы на КИМ и отгружаем каждую партию со стандартным отчётом о размерном контроле. Наши производственные возможности — ±0.005 мм на критических элементах, и мы выдерживаем более жёсткие допуски только там, где процесс может это оправдать — мы скорее скажем вам, что требование выходит за пределы процесса механической обработки, чем поставим детали, не проходящие аудит.
Для аэрокосмических прототипов малые партии — это норма. Нет формы, которую нужно амортизировать, поэтому единичные и мелкосерийные заказы обычны, и изменения между итерациями ожидаемы. Пришлите модель, чертёж с GD&T, материал, количество и требования к документации. Если элемент требует шлифовки или специального процесса, который мы не выполняем, мы скажем об этом и, где это помогает, скоординируем нужный этап вместо того, чтобы делать вид, что фрезерный станок может всё.
Что должно быть в аэрокосмическом запросе цены?
Полный запрос устраняет запас безопасности, который иначе добавил бы завод. Включите 3D-модель и размерный 2D-чертёж с указанием баз, марку материала, количество и любой ожидаемый годовой объём, отделку и любую поверхностную обработку, требуемый пакет документации и целевой срок поставки. Если деталь является частью сборки, пришлите также сопрягаемые детали; размерная цепь по нескольким деталям обычно является реальной проблемой, а не какая-либо отдельная деталь. Наше руководство по размерным цепям объясняет, как этот анализ изменяет допуски, которые вы должны задавать.
Что идёт не так с аэрокосмическими обработанными деталями?
Большинство отказов аэрокосмической обработки не драматичны. Они тихие и проявляются поздно. Повторяющиеся причины стоит знать до размещения заказа:
- Завышенные требования к допускам. Чертёж, где каждый размер ±0.005 мм, вынуждает контролировать элементы, которые в этом не нуждаются, повышает брак и скрывает, какие поверхности действительно критичны. Результат — более высокая цена без лучшей детали.
- Неопределённая структура баз. Если на чертеже не указано чётко, какая поверхность является первичной базой, цех и контролёр могут выбрать разные ориентиры. Деталь проходит локально и не проходит при сборке.
- Термообработка после финальной обработки. Для дисперсионно-твердеющей нержавеющей стали, такой как 17-4 PH, закалка может изменить размеры. Если последовательность неверна, деталь приходит правильной со станка и выходит за допуск после обработки.
- Слабая прослеживаемость. Готовая деталь, которую нельзя связать с партией материала, является проблемой при любом аудите, и восстановить эту связь после производства редко возможно.
- Удаление заусенцев и состояние кромок оставлены неопределёнными. Острая кромка на поверхности для обращения становится точкой зарождения трещины; свободный заусенец становится посторонним предметом.
Ничто из этого не является экзотикой. Каждое предотвращается решением о критических элементах, структуре баз, последовательности процессов и пакете документации до первого реза. Вот почему аэрокосмическая котировка, которую стоит принять, исходит от поставщика, который прочитал чертёж, а не от того, кто оценил фотографию.
Часто задаваемые вопросы
В: Может ли китайский машиностроительный цех соответствовать аэрокосмическим допускам?
О: Да, для обработанных деталей. ±0.005 мм на критических элементах достижимо на современных станках и проверяется на КИМ. Проверять следует не заявление о допуске, а документацию и повторяемость: запросите отчёт FAI и образец партии перед тем, как обязаться по объёму.
В: Что такое отчёт FAI и нужен ли он мне?
О: Отчёт о первой статье документирует измеренное значение каждого размера чертежа на первой детали заказа. Это стандартная практика для аэрокосмической и другой регулируемой работы, и он доказывает, что процесс произвёл деталь в соответствии с чертежом. Его следует согласовать на этапе запроса цены.
В: Как вы работаете с GD&T на чертеже?
О: Мы читаем чертёж в соответствии с ASME Y14.5 (или эквивалентом ISO), строим план контроля на той же структуре баз и проверяем форму, ориентацию и расположение на КИМ. Если рамка контроля элемента неоднозначна, мы спрашиваем до обработки, а не гадаем.
В: Какие материалы вы обрабатываете для аэрокосмических деталей?
О: Алюминий 6061 и 7075, нержавеющую сталь 17-4 PH и 15-5 PH, титан и инженерные пластики, такие как PEEK. Если ваш чертёж требует процесса, который мы не выполняем, мы сообщаем вам и помогаем направить работу, а не заставляем её идти на неподходящий станок.
В: Как быстро я могу получить котировку на обработанные аэрокосмические детали?
О: Отправьте чертёж и модель на sc@bquq.com или WhatsApp +86 13713157787 с указанием материала, количества, отделки и требований к документации. Мы возвращаем котировку в течение 12 рабочих часов.
Связанные ресурсы
- Аэрокосмические прототипы на ЧПУ — как аэрокосмические прототипы переходят от модели к проверенной первой статье.
- Услуги обработки на ЧПУ — точная токарная и фрезерная обработка от завода-источника в Dongguan.
- О BQUQ — завод ISO9001:2015, объединяющий линии ЧПУ, штамповки, пружин и радиаторов под одной крышей.
- Свяжитесь с нами — отправьте чертёж и получите котировку в течение 12 рабочих часов.
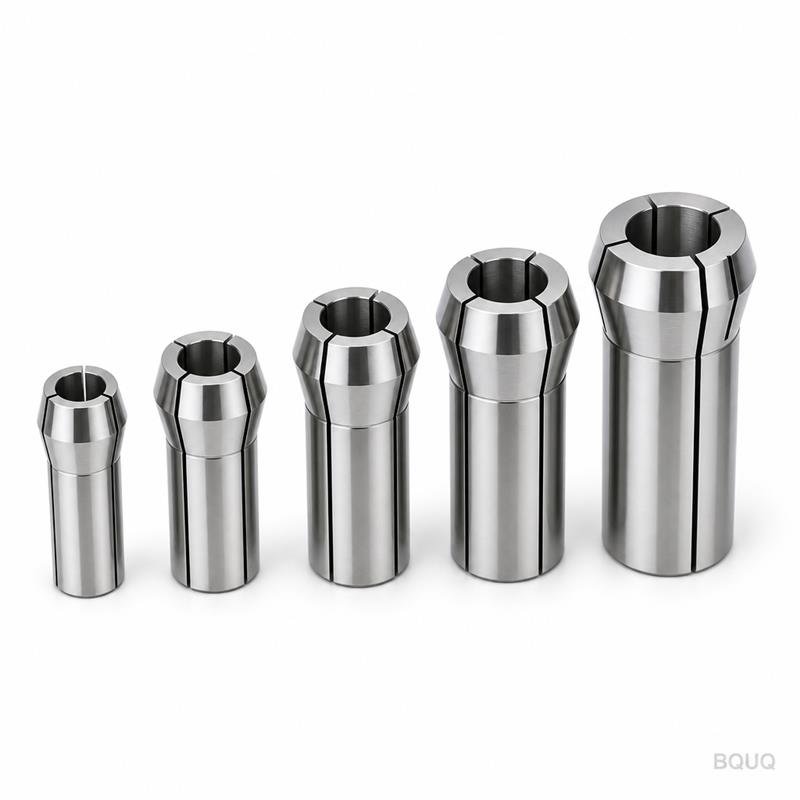
Автор: инженерная команда BQUQ. BQUQ — сертифицированный по ISO9001 завод-источник в Dongguan, Китай, объединяющий линии обработки на ЧПУ, штамповки металла, изготовления пружин на заказ, радиаторов и цанг под одной крышей. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения котировки в течение 12 рабочих часов. www.bquq.com


