
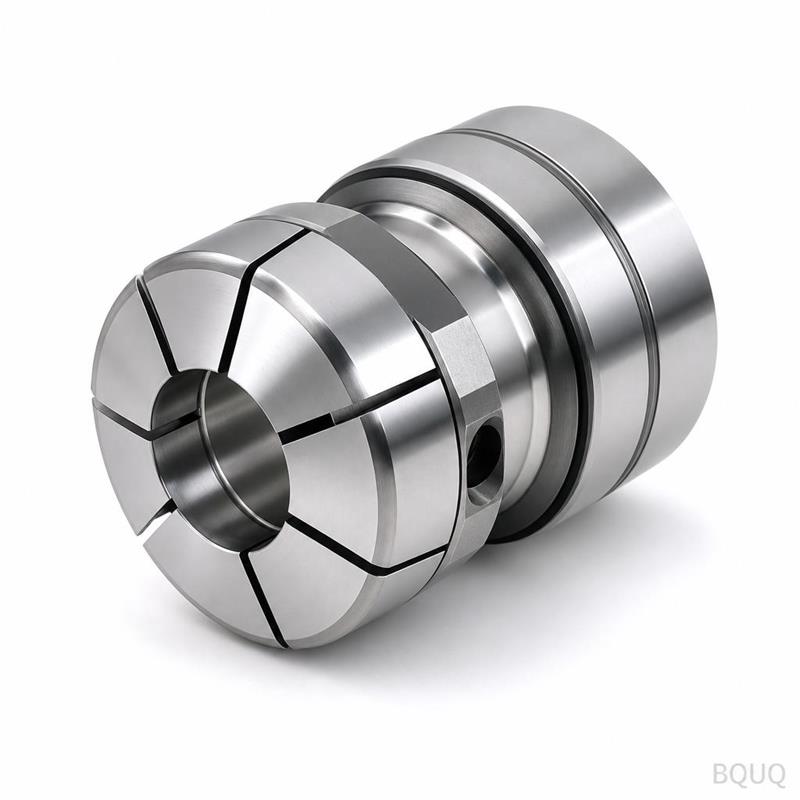
Резьбовые и пневматические соединители для ЧПУ-обработки
Краткий ответ: ЧПУ-обработка производит соединители для жидкостей и пневматики путём точения корпуса и резьбы, затем фрезерования поперечных каналов, шестигранных площадок или монтажных площадок до герметичной, повторяемой геометрии. Типичные возможности цеха — ±0.005 мм на критических диаметрах, Ra 0.4–0.8 мкм на уплотнительных поверхностях и калибровка резьбы по ISO 228 или SAE J1926. Корпуса обычно изготавливаются из алюминия 6061-T6, нержавеющей стали 303/316 или латуни C3604. Срок изготовления первого образца обычно составляет 5–10 рабочих дней после выпуска чертежа; BQUQ возвращает смету в течение 12 рабочих часов и поддерживает гибкий минимальный заказ, поэтому пробная партия из 50 штук реалистична до вложений в оснастку или серийного производства.
Соединители выглядят просто на чертеже и вызывают несоразмерные проблемы в эксплуатации. Пневматический фитинг, который подтекает при 8 бар, гидравлический адаптер, который заклинивает после 200 термических циклов, порт коллектора, который течёт только в одной из шести полостей — это проблемы обработки и спецификации, а не сборки. В этой статье рассматривается, как задавать, обрабатывать и контролировать соединители для жидкостей и пневматики, чтобы деталь вела себя одинаково на 1-й и 10 000-й штуке.
Что считается соединителем для жидкостей или пневматики?
С точки зрения обработки, соединитель — это любая деталь, задача которой соединить два пути потока жидкости — жидкой или газообразной — выдерживая давление и предотвращая утечки. Это охватывает широкое семейство, и стратегия обработки меняется для каждого.
| Семейство | Типичная функция | Доминирующий процесс обработки | Критическая особенность |
|---|---|---|---|
| Штуцер с ёлочкой | Надевание гибкого шланга, низкое давление | Точение + накатка/формирование ёлочки | Диаметр вершины ёлочки, входная фаска |
| Соединитель push-to-connect | Быстроразъёмное соединение трубки, пневматика | Точение + фрезерование (паз для разблокировки) | Круглость отверстия, глубина канавки под O-кольцо |
| Соединитель JIC / SAE с конусом | Гидравлика, высокое давление | Точение, конус 37° или 45° | Угол конуса и чистота поверхности |
| ORFS / O-ring boss | Гидравлика, торцевое уплотнение | Точение + торцевое точение канавки | Ширина канавки, плоскостность торца |
| Banjo / banjo bolt | Гидравлика в ограниченном пространстве | Точение + поперечное сверление | Удаление заусенцев в поперечном отверстии, площадь потока |
| Коллекторный блок | Распределяет несколько контуров | Фрезерование + сверление + нарезание резьбы | Положение портов относительно друг друга, глубина резьбы |
| Корпус быстроразъёмной муфты | Частое подключение/отключение | Точение + фрезерование + шлифование | Отверстие втулки, соосность уплотнительного пояска |
Общая нить: каждая из этих деталей определяется уплотнительным интерфейсом. Всё остальное — шестигранные площадки, зазор для ключа, геометрия ёлочки шланга, монтажные ушки — вторично. Если вы должны жёстко выдержать только одну вещь, выдержите уплотнение.
Какие материалы следует выбирать для соединителей?
Выбор материала определяется средой, давлением, температурой и стоимостью, именно в этом порядке. Совместимость с рабочей жидкостью важнее прочности в большинстве низконапорных пневматических работ.
| Материал | Лучше всего для | Пригодность по давлению | Примечания |
|---|---|---|---|
| Алюминий 6061-T6 | Пневматика, низконапорная гидравлика, пневмоинструмент | Низкое и среднее | Анодирование для коррозионной стойкости; избегайте голого алюминия с щелочными средами |
| Алюминий 2024 | Более прочные аэрокосмические фитинги | Среднее и высокое | Плохая коррозионная стойкость без покрытия; обычно покрывается |
| Латунь C3604 | Воздух, вода, инертный газ, общая пневматика | Низкое и среднее | Отличная обрабатываемость, естественная коррозионная стойкость |
| Нержавеющая сталь 303 | Вода, слабые химикаты, линии, контактирующие с пищевыми продуктами | Среднее | Свободно обрабатывается; немного ниже коррозионная стойкость, чем у 316 |
| Нержавеющая сталь 316/316L | Агрессивные химикаты, морская среда, медицинский газ | Среднее и высокое | Труднее обрабатывается; требуется острая оснастка и более медленные подачи |
| Углеродистая сталь (12L14, 1215) | Высоконапорные гидравлические адаптеры | Высокое | Требует цинкового/никелевого покрытия; толщина покрытия влияет на резьбу |
| PPSU / PEEK (обрабатываемый пластик) | Изоляция, лёгкость, химическая инертность | Низкое и среднее | Обрабатывается, а не формуется, для малых объёмов |
Два практических правила. Во-первых, никогда не соединяйте голый алюминиевый корпус с ответной резьбой из нержавеющей стали во влажной среде — гальваническая коррозия заклинит соединение. Используйте корпус с покрытием, противозадирную смазку или пластиковый изолятор. Во-вторых, когда заказчик указывает «нержавеющая сталь» для пневматической линии, работающей на сухом приборном воздухе, 303 обычно достаточно и обрабатывается примерно на 30–40% быстрее, чем 316, что напрямую отражается на цене за единицу.
Как обработать соединитель, который действительно герметичен?
Герметичность создаётся тремя вещами: геометрией уплотнения, чистотой поверхности и соосностью. Все три — решения при обработке.
Геометрия уплотнительной поверхности
Для порта O-ring boss глубина и ширина канавки контролируют процент сжатия. Типичная цель — 15–25% сжатия поперечного сечения O-кольца. Если канавка на 0.05 мм глубже, O-кольцо не нагружается; на 0.05 мм мельче — и оно выдавливается под давлением. Это допуск, который вы должны указать явно, а не оставлять на общие допуски.
Для фитингов с конусом уплотнением является угол конуса. Конус JIC 37°, выдержанный с точностью ±0.5° и чистотой поверхности Ra 0.8 мкм или лучше, будет надёжно садиться. Конус, обработанный под 38° с рваной поверхностью, будет течь при высоком давлении, независимо от того, как сильно сборщик его затянет.
Чистота поверхности на уплотнительных поверхностях
| Метод уплотнения | Типичная требуемая чистота | Почему |
|---|---|---|
| Торцевое уплотнение O-кольцом | Ra 0.4–0.8 мкм | Предотвращает выдавливание уплотнения и пути утечки |
| Конус flare (JIC/SAE) | Ra 0.8 мкм или лучше | Металл-металл контакт должен быть непрерывным |
| Резьбовой герметик (NPT) | Ra 1.6 мкм допустимо | Деформация резьбы обеспечивает уплотнение |
| Приклеенная шайба / Dowty | Ra 1.6 мкм допустимо | Шайба деформируется, заполняя поверхность |
| Торцевая поверхность под прокладку (фланец) | Ra 1.6–3.2 мкм | Прокладка прилегает; слишком гладкая может быть хуже |
Обратите внимание на последнюю строку. Для мягких прокладок чрезмерно полированная поверхность не всегда лучше — некоторая текстура помогает прокладке врезаться. Завышение требований к чистоте увеличивает стоимость без повышения герметичности.
Соосность и совмещение резьбы и отверстия
В соединителе push-to-connect отверстие трубки и резьба должны иметь общую ось. Если их биение превышает примерно 0.05 мм, трубка входит под углом, цанга зажимает неравномерно, и фитинг течёт или разъединяется при вибрации. Решение — процесс, а не контроль: точите корпус, отверстие и резьбу за одну установку или используйте цанговый патрон, который держит точеный наружный диаметр как базу для второй операции. BQUQ использует цанговые патроны именно по этой причине — перезажим в трёхкулачковом патроне обычно добавляет 0.03–0.08 мм биения, чего достаточно для провала пневматического теста на утечку.
Удаление заусенцев во внутренних поперечных каналах
Поперечные сверлёные каналы пересекают основное отверстие и оставляют кольцо заусенцев в месте пересечения. Этот заусенец отделяет частицы в путь потока жидкости и может помешать уплотнению сесть. Указывайте удаление заусенцев явно — термическое удаление заусенцев, абразивный поток или контролируемое ручное удаление с проверкой борскопом. «Удалить заусенцы со всех кромок» на чертеже слишком расплывчато; укажите, с каких кромок и по какому стандарту.
Резьбы: где начинается большинство отказов соединителей
Резьбы на соединителях — не крепёж. Они являются границами давления и следуют другим стандартам.
- NPT / NPTF (коническая): уплотняется деформацией резьбы. Требует герметика или ленты. Не смешивайте ожидания NPT и NPTF — NPTF — это вариант сухого уплотнения и требует более строгого контроля инструмента.
- G / BSPP (параллельная): уплотняется приклеенной шайбой или O-кольцом, а не самой резьбой. Распространено в европейском пневматическом оборудовании.
- UNF / SAE J1926 (прямая резьба O-ring boss): уплотняется O-кольцом у основания резьбы. Положение седла O-кольца критично.
- Метрическая параллельная (ISO 6149): принцип, аналогичный SAE ORB, метрические размеры.
- JIC 37° flare: уплотняется на конусе, резьба обеспечивает только усилие зажима.
Частая и дорогостоящая ошибка — указать коническую резьбу там, где предполагалась параллельная резьба с O-кольцом, или наоборот. Детали выглядят похоже на фото и несовместимы в эксплуатации. Всегда указывайте полный стандарт на чертеже, а не просто «1/4 дюйма».
Контроль резьбы должен выполняться калибром, а не штангенциркулем. Проходные/непроходные кольцевые калибры для наружных резьб и пробковые калибры для внутренних резьб выявляют ошибки среднего диаметра и шага, которые штангенциркуль не видит. BQUQ калибрует резьбы соединителей в соответствии с указанным стандартом и записывает результат для каждой партии.
Правила проектирования для производства, снижающие стоимость соединителей
Большая часть стоимости соединителя заключается в наладке и вторичных операциях, а не в материале. Несколько изменений обычно окупаются.
1. Сведите к одному стандарту резьбы на сборку. Смешанные порты NPT и BSPP на одном коллекторе требуют двух наборов инструментов, двух наборов калибров и двух процедур контроля.
2. Избегайте глубоких поперечных отверстий малого диаметра. Поперечное отверстие с отношением глубины к диаметру выше 6:1 требует сверления с периодическим выводом, склонно к уводу и трудно для удаления заусенцев. Измените ориентацию порта, если конструкция позволяет.
3. Указывайте шестигранные площадки под стандартный размер ключа. Нестандартные размеры шестигранника увеличивают время фрезерования и не дают сервисному технику стандартного инструмента.
4. Держите уплотнительные канавки вне прерывистых резов. Канавка, пересекающая фрезерованную площадку или поперечное отверстие, будет иметь заусенец на каждом прерывании.
5. Используйте одну базу для уплотнительных элементов. Если канавка O-кольца и монтажная поверхность размерены от разных баз, накопление допусков в конечном итоге приведёт к течи.
6. Допуски только там, где они важны. Общие допуски ±0.1 мм на неуплотнительных элементах и ±0.005 мм на уплотнительных диаметрах — нормальное, экономически эффективное разделение. Ужесточение всего до ±0.005 мм может умножить время обработки без функционального выигрыша.
Для более глубокого понимания того, как выбор допусков влияет на стоимость, см. наш разбор примеров перепроектирования DFM.
Контроль и испытания на утечку
Соединитель, который правильно измерен, всё ещё может течь, поэтому требуются как размерный контроль, так и функциональные испытания.
| Проверка | Метод | Типичная частота |
|---|---|---|
| Форма резьбы и средний диаметр | Проходные/непроходные калибры | 100% или по AQL |
| Глубина/ширина уплотнительной канавки | Оптический компаратор, КИМ | Первый образец + выборочно |
| Круглость и соосность отверстия | КИМ, пневматический калибр | Первый образец + выборочно |
| Чистота поверхности на уплотнительных торцах | Профилометр | Первый образец + периодически |
| Отсутствие заусенцев во внутренних портах | Борскоп, визуально | Для каждой партии |
| Герметичность | Испытание падением давления воздуха или гидростатическое | Для каждой партии или 100% для критических деталей |
Испытание падением давления воздуха при 1.5× рабочего давления является стандартным производственным скринингом для пневматических фитингов. Для гидравлических деталей обычно проводится гидростатическое испытание при 1.5–2× номинального давления. Оба метода разрушительны только для графика — закладывайте время на испытания в срок изготовления, а не рассматривайте их как запоздалую мысль.
Если вы выбираете СОЖ для обработки этих деталей, особенно нержавеющей стали и латуни, наше руководство по выбору СОЖ охватывает аспект совместимости со средами, что важно, когда остатки жидкости на корпусе соединителя могут загрязнить газовую линию.
Почему стоит заказывать соединители на одном заводе?
Соединители редко являются единым процессом. Типичный пневматический фитинг требует точения, фрезерования для паза разблокировки или монтажной площадки, накатки или нарезания резьбы, удаления заусенцев, обработки поверхности и испытания на утечку. Когда эти этапы находятся у разных поставщиков, накопление допусков пересекает границы компаний, и никто не отвечает за конечное уплотнение.
Выполнение точения, фрезерования, удаления заусенцев и контроля под одной крышей в Дунгуане означает, что база, установленная на токарном станке, является базой, используемой при окончательном контроле. BQUQ управляет четырьмя производственными линиями на одном заводе ISO9001, охватывающими ЧПУ-обработку с точностью ±0.005 мм, штамповку металла, изготовление пружин на заказ и производство радиаторов. Для работы с соединителями соответствующая возможность — точение и фрезерование на одном этаже, с цанговыми патронами для соосности и калибровкой резьбы.
Для покупателей практическая выгода — более короткий цикл между «течёт» и «вот почему». Для инженеров — единая точка ответственности за уплотнительный интерфейс.
Изучите соответствующие процессы: ЧПУ-обработка, токарные детали на ЧПУ и фрезерные детали на ЧПУ. Если ваш соединитель вкручивается в обработанный корпус, наши заметки по спецификациям резьбы охватывают требования к ответной стороне.
Часто задаваемые вопросы
В: Какой допуск следует указывать на уплотнительную канавку соединителя?
О: Глубина и ширина канавки должны быть допускованы напрямую, обычно ±0.025 мм или точнее, в зависимости от поперечного сечения O-кольца и давления. Не полагайтесь на общие допуски для уплотнительных элементов. Процент сжатия 15–25% — обычная цель. Укажите размеры канавки как базовые размеры со ссылкой на стандарт O-кольца, для которого вы проектируете, и позвольте станочнику выдерживать их независимо от остальной части детали.
В: Может ли ЧПУ-обработка экономично производить пневматические push-to-connect фитинги при малых объёмах?
О: Да. Ниже примерно 5 000–10 000 штук в год обработка обычно дешевле литья под давлением с учётом амортизации оснастки. BQUQ поддерживает гибкий минимальный заказ, поэтому пробная партия 50–500 штук практична. Основные драйверы стоимости — количество установок, операция фрезерования паза разблокировки и требование 100% испытания на утечку или выборочного.
В: Что лучше для гидравлических соединителей: нержавеющая сталь 316 или углеродистая сталь с покрытием?
О: Это зависит от окружающей среды, а не от давления. Углеродистая сталь с покрытием хорошо выдерживает высокое давление и стоит меньше, но покрытие может скалываться на кромках резьбы и обнажать голую сталь для коррозии. Нержавеющая сталь 316 устойчива к агрессивным средам и морским условиям, но обрабатывается медленнее и стоит дороже. Для большинства внутренних гидравлических систем углеродистая сталь с покрытием — экономичный выбор; указывайте 316 для химической, морской или моечной эксплуатации.
В: Как предотвратить гальваническую коррозию между алюминиевым корпусом и ответной деталью из нержавеющей стали?
О: Разделите металлы или контролируйте среду. Варианты включают твёрдое анодирование алюминиевого корпуса, указание марки нержавеющей стали с покрытой алюминиевой вставкой, нанесение противозадирной смазки при сборке или использование пластиковой изолирующей шайбы. Во влажной или солевой среде полностью избегайте прямого контакта голого алюминия с нержавеющей сталью, так как алюминий будет корродировать преимущественно в месте соединения.
В: Какой срок изготовления ожидать для первого образца соединителя?
О: Для простого точеного фитинга с одной вторичной фрезерной операцией первый образец обычно занимает 5–10 рабочих дней после выпуска чертежа, включая закупку материала и контроль. Коллекторы с несколькими портами и испытанием на утечку занимают дольше. BQUQ возвращает коммерческие предложения в течение 12 рабочих часов, поэтому цикл рассмотрения чертежа и обратной связи по DFM начинается в тот же день, когда вы отправляете файлы.
Связанные ресурсы
- О BQUQ и заводе в Дунгуане: /about/
- Возможности ЧПУ-обработки, точения и фрезерования: /cnc-machining/
- Больше технических статей для инженеров-конструкторов: /bquq-blog/
- Отраслевые тенденции в точном производстве: /industry-dynamics/
- Общие вопросы по закупкам и допускам: /faq/
- Примеры проектов: /case/
- Отправьте чертежи для 12-часовой сметы: /contact/
Автор: инженерная команда BQUQ. BQUQ (Дунгуань) выполняет ЧПУ-обработку (±0.005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одном заводе ISO9001. Прямой источник из Дунгуаня, Китай — смета за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


