
Обработка титана с допуском 0,01 мм требует жестких настроек и низких скоростей резания. BQUQ обрабатывает Ti-6Al-4V и предоставляет расценки на чертежи за 12 часов.
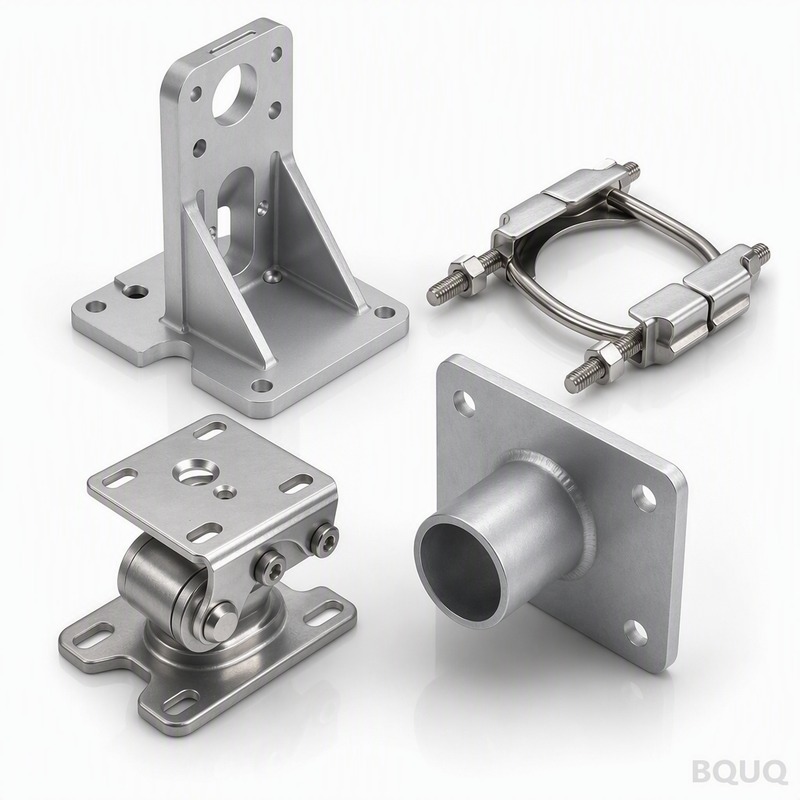
Обработка титана: что нужно цеху с ЧПУ для выдерживания жестких допусков
Хорошо настроенный цех с ЧПУ ежедневно выдерживает ±0,01 мм на титане; небрежный цех выбраковывает детали при ±0,05 мм. Титан обрабатывается медленно не потому, что он твердый — а потому, что он вязкий, упругий и удерживает тепло в зоне резания. Эта комбинация наказывает гибкий инструмент, робкие подачи и цеха, которые относятся к титану как к нержавеющей стали.
Титан — это металл роста для медицинских имплантатов, аэрокосмических кронштейнов, каркасов роботов и высококачественных потребительских деталей именно благодаря высокой прочности на грамм и биосовместимости. Это также один из самых непрощающих материалов, с которыми может работать программа ЧПУ. Прежде чем отправить чертеж титановой детали на расценку, полезно знать, с чем борется цех, во что на самом деле обходятся марки сплава и какие допуски реальны на обработанной поверхности по сравнению со шлифованной.
Почему титан наказывает режущую кромку
Сложность обработки титана обусловлена четырьмя физическими фактами, а не показателями твердости. Его теплопроводность составляет около 7 Вт/м·К — примерно одна седьмая от стали и одна двадцатая от алюминия, — поэтому тепло резания остается в вершине инструмента, а не уходит со стружкой. Его модуль упругости низкий, около 114 ГПа, поэтому тонкие сечения отклоняются от фрезы и возвращаются после прохода. Он быстро наклепывается, что означает, что инструмент, который трет вместо того, чтобы резать, немедленно создает упрочненную поверхность, разрушающую следующую кромку. А его стружка тонкая и прочная, концентрируя нагрузку на очень малой длине режущей кромки.
Эти четыре факта определяют правила обработки. Скорость резания должна оставаться низкой, подача должна быть достаточно высокой, чтобы резать под наклепанным слоем, и инструмент никогда не должен останавливаться. Цеха, которые не соблюдают это, сжигают твердосплавный инструмент со скоростью, которая напрямую отражается в вашей расценке.
Марки титана, которые вы действительно будете обрабатывать
Не весь титан обрабатывается одинаково. Марка 2 — это распространенный технически чистый сплав; Марка 5 — Ti-6Al-4V — является рабочей лошадкой для конструкционных деталей; Марки 9 и 23 — это специализированные версии для труб, гидравлики и медицинских применений. В таблице ниже приведены типичные свойства, поэтому рассматривайте цифры как диапазоны, а не как абсолютные значения из паспорта материала.
| Марка | Номинальная прочность на разрыв | Типичное применение | Относительная обрабатываемость по сравнению с Маркой 5 |
|---|---|---|---|
| Марка 2 (CP) | ~345 МПа | Лист, химическая промышленность, морская арматура | Немного легче, вязкая стружка |
| Марка 5 (Ti-6Al-4V) | ~900–1000 МПа | Аэрокосмическая отрасль, робототехника, конструкционные детали с ЧПУ | Базовый уровень |
| Марка 9 (Ti-3Al-2.5V) | ~620 МПа | Гидравлические трубы, детали под давлением | Аналогично Марке 5 |
| Марка 23 (Ti-6Al-4V ELI) | ~895 МПа | Медицинские имплантаты, криогенная техника | Аналогично, более строгий контроль партий |
Выбор марки влияет на стоимость больше, чем ожидает большинство покупателей. Цена сырья Марки 5 уже значительно выше нержавеющей стали, а заготовка класса ELI для медицинских работ добавляет затраты на отслеживаемость и документацию партии. Если вашей детали не требуется биосовместимость или усталостная долговечность, Марка 5 обычно является разумным выбором по умолчанию, а технически чистая Марка 2 заслуживает внимания для штампованных или слабонагруженных деталей.
Что нужно станку и инструменту для выдерживания ±0,01 мм
Выдерживание жестких допусков на титане — это в основном проблема жесткости. Станку нужен достаточный крутящий момент, чтобы поддерживать низкую скорость и стабильную подачу без остановок; шпиндель с низкой мощностью, который буксует в середине реза, оставляет след на поверхности. Инструмент должен быть коротким и жестким — вылет — это прогиб, а прогиб — это то, где допуск умирает.
| Параметр обработки | Типичный диапазон для Ti-6Al-4V | Почему это важно |
|---|---|---|
| Скорость резания (точение, твердосплавный инструмент) | 30–70 м/мин | Выше этого срока службы кромки резко падает |
| Подача (черновое точение) | 0,15–0,3 мм/об | Должна быть выше порога наклепа |
| Глубина резания (черновая обработка) | 1–3 мм | Достаточно глубокая, чтобы резать под упрочненной поверхностью |
| СОЖ | Высокое давление или через шпиндель | Должна достигать режущей кромки, а не кучи стружки |
| Покрытие инструмента | AlTiN или аналогичное | Устойчивость к нагреву в зоне контакта |
Практический вывод: ожидайте, что время цикла для титана будет примерно в три-пять раз больше, чем для аналогичной детали из алюминия 6061, плюс более высокий износ инструмента. Это не медлительность цеха; это свойство материала. Расценка, обещающая скорость обработки как у алюминия на титане, — это расценка, которая провалится в производстве, обычно сразу после первой смены инструмента.
Где допуск нарушается на титановых деталях
Большинство нарушений допусков на титане — это не проблема позиционирования станка. Это тепловые и механические проблемы. Длинный тонкий вал, обработанный с высокой скоростью съема материала, будет расширяться от нагрева и показывать завышенный размер, пока не остынет. Тонкостенные трубы прогибаются во время резания и возвращаются к форме, отличной от той, что предполагала траектория инструмента. Глубокие элементы вызывают прогиб инструмента, что приводит к конусности. Закрепление детали так же важно, как и сам рез: мягкие губки, люнеты и опоры, размещенные в правильных местах, — это то, что предотвращает вибрацию стенки толщиной 0,5 мм.
Вот почему ответственный поставщик дает расценку на чертеж, а не на название материала. Одна и та же деталь из Ti-6Al-4V длиной 60 мм со сквозным отверстием 3 мм — это совсем другая работа, чем консольный рычаг длиной 150 мм. Когда допуски составляют ±0,01 мм или жестче, спросите, как цех планирует закреплять деталь, как они управляют нагревом и обрабатываются ли критические диаметры за один установ. Если вы хотите узнать, как оцениваются точность позиционирования и повторяемость перед отгрузкой деталей, наша статья о точности и повторяемости ЧПУ объясняет два показателя, которые фактически определяют выход годных.
Чтение чертежа титановой детали как покупатель
Практические советы по чертежам для титана в порядке их влияния на вашу расценку:
- Указывайте допуск только на те элементы, которые сопрягаются или вращаются. Тепловое расширение титана, около 8,6 мкм/м·К, означает, что несвязанный элемент размером 100 мм может сместиться более чем на микрон при изменении температуры цеха на 10°C — декоративной поверхности не нужен допуск ±0,01 мм.
- Честно указывайте требования к чистоте поверхности для резьб и контактных поверхностей. Шлифованные диаметры на титане — это отдельная, более дорогая операция; не требуйте шлифованной чистоты на точеных поверхностях, которые никогда не будут контактировать с подшипником.
- Указывайте марку и состояние материала (отожженный, прокатно-отожженный, ELI). Одно слово «титан» вынуждает цех предполагать самый дорогой вариант.
- Сообщите цеху, для чего предназначена деталь. Знание того, что элемент несет нагрузку или уплотняет соединение, меняет программирование чистового прохода.
Каждая партия титановых деталей, которую мы отправляем, включает отчет о размерном контроле, а критические элементы проверяются на КИМ — та же методика описана в нашем руководстве по чтению отчетов контроля на КИМ. Если вы оцениваете поставщика для работ по титану, запросите отчет по пробной партии и проверьте столбец отклонений самостоятельно.
Где титан вписывается в вашу модель затрат
Сырая титановая заготовка обычно стоит в десять-двадцать пять раз больше за килограмм, чем алюминий 6061, а время обработки в три-пять раз больше. Эта комбинация означает, что титановая деталь — это не небольшая наценка; это обычно отдельная статья бюджета. Она оправдывает свою стоимость только там, где приложению требуется соотношение прочности к весу, коррозионная стойкость, биосовместимость или усталостная долговечность. Для всего остального алюминий 7075 или нержавеющая сталь 17-4PH дают почти тот же результат за долю цены.
Когда приложение действительно требует титана, его качественная обработка — это обычная практика; вопрос лишь в опыте, жесткости и честном ценообразовании. Мы обрабатываем титановые компоненты в производстве на нашей линии прецизионных компонентов с ЧПУ и в ячейках токарной обработки с ЧПУ, и вопросы, которые мы задаем перед расценкой, — это именно те, что указаны выше. Отправьте чертеж с указанием марки и функциональных примечаний, и полученная расценка будет отражать реальную деталь, а не осторожное предположение.
Часто задаваемые вопросы
В: Какой допуск на самом деле может выдерживать обработка с ЧПУ на титане?
О: При жестком закреплении, низких скоростях и стабильной температуре ±0,01 мм достижим на обработанных элементах, а ±0,005 мм — на коротких, хорошо опертых диаметрах. Шлифованные элементы допускают еще более жесткие допуски. Слабое закрепление или длинные тонкие сечения снижают реальную возможность до ±0,05 мм или хуже.
В: Почему обработка титана такая дорогая по сравнению с алюминием?
О: Две усугубляющие причины: сырая заготовка стоит примерно в 10–25 раз дороже за килограмм, чем алюминий 6061, а время цикла в 3–5 раз больше, потому что скорость резания должна оставаться в диапазоне 30–70 м/мин с более высоким износом инструмента. Обе причины отражаются построчно в реальной расценке.
В: Нужен ли мне Ti-6Al-4V ELI (Марка 23) для каждой титановой детали?
О: Нет. Марка ELI требует дополнительного контроля чистоты и документации для медицинских имплантатов и криогенной техники и стоит дороже. Для конструкционных деталей аэрокосмического типа или робототехники стандартная Марка 5 обычно является правильным и более дешевым выбором.
В: Можно ли анодировать или покрывать титановые детали?
О: Да. Титан можно анодировать для получения цвета или износостойкости, а обычные покрытия, такие как AlTiN, наносятся на инструменты, а не на детали. Если вам требуется специальная обработка поверхности, укажите это на чертеже, чтобы припуск на обработку был спланирован до механической обработки, а не после.
В: Как мне отправить титановую деталь на расценку?
О: Отправьте 3D-модель или 2D-чертеж с указанием марки титана, состояния, количества и любых функциональных примечаний на sc@bquq.com или WhatsApp +86 13713157787. BQUQ возвращает расценку в течение 12 рабочих часов в рабочие дни.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, где под одной крышей работают линии обработки с ЧПУ, штамповки, изготовления пружин на заказ, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения расценки в течение 12 рабочих часов. www.bquq.com


