
Швейцарские токарные станки обеспечивают жесткие допуски на малых и длинных деталях с помощью направляющей втулки. Узнайте, когда швейцарская обработка превосходит обычный токарный станок. BQUQ предоставляет расценки за 12 часов.
Швейцарская CNC-обработка: что это такое и когда она действительно нужна
Швейцарская обработка — это решение, когда деталь мала, длинна и требует жестких допусков: она обеспечивает соосность и прямолинейность деталей диаметром примерно от 0,5 мм до 32 мм, с соотношением длины к диаметру, которое не под силу обычному токарному станку. Если ваша деталь — штифт, втулка, разъем или компонент имплантата диаметром менее примерно 30 мм, швейцарская обработка оправдывает надбавку к ставке — для фланца диаметром 100 мм это пустая трата денег.
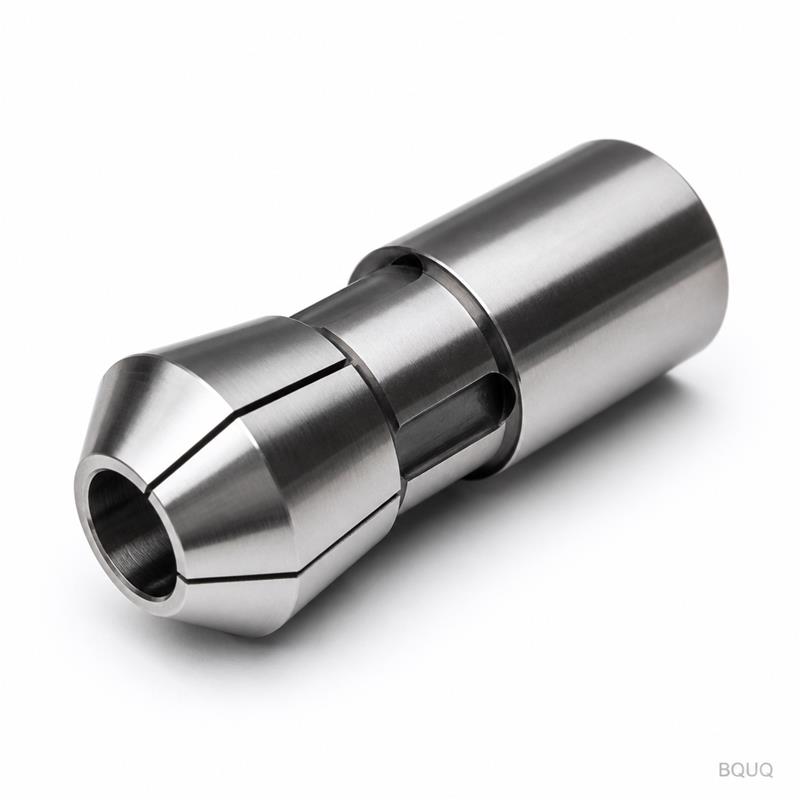
Токарные станки швейцарского типа внешне похожи на обычные CNC-токарные станки, но работают по другому принципу. Вместо того чтобы деталь вращалась, а инструмент перемещался вдоль нее, пруток проскальзывает через направляющую втулку, в то время как инструменты режут вблизи этой втулки. Резание происходит непосредственно в точке опоры, поэтому длинные тонкие детали не прогибаются, а округлость и соосность получаются такими же хорошими, как у шпинделя станка. Это руководство объясняет, как работает швейцарская обработка, какие допуски и формы деталей она действительно обеспечивает, и где находится честная точка перехода, когда обычный токарный станок является более дешевым инструментом.
Чем швейцарский токарный станок отличается от обычного
В обычном CNC-токарном станке патрон зажимает пруток, и деталь выступает в пространство без опоры; обработка элемента, удаленного от патрона, означает, что заготовка изгибается, а для соотношений длины к диаметру более примерно 3:1 или 4:1 требуется люнет или задняя бабка. Швейцарский токарный станок меняет логику: шпиндельная бабка скользит по оси Z и проталкивает пруток через фиксированную или скользящую направляющую втулку, в то время как инструменты режут материал прямо у торца втулки. Неподдерживаемая длина материала в месте реза всегда мала — часто менее нескольких миллиметров, — поэтому вал с соотношением длины к диаметру 20:1 обрабатывается прямо, кругло и соосно, без вибраций.
| Фактор обработки | Обычный CNC-токарный станок | Токарный станок швейцарского типа |
|---|---|---|
| Поддержка заготовки | Патрон + задняя бабка/люнет | Направляющая втулка в месте реза |
| Практическое соотношение L/D | ~3:1 до 4:1 без опоры | 10:1 до 20:1+ обычно |
| Типичный диапазон диаметров | от 5 мм до 300 мм+ | ~0,5 мм до 32 мм стандартно |
| Соосность на длинных деталях | Ухудшается с увеличением неподдерживаемой длины | Обеспечивается у втулки |
| Множественные операции | Обычно две или более установки | Одна установка с подшпиндельником и приводным инструментом |
| Ставка за станко-час | Ниже | Выше |
Цена швейцарского подхода — сам станок: швейцарский токарный станок с подшпиндельником и приводным инструментом — это сложное и дорогое оборудование, а его рабочая зона намеренно мала. Вот почему эта технология сосредоточена на малых точных деталях — медицинских, часовых, электронных, автомобильных топливных и тормозных компонентах, — где геометрия и допуски оправдывают ставку.
Допуски, которые реально обеспечивает швейцарская обработка
Швейцарские станки заслуживают свою репутацию на элементах, с которыми обычный токарный станок справляется с трудом: длинные диаметры, которые должны оставаться круглыми и прямыми, и элементы на противоположных концах длинной детали, которые должны быть соосны. Обработка вблизи направляющей втулки означает, что силы резания действуют на короткий, хорошо поддерживаемый участок, поэтому округлость на диаметре 3 мм может поддерживаться в диапазоне низких микрон, а диаметры обычно выдерживаются с точностью ±0,005 мм или лучше при стабильном управлении процессом. Соосность между обточенным диаметром и фрезерованной лыской или поперечным отверстием на длинной детали обеспечивается потому, что база не меняется — деталь никогда не покидает втулку.
| Тип детали | Типичный размер | Почему швейцарская обработка подходит |
|---|---|---|
| Компоненты медицинских проводников | 0,5–3 мм диам. | Длинные, тонкие, без заусенцев, жесткие допуски |
| Часовые и приборные штифты | 1–6 мм диам. | Соосные элементы, тонкая обработка |
| Контакты и штифты разъемов | 1–8 мм диам. | Высокий объем, поперечные отверстия, фрезерованные лыски |
| Детали топливных/тормозных клапанов | 5–20 мм диам. | Несколько диаметров, уплотнительные седла |
| Крепеж и детали автоматной обработки | 3–25 мм диам. | Сложные формы за один проход |
Утверждение о допусках должно быть скромным и точным: швейцарская обработка обеспечивает те же допуски на отдельные элементы, что и хорошее обычное точение — ±0,005 мм реально для критических диаметров — и она обеспечивает их на геометриях, где обычный токарный станок даже не может взяться за деталь. Поперечные отверстия, фрезерованные лыски, пазы и операции по заднему торцу выполняются за один зажим с помощью подшпиндельника, что устраняет ошибку установки между операциями. Для детали, требующей двух обычных установок, единый зажим швейцарской обработки часто является решающим преимуществом по допускам.
Когда швейцарская обработка не нужна
Швейцарская обработка — это не универсальная технология точения. Направляющая втулка ограничивает работу прутком в пределах рабочей зоны станка, поэтому фланец диаметром 60 мм, длинный вал более 32 мм или крупная зажимаемая в патроне корпусная деталь вообще не могут обрабатываться на стандартном швейцарском станке. Для них обычный CNC-токарный станок — часто с задней бабкой или люнетом для поддержки — является правильным и более дешевым инструментом. Надбавка к ставке за швейцарскую обработку оправдана только тогда, когда геометрия детали действительно использует преимущества втулки: малый диаметр, высокое соотношение длины к диаметру или множество операций на малой детали.
Логика точки перехода аналогична тому, что мы писали о точности и повторяемости CNC: выбирайте процесс, который обеспечивает допуск с наименьшим риском установки, а не самый впечатляющий станок. Точный вал диаметром 12 мм и длиной 80 мм — это деталь для швейцарской обработки. Шкив диаметром 50 мм — нет, и его расценка на швейцарском станке просто увеличивает стоимость. Объем также важен — швейцарская обработка отлично подходит для высокообъемных малых деталей, где автоматизация станка и подача прутка работают без оператора; для нескольких прототипов стоимость установки доминирует в любом случае.
Что отправить для получения расценки на швейцарскую обработку
Чертеж должен быть таким же полным, как и для любой токарной работы, плюс несколько специфических для швейцарской обработки примечаний. Укажите диаметр прутка и состояние материала — швейцарские станки работают с прутка, поэтому размер заготовки должен соответствовать направляющей втулке, а для шестигранного или квадратного прутка требуется соответствующая втулка. Явно укажите критические допуски на соосность и биение, поскольку именно эти элементы и предназначена обеспечивать швейцарская обработка. Если деталь требует кромок без заусенцев — что обычно для медицинских и электронных деталей — укажите это; швейцарские детали часто проходят операцию снятия заусенцев или вторичную обработку, и расценка должна честно это включать.
Также сообщите производителю годовое количество. Установка для швейцарской обработки сложна — направляющие втулки, настройка податчика прутка, компоновка инструмента — поэтому цена за деталь резко падает с увеличением объема. Производитель, который выполняет прецизионное точение швейцарского типа как основное направление, а не как новинку, спросит об объеме перед расценкой, потому что это меняет выбор инструмента и программирования. Для полного понимания ценообразования на малые детали наш гид по стоимости CNC-обработки пошагово разбирает логику установки и времени цикла.
Швейцарская обработка против альтернатив: честно
Для очень малых высокообъемных деталей швейцарская обработка конкурирует с кулачковыми автоматами и многошпиндельными станками; швейцарская обработка выигрывает в гибкости и быстрой переналадке, в то время как кулачковые автоматы выигрывают в чистой скорости при огромных объемах. Для деталей малого размера с экстремальной точностью швейцарская обработка часто является единственным практичным путем. Для всего, что больше рабочей зоны, ответ — обычное CNC-точение. Выбор определяется геометрией, и честный поставщик скажет об этом — производственная площадка CNC-прецизионных компонентов, которая располагает как обычными, так и швейцарскими мощностями, может расценить один и тот же чертеж обоими способами и позволить цифрам решить, что мы и делаем в BQUQ перед рекомендацией маршрута.
Часто задаваемые вопросы
В: В чем разница между швейцарским токарным станком и обычным CNC-токарным станком?
О: На швейцарском токарном станке пруток скользит через направляющую втулку, в то время как инструменты режут прямо у втулки, поэтому длинные тонкие детали остаются поддерживаемыми в месте реза. Обычный токарный станок удерживает пруток в патроне, оставляя неподдерживаемую длину, которая прогибается при соотношении длины к диаметру более примерно 3:1 до 4:1.
В: Детали каких размеров обрабатываются на швейцарских станках?
О: Обычно это пруток диаметром от 0,5 мм до 32 мм, с оптимальным диапазоном ниже примерно 20 мм. Детали больше рабочей зоны станка вообще не могут обрабатываться на швейцарском станке и относятся к обычному токарному станку.
В: Когда мне следует выбирать швейцарскую обработку вместо обычного CNC-точения?
О: Когда деталь мала, длинна (соотношение длины к диаметру более примерно 4:1), требует жесткой соосности между концевыми элементами или сочетает точение с фрезерованием и поперечным сверлением в одном зажиме. В противном случае обычный токарный станок дешевле для того же допуска.
В: Какие допуски может обеспечить швейцарская обработка?
О: Критические диаметры обычно выдерживаются с точностью ±0,005 мм или лучше при стабильном управлении процессом, а округлость на малых хорошо поддерживаемых диаметрах находится в диапазоне низких микрон. Более важным преимуществом является обеспечение этих допусков на длинных тонких деталях, которые обычный токарный станок не может поддержать.
В: Стоит ли швейцарская обработка дороже обычного точения?
О: Да — швейцарские станки имеют более высокие почасовые ставки и более сложную настройку. Надбавка окупается за счет меньшего количества установок, меньшего количества брака на тонких деталях и безоператорного высокообъемного производства. Для простых крупных деталей обычный токарный станок является более дешевым и правильным ответом.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, где под одной крышей работают линии CNC-обработки, штамповки, изготовления пружин на заказ, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения расценки в течение 12 рабочих часов. www.bquq.com


