
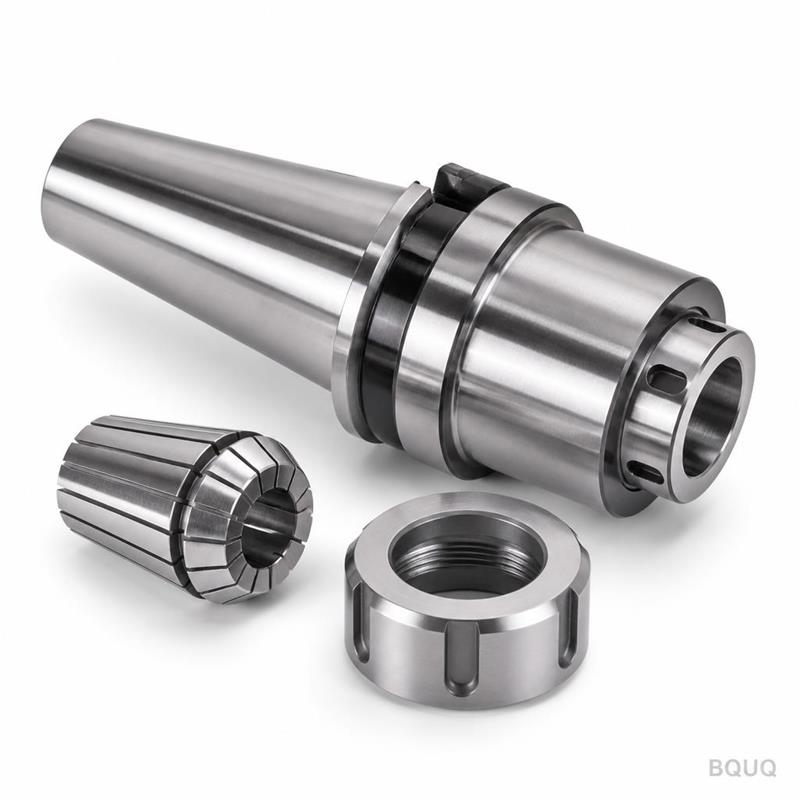
Цанговые патроны для приводного инструмента: балансировка и крутящий момент
Краткий ответ: Цанговый патрон для приводного инструмента выходит из строя двумя способами — дисбаланс и проскальзывание. Поддерживайте суммарное биение по конусу цанги в пределах 0,005 мм, сохраняйте балансировку собранного патрона до G2.5 при максимальной частоте вращения шпинделя и согласовывайте усилие зажима с резьбой гайки, чтобы цанга удерживала хвостовик, а не проворачивалась на нём. Для патрона ER32 на 20 мм при 6 000 об/мин это означает гайку, затянутую до указанного производителем патрона момента (обычно 80–100 Н·м для ER32), хвостовик, зажатый как минимум на двух третях длины цанги, и сборку патрона, остаточный дисбаланс которой остаётся в пределах G2.5 по ISO 1940-1 для данной скорости.
Приводной инструмент превращает токарный станок в лёгкий обрабатывающий центр. Револьверная головка или ганг-плита несёт приводной блок, привод вращает его, а цанговый патрон удерживает инструмент. Всё, что находится до режущей кромки — зубчатая передача, подшипники, цанга, гайка — определяет, будет ли инструмент резать чисто или вибрировать, уводить и ломаться.
Эта статья охватывает то, что действительно важно при выборе цангового патрона для приводной позиции: класс балансировки, путь крутящего момента, суммирование биения и привычки наладки, которые сохраняют приводной инструмент. BQUQ производит цанговые патроны, гайки и силовые патроны на одном заводе ISO9001 в Дунгуане, поэтому приведённые ниже цифры отражают то, что мы видим на реальных производственных чертежах.
Почему балансировка важнее для приводного инструмента, чем для обрабатывающего центра?
На вертикальном обрабатывающем центре шпиндель — это крупный, жёсткий, хорошо демпфированный узел. На револьверной головке токарного станка приводной блок мал, подшипники компактны, а патрон имеет большой вылет. Патрон приводного инструмента — это консоль: режущая кромка находится далеко от пары подшипников, которые её поддерживают.
Дисбаланс создаёт центробежную силу, которая растёт с квадратом скорости:
F = m · e · ω²
где m — неуравновешенная масса, e — эксцентриситет, ω — угловая скорость. Удвойте скорость — сила увеличится в четыре раза. При 4 000 об/мин остаточный дисбаланс 10 г·мм — это помеха. При 8 000 об/мин та же ошибка даёт в четыре раза большую силу, и она проявляется как конусность отверстия, волнистая поверхность торца или скол инструмента при входе.
Классы балансировки на практике
| Класс балансировки (ISO 1940-1) | Типичная макс. скорость для патрона 20 мм | Где применяется |
|---|---|---|
| G6.3 | До ~4 000 об/мин | Общее точение, короткий вылет, недорогие детали |
| G2.5 | До ~10 000 об/мин | Стандартный приводной инструмент, большинство производственных работ |
| G1.0 | До ~20 000 об/мин | Высокоскоростной приводной инструмент, фрезы малого диаметра |
| G0.4 | Выше ~20 000 об/мин | Прецизионные шпиндели, не типичный револьверный приводной инструмент |
Эти скорости ориентировочны. Реальный предел зависит от массы патрона, вылета и жёсткости приводного блока. Тяжёлый патрон ER40 с длинным вылетом будет вести себя хуже при более низкой скорости, чем компактный патрон ER16 класса G2.5.
Что создаёт дисбаланс цангового патрона
- Гайка. Стандартная гайка с одной меткой балансировки не является сбалансированной сборкой. Гайки с просверленными балансировочными отверстиями или шлифованным наружным профилем подбираются к корпусу патрона.
- Цанга. Разрезные цанги по своей природе асимметричны. Цанга, посаженная неровно, или с заусенцем на кромке паза, добавляет дисбаланс.
- Хвостовик инструмента. Шлифованный хвостовик h6 — это нормально. Хвостовик с лыской Weldon, выточкой или повреждённой фаской — нет.
- Стружка и засохшая СОЖ. Самая частая причина внезапной жалобы на вибрацию на станке, который вчера работал нормально.
Балансируйте сборку, а не компоненты. Патрон G2.5 с гайкой G6.3 — это сборка G6.3.
Как крутящий момент фактически передаётся от гайки к инструменту?
Передача крутящего момента в цанговой системе — это трение, а не форма. Гайка вдавливает цангу в конус патрона. Конус сжимает цангу. Отверстие цанги зажимает хвостовик инструмента. Каждый ньютон-метр, который воспринимает фреза, проходит через этот фрикционный интерфейс.
Должны выполняться два условия:
1. Цанга не должна проворачиваться внутри конуса патрона. Посадка по конусу самоблокируется, когда она чистая и правильно нагружена. Загрязнение — плёнка масла, стружка, остатки засохшей СОЖ — снижает коэффициент трения и позволяет цанге ползти.
2. Хвостовик инструмента не должен проворачиваться внутри отверстия цанги. Это отказ, который большинство называет «инструмент проскользнул». Почти всегда это проблема усилия зажима, а не качества цанги.
Усилие зажима и момент затяжки гайки
| Размер патрона | Типичный момент затяжки гайки | Типичный диапазон зажима | Примечания |
|---|---|---|---|
| ER11 | 12–16 Н·м | 1,0–7,0 мм | Малый приводной инструмент, лёгкие режимы резания |
| ER16 | 25–35 Н·м | 1,0–10,0 мм | Распространён на компактных револьверных блоках |
| ER20 | 40–50 Н·м | 1,0–13,0 мм | Хороший баланс размера и зажима |
| ER25 | 60–80 Н·м | 1,0–16,0 мм | Общий приводной инструмент |
| ER32 | 80–100 Н·м | 2,0–20,0 мм | Самый распространённый размер приводного инструмента |
| ER40 | 120–160 Н·м | 3,0–26,0 мм | Тяжёлый приводной инструмент, длинный вылет |
Значения момента типичны и зависят от производителя. Всегда используйте данные производителя патрона. Чрезмерная затяжка деформирует резьбу гайки и конус цанги; недостаточная затяжка гарантирует проскальзывание.
Три правила передачи крутящего момента
- Зажимайте не менее двух третей длины отверстия цанги. Хвостовик, вставленный только на 10 мм в цангу длиной 40 мм, имеет лишь часть площади зажима. Отмечайте глубину вставки на хвостовике маркером.
- Никогда не зажимайте за лыску Weldon, выточку или резьбовой участок. Они прерывают контактную полосу и концентрируют нагрузку на нескольких миллиметрах отверстия.
- Используйте правильную гайку. Подшипниковая гайка снижает трение, поэтому большая часть вашего момента доходит до цанги. Обычная гайка тратит момент на трение в резьбе. Смешивание гаек разных брендов патронов — надёжный способ потерять зажим.
Какое биение реально можно выдержать?
Биение — это сумма: погрешность шпинделя или приводного блока, погрешность конуса патрона, погрешность цанги, погрешность посадки гайки и погрешность хвостовика инструмента. Каждая вносит вклад, и они складываются векторно, а не линейно.
| Источник погрешности | Типичный вклад | Как его контролировать |
|---|---|---|
| Приводной блок / позиция револьвера | 0,002–0,005 мм | Проверьте контрольной оправкой, прежде чем винить патрон |
| Конус патрона к хвостовику | 0,002–0,003 мм | Шлифованный конус, проверьте на вмятины |
| Отверстие цанги к конусу | 0,003–0,008 мм | Используйте прецизионные или высокоточные цанги |
| Посадка гайки | 0,002–0,005 мм | Чистая резьба, правильный момент, качественная гайка |
| Хвостовик инструмента | 0,002–0,004 мм | Только шлифованные хвостовики h6 |
Реалистичная цель для хорошо обслуживаемой позиции приводного инструмента — суммарное биение 0,005–0,010 мм на инструменте, измеренное на расстоянии 2×D от торца гайки. Чтобы получить менее 0,005 мм, требуются прецизионная цанга, подобранная гайка и чистый конус — и это стоит делать для мелких свёрл и развёрток, где биение напрямую определяет размер отверстия.
Чтобы глубже понять, как качество цанги влияет на это число, см. как выбрать правильную цанговую систему.
Стоит ли использовать цанговый патрон или патрон с термозажимом на приводном инструменте?
Термозажим даёт лучшую балансировку и меньшее биение, но требует нагревательного устройства у станка и не переносит небольшие вариации хвостовиков, которые токарные цеха видят каждый день.
| Критерий | Цанговый патрон | Патрон с термозажимом |
|---|---|---|
| Биение на 2×D | 0,005–0,010 мм | 0,003 мм или лучше |
| Балансировка | G2.5 со сбалансированной гайкой | G2.5 легко |
| Время смены инструмента | Секунды, на станке | Минуты, вне станка |
| Допуск хвостовика | h6–h8 допустимо | Только h6, узкий диапазон |
| Мелкие свёрла и метчики | Отлично | Хорошо, но ограниченный диапазон |
| Стоимость за патрон | Ниже | Выше |
Для приводного инструмента на токарном станке цанговый патрон обычно выигрывает по гибкости. Термозажим выигрывает там, где вы запускаете один инструмент на тысячи деталей и никогда его не меняете. Компромиссы подробнее рассмотрены в термозажим против цанговых патронов.
Как правильно настроить цанговый патрон приводного инструмента?
Перед установкой патрона в револьвер
1. Очистите конус. Протрите конус патрона и цангу безворсовой салфеткой. Любая плёнка снижает трение и смещает биение.
2. Осмотрите цангу. Ищите заусенцы на кромках пазов, изношенное отверстие или деформированный конус. Цанга, которую перетянули на хвостовике меньшего размера, идёт в брак.
3. Сначала посадите цангу в гайку. Защёлкните цангу в эксцентриковое кольцо гайки, затем наверните гайку на патрон. Это правильный порядок сборки, и он предотвращает перекос цанги.
4. Вставьте инструмент на глубину. Минимум две трети отверстия цанги.
5. Затяните до указанного момента подходящим ключом или приспособлением с контролем момента.
После установки патрона в револьвер
1. Проверьте биение хвостовика инструмента, а не корпуса патрона, на расстоянии 2×D от гайки.
2. Выполните цикл прогрева на предполагаемой скорости в течение 30 секунд перед первым резанием. Это осаживает цангу и выявляет грубые проблемы балансировки, прежде чем они приведут к браку.
3. Проверьте первую деталь, затем проверьте снова после 20 деталей. Зажим цанги слегка ослабевает в первый час использования.
Интервалы обслуживания
| Проверка | Частота | Действие при отклонении от нормы |
|---|---|---|
| Чистота конуса | При каждой смене инструмента | Протереть; заменить патрон при точечной коррозии |
| Износ отверстия цанги | Каждые 200–500 смен инструмента | Заменить цангу |
| Состояние резьбы гайки | Ежемесячно | Заменить гайку при задирах резьбы |
| Биение на инструменте | Еженедельно или после любого столкновения | Перепроверить; изолировать источник |
| Балансировка (на балансировочном стенде) | После любого столкновения или смены гайки | Перебалансировать или заменить |
Откуда берётся сам патрон?
Цанговый патрон для приводного инструмента настолько хорош, насколько хороши его шлифовка конуса и гайка. Корпус патрона требует шлифованного конуса, соосного хвостовику в пределах нескольких микрон, закалённой и шлифованной гайки и цанги, отверстие и конус которой шлифуются за одну установку.
BQUQ управляет четырьмя производственными линиями на одном заводе в Дунгуане — обработка на заказ с точностью ±0,005 мм, штамповка металла, изготовление пружин на заказ и производство радиаторов — всё по ISO9001. Цанговые патроны, гайки и ответные силовые патроны для швейцарских и револьверных станков производятся на одном участке, что означает контроль допусков у источника, а не сборку из разных поставщиков.
Вы можете ознакомиться со стандартными диапазонами здесь:
- Цанговые патроны для инструмента — корпуса серий ER и TG, гайки и ключи
- Силовые патроны для швейцарских станков — гидравлическое и пневматическое управление для крупносерийного точения
- Цанги для автоматов продольного точения — пружинные цанги и направляющие втулки для швейцарских и кулачковых станков
О том, как патрон сопрягается со шпинделем станка, см. интерфейсы шпинделя для цанг.
Часто задаваемые вопросы
В: Какой класс балансировки должен быть у цангового патрона для приводного инструмента?
О: G2.5 — практический стандарт для большинства револьверных приводных инструментов примерно до 10 000 об/мин. Выше этого указывайте G1.0 и подтверждайте собственный вклад приводного блока в балансировку. Помните, что класс относится к собранному патрону — корпусу, цанге, гайке и инструменту — а не только к корпусу. Сбалансированный корпус с неподобранной гайкой не будет соответствовать G2.5.
В: Почему инструмент проскальзывает в цанге, даже когда я сильно затягиваю гайку?
О: Проскальзывание обычно является проблемой площади контакта, а не момента. Проверьте, что хвостовик вставлен как минимум на две трети отверстия цанги, что вы не зажимаете за лыску Weldon или выточку и что цанга и конус чистые. Изношенная цанга или задиры резьбы гайки также снижают зажим. Замените цангу, прежде чем увеличивать момент.
В: Можно ли использовать один и тот же цанговый патрон для сверления и фрезерования на позиции приводного инструмента?
О: Да, в пределах ограничений. Сверление требует низкого биения и умеренного зажима; фрезерование требует максимального зажима и лучшей балансировки, потому что нагрузка прерывистая. Для фрезерования используйте наибольший размер цанги, который допускает позиция, держите вылет коротким и проверяйте балансировку после каждой смены инструмента. Для мелкого сверления отдавайте приоритет биению, а не зажиму.
В: Как часто следует заменять цанги приводного инструмента?
О: В серийном точении 200–500 смен инструмента на цангу — разумная плановая цифра, но реальный триггер — измерение. Заменяйте, когда биение на инструменте превышает ваш допуск, когда на отверстии появляется полоса износа или когда усилие зажима заметно падает. Цанги — расходный материал; отношение к ним как к постоянной оснастке — это то, как цеха начинают гоняться за необъяснимой конусностью.
В: Действительно ли подшипниковая гайка улучшает зажим?
О: Да. Подшипниковая гайка преобразует большую часть приложенного момента в осевое усилие зажима, потому что устраняет большую часть трения между гайкой и цангой. Это означает, что цанга сжимается сильнее при том же усилии ключа. Это также улучшает повторяемость, что важно, когда несколько операторов затягивают один и тот же патрон в разных сменах. Используйте гайку, указанную для патрона.
Связанные ресурсы
- О BQUQ и нашем производстве в Дунгуане: /about/
- Цанговые патроны, гайки и патроны для инструмента: /tool-holder-collet-chucks/
- Силовые патроны для швейцарских станков и приводы: /power-chucks-swiss/
- Цанги для автоматов продольного точения и направляющие втулки: /auto-lathe-collets/
- Отраслевые тенденции в прецизионном точении: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры из производства: /case/
- Связаться с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Дунгуань) выполняет обработку на заказ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одном заводе ISO9001. Прямые поставки из Дунгуаня, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


