
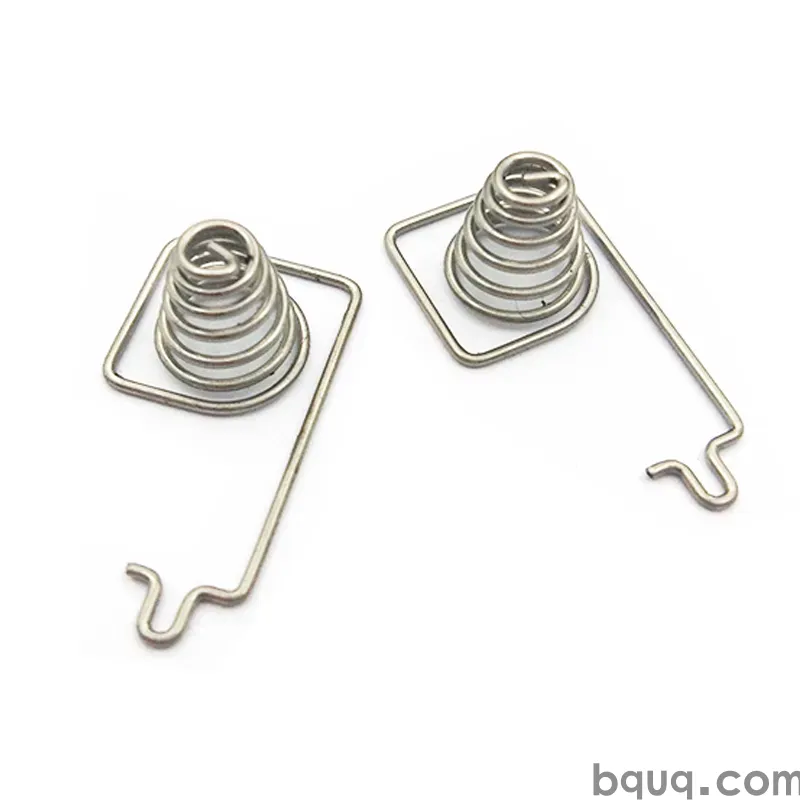
Первичный контроль штампованных деталей: что проверять
Краткий ответ: Первичный контроль (FAI) штампованных деталей должен проверять весь чертёж — каждый размер, допуск, предельное значение заусенцев, марку материала и отделку — на деталях, изготовленных на штампе, предназначенном для серийного производства, а не на прототипе. Проверяйте полосу, деталь и процесс: сертификацию материала, наладку штампа, раскладку заготовок, углы гибки, положение отверстий, высоту заусенцев, плоскостность, толщину покрытия и прогон на воспроизводимость не менее 30 последовательных деталей. Подписывайте акт только тогда, когда отчёт FAI соответствует чертежу, образец сохранён, а штамп зафиксирован на документированных настройках. Планируйте 12 рабочих часов на этап расчёта стоимости и 3–10 рабочих дней на полный пакет FAI для нового прогрессивного штампа.
Первичный контроль — это ворота между «штамп работает» и «мы можем отгрузить тысячи таких деталей». Для штампованных деталей ставки выше, чем для многих механически обработанных компонентов, потому что прогрессивный штамп одновременно формирует десятки элементов на закалённой стали. Если отверстие смещено на 0,05 мм, вы не корректируете программу — вы шлифуете вставку штампа.
Это руководство описывает, что на самом деле содержит строгий FAI для штампованных металлических деталей, что измерять, что документировать и какие виды отказов чаще всего проскакивают при поверхностной проверке первичного образца.
Что такое первичный контроль штампованных деталей?
Первичный контроль — это формальная документированная проверка того, что первые детали, изготовленные на серийной оснастке, соответствуют всем инженерным требованиям. Для штамповки это означает, что штамп, пресс, рулон, смазка и наладка оператора находятся в состоянии, соответствующем серийному производству, — а не образец ручной сборки или прототип на мягкой оснастке.
Отчёт FAI — это запись. Обычно он включает:
- Ревизию чертежа и номер детали, которые проверяются
- Чертёж с выносками и пронумерованными характеристиками
- Измеренные значения для каждого пронумерованного размера с допуском и результатом «годен/не годен»
- Сертификаты на материал и отделку
- Визуальные и функциональные проверки (заусенцы, трещины, покрытие, пружинение)
- Использованное измерительное оборудование с указанием статуса калибровки
- Сохранённый образец первичного контроля с подписью и датой
Для автомобильных, медицинских или аэрокосмических цепочек поставок FAI обычно входит в PPAP или аналогичный пакет. Для покупателей промышленной и потребительской электроники хорошо составленный отчёт FAI всё равно остаётся самой дешёвой страховкой: он выявляет проблему штампа, пока штамп ещё мягкий, ещё на верстаке и ещё дёшев в исправлении.
FAI, PPAP и разметочный контроль
Эти термины часто путают. FAI — это размерная и визуальная проверка первых серийных деталей. PPAP — более широкий пакет, который включает FAI, а также карту процесса, PFMEA, план управления, исследования воспроизводимости и образцы деталей. Разметочный контроль — это полная размерная проверка всех характеристик чертежа, по сути размерное ядро FAI. Если поставщик говорит: «мы сделали разметку», спросите, выполнялась ли она на серийной оснастке и подписан ли отчёт.
Основной чек-лист FAI для штампованных металлических деталей
Таблица ниже — рабочий чек-лист, который мы используем для штампованных деталей в BQUQ. Он организован по тому, что вы проверяете, а не по подразделениям.
| Категория | Что проверять | Типичная основа приёмки |
|---|---|---|
| Материал | Марка, состояние, толщина, ширина рулона, сертификат завода | По чертежу; толщина в пределах допуска рулона |
| Полоса / заготовка | Размер заготовки, раскладка, направление заусенца, ширина перемычки | По раскладке полосы; без трещин по кромке |
| Критические размеры | Диаметры отверстий, шаг, углы гибки, общая длина | По чертежу; измерены 100 % пронумерованных размеров |
| Профиль / форма | Плоскостность, скручивание, серповидность, радиусы гибки, пружинение | По чертежу или согласованному стандарту внешнего вида |
| Заусенцы | Высота заусенца на резаных кромках, сторона направления заусенца | Обычно ≤ 0,05 мм, если не указано иное |
| Поверхность | Царапины, следы штампа, налипание, шагрень, вмятины | По утверждённому граничному образцу |
| Покрытие / отделка | Толщина покрытия, адгезия, паяемость, цвет | По спецификации; данные XRF или кулонометрического теста |
| Функциональность | Усилие вставки, переходное сопротивление, посадка в сопрягаемой детали | По чертежу или функциональной спецификации |
| Процесс | Карта наладки штампа, усилие пресса, смазка, скорость хода | Документировано и зафиксировано |
| Документация | Чертёж с выносками, отчёт FAI, сертификаты, сохранение образца | Подписано, датировано, с контролем ревизий |
Две строки в этой таблице заслуживают особого внимания, потому что они чаще всего недостаточно точно заданы: заусенцы и плоскостность. Покупатели часто пишут на чертеже «удалить заусенцы» без числового значения. Это оставляет решение изготовителю штампа и контролёру, и при следующем заказе оно будет истолковано иначе.
Требования к заусенцам: укажите число на чертеже
Высота заусенца зависит от зазора в штампе, остроты пуансона и материала. Хорошо обслуживаемый прогрессивный штамп с разумным зазором обычно удерживает высоту заусенца менее 0,05 мм на тонколистовой стали, но это типичное значение, а не гарантия — оно зависит от материала, толщины и количества ходов инструмента.
Указывайте высоту заусенца как максимальное значение и указывайте, с какой стороны заусенец допускается. Во многих сборках направление заусенца важнее его размера, потому что заусенец на неправильной стороне может мешать сопрягаемому контакту или царапать покрытие соседней детали.
Плоскостность, скручивание и серповидность
Штампованные детали редко бывают идеально плоскими. В рулоне есть остаточные напряжения, и каждый рез и гибка перераспределяют их. Определяйте плоскостность как измеряемое значение на заданной площади, а серповидность — как отклонение по длине полосы. Если ваша сборка чувствительна к набору толщин — например, прокладки, распорные шайбы, выводные рамки или контактные пружины, — именно плоскостность часто определяет выход годного, а не диаметр отверстия.
Какие размеры на самом деле важнее всего?
Не все характеристики несут одинаковый риск. Полезный FAI расставляет приоритеты по функции, а не по порядку на чертеже. В таблице ниже показано, как мы обычно классифицируем характеристики штампованных деталей.
| Класс | Определение | Примеры | Уровень контроля |
|---|---|---|---|
| Критический | Влияет на безопасность, посадку или функцию; отказ останавливает сборку | Шаг сопрягаемых отверстий, геометрия контакта, ширина клеммы | 100 % измерение, исследование воспроизводимости |
| Основной | Влияет на сборку или посадку у заказчика | Общая длина, угол гибки, высота заусенца | Измерение на FAI + периодический SPC |
| Второстепенный | Внешний вид или не влияет на функцию | Следы штампа на поверхности, положение логотипа | Визуально по граничному образцу |
| Справочный | Не контролируется, информационный | Теоретическая величина гибки, масса заготовки | Не измеряется |
Практический вывод: отчёт первичного контроля, в котором измерены 40 второстепенных размеров и пропущены две критические сопрягаемые характеристики, хуже бесполезного — он создаёт ложную уверенность. Требуйте от поставщика определить характеристики, критичные для функции, до изготовления штампа и убедитесь, что в отчёте FAI они измерены подходящим инструментом.
Чтобы глубже понять, как решения по конструкции штампа влияют на то, какие характеристики можно выдержать, см. нашу статью о раскладке полосы для прогрессивного штампа.
Что должно входить в пакет отчёта FAI?
Полный пакет FAI для штампованной детали должен поставляться как единый набор документов с контролем ревизий. Запрашивайте:
1. Чертёж с выносками — каждая характеристика пронумерована и построчно соответствует отчёту.
2. Таблица размерных результатов — номинал, допуск, фактическое значение, отклонение, годен/не годен.
3. Сертификация материала — сертификат завода с номером плавки, прослеживаемым до использованного рулона.
4. Сертификация отделки — измерения толщины покрытия, результаты испытаний на адгезию, где применимо.
5. Запись визуального контроля — с подписанным граничным образцом или набором фотографий.
6. Данные о воспроизводимости — Cp/Cpk по критическим характеристикам на прогоне последовательных деталей.
7. Запись наладки штампа — пресс, усилие, высота смыкания, длина подачи, смазка.
8. Сохранённый образец — как минимум одна деталь первичного контроля, маркированная и сохранённая.
Если вы закупаете штампованные клеммы или контакты, строки по отделке и функциональности имеют дополнительный вес. Разброс толщины покрытия по рулону может изменить усилие вставки и переходное сопротивление, поэтому FAI должен включать измерения в нескольких местах полосы, а не одной детали из середины. Наша страница штампованные клеммы и контакты описывает, как мы выстраиваем такую проверку для деталей разъёмов и контактов батарей.
Сколько деталей нужно измерять?
Одна деталь ничего не доказывает о процессе; она доказывает лишь то, что одна деталь существовала. Для содержательного FAI измеряйте минимум 30 последовательных деталей с одной наладки по критическим характеристикам и как минимум 5–10 деталей по полному набору пронумерованных размеров. Прогон из 30 деталей даёт приблизительную картину воспроизводимости — достаточно, чтобы увидеть, центрирован ли процесс или смещается к границе допуска.
Для очень крупносерийных программ разумно проводить более длинный прогон из 100 и более деталей по двум-трём наиболее критическим характеристикам. Учтите, что исследование на 30 деталях даёт ориентировочную оценку воспроизводимости, а не статистически надёжный Cpk; рассматривайте его как инструмент предварительной оценки.
Типичные виды отказов, которые должен выявлять FAI
Хороший FAI строится вокруг того, что реально идёт не так при штамповке. Наиболее частые проблемы, которые мы видим при проверке входящих первичных образцов:
- Слишком большой зазор в штампе — рваные резаные кромки, чрезмерный заусенец, плохое качество кромки.
- Слишком малый зазор в штампе — вторичный срез, стружка, быстрый износ пуансона.
- Недостаточное прижатие или усилие пружины — скручивание, серповидность, нестабильный угол гибки.
- Пружинение не скомпенсировано — углы гибки выходят за допуск на более прочном материале.
- Ошибка подачи полосы — дрейф шага в прогрессивном штампе, вызывающий накопление ошибки положения отверстий.
- Несоосность направляющих — смещённые отверстия, которые проходят FAI на одной детали, но не проходят на концах рулона.
- Налипание — налипание материала на поверхность штампа, видимое как царапины, усиливающиеся по ходу прогона.
- Разброс толщины рулона — размеры, которые проходят в начале рулона и не проходят в конце.
Последние две причины — это почему FAI должен отбирать образцы по всему рулону, а не из одного удобного обрезка. Если поставщик измеряет детали только из первых нескольких метров, вы не проверили процесс — вы проверили наладку.
О системном подходе к диагностике этих проблем после запуска производства см. поиск неисправностей штампов.
Как BQUQ проводит первичный контроль
BQUQ управляет четырьмя производственными линиями на одной фабрике в Dongguan по стандарту ISO9001: обработка на заказ с точностью ±0,005 мм, штамповка металла, изготовление пружин на заказ и производство радиаторов. Поскольку штамповка, формовка пружин и механообработка находятся под одной крышей, штампованный кронштейн, которому нужно резьбовое отверстие или сформированная ножка пружины, может быть проверен как готовая сборка, а не как отдельная деталь — именно там чаще всего скрываются межпроцессные накопления допусков.
Наш рабочий процесс FAI для новой штампованной детали:
1. Анализ чертежа — мы отмечаем отсутствующие требования к заусенцам, плоскостности и отделке до расчёта стоимости.
2. Обратная связь по DFM — рекомендации по допускам и элементам конструкции, обычно в течение 12-часового окна расчёта стоимости.
3. Изготовление штампа и первый образец — детали снимаются с оснастки, предназначенной для серийного производства.
4. Размерный и визуальный FAI — чертёж с выносками, измеренные результаты, сохранённый образец.
5. Прогон на воспроизводимость — 30+ последовательных деталей по критическим характеристикам.
6. Подписание и выпуск — зафиксированная карта наладки, отчёт с контролем ревизий, гибкий минимальный объём заказа.
Для кронштейнов и крепёжной арматуры FAI обычно зависит от положения отверстий, плоскостности и направления заусенца — трёх факторов, которые определяют, сядет ли деталь заподлицо и соберётся ли она без доработки. Подробности на нашей странице штампованные кронштейны и крепления.
Если вы сравниваете регионы закупок или вам нужен более широкий обзор того, что включает программа штамповки в Китае, наше руководство по штамповке металла на заказ описывает оснастку, сроки и ожидания по документации.
Часто задаваемые вопросы
Вопрос: Когда следует проводить первичный контроль?
Ответ: FAI проводится после изготовления нового штампа, после любого ремонта штампа или замены вставки, влияющих на характеристику чертежа, после переноса инструмента на другой пресс и после любого инженерного изменения детали или материала. Он также стандартен в начале новой производственной кампании, если инструмент долго простаивал. Принцип прост: любое изменение, которое может сместить размер, требует повторной проверки перед отгрузкой.
Вопрос: Сколько деталей нужно измерять при FAI штамповки?
Ответ: Измеряйте полный набор пронумерованных размеров как минимум на 5–10 деталях и выполняйте прогон из 30 и более последовательных деталей для оценки воспроизводимости критических характеристик. Отбирайте образцы по всему рулону, а не из одного места, чтобы учесть разброс толщины и состояния материала. Исследование на 30 деталях даёт ориентировочную оценку воспроизводимости, а не статистически надёжный Cpk, поэтому рассматривайте его как инструмент предварительной оценки и сопровождайте постоянным SPC.
Вопрос: Какая высота заусенца допустима на штампованных металлических деталях?
Ответ: Универсального числа нет — оно зависит от материала, толщины, функции и сопрягаемой сборки. Для тонколистовой стали и латунных деталей типичная производственная цель — высота заусенца не более 0,05 мм, но это должно быть указано на чертеже как максимум с указанием допустимой стороны заусенца. Если на чертеже написано только «удалить заусенцы», ожидайте разную трактовку у разных поставщиков и в разных производственных партиях.
Вопрос: Заменяет ли FAI текущий контроль?
Ответ: Нет. FAI подтверждает, что процесс воспроизводим на старте; он не гарантирует, что он останется таким. Штампы изнашиваются, пуансоны выкрашиваются, а зазоры увеличиваются по ходу прогона. FAI должен подкрепляться планом управления с проверками в процессе, периодическим размерным отбором образцов и документированными интервалами обслуживания штампа. Для крупносерийных программ добавьте SPC по критическим характеристикам, выявленным при анализе FAI.
Вопрос: В чём разница между FAI и разметочным контролем?
Ответ: Разметочный контроль — это полное размерное измерение каждой характеристики чертежа. FAI шире: он объединяет эту размерную проверку с сертификацией материала и отделки, визуальными и функциональными проверками, документацией процесса и сохранённым образцом, и всё это выполняется на оснастке, предназначенной для серийного производства. На практике отчёт разметочного контроля часто составляет размерный раздел пакета FAI, и оба документа подаются вместе.
Связанные ресурсы
- О BQUQ и наших четырёх производственных линиях в Dongguan: /about/
- Возможности штамповки металла на заказ и оснастка: /custom-metal-stamping/
- Штампованные клеммы, контакты и прецизионные электрические детали: /stamping-terminals-contacts/
- Штампованные кронштейны, крепления и конструкционная арматура: /stamping-brackets-mounts/
- Отраслевые тенденции в металлообработке и закупках: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы по закупкам и качеству: /faq/
- Свяжитесь с нашей инженерной командой для расчёта за 12 часов: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на заказ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


