
Многопроцессные детали с одного завода против четырех поставщиков: накопление допусков, логистика, ответственность за посадку, расчет затрат. BQUQ выполняет четыре и более линии в Дунгуане.
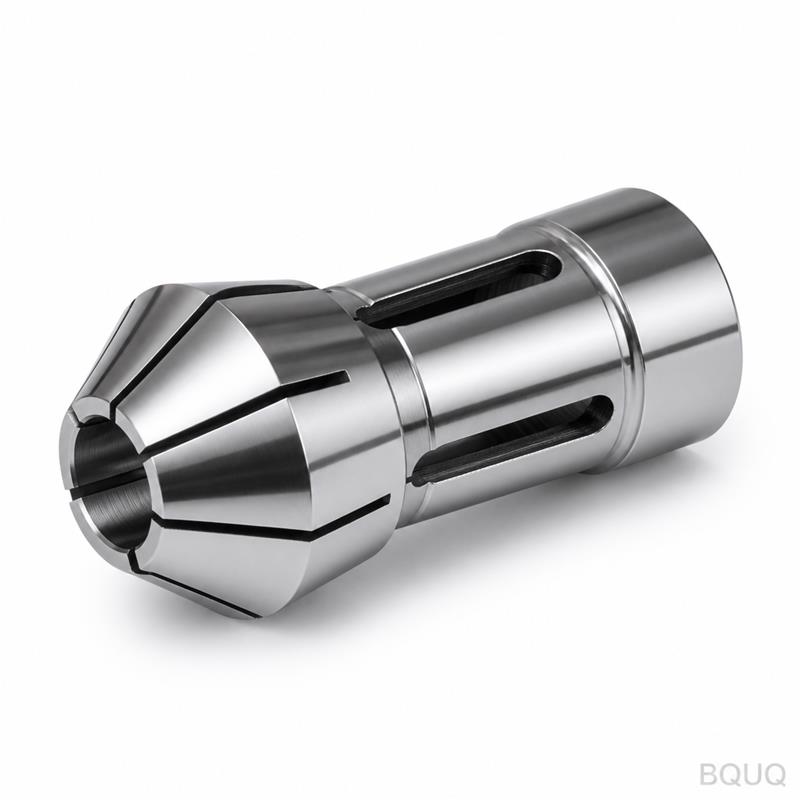
Многопроцессные детали: когда один завод выигрывает у четырех поставщиков
Многопроцессная деталь — например, обработанный корпус со штампованным контактом, пружиной и элементом радиатора — это тот случай, когда стратегия закупок меняется: разделение между четырьмя специализированными заводами умножает логистику, риски по допускам и интерфейсы контроля качества, в то время как один завод, выполняющий все процессы под одной крышей, полностью устраняет передачу между подразделениями. Точка безубыточности достигается не при больших объемах; она наступает в тот момент, когда ваша деталь требует второго процесса.
Специализированные заводы предлагают более низкие цены за отдельный процесс, и это реальная цифра. Но деталь поступает не как четыре процесса — она поступает как одна сборка, и каждый интерфейс между четырьмя поставщиками — это место, где возникают потери затрат, допусков и сроков. В этом руководстве честно изложены расчеты: когда выигрывает закупка на одном заводе, когда по-прежнему выигрывают специалисты и как принимать решение на основе цифр, а не удобства.
Где на самом деле скрываются затраты на многопроцессные детали
Сравнивайте сопоставимое: четыре расценки специалиста суммируются в число, но стоимость поставки включает в себя то, что происходит между расценками. Каждая передача несет в себе стоимость перевозки или курьера, упаковку, время ожидания, интерфейс контроля качества (кто отвечает за дефект, обнаруженный при сборке?) и риск по допускам — плоскостность штампованного кронштейна взаимодействует с обработанным карманом, в котором он находится, и никто не отвечает за это взаимодействие, кроме вас.
| Элемент затрат/риска | Четыре отдельных поставщика | Один многопроцессный завод |
|---|---|---|
| Цена за единицу по каждому процессу | Самая низкая (эффективность специалиста) | Обычно немного выше за процесс |
| Перевозка/обработка между процессами | 4–6 перемещений, каждое со стоимостью и временем ожидания | Ноль — внутренняя передача |
| Время ожидания между процессами | Дни на каждое перемещение, риск срыва сроков на каждом этапе | Часы, скоординированный график |
| Ответственность за накопление допусков | Вы отвечаете за интерфейсы | Завод отвечает за посадку сборки |
| Ответственность за дефекты | Спорные вопросы на границах заказов | Один контракт, одна система качества |
| Коммуникационные накладные расходы | Четыре контакта, четыре системы ревизий | Одна инженерная линия связи |
| Общая стоимость поставки | Часто на 10–30% выше суммы расценок | Близка к единой расценке |
Вывод: расценки специалистов — это затраты на процессы; стоимость поставки включает затраты на интерфейсы, которые ни один специалист вам не укажет. Когда интерфейсы тривиальны — четыре независимые детали, которые никогда не соприкасаются, — выигрывают специалисты. Когда детали взаимодействуют, стоимость интерфейса — это реальные деньги, и она должна быть включена в сравнение.
Вопрос допусков: кто отвечает за посадку?
Самый веский аргумент в пользу одного завода — размерный: посадка — это взаимодействие. Свободная длина и жесткость пружины взаимодействуют с глубиной обработанного кармана; высота формовки штампованного контакта взаимодействует с пазом корпуса; плоскостность радиатора взаимодействует с монтажной поверхностью устройства. Когда четыре поставщика каждый выдерживают свои допуски, накопление погрешностей на интерфейсах определяется статистикой и удачей — если только вы, как покупатель, не выполняете анализ накопления и не распределяете допуски, что является инженерной работой, которую вы делаете бесплатно.
| Взаимодействующий элемент | Преимущество одного завода |
|---|---|
| Глубина посадочного места пружины и свободная длина пружины | Один инженер подгоняет их друг к другу |
| Высота штампованного контакта и обработанный паз | Пробная сборка на этапе первого образца, а не после отгрузки |
| Плоскостность радиатора и контакт с устройством | Контроль поверхности в рамках одной технологической цепочки |
| Посадки с натягом | Допуски посадки распределяются в рамках одной системы качества |
Завод, выполняющий оба процесса, может собрать пробный узел на этапе первого образца и проверить посадку до начала производства — это невозможно для любой комбинации отдельных поставщиков без вашей координации образцов. Именно поэтому процесс от чертежа до утвержденного образца является ключевым для получения выгоды от многопроцессности: утверждение образца охватывает сборку, а не только детали.
Когда специалисты по-прежнему выигрывают
Честность требует рассмотреть и другую сторону. Закупка на одном заводе проигрывает в трех ситуациях: очень большой объем одного процесса (миллион штампованных клемм в год — это удел специалиста по штамповке с высокоскоростными прессами); экзотические процессы, которые универсал не выполняет качественно (специальное покрытие, экзотические сплавы, чистовое фрезерование в больших масштабах); и географическое несоответствие (ваша обработанная деталь производится в Дунгуане, но ваше литье экономически выгодно только в Нинбо — см. наше сравнение хабов). Правило принятия решения касается взаимодействия, а не идеологии: если детали взаимодействуют — консолидируйте; если они независимы — разделяйте по сильным сторонам процессов и пусть цена решает.
| Ситуация | Лучший выбор | Почему |
|---|---|---|
| Взаимодействующие детали, средний объем | Один многопроцессный завод | Стоимость интерфейсов и ответственность за посадку доминируют |
| Один процесс доминирует, огромный объем | Специалист | Эффективность высокоскоростного процесса выигрывает при масштабе |
| Детали полностью независимы | Раздельные поставщики | Нет затрат на интерфейсы, за которые нужно платить |
| Требуется экзотический процесс (чистовое фрезерование, специальное покрытие) | Специалист по этому процессу | Универсалы не могут сравниться с контролем процесса специалиста |
| От прототипа до среднего объема, смешанные процессы | Один завод | Скорость инженерии и итераций важнее цены |
Инженерный аргумент: один чертеж, один диалог
Многопроцессные детали концентрируют инженерные решения. Когда один завод отвечает за всю деталь, обсуждение DFM (технологичности конструкции) происходит между процессами: инженер может предложить перенести допуск со штампованного элемента на обработанный, потому что там это дешевле, или изменить глубину посадочного места пружины, чтобы использовать стандартный диаметр проволоки. Четыре поставщика не могут вести такой диалог — каждый оптимизирует свой процесс под ваш чертеж, и интерфейсы страдают.
Практическое следствие видно в поведении при котировании. Завод, который ведет несколько линий, задает другие вопросы: не только «можем ли мы выдержать этот допуск», но и «как это собирается и какие элементы действительно важны для посадки?» Именно такой характер вопросов мы описали в нашем руководстве по выбору надежных производителей, и это более сильный сигнал для многопроцессных деталей, чем для однопроцессных.
Расчет для одного завода на практике
Для конкретного примера: обработанный алюминиевый корпус с запрессованным штампованным контактом и подпружиненной клеммой — тип детали, используемой в штампованных радиаторах, разъемах и небольших электромеханических узлах. Специалисты котируют 4,10 долл. за обработанную деталь, 0,60 долл. за штампованный контакт, 0,30 долл. за пружину: 5,00 долл. затрат на процессы. Между ними — три перевозки (примерно 3–6 долл. за каждую для малой экспресс-доставки при таком масштабе и день ожидания каждая), ваше инженерное время на допуски интерфейсов и риск того, что дефект, обнаруженный на вашей сборочной линии, запустит трехсторонний цикл выяснения вины, который стоит недели. Один завод котирует 5,80 долл. за все — цена процесса выше на 16%, — но поставляет одну деталь, один отчет о контроле, один счет и одного ответственного за посадку. Большинство покупателей, которые проводят такое сравнение для взаимодействующих деталей, обнаруживают, что один завод дешевле к моменту, когда мог бы возникнуть первый дефект сборки — и уж точно быстрее по календарному времени.
Именно по такой модели работает BQUQ: линии CNC-обработки, штамповки металла, изготовления пружин на заказ и радиаторов под одной крышей в Дунгуане, поэтому корпус, его штампованный контакт, пружина и тепловой элемент могут быть изготовлены, проконтролированы и подвергнуты пробной сборке в одном здании с одной системой качества — и оценены одной цифрой, обычно в течение 12 рабочих часов с момента получения чертежа (sc@bquq.com, WhatsApp +86 13713157787). Наши страницы токарная обработка с ЧПУ, пружины на заказ и штампованные радиаторы показывают охват процессов; наш профиль документирует систему ISO 9001, которая делает передачу этапов проверяемой. Подходит ли вашему изделию закупка на одном заводе или у нескольких поставщиков — это расчет, а не предпочтение — и теперь у вас есть цифры для его выполнения.
Часто задаваемые вопросы
Вопрос: Разве не всегда дешевле использовать специализированные заводы для каждого процесса?
Цена за единицу по каждому процессу обычно ниже у специалистов, но многопроцессные детали несут затраты на интерфейсы — перевозку, время ожидания, ответственность за накопление допусков и координацию дефектов, — которые ни один специалист не указывает. Когда детали взаимодействуют, общая стоимость на одном заводе часто ниже. Когда они независимы, выигрывают специалисты.
Вопрос: Что считается «многопроцессной деталью»?
Любая деталь или узел, функция которого зависит от более чем одного процесса — обработанный корпус со штампованным контактом, пружина, установленная в точеной детали, радиатор со штампованными зажимами. Триггер — взаимодействие: если процессы влияют на посадку или функцию друг друга, это многопроцессность.
Вопрос: Как узнать, является ли накопление допусков реальной проблемой для моих деталей?
Выполните расчет накопления: суммируйте наихудший случай или статистическое отклонение взаимодействующих элементов на границах поставщиков. Если посадка сборки зависит от элементов с двух заводов, вы отвечаете за это накопление. Если интерфейсы некритичны, накопление не является проблемой, и разделение допустимо.
Вопрос: Может ли один завод действительно поддерживать качество на CNC, штамповке и пружинах?
Да, когда процессы отработаны и ими управляет одна система качества — что обеспечивается сертификацией ISO 9001 и глубиной процессов. Проверьте это пробной сборкой на первом образце: доказательства посадки и функции важнее любого сертификата.
Вопрос: При каком объеме мне следует перейти с одного завода на специалистов?
Когда один процесс доминирует в детали и выполняется в больших объемах — например, миллионы штампованных деталей в год — экономика высокоскоростного процесса специалиста выходит на первый план. Ниже этого уровня взаимодействующие детали обычно выигрывают от консолидации. Повторяйте сравнение каждый раз, когда объем меняется на порядок.
Автор: инженерная команда BQUQ. BQUQ — сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, выполняющий CNC-обработку, штамповку металла, пружины на заказ, радиаторы и цанговые линии под одной крышей. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения расценки в течение 12 рабочих часов. www.bquq.com


