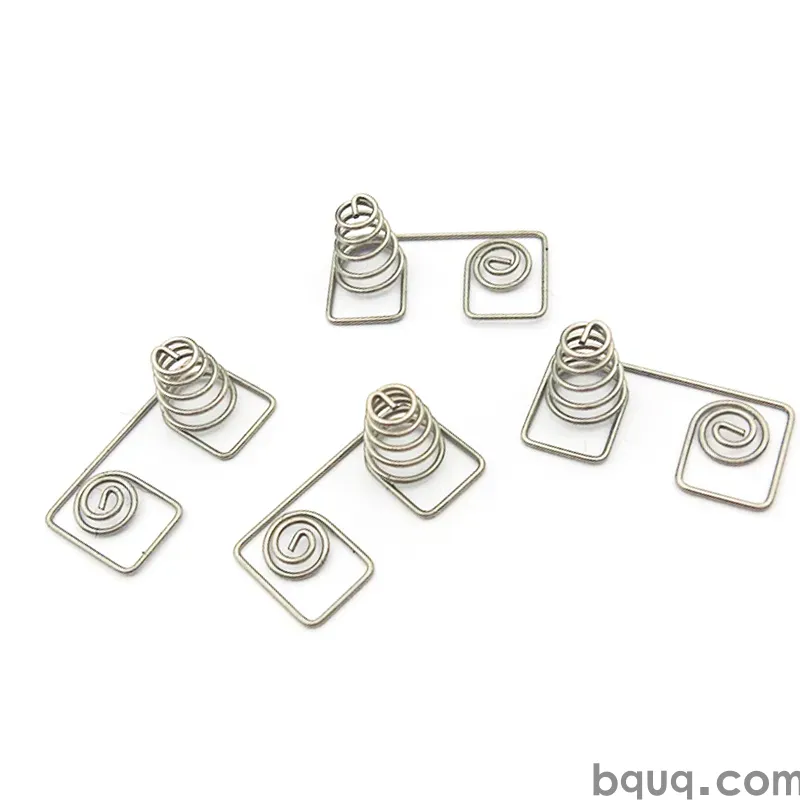
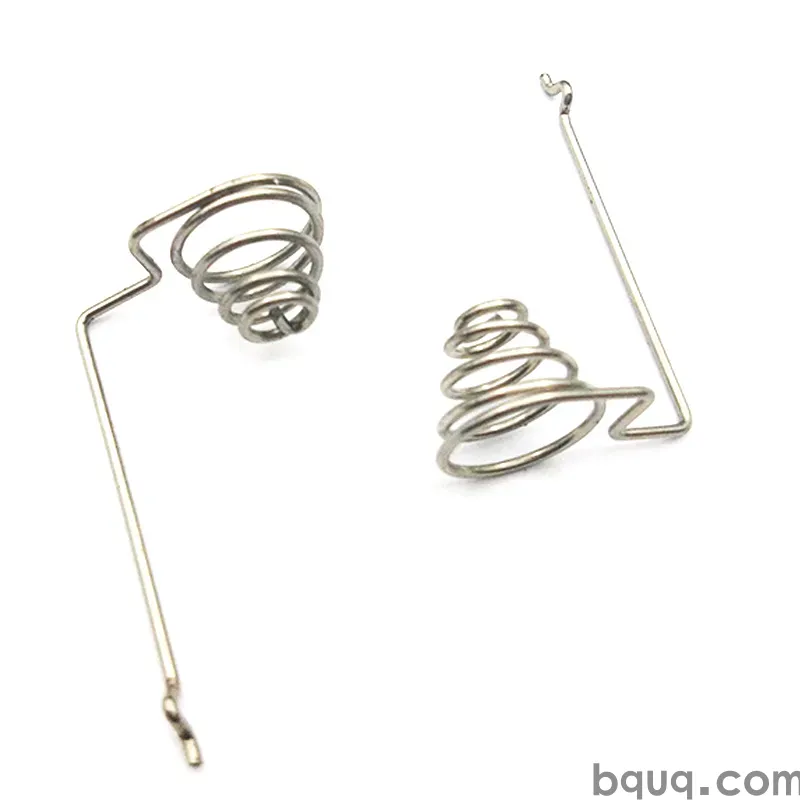
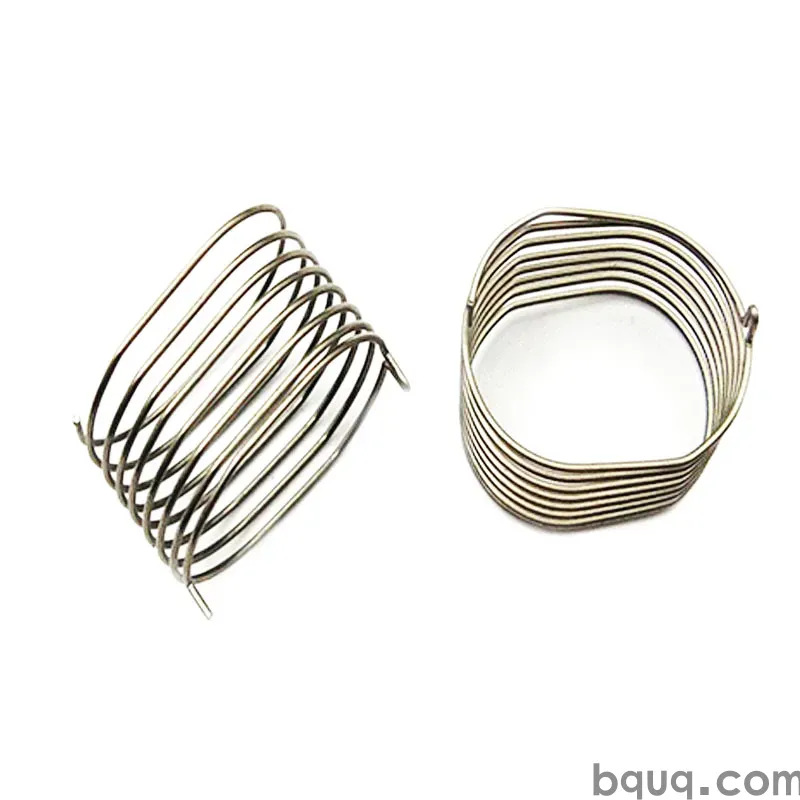
производитель листовых металлических деталей: Нержавеющая сталь 303 / 304 / 316L, допуск 0,005 мм, поверхностное анодирование Тип II / Тип III, срок выполнения 20 рабочих дней, минимальный заказ 1000 шт. Производственные мощности для аэрокосмической отрасли. Проверка чертежей и отчёт по первой стат
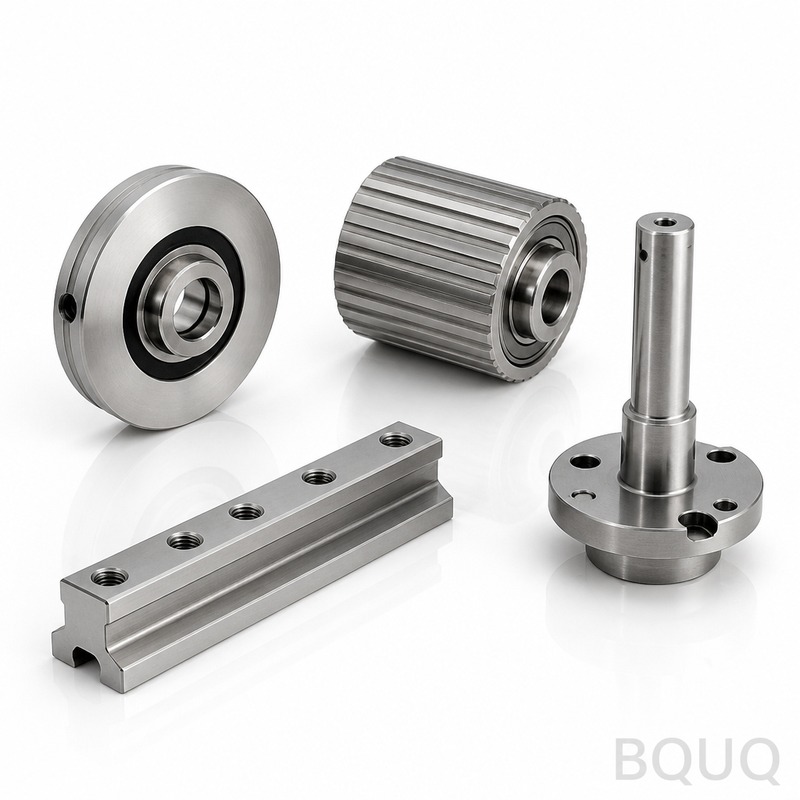
производитель деталей из листового металла
Ключевой вывод
Как производитель деталей из листового металла, мы изготавливаем детали из стали 4140 / 4340 с твердым хромированием 0,025 мм, выдерживая ±0,002 мм по запросу. Срок производства — 15 рабочих дней при минимальном заказе 200 шт. Себестоимость определяется вторичными операциями, такими как удаление заусенцев, гальваническое покрытие и 100% контроль, поэтому конструкция оснастки проектируется исходя из измеренной технологической возможности, а не финального контроля.
Большинство покупателей начинают с чертежа и целевой цены. Мы начинаем с производителя деталей из листового металла и спрашиваем, что деталь должна выдерживать на самом деле: циклические нагрузки, температурные перепады или агрессивную среду в промышленной автоматизации.
Ключевые характеристики кратко
| Параметр | Значение / Диапазон |
|---|---|
| Материал | Сталь 4140 / 4340 |
| Чистота поверхности | твердое хромирование 0,025 мм |
| Срок производства | 15 рабочих дней |
| Минимальный заказ (производство) | 200 шт. |
Рыночный и технический контекст
Ценовое давление в промышленной автоматизации редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, гальванического покрытия и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала.
Читайте также: BQUQ Обработанный на станке с ЧПУ цанговый патрон ER8 и гайка цанги – прецизионный инструментальный держатель.
Техническая планка постоянно растет: сборки, которые когда-то принимали ±0,002 мм по запросу, теперь задают более жесткий контроль критических элементов, что переносит решение в область проектирования оснастки, а не финального контроля.
Как мы это изготавливаем
Оснастка проектируется исходя из измеренной технологической возможности процесса, поэтому ±0,002 мм по запросу — это следствие геометрии оснастки, а не фильтра контроля. Именно поэтому 15 рабочих дней — реалистичный срок, а не оптимистичный.
Термообработка и обработка поверхности планируются как контролируемые этапы, а не как второстепенные операции. Твердое хромирование 0,025 мм наносится в заданном диапазоне толщины и проверяется, поскольку variation здесь вызывает больше отказов в эксплуатации, чем размерный дрейф.
Удаление заусенцев и обработка кромок указываются на чертеже для производителя деталей из листового металла. Острая кромка, прошедшая размерный контроль, все равно может привести к отказу при сборке, поэтому притупление кромок является контролируемым параметром, а не косметическим.
См. также: Штамповка против глубокой вытяжки: технологические ограничения и геометрия деталей.
Материал и чистота поверхности
Там, где производитель деталей из листового металла сталкивается с контактной нагрузкой, твердость материала указывается наряду с размерным допуском. Твердость без определенного метода испытаний — наиболее распространенная причина споров при входном контроле.
Запросы на замену материала распространены, когда сталь 4140 / 4340 уходит в дефицит. Мы квалифицируем любой заменитель по тем же критериям ±0,002 мм по запросу и твердое хромирование 0,025 мм перед отгрузкой и предоставляем сертификат вместе с изменением.
Подробнее о Как обработка поверхности радиатора влияет на тепловые характеристики?.
Декларации о содержании переработанных материалов и соответствии RoHS/REACH доступны для производителя деталей из листового металла по запросу. Если ваш заказчик в промышленной автоматизации проводит аудит происхождения материалов, запрашивайте сертификат завода на этапе котировки, а не при поставке.
Допуск и контроль
Контроль первой детали для производителя деталей из листового металла отчитывается по каждому размеру на чертеже, а не по выборке. Этот отчет является эталоном для остальной партии и для любого будущего повторного заказа.
Метод измерения является частью спецификации. Элемент, измеренный на КИМ, и тот же элемент, измеренный калибром, могут дать расхождение, поэтому чертежи производителя деталей из листового металла указывают, как проверяется каждый критический размер.
Технические подробности: Промышленный интернет вещей в точном производстве: 5 метрик прогнозного обслуживания, которые сокращают простои на 38% в 2025 году.
Несоответствующий материал изолируется физически, а не только в системе. Для производителя деталей из листового металла это означает, что партия остается в маркированной зоне до документирования решения, что предотвращает наиболее распространенную ошибку при отгрузке.
Где это применяется
Условия эксплуатации вызывают больше изменений конструкции, чем нагрузка. Производитель деталей из листового металла для наружного применения или мойки высокого давления нуждается в твердом хромировании 0,025 мм и герметизации, учитываемых на этапе проектирования, а не добавленных позже.
Рекомендуем к прочтению: Сколько циклов выдержит моя пружина? Усталостная долговечность для инженеров.
Доступ для обслуживания имеет значение. Там, где производитель деталей из листового металла поставляет быстроизнашиваемый элемент, мы рекомендуем указывать его как запасную часть с собственным номером, чтобы повторный заказ не требовал полного пересмотра чертежа.
Что подтвердить перед заказом
Запросите отчет о контроле первой детали, прежде чем просить скидку на производителя деталей из листового металла. Поставщик, который не может предоставить размерные данные при 200 шт., не предоставит их и при .
Сравнивайте котировки на одинаковой основе: марка материала, твердое хромирование 0,025 мм, объем контроля и упаковка. Более низкая удельная цена, при которой исключен 100% контроль, не является более низкой совокупной стоимостью.
FAQ: Ваши вопросы перед заказом
Сколько времени занимает производство для производителя деталей из листового металла?
Общие размеры выдерживаются в пределах ±0,002 мм по запросу. Критические элементы идентифицируются на чертеже и выдерживаются в более узком диапазоне, с указанием метода измерения, чтобы входной контроль соответствовал нашему.
Сравните с Точная штамповка электрических контактов: надёжность, допуски и экономическая эффективность.
Можете ли вы работать по нашему существующему чертежу?
Стандартный срок производства для производителя деталей из листового металла — 15 рабочих дней после утверждения чертежа и подписания оснастки. Прототипы обычно быстрее, поскольку они обходят оснастку, а повторные заказы еще быстрее, поскольку оснастка уже существует.
Какие виды чистовой обработки поверхности доступны для производителя деталей из листового металла?
Да. Сертификаты на материалы, прослеживаемость партий термообработки и отчеты о контроле первой детали отгружаются вместе с заказом. Если ваш заказчик в промышленной автоматизации требует дополнительную документацию, укажите это на этапе котировки.
Читайте также: Какие отраслевые тенденции формируют рынок цанг для автоматических токарных станков?.
Можете ли вы изготовить прототип до оснастки?
Да, и мы это рекомендуем. Прототипирование производителя деталей из листового металла без оснастки проверяет посадку и функцию при доле стоимости оснастки и обычно выявляет изменение конструкции до резки стали.
См. также: Обработка меди на станках с ЧПУ: инструмент и стружкодробление.
Как вы обрабатываете изменение конструкции в середине программы?
Изменения документируются относительно исходного отчета о контроле первой детали. Мы определяем, какие размеры затронуты, пересчитываем стоимость только затронутых операций и сообщаем, остается ли существующий запас производителя деталей из листового металла пригодным для использования.
Отправьте чертеж и годовой объем. Вы получите обзор технологичности, технологический маршрут и котировку, в которой явно указаны ±0,002 мм по запросу, 15 рабочих дней и 200 шт., а не подразумеваются.
Подробнее о Принципы проектирования прогрессивных штампов для штамповки металла: допуски, затраты и правила.
Технические подробности: Руководство по многоосевой CNC-обработке сложных металлических деталей.
Рекомендуем к прочтению: Каковы самые большие угрозы кибербезопасности в умном производстве?.
Сравните с Нестандартный цанговый патрон для токарного автомата 46-го типа, для круглого прутка.
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / Диапазон |
|---|---|
| Материал | Сталь 4140 / 4340 |
| Допуск | ±0,002 мм по запросу |
| Срок производства | 15 рабочих дней |
| Минимальный заказ | 200 шт. |
| Мощность | Не указано в статье |
Выбор / сравнение
| Вариант | Лучше всего для | Компромисс |
|---|---|---|
| Сталь 4140 | Общие детали промышленной автоматизации, требующие прочности и износостойкости | Может потребоваться твердое хромирование для коррозионной стойкости |
| Сталь 4340 | Применения с более высокими циклическими нагрузками и температурными перепадами | Более высокая стоимость материала, чем у 4140 |
| Твердое хромирование 0,025 мм | Агрессивные среды и износостойкость | Добавляет стоимость вторичной операции и срок производства |
| Более жесткий допуск ±0,002 мм | Критические элементы в высокоточных сборках | Требует изменений конструкции оснастки, а не только контроля |
| Стандартный допуск | Некритические элементы | Может не соответствовать требованиям сборки для точных посадок |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Проектирование оснастки | Проектируется исходя из измеренной технологической возможности | Записи геометрии оснастки |
| Термообработка | Планируется как контролируемый процесс | Записи термообработки |
| Обработка поверхности | Твердое хромирование 0,025 мм | Записи толщины покрытия |
| Удаление заусенцев | Вторичная операция для удаления заусенцев | Записи контроля удаления заусенцев |
| Финальный контроль | 100% контроль критических элементов | Отчеты о контроле |
Часто задаваемые вопросы
Какой материал вы используете для деталей из листового металла?
Мы используем сталь 4140 и 4340 для деталей из листового металла. Эти материалы подходят для применений промышленной автоматизации, требующих циклических нагрузок, температурных перепадов или коррозионной стойкости. Твердое хромирование толщиной 0,025 мм доступно для дополнительной защиты от износа и коррозии.
Каков срок производства?
Срок производства — 15 рабочих дней. Это реалистично, потому что оснастка проектируется исходя из измеренной технологической возможности, а термообработка и обработка поверхности планируются как контролируемые этапы. Это не оптимистично, потому что мы избегаем фильтров контроля для управления допуском.
Каков минимальный объем заказа (MOQ)?
Минимальный заказ для производства — 200 шт. Это применяется к деталям из листового металла, изготовленным из стали 4140 / 4340 с твердым хромированием 0,025 мм. Для более жестких допусков, таких как ±0,002 мм, конструкция оснастки корректируется, но минимальный заказ остается 200 шт.
Можете ли вы выдерживать допуск ±0,002 мм на деталях из листового металла?
Да, мы можем выдерживать ±0,002 мм по запросу. Это достигается за счет геометрии оснастки, спроектированной исходя из измеренной технологической возможности, а не за счет фильтрации при финальном контроле. Это следствие конструкции оснастки, что поддерживает наш срок производства 15 рабочих дней.
Какую чистовую обработку поверхности вы предлагаете?
Мы предлагаем твердое хромирование толщиной 0,025 мм. Это покрытие улучшает износостойкость и коррозионную стойкость деталей из листового металла, используемых в промышленной автоматизации. Это вторичная операция, которая влияет на удельную себестоимость и срок производства.
Что определяет стоимость деталей из листового металла?
Ценовое давление редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, гальванического покрытия и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала. Конструкция оснастки также влияет на стоимость, когда требуются более жесткие допуски.
Что мне подтвердить перед заказом деталей из листового металла?
Подтвердите требования к выживанию детали: циклические нагрузки, температурные перепады или агрессивная среда. Укажите материал (сталь 4140 / 4340), чистовую обработку поверхности (твердое хромирование 0,025 мм), допуск (±0,002 мм по запросу), срок производства (15 рабочих дней) и минимальный заказ (200 шт.). Также подтвердите необходимые вторичные операции.