
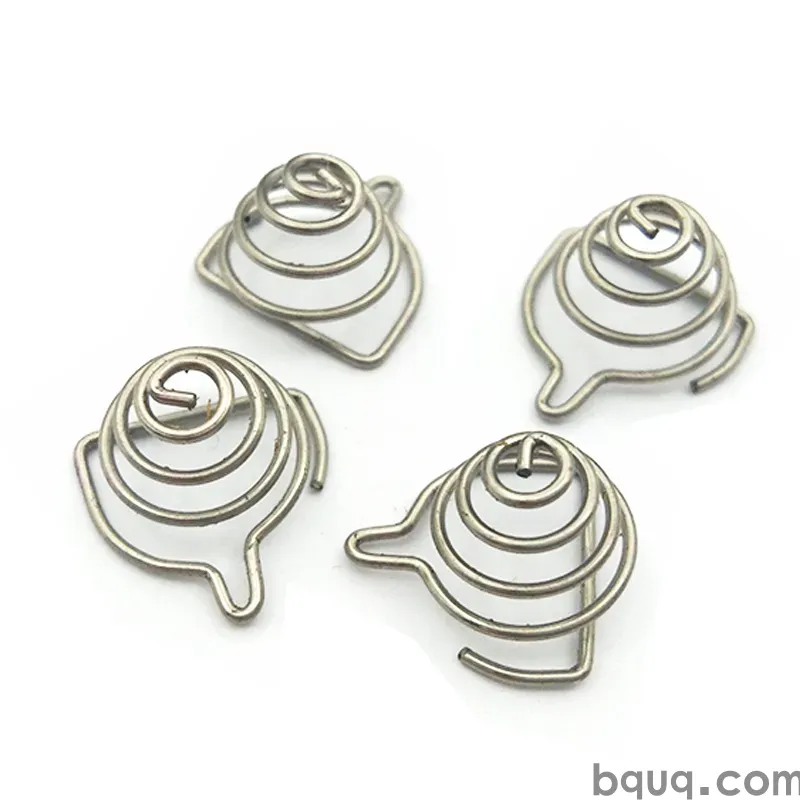
Штампованные стопорные шайбы и фиксаторы: руководство по проектированию
Краткий ответ: Штампованная стопорная шайба работает, преобразуя предварительную нагрузку болта в локальное внедрение зубьев и упругую деформацию, поэтому конструкция зависит от трёх параметров: высоты зуба (обычно 0,15–0,50 мм), количества зубьев (обычно 12–40 по окружности) и твёрдости материала относительно сопрягаемой поверхности. Для крепежа M4–M8 в соединениях из мягкой стали высота зуба 0,25–0,35 мм на закалённой пружинной стали (HV 400–500) обеспечивает надёжное стопорение без смятия поверхности стыка. Шайбы производятся на прогрессивных штампах со скоростью 100–400 ходов в минуту, с допуском примерно ±0,05 мм на критических размерах, с более точной обработкой на CNC до ±0,005 мм для фиксаторов, требующих точного позиционирования.
Стопорные шайбы и фиксаторы выглядят как самые простые детали в спецификации. Они же чаще всего подвергаются трёхкратному перепроектированию в ходе программы, потому что никто не смоделировал соединение правильно с первого раза. Это руководство охватывает геометрию, материалы, допуски и правила DFM, которые определяют, будет ли штампованная шайба удерживать соединение десять лет или выйдет из строя при первом же вибрационном воздействии.
В чём разница между стопорной шайбой и фиксатором?
Стопорная шайба препятствует ослаблению. Фиксатор удерживает что-либо на месте — подшипник, вал, положение разъёма, пружину — обычно без восприятия значительной зажимной нагрузки. Их часто путают, потому что обе представляют собой плоские штампованные детали с отверстием в центре.
| Функция | Типовая деталь | Путь нагрузки | Ключевой фактор конструкции |
|---|---|---|---|
| Стопорение | Зубчатая, разрезная, клиновая, шайба с насечкой | Воспринимает предварительную нагрузку болта, сопротивляется вращению | Геометрия зубьев, твёрдость |
| Фиксация | Фиксирующая шайба, E-образный зажим, нажимной фиксатор | Воспринимает только осевую фиксирующую нагрузку | Посадка отверстия, входная фаска |
| Компенсация пружины | Волнистая шайба, штампованная тарельчатая шайба | Упругая деформация под предварительной нагрузкой | Высота в свободном состоянии, жёсткость пружины |
| Дистанционирование / регулировка | Плоская шайба, прокладка | Только сжатие | Допуск на толщину, плоскостность |
Если вашему соединению требуется, чтобы шайба предотвращала вращение при вибрации, вы проектируете стопорную шайбу. Если нужно предотвратить осевое смещение штифта, вы проектируете фиксатор. Совмещение обеих функций в одной детали возможно, но обычно приводит к компромиссу по обеим.
Когда плоская шайба — правильное решение
Закалённая плоская шайба под головкой болта не является стопорным элементом — она распределяет нагрузку и защищает поверхность стыка. Многие проблемы «ослабления», приписываемые шайбам, на самом деле являются проблемами жёсткости соединения: мягкое соединение с короткой длиной зажима теряет предварительную нагрузку по мере ползучести зажатого материала. Добавление зубьев к шайбе этого не исправит. Сначала проверьте соединение.
Как на самом деле работают зубчатые и насечные стопорные шайбы?
Работают два механизма. Во-первых, зубья слегка внедряются в сопрягаемую поверхность, создавая механическое препятствие вращению. Во-вторых, зубья упруго деформируются, запасая энергию, которая поддерживает зажимную нагрузку по мере осадки соединения.
Наилучшие результаты достигаются при закалённой шайбе против более мягкой сопрягаемой поверхности. Если обе поверхности твёрдые, зубья не могут врезаться, и шайба ведёт себя как плоская прокладка. Если шайба мягкая, зубья сплющиваются при первом затягивании, и стопорный эффект исчезает после первого повторного использования.
Практические правила геометрии зубьев
- Высота зуба: 0,15 мм для мелкого крепежа электроники, 0,25–0,35 мм для M4–M8, до 0,50 мм для крупных конструкционных болтов.
- Количество зубьев: больше зубьев означает лучшее распределение, но меньшее внедрение каждого. 12–20 зубьев подходит для малых диаметров; 20–40 — для больших.
- Форма зуба: треугольные зубья врезаются и сопротивляются вращению в обоих направлениях. Храповые зубья сильно сопротивляются в одном направлении и освобождаются в другом — полезно для однонаправленных сборок.
- Угол зуба: обычно угол при вершине 60–90°. Более острые углы врезаются глубже, но быстрее изнашивают штамп и труднее контролируются при крупносерийной штамповке.
Альтернативы: разрезные и волнистые шайбы
Разрезная шайба запасает энергию через винтовой зазор, который сжимается под нагрузкой. Она отлично поддерживает предварительную нагрузку при термоциклировании, но обеспечивает меньшее сопротивление вращению, чем зубчатая шайба. Волнистая шайба выполняет ту же задачу с синусоидальным профилем и легче штампуется с постоянной высотой в свободном состоянии. Многие конструкции комбинируют волнистую шайбу для предварительной нагрузки с зубчатой для стопорения, устанавливая их под одной головкой болта.
Какой материал и твёрдость следует указывать?
Выбор материала определяется тем, должна ли шайба врезаться или только поддерживать.
| Материал | Типичная твёрдость | Стопорные характеристики | Примечания |
|---|---|---|---|
| Углеродистая пружинная сталь (например, 65Mn, C67S) | HV 400–500 после закалки | Отличные | Стандартный выбор для зубчатых стопорных шайб |
| Нержавеющая сталь 301 / 304 | HV 250–400 (наклёп) | Хорошие или умеренные | Коррозионная стойкость; меньшее внедрение, чем у закалённой углеродистой |
| Фосфористая бронза | HV 180–250 | Умеренные | Электрические соединения, низкая магнитная сигнатура |
| Латунь | HV 120–180 | Плохие как стопор | Хороша для фиксаторов и контактов, не для стопорения |
| Алюминий | HV 60–120 | Не стопорный материал | Только радиаторы, проставки, фиксаторы |
Закалка обычно выполняется после штамповки в непрерывной печи или садочным способом с последующим отпуском для предотвращения хрупкости. Если ваша шайба из нержавеющей стали и требуется стопорение, рассмотрите наклёпанную марку 301 вместо отожжённой 304 — разница во внедрении значительна.
Покрытия и коррозия
Цинкование, цинк-никелевое покрытие и фосфатирование с промасливанием — обычные покрытия для стопорных шайб из углеродистой стали. Учтите, что покрытие увеличивает толщину — обычно на 5–12 мкм на поверхность — и это важно, если шайба sits в плотном пакете. Указывайте диапазон допуска после покрытия, а не до, иначе столкнётесь с проблемами суммирования размеров при сборке. Для деталей высокой твёрдости после гальванического покрытия требуется снятие водородной хрупкости; это технологическая операция, а не этап контроля, поэтому подтвердите её в плане управления.
Какие допуски реально выдерживает штамповка?
Здесь большинство проектных совещаний становится некомфортным. Штамповка — это крупносерийный процесс, и её допуски отличаются от допусков механической обработки.
| Элемент | Типичная штамповка прогрессивным штампом | Примечания |
|---|---|---|
| Наружный диаметр | ±0,05 до ±0,10 мм | Зависит от качества штампа и контроля ширины полосы |
| Внутренний диаметр (отверстие) | ±0,03 до ±0,08 мм | Критично для фиксаторов; часто самый жёсткий допуск |
| Толщина | ±0,02 до ±0,05 мм | Определяется допуском полосы, а не штампом |
| Высота зуба | ±0,03 до ±0,06 мм | Закалённые детали могут немного смещаться при термообработке |
| Плоскостность | 0,05–0,15 мм типично | Хуже после закалки; указывайте, если это важно |
| Высота заусенцев | ≤ 0,05 мм достижимо | Удаление заусенцев увеличивает стоимость; проектируйте с учётом этого заранее |
Если отверстие фиксатора должно позиционировать вал с точностью ±0,01 мм, только штамповка не обеспечит этого стабильно. Два варианта: штамповать с припуском и обрабатывать отверстие на токарном или фрезерном станке с ЧПУ до ±0,005 мм, или перепроектировать интерфейс так, чтобы штампованная деталь базировалась по буртику, а не по отверстию. Второй вариант почти всегда дешевле.
Правила DFM для штампованных шайб и фиксаторов
Эти правила применимы как для простого вырубного штампа, так и для многоступенчатого прогрессивного штампа.
Соблюдайте разумное соотношение отверстия и края
Перемычка между отверстием и наружным краем должна быть не менее 1,0× толщины материала, в идеале 1,5×. Более тонкие перемычки рвутся, деформируются и образуют заусенцы, неравномерные по окружности. Если ваша конструкция требует очень тонкой перемычки, ожидайте, что придётся платить за более низкую скорость пресса и более частую переналадку штампа.
Продуманно проектируйте сторону заусенцев
Каждая штампованная деталь имеет сторону заусенцев и сторону скола. На стопорной шайбе заусенец может как помочь, так и навредить. Заусенец на опорной поверхности будет царапать поверхность стыка и создавать ложное показание момента затяжки. Укажите на чертеже, какая сторона где, и если это важно, добавьте примечание об удалении заусенцев или галтовке.
Избегайте острых внутренних углов
Острые углы во впадине зуба концентрируют напряжения и вызывают трещины при закалке. Минимальный внутренний радиус 0,15–0,25 мм во впадинах зубьев значительно повышает выход годного при термообработке. Это изменение ничего не стоит с точки зрения стойкости инструмента и экономит много на отходах.
Подумайте о подаче деталей
Шайбы и фиксаторы обычно подаются из полосы или из вибрационного бункера. Если деталь почти симметрична, она будет застревать в питателях. Небольшая асимметричная особенность — выступ, лыска, смещённый зуб — делает ориентацию надёжной. Если ваша конструкция должна быть симметричной, планируйте оснастку для бункера и смиритесь с более низкой скоростью подачи.
Планируйте деформацию при закалке
Если шайба закаляется после штамповки, плоскостность и диаметр изменятся. Проектируйте заготовку до закалки немного увеличенной и указывайте окончательные размеры после термообработки. Для фиксаторов, где плоскостность критична, рассмотрите операцию калибровки или правки после закалки — это добавляет позицию, но решает проблему.
Особенности проектирования фиксаторов
Фиксаторы воспринимают фиксирующие нагрузки, а не зажимные, поэтому приоритеты проектирования смещаются.
- Посадка отверстия: нажимной фиксатор требует натяга примерно 0,05–0,15 мм по диаметру вала, в зависимости от материала и толщины стенки. Слишком мало — и он сойдёт; слишком много — и он не сядет на место.
- Входная фаска: фаска или формованный вход в отверстии позволяет фиксатору надеться без срезания материала с вала.
- Количество лепестков: фиксаторы с формованными лепестками (обычно от трёх до шести) лучше переносят вариации диаметра вала, чем гладкое отверстие.
- Снятие: если деталь должна быть обслуживаемой, предусмотрите элемент для снятия — паз, выступ или зазор — вместо того чтобы полагаться на поддевание, которое повреждает фиксатор и вал.
Для фиксаторов, которые также проводят ток или заземляют цепь, контактное усилие так же важно, как и посадка. Те же принципы, что управляют проектированием контактного усилия штампованных деталей, применимы: нормальная сила, площадь контакта и релаксация материала во времени.
Факторы стоимости и способы их снижения
Ценообразование шайб и фиксаторов определяется тремя вещами: материал, амортизация штампа и время пресса. Сама деталь дешева; оснастка и наладка — нет.
| Фактор стоимости | Типичное влияние | Рычаг снижения |
|---|---|---|
| Марка и толщина материала | 30–50% цены детали | Используйте самую тонкую марку, удовлетворяющую нагрузке; избегайте завышенных требований |
| Сложность штампа | Амортизируется объёмом | Меньше позиций, проще формы зубьев |
| Вторичные операции | 10–30% цены детали | Исключите удаление заусенцев, галтовку, правку |
| Объём | Доминирует для амортизации | Объединяйте номера деталей, где возможно |
| Жёсткость допусков | Влияет на отходы и скорость | Ослабьте некритичные допуски |
Самый большой рычаг — дисциплина допусков. Команды обычно ставят ±0,02 мм на каждый размер, потому что это кажется безопасным. На штампованной шайбе такой допуск на нефункциональный размер может удвоить процент отходов. Отмечайте только размеры, которые важны — обычно отверстие, толщину и высоту зуба — и позволяйте остальным выполняться по общему допуску штамповки. Наша модель стоимости штамповки на деталь показывает, как эти факторы взаимодействуют при разных объёмах.
Контроль качества стопорных шайб
Стопорные шайбы выходят из строя в эксплуатации по причинам, которые видны в хорошем плане контроля.
- Проверка твёрдости: выборочное испытание по Роквеллу или Виккерсу для каждой партии. Твёрдость — лучший единичный предиктор стопорных характеристик.
- Высота зуба: оптическое измерение или профильная проекция, выборка по ширине полосы, а не только в одной точке.
- Диаметр и круглость отверстия: калибры для производства, КИМ для первой статьи и периодического аудита.
- Плоскостность: измеряется на поверочной плите или с помощью индикатора плоскостности; критично для фиксаторов и сборок с пакетами.
- Высота заусенцев: визуальные и тактильные стандарты с фотоэталонами, согласованные с заказчиком до производства.
- Толщина и адгезия покрытия: испытания образцов для каждой партии, плюс записи о снятии хрупкости для закалённых деталей.
Письменный план качества металлоштамповки, который связывает каждый из этих пунктов с методом контроля и планом реагирования, — это то, что отличает надёжную цепочку поставок от удачливой.
Часто задаваемые вопросы
В: Можно ли повторно использовать штампованную стопорную шайбу?
О: Как правило, нет, если это закалённая зубчатая шайба. Зубья деформируются при первом затягивании, и стопорный эффект резко падает при повторном использовании. Разрезные и волнистые шайбы лучше переносят повторное использование, потому что работают упруго, а не за счёт внедрения. Если важна обслуживаемость, укажите многоразовый тип или планируйте замену при каждом интервале обслуживания.
В: Какой твёрдости должна быть стопорная шайба?
О: Для углеродистой пружинной стали обычная цель — HV 400–500 после закалки и отпуска. Ниже HV 350 зубья сплющиваются при первом затягивании; выше HV 550 деталь становится хрупкой и рискует треснуть во впадинах зубьев при установке. Стопорные шайбы из нержавеющей стали имеют более низкую твёрдость, обычно HV 250–400 в зависимости от наклёпа.
В: Насколько жёстким может быть допуск отверстия штампованного фиксатора?
О: Штамповка прогрессивным штампом обычно выдерживает ±0,03 до ±0,08 мм по диаметру отверстия. Если вашему применению нужно точнее, штампуйте с припуском и обрабатывайте отверстие на ЧПУ до ±0,005 мм, или перепроектируйте так, чтобы фиксатор базировался по буртику, а не по отверстию. Перепроектирование обычно дешевле вторичной операции.
В: Влияет ли покрытие на характеристики стопорной шайбы?
О: Да, двумя способами. Покрытие добавляет 5–12 мкм на поверхность, что меняет высоту пакета и может скруглить вершины зубьев, снижая внедрение. Оно также создаёт риск водородной хрупкости на закалённых деталях, что требует прокалки после покрытия. Указывайте окончательные размеры после покрытия и подтвердите этап прокалки в технологической документации.
В: Каков минимальный заказ для изготовленных на заказ штампованных шайб?
О: Это зависит от сложности штампа, а не от размера детали. Простые вырубные штампы оправдывают низкие объёмы; многоступенчатые прогрессивные штампы требуют более высоких годовых объёмов для амортизации. BQUQ работает с гибкими минимальными заказами и предложит как твёрдый штамп, так и подход для меньших объёмов, чтобы вы могли сравнить общую стоимость, а не только цену за деталь.
Работа с BQUQ по штампованным шайбам и фиксаторам
BQUQ управляет четырьмя производственными линиями на одной фабрике в Dongguan: обработка на ЧПУ с точностью ±0,005 мм, штамповка металла, изготовление пружин на заказ и производство радиаторов. Такое сочетание важно для шайб и фиксаторов, потому что позволяет нам штамповать деталь, закалять её и обрабатывать критические элементы на ЧПУ без перевозки между поставщиками. Мы сертифицированы по ISO9001, предоставляем расчёт за 12 рабочих часов и работаем с гибкими минимальными заказами.
Пришлите чертёж с отмеченными функциональными размерами — отверстие, толщина, высота зуба, твёрдость и поверхность, на которой не должно быть заусенцев — и мы вернёмся с обзором DFM вместе с расчётом. Там, где допуск увеличивает стоимость без добавления функции, мы скажем об этом. Ознакомьтесь с нашими возможностями штамповки металла на заказ или посмотрите, как мы изготавливаем штампованные кронштейны и крепления для смежных применений.
Связанные ресурсы
- О BQUQ и нашей фабрике в Dongguan: /about/
- Возможности штамповки металла на заказ: /custom-metal-stamping/
- Штампованные клеммы и контакты: /stamping-terminals-contacts/
- Отраслевые тенденции в металлоштамповке: /industry-dynamics/
- Технические статьи и руководства по проектированию: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры внедрения: /case/
- Связаться с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


