
Штамповка сверхтонкого металла: 0,1 мм и менее
Краткий ответ: штамповка полосы толщиной 0,1 мм и менее возможна и распространена для контактов, экранов и пружинных лепестков, но правила меняются. Зазор штампа должен составлять 5–10% от толщины на сторону, поэтому при 0,1 мм это примерно 0,005–0,010 мм. Подача должна быть точной до лучше чем 0,02 мм, полоса должна быть плоской и часто смазанной, а качество кромки быстро падает при неправильном зазоре. Типичный достижимый допуск — ±0,02 мм в хороший день и ±0,03–0,05 мм регулярно. Материал, а не пресс, обычно является ограничивающим фактором.
Ниже примерно 0,2 мм штамповка перестаёт быть проблемой усилия и становится проблемой точности. Усилие, необходимое для среза 0,1 мм латуни, невелико; сложность заключается в удержании полосы, остроте штампа и чистоте кромки, потому что всё уменьшается вместе. Это территория контактов, EMI-лепестков, прокладок, экранов и микропружинных лепестков, и она вознаграждает планирование, а не грубую силу.
Почему тонкий металл — это другое
Более тонкая полоса слабее, площе, легче повреждается и менее прощает ошибки зазора. Она коробится при неравномерной подаче, скручивается, если материал имеет остаточные напряжения, и рвётся, если зазор штампа даже слегка велик. Она также медленно отводит тепло, поэтому износ инструмента проявляется как изменение качества кромки, а не как поломка. Пресс, который комфортно работает с толстым материалом, становится капризным, как только рулон становится тоньше 0,15 мм.
Основные соотношения просты. Усилие среза масштабируется с толщиной, поэтому тонкий материал требует небольшого усилия. Но зазор между пуансоном и матрицей также должен масштабироваться с толщиной, и при 0,1 мм рабочий зазор составляет несколько микрон — диапазон, требующий шлифованной, согласованной оснастки и частой заточки. Плоскостность и состояние поверхности полосы также важнее, потому что малейшее коробление в рулоне становится размерной ошибкой в детали.
Зазор штампа и оснастка для тонкой полосы
Самое важное число — зазор штампа. Обычная отправная точка — 5–10% от толщины полосы на сторону, с поправкой на материал: мягкий алюминий и латунь ближе к 5%, более твёрдые стали ближе к 10%.
| Толщина полосы | Зазор на сторону | Ожидаемая высота заусенца | Примечания |
|---|---|---|---|
| 0,05 мм | 0,003–0,005 мм | до 0,01 мм | Требуется очень острая оснастка |
| 0,10 мм | 0,005–0,010 мм | 0,01–0,02 мм | Распространённый диапазон тонкого металла |
| 0,15 мм | 0,008–0,015 мм | 0,02–0,03 мм | Более стабильное качество кромки |
| 0,20 мм | 0,010–0,020 мм | 0,02–0,04 мм | Переход к обычной штамповке |
| 0,30 мм | 0,015–0,030 мм | 0,03–0,05 мм | Комфортный диапазон |
Значения ориентировочные. Когда важна высота заусенца, ответ обычно заключается в остром штампе и правильном зазоре, а не в операции снятия стружки. Выбор материала также важен — фосфористая бронза и бериллиевая медь распространены для тонких токопроводящих деталей, потому что они сохраняют тонкие сечения, оставаясь пружинами; этот вопрос освещён в руководстве по материалам для шрапнельных пружинных контактов.
Материалы, которые хорошо штампуются при 0,1 мм
Не каждый сплав ведёт себя при тонком металле. Те, что ведут, имеют мелкое зерно, равномерную толщину и хорошую плоскостность от прокатного стана.
| Материал | Диапазон толщин | Поведение при тонком металле | Типичное применение |
|---|---|---|---|
| Латунь C2600/C2680 | 0,05–0,30 мм | Отличное, мягкая, чистая кромка | Экраны, простые контакты |
| Фосфористая бронза C5210 | 0,05–0,25 мм | Отличная пружина, держит форму | Пружинные контакты, лепестки |
| Бериллиевая медь | 0,05–0,20 мм | Отличная пружина, дорогая | Высокоресурсные контакты |
| Нержавеющая сталь SUS 301 | 0,05–0,20 мм | Прочная, абразивная для штампов | EMI-экраны, зажимы |
| Алюминий 1100/5052 | 0,10–0,30 мм | Мягкий, легко налипает | Лёгкие экраны |
Тонкая полоса обычно покупается в прецизионно прокатанном калибре с жёстким допуском по толщине. Если допуск стана по толщине свободный, размер детали уплывает даже при идеальном штампе, поэтому указание полутвёрдых состояний и жёсткого допуска по толщине стоит небольшой наценки — этот вопрос освещён в руководстве по оптимизации рулонного запаса.
Подача, плоскостность и обращение
Тонкая полоса — это проблема обращения, прежде чем проблема штамповки. Точность подачи должна быть лучше 0,02 мм, что обычно означает сервоподатчик с последовательностью освобождения фиксатора и достаточным контролем петли, чтобы рулон никогда не дёргался. Механический роликовый податчик может работать, но с трудом справляется с самым тонким калибром. Полоса должна входить в штамп плоской; любая кривизна или серповидность проявляется как несовпадение фиксатора.
Смазка важна по другой причине при тонком металле: трение между полосой и штампом может вытащить деталь из положения или размазать кромку. Лёгкая, чистая смазка, нанесённая контролируемой плёнкой, — это норма. Съёмники и очистители должны быть подобраны так, чтобы не оставлять следов на полосе. И детали нужно осторожно обрабатывать после выхода, потому что контакт 0,1 мм гнётся под неосторожным пальцем.
Допуски, заусенцы и контроль
Достижимый допуск на полосе 0,1 мм составляет примерно ±0,02 мм на хорошо контролируемом элементе и ±0,03–0,05 мм на общем контуре. Более жёсткие требования возможны, но требуют согласованной оснастки, температурной стабильности и дисциплины контроля. Высота заусенца должна быть указана как максимум, потому что свободное требование будет выполнено с самой дешёвой кромкой, которую может дать штамп.
Контроль тонких деталей лучше всего выполнять оптически или с помощью системы машинного зрения, поскольку механический контакт может отклонить деталь. Отчёт по первой детали должен включать высоту заусенца, плоскостность и любой критический угол формы. Когда тонкая деталь также является пружиной — распространённое сочетание в контактах — нагрузка при заданном отклонении является реальной функциональной проверкой, и она измеряется, а не предполагается. Для более широкого ориентира по тому, что может выдержать штамповка, см. допуски металлической штамповки.
Как проектировать для тонкого металла
Держите элементы соразмерными толщине. Радиус гиба меньше толщины полосы — это просьба о трещине; используйте как минимум одну-две толщины. Избегайте длинных неподдерживаемых пролётов, которые будут провисать или колебаться при подаче. Используйте фиксаторы в зонах отхода, а не в самой детали, чтобы носитель можно было обрезать. Держите деталь как можно более симметричной, чтобы уменьшить скручивание. И указывайте направление заусенца, потому что на тонком контакте сторона заусенца может потребоваться для обращения к контактной поверхности.
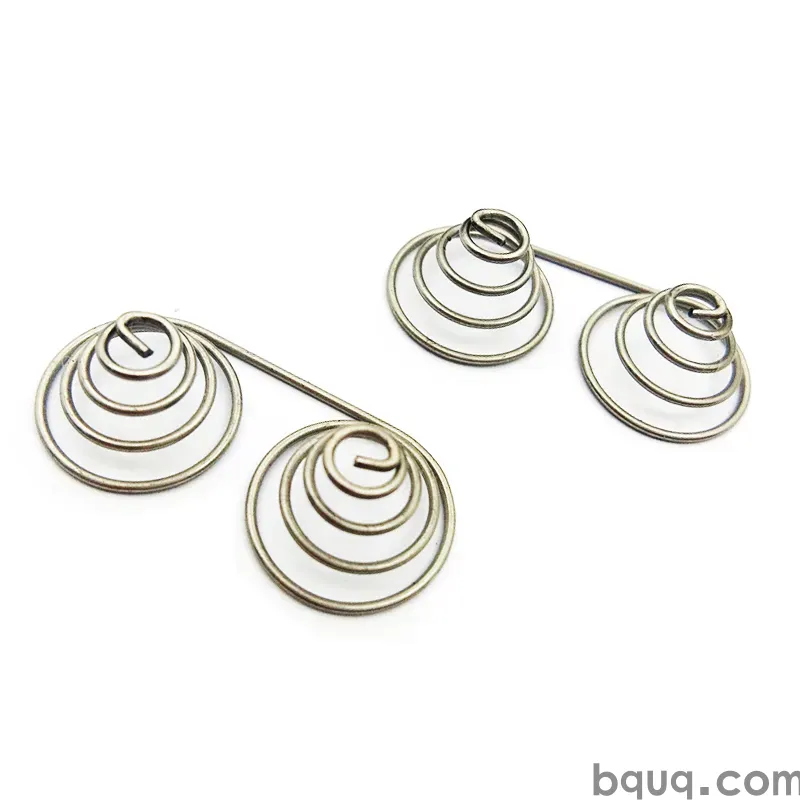
Когда деталь является тонким пружинным контактом или микроэкраном, конструкция часто сочетает тонкий металл с жёстким контролем формы, и именно здесь помогает завод-производитель с опытом как в штамповке, так и в пружинах. BQUQ управляет линиями тонколистовой штамповки и изготовления пружин на заказ на одном заводе в Дунгуане, поэтому разговор о допусках охватывает готовую функцию, а не только заготовку.
Часто задаваемые вопросы
В: Можете ли вы штамповать металл толщиной 0,1 мм?
О: Да. Мы регулярно штампуем латунь, фосфористую бронзу, бериллиевую медь и нержавеющую сталь от примерно 0,05–0,10 мм для контактов, экранов и пружинных лепестков, выдерживая примерно ±0,02 мм на критических элементах.
В: Какой зазор штампа используется для полосы 0,1 мм?
О: Около 5–10% от толщины на сторону, то есть примерно 0,005–0,010 мм для материала 0,1 мм. Более мягкие металлы, такие как латунь, находятся около 5%, более твёрдые стали — около 10%.
В: Почему тонколистовые штампованные детали скручиваются или коробятся?
О: Обычно остаточные напряжения в рулоне, неравномерное течение материала при формообразовании или плохая плоскостность полосы, входящей в штамп. Использование прецизионно прокатанной полосы с жёстким допуском по толщине и хорошим контролем подачи устраняет большую часть этого.
В: Как вы контролируете заусенцы на тонких штампованных деталях?
О: Острый штамп и правильный зазор, с указанием высоты заусенца как максимума на чертеже. Там, где чистая кромка критична, удаление заусенцев происходит в штампе, а не массовой галтовкой.
В: Штамповка тонкого металла дороже?
О: Стоимость за деталь низкая при объёме, но оснастка и управление процессом стоят дороже, чем для толстого материала, потому что зазоры и подачи жёстче. Материал составляет небольшую долю стоимости; качество оснастки — более значительный фактор.
Связанные ресурсы
- Микроштамповка деталей: как очень маленькие и очень тонкие штампованные детали изготавливаются и контролируются.
- Услуги металлической штамповки: прецизионная штамповка тонкого металла с согласованной оснасткой и внутренним контролем.
- О BQUQ: сертифицированный по ISO9001 завод-производитель в Дунгуане, выполняющий штамповку, CNC-обработку, пружины и радиаторы под одной крышей.
- Свяжитесь с нами: отправьте свой чертёж и получите котировку в течение 12 рабочих часов.
Автор: инженерная команда BQUQ. BQUQ — сертифицированный по ISO9001 завод-производитель в Дунгуане, Китай, управляющий линиями CNC-обработки, металлической штамповки, изготовления пружин на заказ, радиаторов и цанг под одной крышей. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения котировки в течение 12 рабочих часов. www.bquq.com


