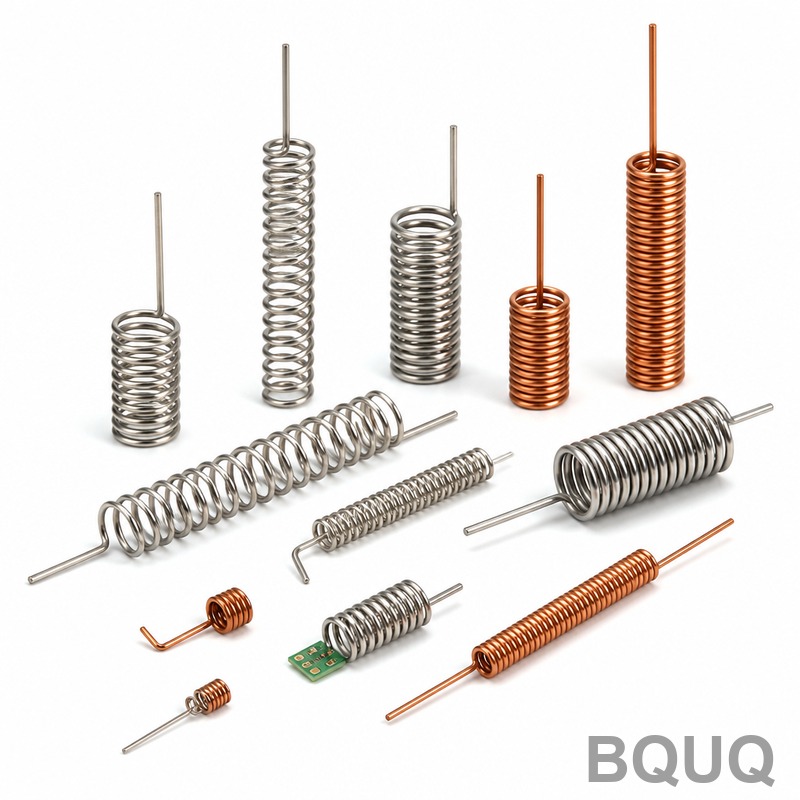
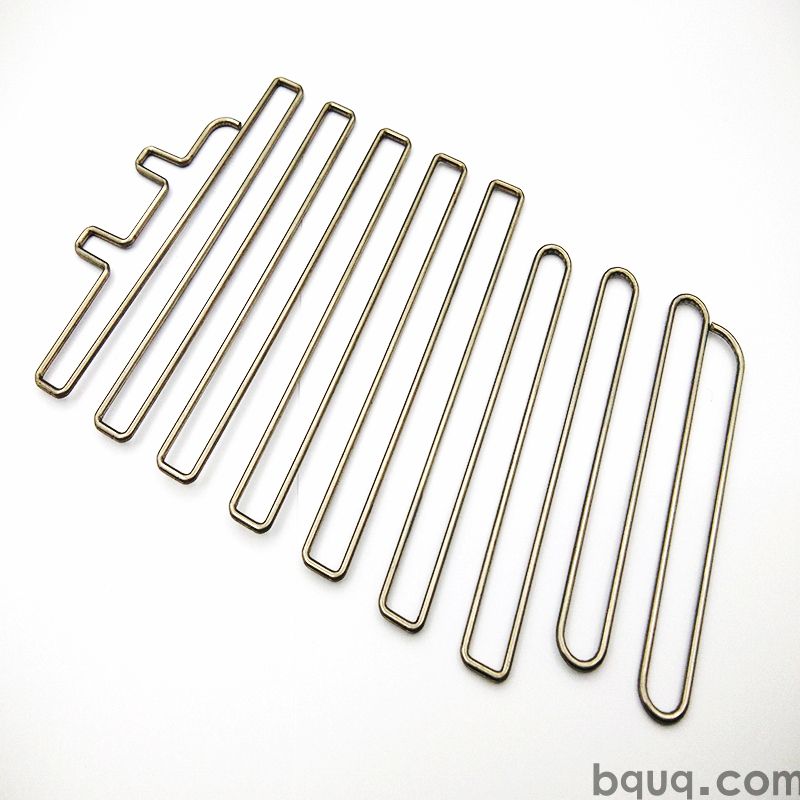
Набор пружин сжатия использует штампованные рёбра и плоское основание, рассчитан на ΔT = 60 K для сборки медицинских изделий при ежемесячном объёме выпуска. Штамповка обеспечивает стабильный шаг рёбер в пределах партии, поддерживает малую толщину рёбер и охватывает несколько толщин рёбер в рамках одного семейства прессов. Износ штампа проявляется как измеримое смещение шага, которое выявляется при контроле, а не в эксплуатации, что делает серийные программы для медицинских изделий воспроизводимыми.
Наш набор пружин сжатия использует с рёбрами и плоским основанием для . Рассчитан при ΔT = 60 K, поддерживает сборку медицинских изделий при ежемесячном объёме выпуска со в стандартной комплектации.
Подход к проектированию и процесс
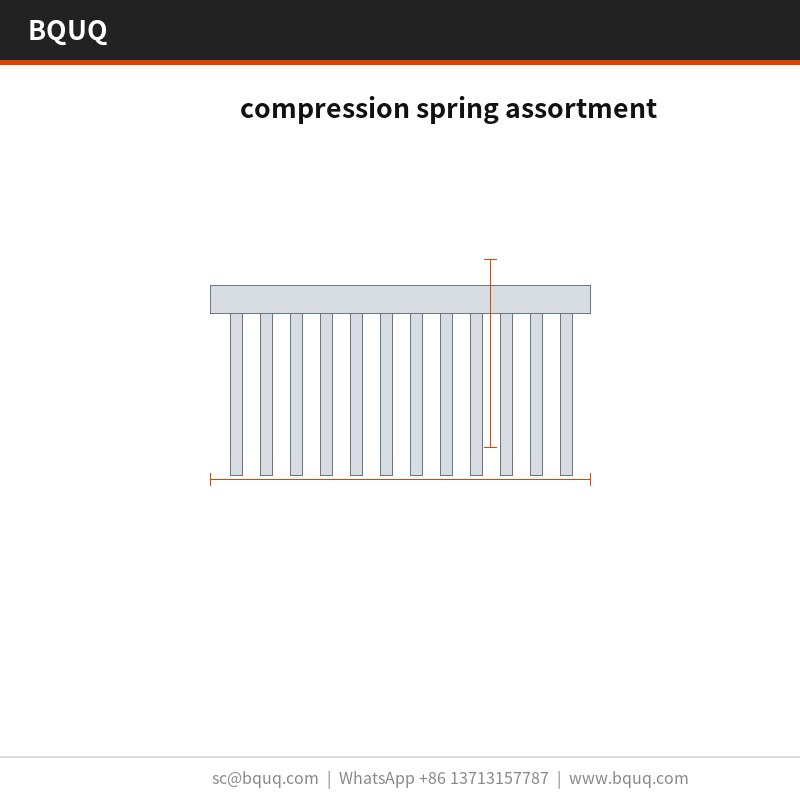
Штамповка обеспечивает воспроизводимый профиль рёбер, который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах на протяжении партии.
Малая толщина рёбер — здесь штамповка выигрывает: рёбра при шаге дают больше поверхности на кубический миллиметр, чем механический или экструзионный профиль того же габарита.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое контроль выявляет на , а не в эксплуатации.
Один поставщик теперь охватывает до толщин рёбер в рамках одного семейства прессов, поэтому тепловой редизайн — это изменение оснастки, а не смена поставщика.
Каждый ход размерно идентичен, поэтому положение отверстий сохраняется по всей партии. Именно это делает серийные программы для медицинских изделий воспроизводимыми.
Стандартный материал — , поставляется с . Для применений, где важна совместимость с медицинскими изделиями, мы рекомендуем пассивированный маршрут; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает удельную массу.
Классы допусков, которые вы можете задать
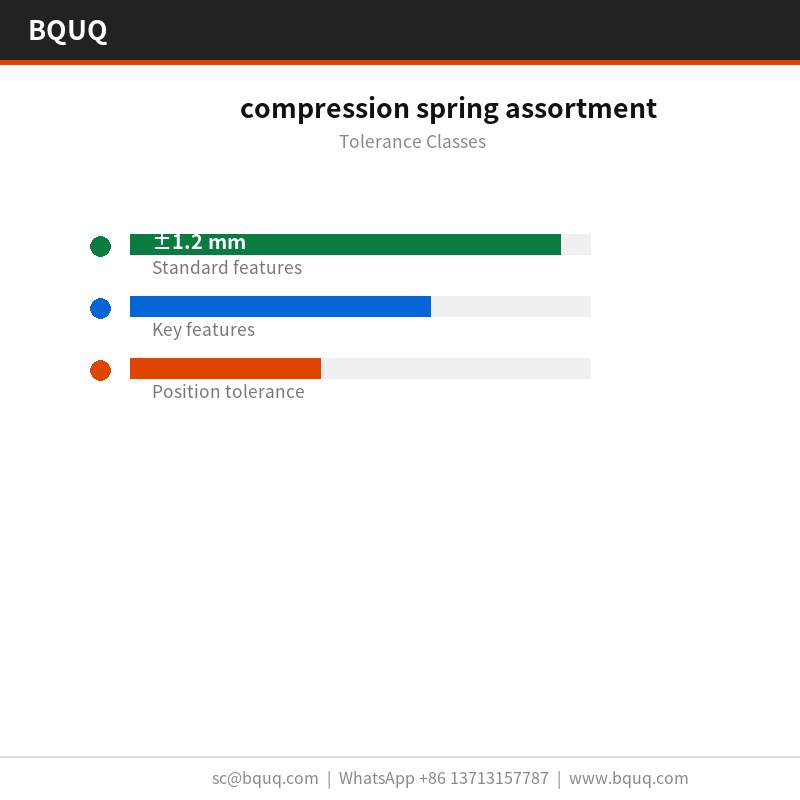
Общие размеры выполняются с допуском ±1,2 мм, при этом критичные элементы, такие как , задаются отдельно. Формованная геометрия наследует воспроизводимость оснастки , а положение отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому стоит определиться до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Входящий проверяется на толщину и твёрдость перед подачей в пресс. После формовки подтверждает и согласно чертежу.
Прослеживаемость партии ведётся от рулона до коробки: номер плавки, диапазон ходов пресса и запись контроля остаются прикреплёнными, поэтому эксплуатационную проблему можно привязать к конкретному прогону.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что при читается по-разному на плите, которая не была притёрта. В записях сохраняются оба значения.
Финальная локализация — . Каждая коробка маркируется партией, количеством и статусом контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
программы для медицинских изделий — причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, и шаг при заготовке является практическим пределом для алюминия.
заказчики медицинских изделий обычно указывают по причинам коррозионной стойкости, а затем выдерживают чертёж в пределах ±1,2 мм. Линия поглощает объём без второго источника.
В медицинских изделиях основание обычно служит и монтажным интерфейсом. с плоской поверхностью даёт стабильную площадку для теплопроводящей прокладки медицинского изделия.
Конструкторы, работающие над медицинскими изделиями, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка медицинских изделий автоматизирована, и неплоское основание останавливает линию.
Можно ли нанести порошковое покрытие или гальваническое покрытие на набор пружин сжатия?
Да. Стандарт — . Порошковое покрытие по RAL 9005 добавляет около 0,1 мм к основанию; цинк-никель лучше для заземления. Учтите, что любое дополнительное покрытие располагается между и воздушным потоком, поэтому мы не покрываем основания рёбер.
Проводите ли вы испытания на тепловое сопротивление?
Мы испытываем при и сообщаем . Это установившееся значение, а не переходное: для поведения медицинского изделия при первом включении нужен другой тест, и мы можем провести его по запросу.
Да, мы отгружаем как отпрессовано для заказчиков, которые выполняют финишную обработку самостоятельно. Риск — следы от обращения на рёбрах, поэтому мы упаковываем такие детали с прокладочными листами внутри .
Изготавливаете ли вы набор пружин сжатия разных размеров?
Семейство охватывает , с удельной массой от . Поскольку основание прессуется, новые размеры — это смена вставки штампа, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели, а не 8.
Предоставляете ли вы CAD-файлы или чертёж?
Мы предоставляем 2D-чертёж с отчётом CMM и 3D STEP по запросу. Оба содержат выноски плоскостности и линии разъёма оснастки, что важно, если вы проверяете в собственной сборке.
Линия находится в Дунгуане на едином предприятии ISO9001. прессы охватывают семейство набора пружин сжатия, и в месяц — текущий обязательный объём выпуска.
Оснастка изготавливается собственными силами, что позволяет выдерживать на протяжении программы, а не дрейфовать от детали к детали.
Мы предлагаем и держим 100 шт. для отбора образцов. Отбор образцов — , поэтому первая оценка не требует производственных обязательств.
Не может выдержать воспроизводимый профиль рёбер, как штамповка
Механический профиль
Не идеален для малой толщины рёбер
Меньше поверхности на кубический миллиметр, чем у штампованных рёбер
Пассивированный маршрут
Проблемы совместимости с медицинскими изделиями
Не для приоритета проводимости
Медь C110
Проводимость важнее массы
Большая масса, чем у стандартного материала
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Штамп формирует каждое ребро за один ход
Шаг остаётся в пределах на протяжении партии
Толщина рёбер
Поддерживается малая толщина рёбер
Больше поверхности на кубический миллиметр, чем при механической или экструзионной обработке
Партионные отклонения
Износ штампа проявляется как измеримое смещение шага рёбер
Контроль выявляет на , а не в эксплуатации
Положение отверстий
Каждый ход размерно идентичен
Положение отверстий сохраняется по всей партии
Финальный
Контроль перед каждой отгрузкой
Не указано в выдержке
Часто задаваемые вопросы
Каков номинальный перепад температур для этого набора пружин сжатия?
Набор пружин сжатия рассчитан на ΔT = 60 K. Этот рейтинг поддерживает сборку медицинских изделий при ежемесячном объёме выпуска. Штампованный профиль рёбер удерживает шаг в пределах на протяжении партии, а малая толщина рёбер даёт больше поверхности на кубический миллиметр, чем механические или экструзионные профили того же габарита.
Почему выбирают штампованные рёбра вместо экструзионных или механических профилей?
Штамповка обеспечивает воспроизводимый профиль рёбер, который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах на протяжении партии. Малая толщина рёбер — здесь штамповка выигрывает, давая больше поверхности на кубический миллиметр, чем механический или экструзионный профиль того же габарита. Штампованная конструкция также лучше переносит партионные отклонения.
Как износ штампа влияет на шаг рёбер и что его выявляет?
Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер. Контроль выявляет это на , а не в эксплуатации. Каждый ход размерно идентичен, поэтому положение отверстий сохраняется по всей партии. Это делает серийные программы для медицинских изделий воспроизводимыми и гарантирует, что шаг остаётся в пределах на протяжении партии.
Какие варианты материалов доступны для совместимости с медицинскими изделиями?
Стандартный материал поставляется со стандартной отделкой. Для применений, где важна совместимость с медицинскими изделиями, мы рекомендуем пассивированный маршрут. Там, где проводимость важнее массы, медь C110 повышает тепловые характеристики. Один поставщик теперь охватывает несколько толщин рёбер в рамках одного семейства прессов.
Можно ли выполнить тепловой редизайн без смены поставщика?
Да. Один поставщик теперь охватывает несколько толщин рёбер в рамках одного семейства прессов, поэтому тепловой редизайн — это изменение оснастки, а не смена поставщика. Это поддерживает сборку медицинских изделий при ежемесячном объёме выпуска и сохраняет положение отверстий по всей партии, поскольку каждый ход размерно идентичен.
Что обеспечивает воспроизводимость для серийных программ медицинских изделий?
Каждый ход размерно идентичен, поэтому положение отверстий сохраняется по всей партии. Штамповка обеспечивает воспроизводимый профиль рёбер, который экструзия не может выдержать, при этом шаг остаётся в пределах на протяжении партии. Контроль выявляет износ штампа как измеримое смещение шага рёбер на , а не в эксплуатации, что делает серийные программы для медицинских изделий воспроизводимыми.
В чём преимущество штампованных рёбер по площади поверхности?
Малая толщина рёбер — здесь штамповка выигрывает: рёбра при шаге дают больше поверхности на кубический миллиметр, чем механический или экструзионный профиль того же габарита. Это достигается штампом, который формирует каждое ребро за один ход, поэтому шаг остаётся в пределах на протяжении партии. Рассчитан на ΔT = 60 K для сборки медицинских изделий.