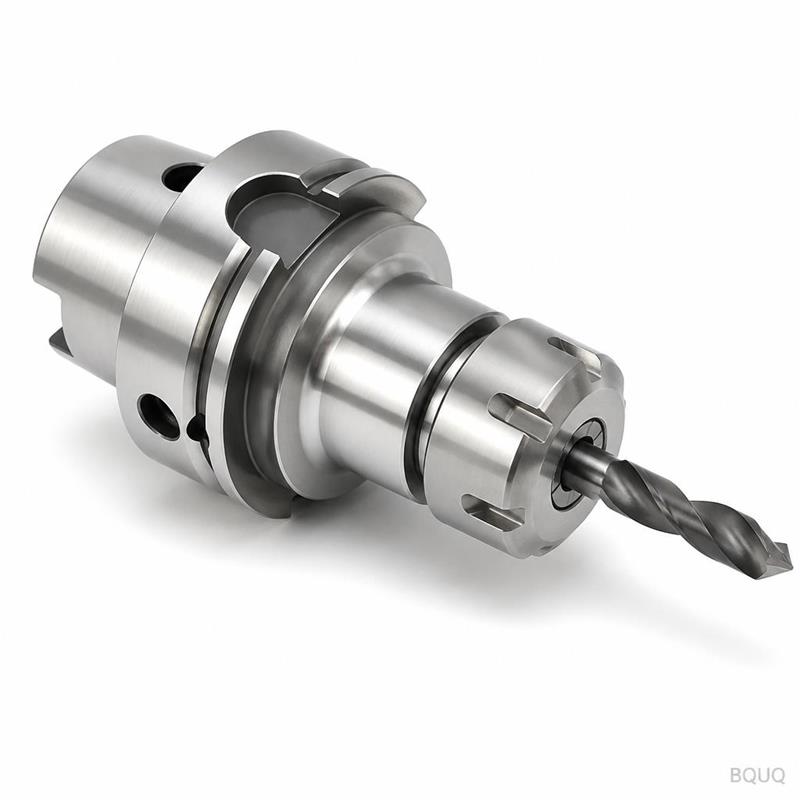
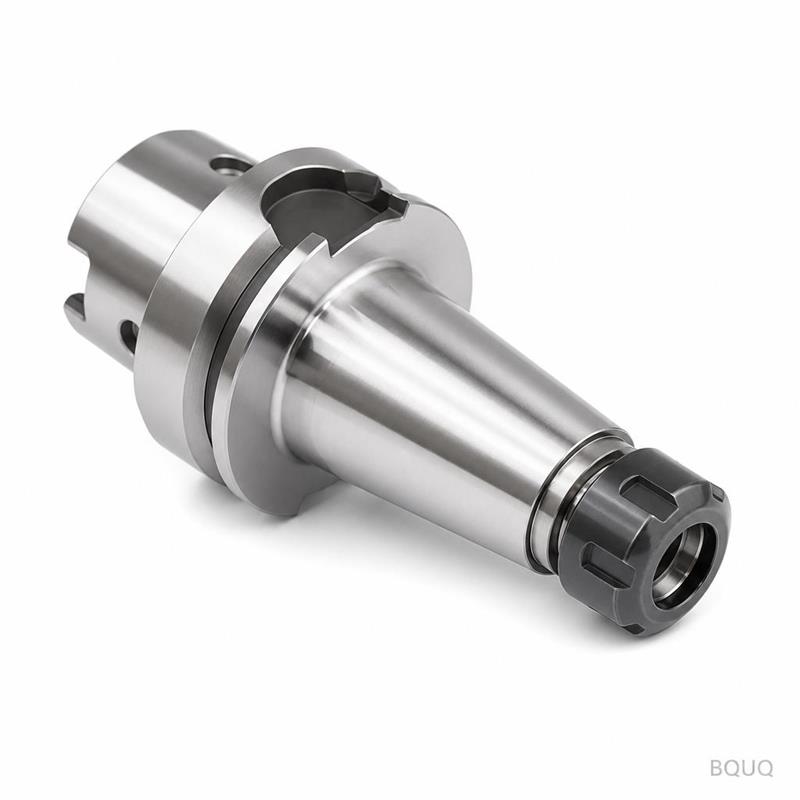
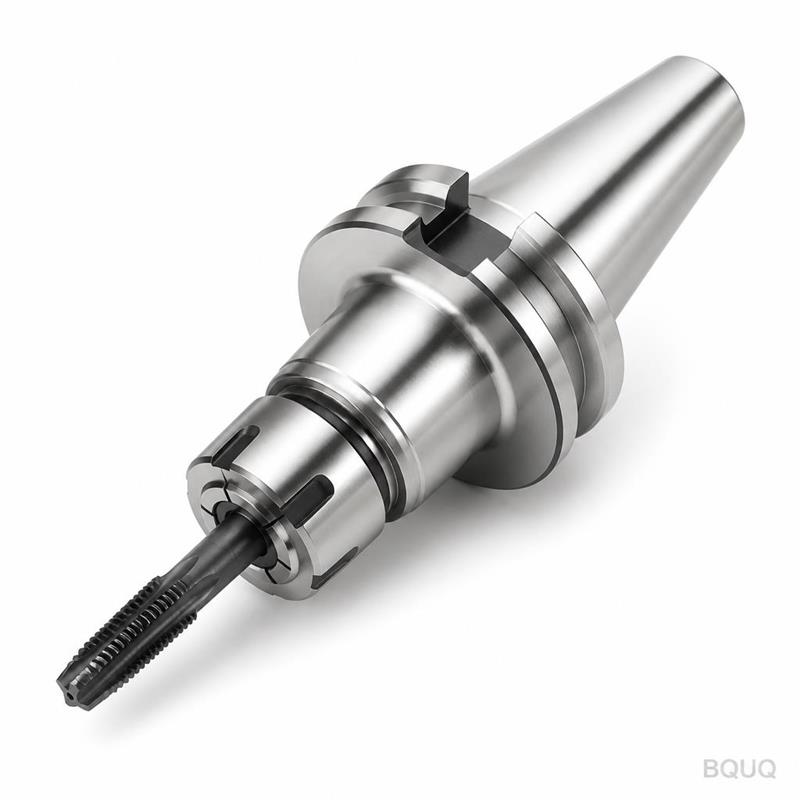
Это HSK63A цанговый патрон с держателем сверла, изготовленный на станке с ЧПУ, предназначенный для одной задачи: надежно удерживать сверло для точного сверления отверстий на шпинде
BQUQ HSK63A цанговый патрон с держателем сверла для станков с ЧПУ
Это HSK63A цанговый патрон с держателем сверла, изготовленный на станке с ЧПУ, предназначенный для одной задачи: надежно удерживать сверло для точного сверления отверстий на шпинделе станка с ЧПУ. Кон
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это HSK63A цанговый патрон с держателем сверла, изготовленный на станке с ЧПУ, предназначенный для одной задачи: надежно удерживать сверло для точного сверления отверстий на шпинделе станка с ЧПУ. Конкретные преимущества: измеренное биение ≤0.003 мм на конце, твердость рабочих поверхностей HRC 58-62 и стандартный срок поставки 15 дней с момента утверждения чертежа до отгрузки. Вы получаете стабильное положение и размер отверстий без вибраций, которые сокращают срок службы инструмента, и без переделок, которые снижают вашу прибыль.
Почему конус HSK63A фиксируется надежнее, чем держатель BT
Хвостовик HSK63A является полым и использует систему двухповерхностного контакта — конус и фланец одновременно соприкасаются с торцом шпинделя. Наш патрон изготавливается из цельной заготовки легированной стали 20CrMnTi. Конус шлифуется под углом 1:10 с допуском AT3, что обеспечивает площадь контакта более 90% от теоретической поверхности. Это предотвращает вытягивание держателя при тяжелых нагрузках сверления, даже на 12 000 об/мин. Вы почувствуете разницу в подаче: типичные заказчики используют сверло 10 мм с подачей 0.15 мм/об без вибраций.
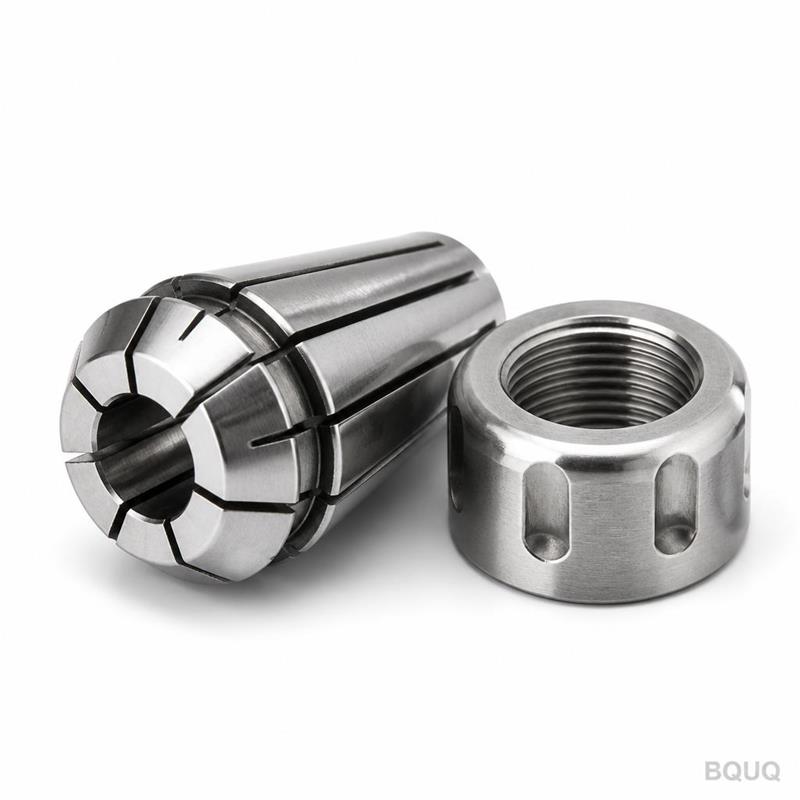
Точность зажима цанги ER: почему мы используем ER32 вместо цельного патрона
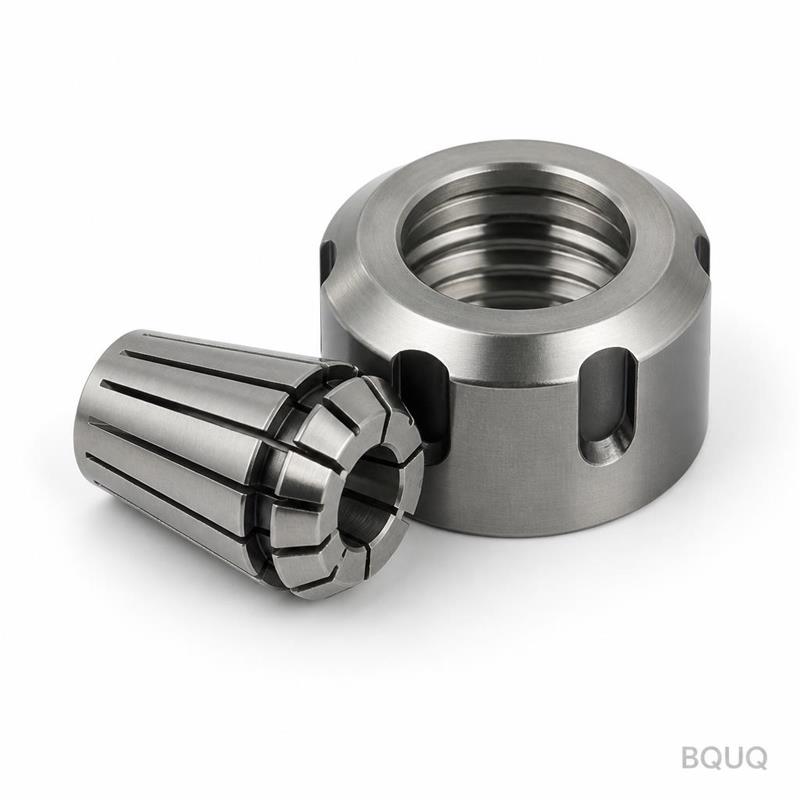
Мы используем цанги ER32 в этом держателе HSK63A, потому что они обеспечивают диапазон зажима 1 мм на каждую цангу, что позволяет переходить со сверла 6 мм на сверло 7 мм без замены корпуса патрона. Посадочное место цанги шлифуется под внутренним углом 8° с чистотой поверхности Ra 0.4. Гайка закалена до HRC 48-52 и имеет резьбу, обработанную шлифованием для предотвращения задиров. При затяжке гайки с моментом, указанным на корпусе (например, 80 Нм для ER32), цанга равномерно сжимается, обеспечивая радиальное усилие зажима хвостовика сверла 15 кН.
Используемые материалы и термическая обработка
Основной корпус изготавливается из стали 20CrMnTi, подвергается цементации на глубину 0.8-1.2 мм, затем закаливается до HRC 58-62. Сердцевина остается вязкой при HRC 35-40 для поглощения ударных нагрузок при прерывистом резании. Посадочное место сверла точно растачивается и затем хонингуется до допуска диаметра H7. Мы азотируем поверхность отверстия до микротвердости 700 HV, что обеспечивает сухую смазываемость, предотвращающую налипание стружки на хвостовик. На конус не наносится покрытие — он шлифуется, а не покрывается, для сохранения геометрии контакта.
Контроль перед каждой отгрузкой
Каждый патрон проверяется на координатно-измерительной машине (Zeiss Contura) на угол конуса и концентричность. Биение измеряется на конце цанги с помощью индикатора с разрешением 0.0005 мм, и значение записывается в протокол испытаний, который поставляется с изделием. Мы также проверяем картину контакта конуса с помощью теста на синюю краску на эталонном шпинделе HSK63A — мы отклоняем любое изделие с контактом менее 85%. Держатель сверла испытывается стандартным сверлом из быстрорежущей стали диаметром 10 мм для проверки того, что патрон освобождает сверло без заедания.
Характеристика
Значение
Тип хвостовика
HSK63A (DIN 69893)
Тип цанги
ER32 (ISO 15488)
Диапазон зажима
2.0 мм – 20.0 мм (хвостовик сверла)
Материал (корпус)
Легированная сталь 20CrMnTi
Твердость (рабочие поверхности)
HRC 58-62
Допуск конуса
AT3 (ошибка ≤0.005 мм)
Биение (на конце)
≤0.003 мм
Чистота поверхности (посадочное место цанги)
Ra 0.4 мкм
Макс. частота вращения
15 000 об/мин (балансировка G2.5)
Срок поставки (стандартный)
15 дней после утверждения чертежа
Минимальный заказ
Без минимального заказа — принимается единичное изделие
Балансировка для высокоскоростного сверления
Мы балансируем каждый патрон HSK63A до класса G2.5 на 15 000 об/мин. Это означает, что остаточный дисбаланс составляет менее 2.5 г·мм на килограмм веса держателя. Для типичного держателя весом 1.2 кг это остаточный дисбаланс 3 г·мм. Если вы используете сверла на скоростях выше 12 000 об/мин, это предотвращает гармонические вибрации, вызывающие увеличение диаметра отверстий. Для особо точных работ мы предлагаем дополнительный протокол балансировки с указанием точного корректирующего веса и угла — это добавляет 2 дня к сроку поставки, но не требует дополнительной оплаты.
Как заказать с вашим конкретным диаметром сверла
Мы обрабатываем посадочное место сверла под ваш точный диаметр хвостовика — стандартный допуск H7, но мы можем обеспечить H6 по запросу. Отправьте нам диаметр хвостовика сверла (например, 10.00 мм), общую длину патрона (стандартная — 100 мм, мы можем изготовить 75-150 мм) и необходимость отверстия для подачи СОЖ (стандартное — центральное отверстие 5 мм). Мы подтвердим чертеж в течение 24 часов. Для нестандартных размеров хвостовика (например, 9.8 мм) мы изготавливаем гнездо цанги с индивидуальной шлифовкой под этот размер — без дополнительной платы за оснастку при количестве более 10 штук.
Есть ли минимальный объем заказа (MOQ)?
Минимального объема заказа нет — мы принимаем единичное изделие для оценки, и цена за штуку снижается примерно на 20% при заказе от 20 штук.
Можете ли вы изготовить патрон под конкретный хвостовик сверла?
Да, мы обрабатываем посадочное место цанги или отверстие под сверло под ваш точный диаметр (допуск H6 или H7) и можем добавить отверстие для подачи СОЖ или нестандартный рисунок фланца по запросу.
Как вы гарантируете биение 0.003 мм после отгрузки?
Мы проводим ручной контроль каждого изделия после финальной очистки и упаковываем его в корпус с поролоновой прокладкой; протокол испытаний включает значение биения, измеренное перед упаковкой, и мы гарантируем его при нормальных условиях обращения.
Каков срок поставки для нестандартного HSK63A цангового патрона?
Стандартный срок — 15 дней для единичного изделия, 20 дней для количества более 50 штук, и мы предлагаем экспресс-вариант за 7 дней для срочных заказов с наценкой 15%.
Для получения твердого расчета стоимости в течение 12 часов отправьте электронное письмо на sc@bquq.com или напишите в WhatsApp +86 13713157787. Отправьте ваш чертеж или просто диаметр сверла и модель шпинделя — мы ответим с ценой и 3D-файлом STEP. Если вы сравниваете этот держатель с другими, ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ для полного сравнения цанговых, гидравлических и термоусадочных патронов. Чтобы понять наши заявления о допусках, прочитайте наше руководство по допускам в обработке на ЧПУ. Это прецизионное производство, сделано в Китае, без минимального заказа — мы осуществляем глобальную доставку через DHL или FedEx в течение 3 дней после завершения производства.