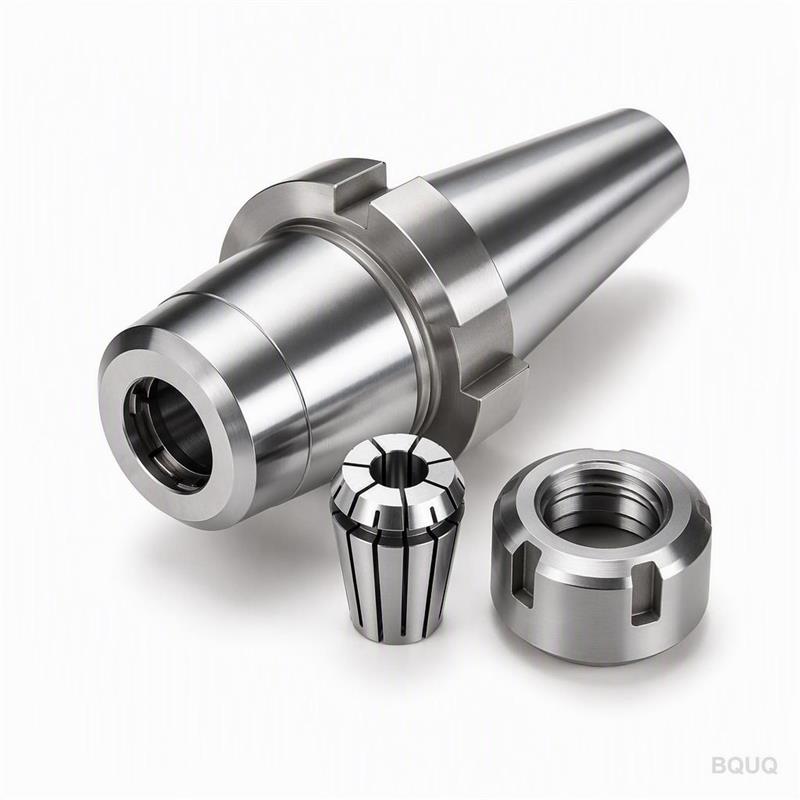
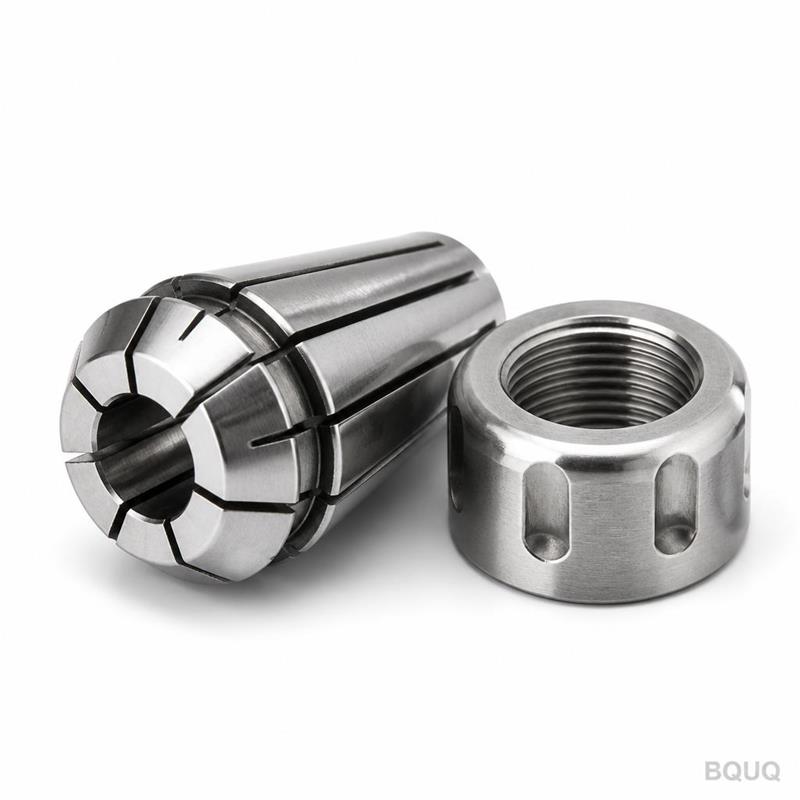
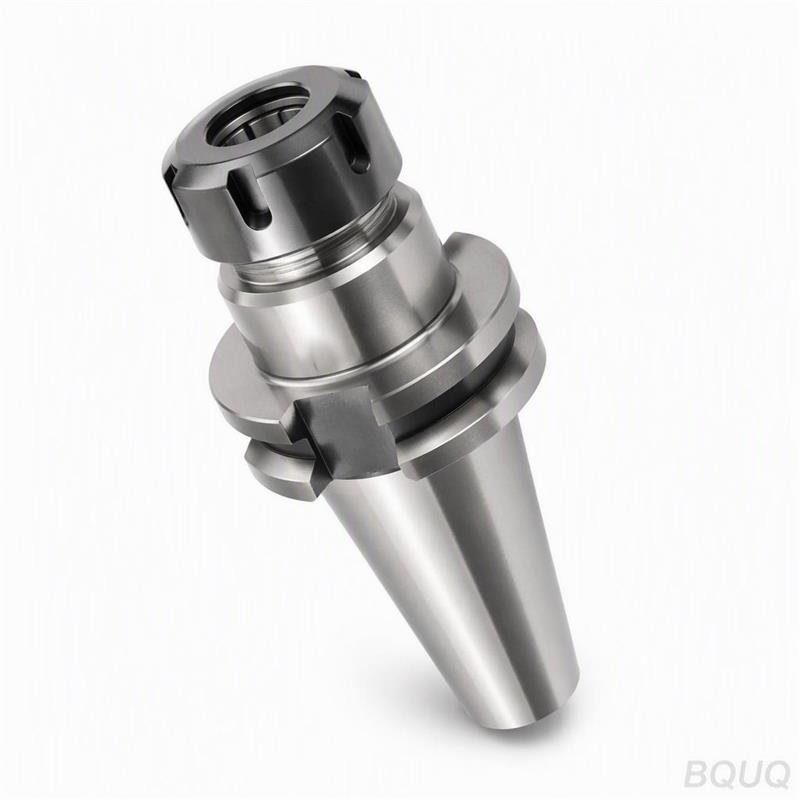
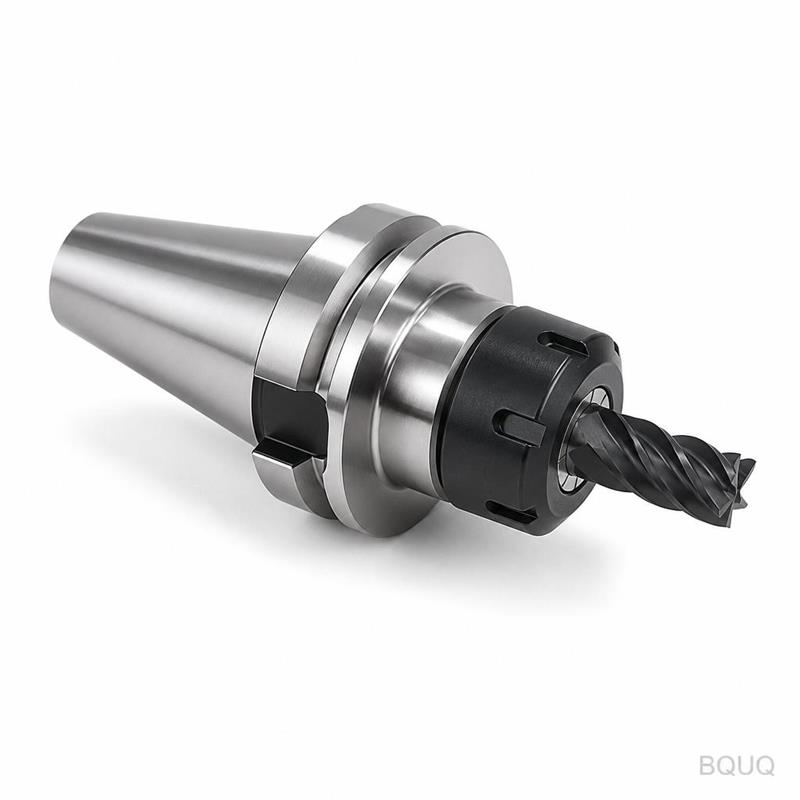
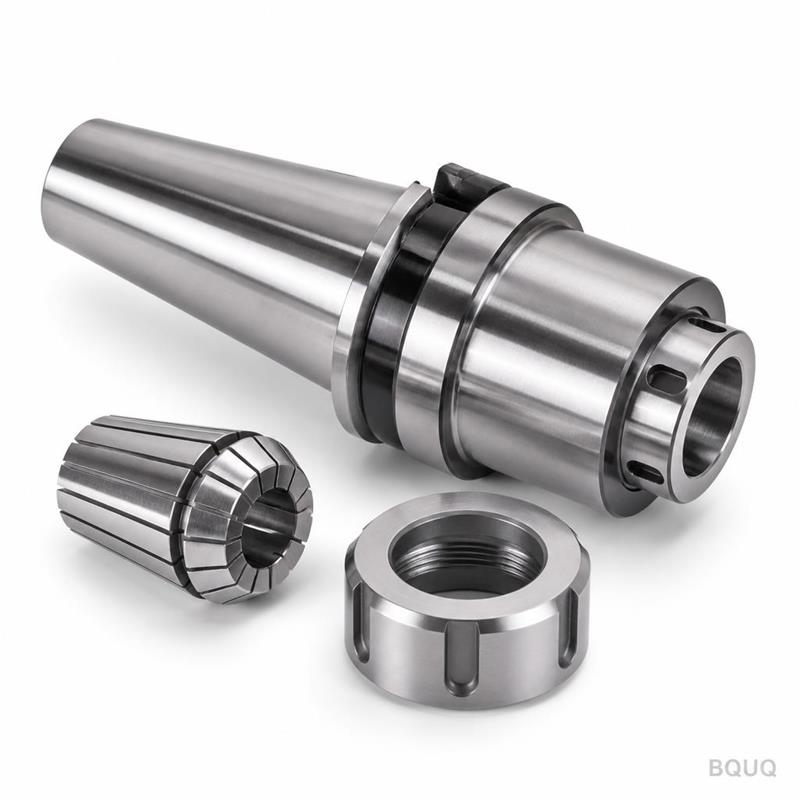
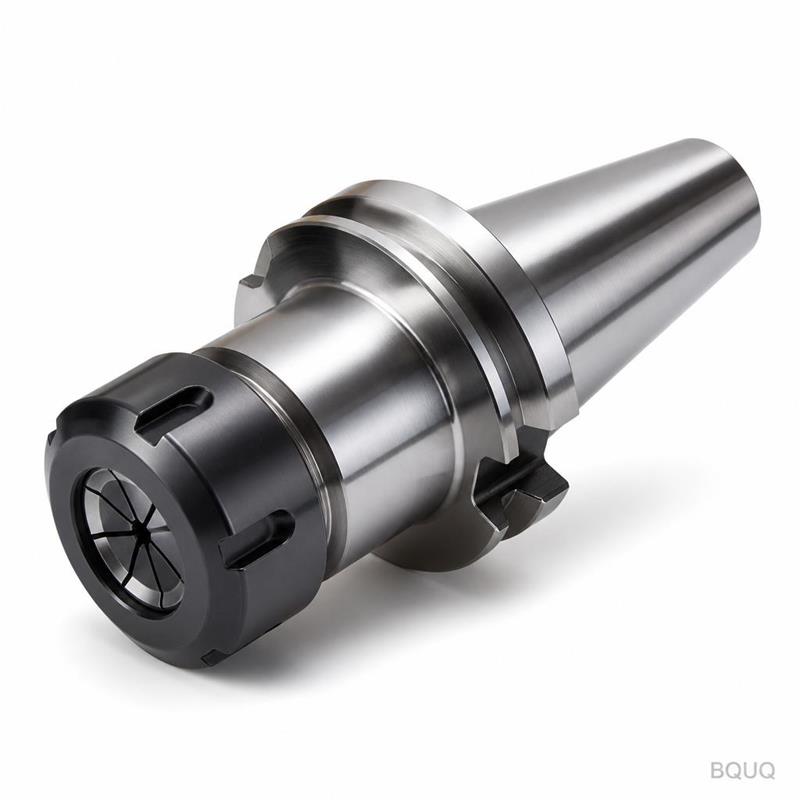
Это обработанный на станке с ЧПУ цанговый патрон TG100, предназначенный для высокомоментного и высокоточного зажима режущих инструментов при фрезеровании и сверлении. Вы получаете
BQUQ Обработанный на станке с ЧПУ цанговый патрон TG100 | Прецизионный держатель инструмента
Это обработанный на станке с ЧПУ цанговый патрон TG100, предназначенный для высокомоментного и высокоточного зажима режущих инструментов при фрезеровании и сверлении. Вы получаете гарантированное биен
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это обработанный на станке с ЧПУ цанговый патрон TG100, предназначенный для высокомоментного и высокоточного зажима режущих инструментов при фрезеровании и сверлении. Вы получаете гарантированное биение 0.005 мм TIR у носка, твердость HRC 58–62 и стандартный срок изготовления 15 дней с момента подтверждения заказа. Это прецизионное производство, сделанное в Китае, без минимального объема заказа, поэтому вы можете заказать одну штуку для испытаний или тысячу для производства.
Почему TG100 превосходит ER-цанги при тяжелых режимах резания
Цанги TG100 используют коническую зажимную поверхность, которая втягивает хвостовик инструмента обратно в корпус патрона при затягивании гайки. Это создает механическую блокировку, которая предотвращает вытягивание инструмента при высоких подачах. Диапазон зажима составляет ±0.5 мм на цангу по сравнению с ±1.0 мм для ER, что означает меньшее биение и большую повторяемость. Для хвостовика 20 мм TG100 обеспечивает в 2–3 раза больший момент зажима, чем эквивалентная система ER40. Если ваш шпиндель работает выше 8000 об/мин или нагрузка на инструмент превышает 50% мощности шпинделя, TG100 является более безопасным выбором.
Используемые материалы и термическая обработка
Мы обрабатываем корпус патрона из цементуемой стали 8620, затем подвергаем его поверхностному упрочнению до HRC 58–62 с глубиной цементованного слоя 0.8–1.2 мм. Сама цанга изготовлена из пружинной стали 65Mn, термически обработанной до HRC 44–48 для обеспечения упругости, затем шлифуется по внутреннему и наружному диаметрам. Гайка выполнена из хромомолибденовой стали 4140, закаленной до HRC 38–42, с черным оксидным покрытием для защиты от коррозии. Мы не используем автоматную сталь 1215 для корпуса, поскольку она не может сохранить требуемую твердость после термической обработки. Каждая партия проверяется на твердость в трех точках: носок, конус и задний фланец.
Как мы обеспечиваем биение 0.005 мм на каждом изделии
Биение — это не одноточечное измерение. Мы шлифуем внутренний конус, отверстие носка и задний фланец за одну установку на круглошлифовальном станке. Это гарантирует соосность оси конуса и оси фланца в пределах 0.003 мм. Затем мы собираем патрон с эталонным контрольным стержнем и измеряем TIR в трех положениях: 30 мм от носка, 60 мм от носка и 100 мм от носка. Мы отбраковываем любое изделие, превышающее 0.005 мм на 30 мм или 0.008 мм на 100 мм. Контрольный стержень — это закаленный и шлифованный хвостовик 20 мм H6, прослеживаемый по ISO 1947.
Контроль перед каждой отгрузкой
Каждый патрон проходит 9-точечный контроль перед упаковкой. Мы проверяем: угол конуса с помощью синусной линейки, диаметр отверстия носка с помощью нутромера, качество поверхности с помощью профилометра, твердость с помощью твердомера Роквелла, биение с помощью индикатора с разрешением 0.002 мм, шаг резьбы на гайке, осевой зазор, радиальный зазор и балансировочный вес. Мы прилагаем отчет по размерам к каждой отгрузке, включая серийные номера и значения измерений. По вашему запросу мы добавляем отчет CMM для конуса и отверстия, но стандартный отчет охватывает все критические размеры для монтажа и зажима.
Качество поверхности и защита от коррозии
Внутренний конус шлифуется до Ra 0.2 мкм или лучше. Наружный диаметр обрабатывается до Ra 0.8 мкм, затем подвергается черному оксидированию для предотвращения ржавчины при транспортировке и хранении. Прорези цанги вырезаются лазером и зачищаются, затем полируются на зажимной поверхности до Ra 0.4 мкм. Мы смазываем конус и резьбу легкой антизадирной смазкой перед упаковкой. Если вы работаете во влажной среде, мы можем добавить цинк-никелевое покрытие на гайку без дополнительной оплаты для заказов более 50 штук.
Срок изготовления и упаковка для глобальных поставок
Стандартный срок изготовления составляет 15 дней для размеров до 42 мм вместимости хвостовика. Заказы на 1–10 штук отгружаются в течение 15 дней; 11–50 штук — в течение 20 дней. Мы упаковываем каждый патрон в пластиковую коробку с поролоновым вкладышем, затем в герметичный полиэтиленовый пакет с осушителем. Для экспорта мы используем 5-слойный картонный короб с защитными уголками. Авиаперевозка в США или Европу занимает 5–7 дней; морская перевозка — 25–35 дней. За последний год мы осуществили поставки в более чем 30 стран с показателем своевременной доставки 99.2%.
Характеристика
Значение
Примечания
Тип цанги
TG100
Диапазон зажима ±0.5 мм на цангу
Материал корпуса
Цементуемая сталь 8620
Поверхностное упрочнение
Материал цанги
Пружинная сталь 65Mn
HRC 44–48
Материал гайки
Хромомолибденовая сталь 4140
HRC 38–42
Твердость (корпус)
HRC 58–62
Глубина слоя 0.8–1.2 мм
Биение (TIR)
0.005 мм @ 30 мм
0.008 мм @ 100 мм
Качество поверхности (конус)
Ra 0.2 мкм
Шлифованный
Вместимость хвостовика
3–42 мм
Стандартный диапазон
Срок изготовления
15 дней
С момента утверждения чертежа
Минимальный заказ
Без минимального заказа
Принимается 1 штука
Варианты балансировки для высокоскоростных шпинделей
Для шпинделей выше 12 000 об/мин мы предлагаем вариант балансировки класса G2.5. Мы обрабатываем балансировочное кольцо на заднем фланце и сверлим радиальные отверстия для удаления материала после сборки. Процесс балансировки занимает 2 дополнительных дня и добавляет $8 за единицу для заказов менее 50 штук. Для стандартных изделий мы балансируем до G6.3, что достаточно для шпинделей до 8000 об/мин. Если ваше применение работает выше 15 000 об/мин, мы рекомендуем гидравлический патрон, но TG100 с G2.5 будет работать до 20 000 об/мин с коротким вылетом инструмента.
Распространенные размеры, которые мы храним, и индивидуальные опции
Мы храним патроны TG100 с конусами CAT40, CAT50, BT30, BT40, BT50, HSK63A и HSK100A. Отверстия под хвостовик от 3 мм до 42 мм доступны со склада для наиболее распространенных размеров (6, 8, 10, 12, 16, 20, 25, 32 мм). Индивидуальные конусы, такие как Capto C5 или C6, требуют 7-дневного инженерного анализа и 20-дневного производственного цикла. Мы также можем изменить диаметр фланца или добавить отверстие для подачи СОЖ диаметром до 5 мм в центре. Отправьте свой чертеж, и мы подтвердим индивидуальные характеристики в течение 12 часов.
Термическая обработка и контроль деформации
Поверхностное упрочнение вызывает деформацию, если сталь не нормализована перед механической обработкой. Мы нормализуем каждую поковку при 925°C, затем выполняем черновую механическую обработку, затем снимаем напряжения при 650°C, затем выполняем финишное шлифование. Эта последовательность предотвращает овализацию конуса при закалке. Мы измеряем угол конуса на синусной плите после шлифования; допуск составляет ±0.0005 мм на 50 мм длины. Если деформация превышает этот показатель, мы отбраковываем деталь и повторяем обработку. Уровень брака на этой линейке продукции составляет 0.7%, что ниже среднего по отрасли показателя в 2%.
Часто задаваемые вопросы
Каков ваш минимальный объем заказа?
Без минимального заказа — мы принимаем одну штуку для образца, и вы получаете тот же отчет по контролю, что и при оптовом заказе.
Можете ли вы изготовить индивидуальный конус или фланец?
Да, мы можем изменить тип конуса, диаметр фланца и отверстия для СОЖ, но индивидуальные конусы требуют 7-дневного инженерного анализа для выбора режущего инструмента.
Как вы проверяете биение перед отгрузкой?
Мы измеряем каждое изделие с помощью эталонного контрольного стержня на расстоянии 30 мм и 100 мм от носка и включаем сериализованный отчет в упаковку.
Каков срок изготовления стандартного патрона TG100?
15 дней для стандартных размеров и конусов; добавьте 5 дней для балансировки или индивидуальных отверстий для СОЖ.
Когда вам нужна более быстрая альтернатива
Если ваше применение менее нагруженное и вам нужен более экономичный вариант, ознакомьтесь с нашим руководством по выбору режущих инструментов для ЧПУ, чтобы сравнить TG100 с ER или термоусадочными патронами. В этой статье приведена таблица моментов и сравнение биений. Для геометрических ограничений этого патрона прочитайте наше руководство по допускам в механической обработке с ЧПУ, в котором объясняется, как угол конуса и качество поверхности влияют на точность удержания инструмента на практике.
Запросите точное предложение с вашими характеристиками
Отправьте свой чертеж или размер хвостовика и тип конуса. Мы ответим с фиксированной ценой и подтвержденным сроком изготовления в течение 12 часов в рабочие дни. Мы не даем ориентировочных предложений; вы получаете фиксированную цену за единицу. Напишите на sc@bquq.com или в WhatsApp +86 13713157787. Прикрепите файл PDF или STEP. Если у вас есть допуск, который жестче нашего стандартного, мы сообщим вам, выполним ли он, и какова его стоимость. Без минимального заказа, без дополнительной платы за отчет по контролю.