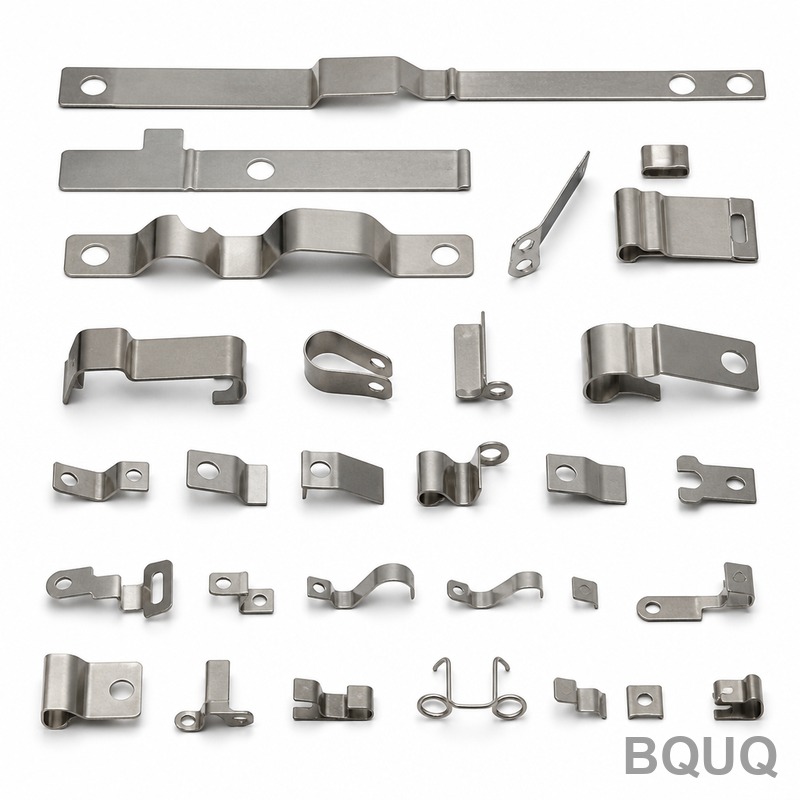
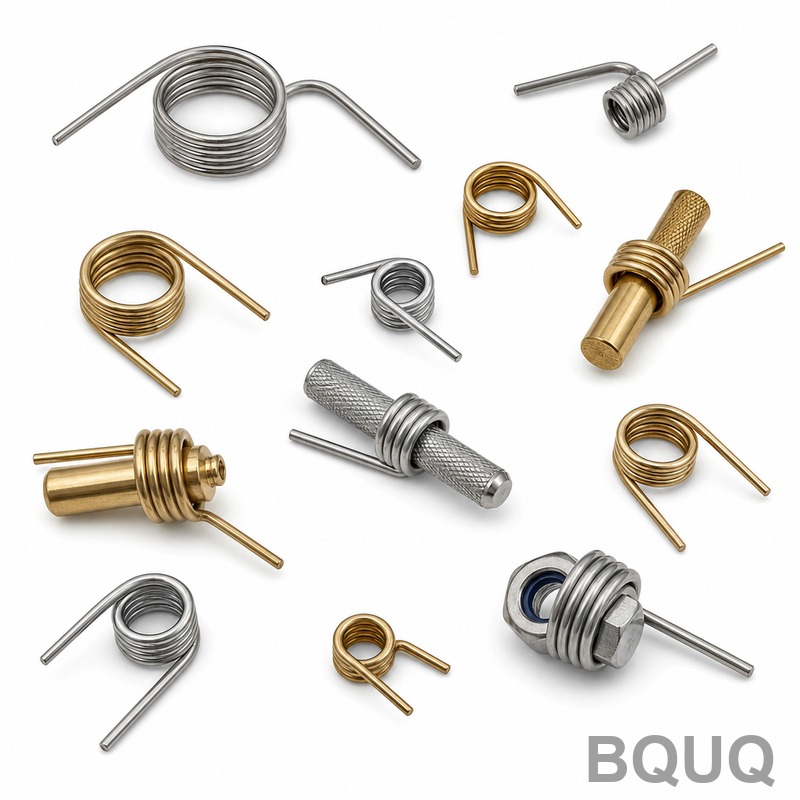
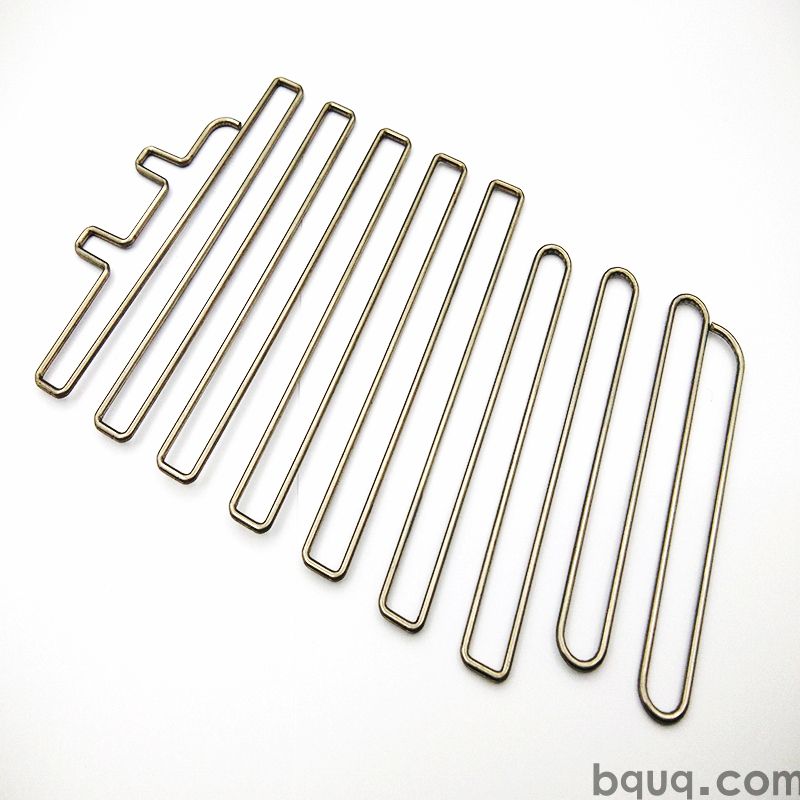
Настраиваемые пружинные оголовья штампуются как цельная геометрия «основание-ребро», что обеспечивает повторяемый шаг рёбер в пределах партии и плоскостность, задаваемую непосредственно инструментом. Штамп формирует каждое ребро за один ход, поэтому стоимость детали перестаёт расти с усложнением конструкции, и каждая партия поставляется с протоколом КИМ. Инструментальные прогоны и цикл питают линию, а положение отверстий сохраняется по всей партии для повторяемых серийных программ.
Настраиваемое пружинное оголовье в обеспечивает тепловое сопротивление при . Рёбра имеют толщину при шаге над основанием , и каждая партия поставляется с протоколом КИМ при .
Подход к проектированию и процесс
Штамповка обеспечивает повторяемый профиль рёбер , который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах по всей партии .
Поскольку основание и рёбра прессуются как одна деталь, отсутствует паяное соединение, которое может отказать. Плоскостность на монтажной поверхности обеспечивается непосредственно инструментом, что поддерживает равномерный тепловой контакт.
Один ход формирует всё настраиваемое пружинное оголовье, поэтому стоимость детали перестаёт расти с усложнением конструкции. Инструментальные прогоны , и цикл питает линию .
Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Каждый ход размерно идентичен, поэтому положение отверстий сохраняется по всей партии. Именно это делает серийные программы страховочных шнуров повторяемыми.
Выбор материала и отделка поверхности
Стандартным материалом является , поставляемый с . Для применений, где важна устойчивость к воздействию страховочного стропа, мы рекомендуем пассивированный вариант; там, где электропроводность важнее веса, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете указать
Общие размеры выдерживаются в пределах ±0.5 мм, при этом критически важные элементы, такие как , нормируются отдельно. Формообразованная геометрия наследует повторяемость оснастки , а положение отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому стоит определиться до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Каждая партия сопровождается отчётом CMM от . Мы фиксируем плоскостность, шаг, толщину основания и положение отверстий и отмечаем всё, что выходит за пределы ±0.5 мм, прежде чем партия покинет линию.
Выборочный контроль составляет AQL 0.65 для критических размеров и 1.5 для общих, с на каждом первом образце. Отклонения свыше ±0.5 мм запускают полную сортировку партии.
Прослеживаемость партии обеспечивается от рулона до коробки: номер плавки, диапазон ходов пресса и запись контроля остаются прикреплёнными, поэтому эксплуатационную проблему можно связать с конкретным прогоном.
Финальная локализация — . Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
В страховочном стропе рейтинг определяет, какой воздушный поток по-прежнему необходим корпусу. При рабочих температурах страховочного стропа рёбра с шагом удерживают дельту-T в пределах бюджета датчика.
Заказчики страховочных стропов обычно указывают исполнение по причинам коррозионной стойкости, а затем выдерживают чертёж с допуском ±0.5 мм. Линия принимает объём без второго источника поставки.
В страховочном стропе основание обычно выполняет и функцию монтажного интерфейса. Исполнение с плоской поверхностью даёт стабильную площадку для термопрокладки страховочного стропа.
Конструкции страховочных стропов часто работают с принудительным обдувом 2.0 м/с. При таком значении страховочный строп удерживает целевой режим при мощности вентилятора ниже акустического предела.
Технические характеристики
Параметр
Значение / диапазон
Общий допуск
±0.5 мм
MOQ (прототип)
1000 шт.
MOQ (серийное производство)
5000 шт.
Срок изготовления (прототип)
7 рабочих дней
Срок изготовления (серийное производство)
20 рабочих дней
FAQ: Ваши вопросы перед заказом
Какую точность вы можете обеспечить?
Общие размеры выдерживаются в пределах ±0.5 мм; критичные размеры, такие как , контролируются отдельно. Формообразующие элементы наследуют повторяемость оснастки . Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Как это соотносится с экструдированными custom spring headbands?
Экструзия дешевле примерно от 500 000 штук в год и даёт более гладкий профиль. Штамповка выигрывает ниже этого объёма и везде, где толщина рёбер опускается ниже 0.5 мм, поскольку экструзия не может стабильно выдерживать . Для прототипов safety lanyard стоимость оснастки обычно является решающим фактором.
Можете ли вы поставлять без поверхностной обработки?
Да, мы отгружаем в состоянии после прессования для клиентов, которые выполняют отделку самостоятельно. Риск заключается в следах от обращения на рёбрах , поэтому такие детали мы упаковываем с прокладочными листами внутрь .
Есть ли риск деформации рёбер при транспортировке?
С рёбрами и стандартной повреждения редки. Для тяжёлых морских маршрутов или автоматизированной обработки мы рекомендуем двухслойные прокладки, которые мы можем предусмотреть без затрат на оснастку. Мы отгружаем в месяц таким образом без единой транспортной рекламации за последние 3 года.
Можете ли вы поставлять custom spring headbands в предварительно собранном виде?
Да. Мы можем добавить клипсы, винты или кожух вентилятора в виде комплектного узла, с упаковкой и маркировкой деталей по комплектам. Это распространено в программах safety lanyard и добавляет около 3 рабочих дней.
Как мы производим и отгружаем
Прямые поставки из Дунгуаня: рулонный прокат, формовка, обработка поверхности и контроль качества выполняются в одном здании, поэтому плоскостность проверяется до упаковки детали.
Наш опыт в производстве страховочных шнуров восходит к первой оснастке в 2015 году. Именно поэтому стандарт и ±0.5 мм являются скорее консервативными, чем оптимистичными.
Мы рассчитываем стоимость и резервируем 1000 шт. для отбора образцов. Отбор образцов , поэтому первая оценка не требует обязательств по серийному производству.
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / Диапазон
Материал
Стандартный материал поставляется с опцией пассивации для условий повышенной коррозионной нагрузки
Допуск
Шаг выдерживается в пределах партии; плоскостность установочной поверхности обеспечивается непосредственно оснасткой
Срок изготовления
Серийные прогоны оснастки; цикл обеспечивает подачу на линию
MOQ
Поддержка крупносерийных программ; повторяемость на уровне партии
Производительность
Штамп за один ход формирует деталь целиком; каждый ход обеспечивает идентичность размеров
Выбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованная цельная деталь
Повторяемый профиль рёбер и равномерный контакт теплового интерфейса
Требует оснастки; оптимально для крупносерийных программ
Экструзия
Простые непрерывные профили
Не обеспечивает такую же стабильность шага рёбер, как штамповка
Двухкомпонентный охладитель с клеевым соединением
Меньшая сложность оснастки
Добавляет клеевой слой, удлиняет тепловой путь, паяное соединение может отказать
Пассивированное покрытие
Условия повышенной коррозионной нагрузки
Возможен компромисс по теплопроводности в приложениях, чувствительных к массе
Покрытие с приоритетом теплопроводности
Теплопроводность важнее массы
Может не обеспечивать приоритет стойкости к коррозионной нагрузке
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Штамп формирует каждое ребро за один ход; шаг остаётся в пределах допуска на протяжении всей партии
Стабильность размеров от хода к ходу
Формирование основания и рёбер
Прессуется как единая деталь; паяное соединение, которое может отказать, отсутствует
Геометрия цельной детали документирована
Плоскостность
Плоскостность монтажной поверхности обеспечивается непосредственно инструментом
Обеспечивает равномерный контакт теплового интерфейса
Позиция отверстий
Сохраняется по всей партии
Поддерживает программы по объёмам страховочных тросов
Финальный контроль
Каждая партия отгружается с протоколом КИМ
Протокол КИМ прилагается
Часто задаваемые вопросы
Почему штампованные кастомные пружинные оголовья более воспроизводимы, чем экструдированные профили?
Штамповка формирует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска на протяжении всей партии. Экструзия не может обеспечить такую стабильность профиля рёбер. Поскольку основание и рёбра прессуются как единая деталь, паяное соединение, которое может отказать, отсутствует, а плоскостность монтажной поверхности обеспечивается непосредственно инструментом для равномерного контакта теплового интерфейса.
Как цельная конструкция влияет на тепловые характеристики?
Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между основанием и воздушным потоком нет ничего, кроме самой штампованной поверхности. Этот прямой путь обеспечивает тепловое сопротивление в пределах заданной цели, сохраняя при этом плоскостность монтажной поверхности, обеспечиваемую непосредственно инструментом.
Какие варианты материала и отделки поверхности доступны для изготовленных на заказ пружинных оголовьев?
Стандартный материал поставляется с рекомендуемым пассивирующим маршрутом обработки там, где важна стойкость к воздействию окружающей среды. Там, где электропроводность важнее массы, можно выбрать альтернативную отделку. Оба маршрута совместимы со штампованной цельной геометрией и отчётом CMM, поставляемым с каждой партией.
Можно ли обеспечить стабильное положение отверстий в рамках серийной программы?
Да. Каждый ход штампа обеспечивает идентичность размеров, поэтому положение отверстий сохраняется по всей партии. Именно это делает серийные программы по страховочным стропам воспроизводимыми. Штамп формирует каждое ребро за один ход, а цикл подаёт линию, поэтому колебания от партии к партии контролируются без вторичных операций по обработке отверстий.
Какая документация по контролю поставляется с каждой партией?
С каждой партией поставляется отчёт CMM в пределах заданного допуска. Контроль охватывает профиль штампованного ребра, шаг по длине прогона, плоскостность на монтажной поверхности и положение отверстий по всей партии. Эта запись поддерживает воспроизводимые серийные программы по страховочным стропам и подтверждает цельную геометрию.
Зависит ли стоимость детали от сложности рёбер в этом процессе?
Нет. Один ход формирует всё изделие — изготовленные на заказ пружинные оголовья, поэтому стоимость детали перестаёт зависеть от сложности. Инструмент совершает рабочие ходы, а цикл подаёт линию. Поскольку основание и рёбра прессуются как одна деталь, здесь нет паяного соединения, которое может отказать, и нет клеевого слоя, добавляющего стоимость или термическое сопротивление.
Как контролируется плоскостность установочной поверхности?
Плоскостность установочной поверхности обеспечивается непосредственно инструментом, что сохраняет равномерность контакта теплового интерфейса. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска на протяжении всей партии. Каждая партия поставляется с отчётом CMM по заданному допуску для подтверждения установочной поверхности и профиля рёбер.