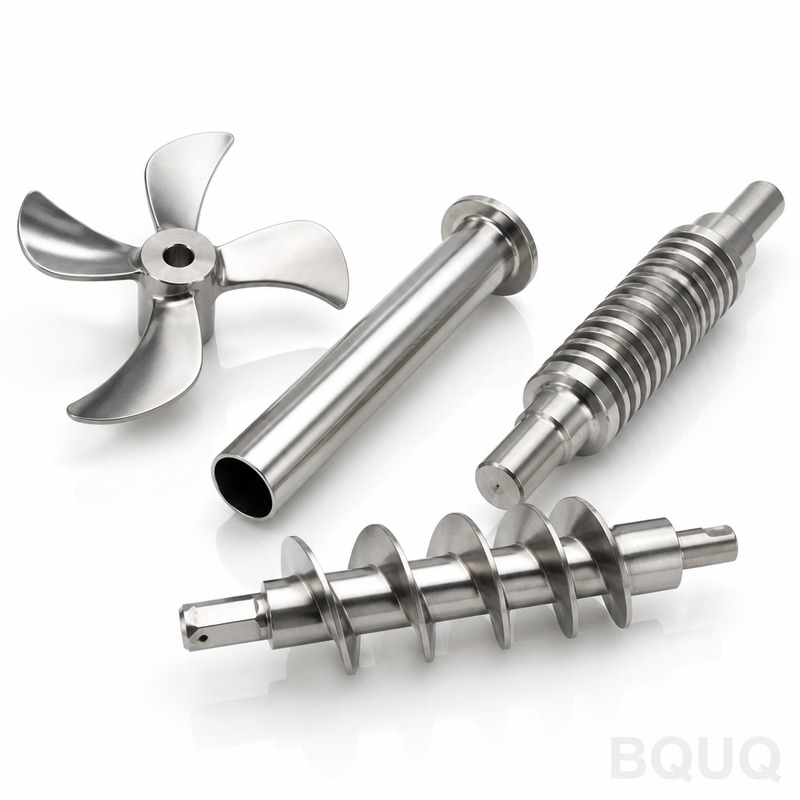
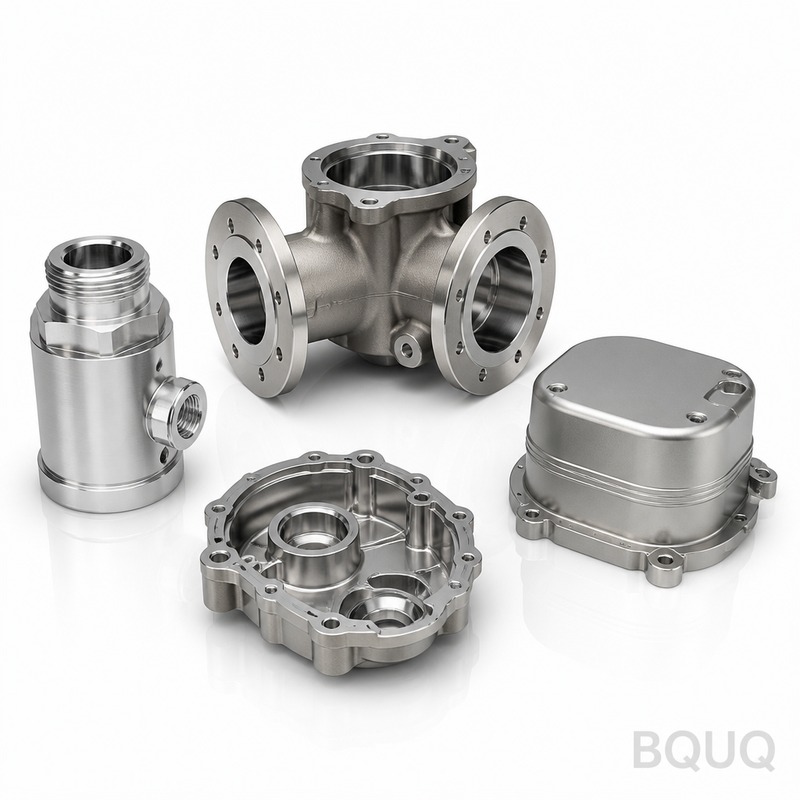
Прецизионные механически обработанные детали для промышленного оборудования из нержавеющей стали 303 / 304 / 316L обеспечивают термическое сопротивление с рёбрами с заданным шагом и основанием, плоскостность которого проверена перед отгрузкой. Твёрдое хромирование толщиной 0,025 мм наносится после формообразования, защищая основания рёбер. Штампованная конструкция сохраняет шаг рёбер от партии к партии, поэтому позиция отверстий воспроизводится в пределах партии для повторяемых серийных программ аэрокосмического объёма.
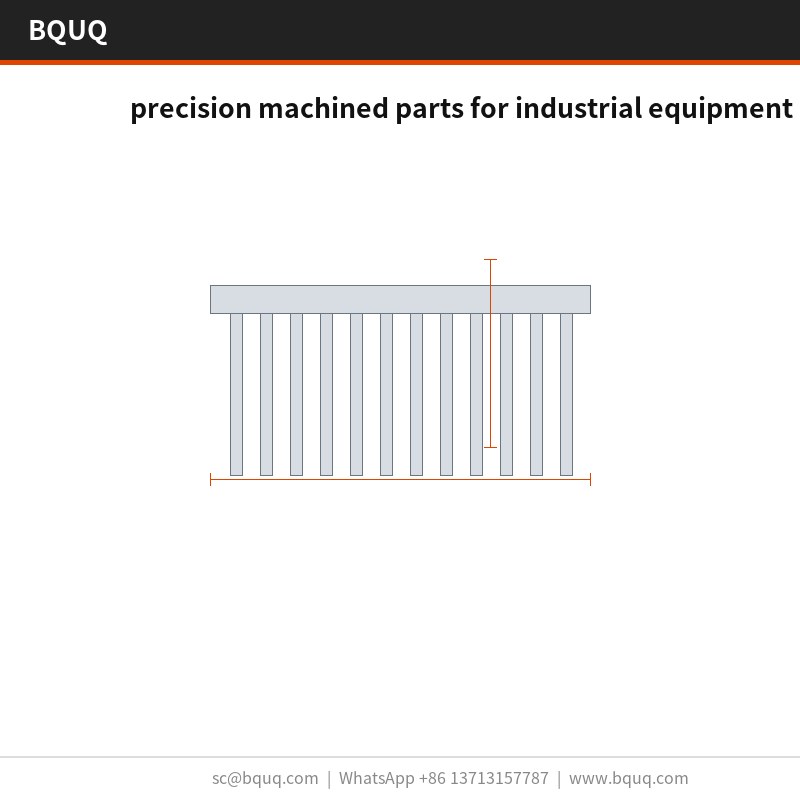
Разработанные для аэрокосмической отрасли прецизионные механически обработанные детали для промышленного оборудования из нержавеющей стали 303 / 304 / 316L достигают термического сопротивления. Рёбра имеют размер при шаге ; основание проверено на плоскостность до перед отгрузкой.
Подход к проектированию и процесс
Низкий калибр рёбер — это то, где штамповка выигрывает: рёбра при шаге дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль того же габарита.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле, а не в эксплуатации.
Один поставщик теперь охватывает калибры рёбер от до из одного семейства прессов, поэтому термический редизайн — это смена оснастки, а не нового поставщика.
Каждый ход штамповки размерно идентичен, поэтому позиция отверстий воспроизводится в пределах партии. Именно это делает серийные аэрокосмические программы повторяемыми.
Отделка твёрдым хромированием 0,025 мм наносится после формообразования, поэтому антикоррозионная защита не прорезается у оснований рёбер так, как это происходит на механически обработанных аналогах.
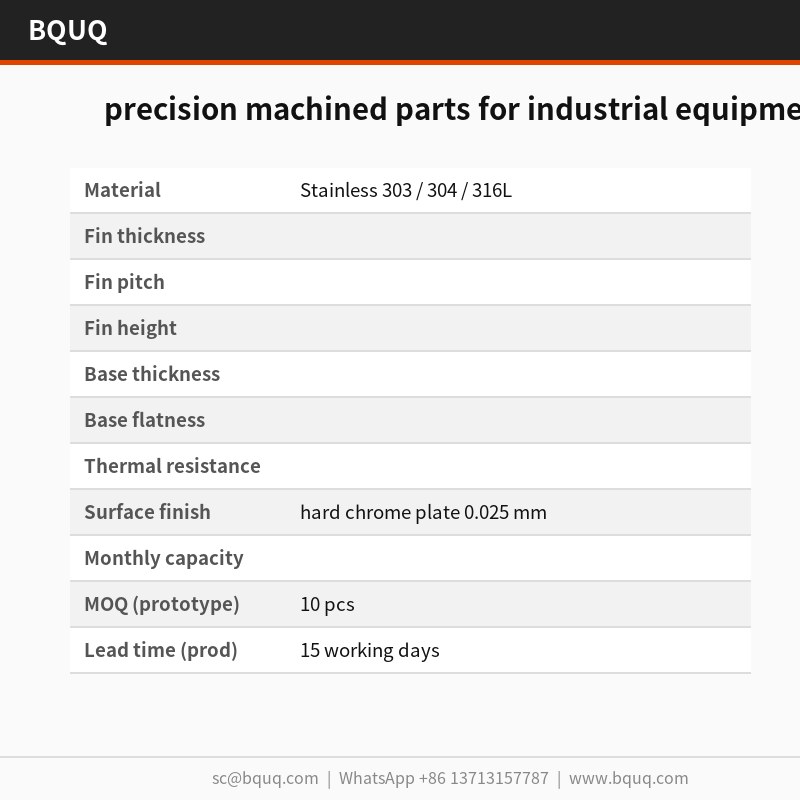
Стандартный материал — нержавеющая сталь 303 / 304 / 316L, поставляется с твёрдым хромированием 0,025 мм. Для применений, где важна аэрокосмическая экспозиция, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает удельную массу.
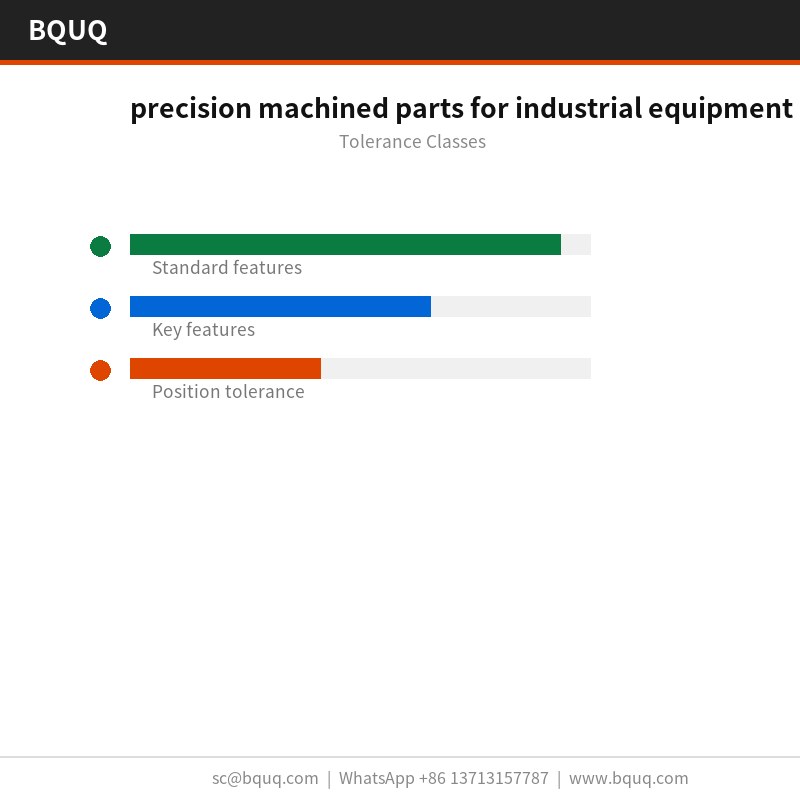
Классы допусков, которые вы можете задать
Общие размеры выдерживаются в пределах , при этом критичные элементы, такие как , задаются отдельно. Формованная геометрия наследует повторяемость оснастки , а позиция отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому стоит определиться до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на при пределе , а шаг рёбер проверяется оптически при . Отчёты прилагаются к каждой партии.
Выборка составляет AQL 0,65 для критичных размеров и 1,5 для общих, с на каждом первом образце. Отклонения сверх запускают полную сортировку партии.
Мы проверяем вершины рёбер на заусенцы и трещины после формообразования, поскольку штамповка может расколоть основание без смещения какого-либо размерного параметра чертежа. Предел заусенцев устанавливается для каждой детали.
Финальная локализация — . Каждая коробка маркируется партией, количеством и статусом контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
В аэрокосмической отрасли номинал определяет, сколько воздушного потока всё ещё требуется корпусу. При аэрокосмических температурах перехода рёбра при шаге удерживают дельту-T в пределах бюджета датчика.
Для аэрокосмических сборок монтажная поверхность важна не меньше термического номинала: она определяет, распределяется ли термоинтерфейсный материал равномерно или скапливается с одного конца.
Там, где прецизионные механически обработанные детали для промышленного оборудования работают в аэрокосмических объёмах, междетальная согласованность определяет возвраты из эксплуатации. на прогоне удерживает термическую кривую в пределах одной полосы.
В аэрокосмической отрасли основание обычно служит и монтажным интерфейсом. с плоскостностью даёт стабильную поверхность для аэрокосмической термопрокладки.
Технические характеристики
Параметр
Значение / Диапазон
Материал
Нержавеющая сталь 303 / 304 / 316L
Отделка поверхности
твёрдое хромирование 0,025 мм
Диапазон размеров
Ø2 мм до Ø500 мм
MOQ (прототип)
10 шт.
MOQ (серийное производство)
1000 шт.
Срок изготовления (прототип)
72 часа
Срок изготовления (серийное производство)
15 рабочих дней
FAQ: Ваши вопросы перед заказом
Какие материалы вы рекомендуете?
Нержавеющая сталь 303 / 304 / 316L — стандартный выбор. Для аэрокосмического применения в коррозионной среде мы указываем 6063-T5 с твёрдым хромированием 0,025 мм; для наивысшей проводимости мы переходим на медь C110, что повышает стоимость и массу, но снижает термическое сопротивление примерно вдвое при том же габарите.
Можно ли наносить порошковое покрытие или гальваническое покрытие на прецизионные механически обработанные детали для промышленного оборудования?
Да. Стандарт — твёрдое хромирование 0,025 мм. Порошковое покрытие по RAL 9005 добавляет около 0,1 мм к основанию; цинк-никель лучше для заземления. Обратите внимание, что любое дополнительное покрытие располагается между нержавеющей сталью 303 / 304 / 316L и воздушным потоком, поэтому мы не покрываем основания рёбер.
Как долго служит оснастка до замены?
На нержавеющей стали 303 / 304 / 316L при нормальном усилии пресса ожидаемый срок службы оснастки составляет примерно . При это составляет от 6 до 12 месяцев. Мы держим запасные комплекты штампов на площадке для аэрокосмических программ, что устраняет ожидание, если износ проявится в записи о плоскостности.
Вы изготавливаете прецизионные механически обработанные детали для промышленного оборудования разных размеров?
Семейство охватывает Ø2 мм до Ø500 мм, с удельной массой от . Поскольку основание прессуется, новые размеры — это смена вставки штампа, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели, а не 8.
Можете ли вы поставлять прецизионные механически обработанные детали для промышленного оборудования в предварительно собранном виде?
Да. Мы можем добавить клипсы, винты или кожух вентилятора в виде комплектного узла, с упаковкой и маркировкой деталей по комплектам. Это распространено в аэрокосмических программах и добавляет около 3 рабочих дней.
Как мы производим и отгружаем
Прямые поставки из Дунгуаня: рулонный материал, формообразование, обработка поверхности и контроль происходят в одном здании, поэтому плоскостность проверяется до упаковки детали.
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / Диапазон
Материал
Нержавеющая сталь 303 / 304 / 316L
Допуск
Шаг рёбер и плоскостность основания проверены; позиция отверстий воспроизводится в пределах партии
Срок изготовления
Стандарт для этого процесса: рассчитывается по проекту, смена оснастки может повлиять на график
MOQ
Стандарт для этого процесса: серийное производство, аэрокосмические серийные программы
Мощности
Одно семейство прессов охватывает несколько калибров рёбер; каждый ход размерно идентичен
Выбор / сравнение
Вариант
Лучше всего для
Компромисс
Штампованная конструкция
Высокая площадь поверхности на кубический миллиметр с рёбрами при шаге
Износ штампа проявляется как измеримое смещение шага рёбер, выявляемое контролем
Механически обработанный профиль
Простые геометрии и малые объёмы
Антикоррозионная защита может прорезаться у оснований рёбер после гальванизации
Экструдированный профиль
Непрерывные длины с однородным поперечным сечением
Хуже переносит партионные отклонения, чем штамповка; редизайн требует новой оснастки
Твёрдое хромирование 0,025 мм
Антикоррозионная защита после формообразования
Наносится после формообразования, поэтому основания рёбер остаются защищёнными
Процесс / контроль
Этап
Контроль
Запись
Формообразование
Каждый ход размерно идентичен; шаг рёбер контролируется
Измерение шага рёбер
Гальванизация
Твёрдое хромирование 0,025 мм наносится после формообразования
Запись толщины покрытия
Плоскостность основания
Проверена на плоскостность перед отгрузкой
Проверка плоскостности
Позиция отверстий
Воспроизводится в пределах партии
Размерный отчёт партии
Финальный контроль
Выявляет смещение из-за износа штампа при контроле, а не в эксплуатации
Контроль перед каждой отгрузкой
Часто задаваемые вопросы
Какие материалы используются для прецизионных механически обработанных деталей для промышленного оборудования?
Стандартный материал — нержавеющая сталь 303 / 304 / 316L, поставляется с твёрдым хромированием 0,025 мм. Эта комбинация достигает термического сопротивления и защищает основания рёбер после формообразования. Выбор материала подходит для аэрокосмической экспозиции и условий работы промышленного оборудования.
Как контролируется шаг рёбер во время производства?
Низкий калибр рёбер — это то, где штамповка выигрывает: рёбра при шаге дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль того же габарита. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле, а не в эксплуатации.
Какой допуск вы можете выдержать по плоскостности основания и позиции отверстий?
Основание проверено на плоскостность перед отгрузкой. Каждый ход штамповки размерно идентичен, поэтому позиция отверстий воспроизводится в пределах партии. Шаг рёбер измеряется как контрольный параметр. Эти проверки поддерживают повторяемые аэрокосмические серийные программы без отказов в эксплуатации.
Твёрдое хромирование наносится до или после формообразования?
Отделка твёрдым хромированием 0,025 мм наносится после формообразования, поэтому антикоррозионная защита не прорезается у оснований рёбер так, как это происходит на механически обработанных аналогах. Это сохраняет защиту в критичной геометрии основания рёбер.
Как штамповка соотносится с экструзией для оребрённых деталей?
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется контролем. Один поставщик теперь охватывает несколько калибров рёбер из одного семейства прессов, поэтому термический редизайн — это смена оснастки, а не нового поставщика.
Какой контроль выполняется перед каждой отгрузкой?
Контроль перед каждой отгрузкой включает измерение шага рёбер, проверку плоскостности основания и проверку позиции отверстий. Основание проверено на плоскостность перед отгрузкой. Эти записи подтверждают, что каждый ход размерно идентичен и позиция отверстий воспроизводится в пределах партии.
Можете ли вы поддерживать аэрокосмические серийные программы с повторяемым качеством?
Да. Каждый ход штамповки размерно идентичен, поэтому позиция отверстий воспроизводится в пределах партии. Именно это делает аэрокосмические серийные программы повторяемыми. Штампованная конструкция с твёрдым хромированием 0,025 мм и контролем перед каждой отгрузкой поддерживает эту повторяемость.