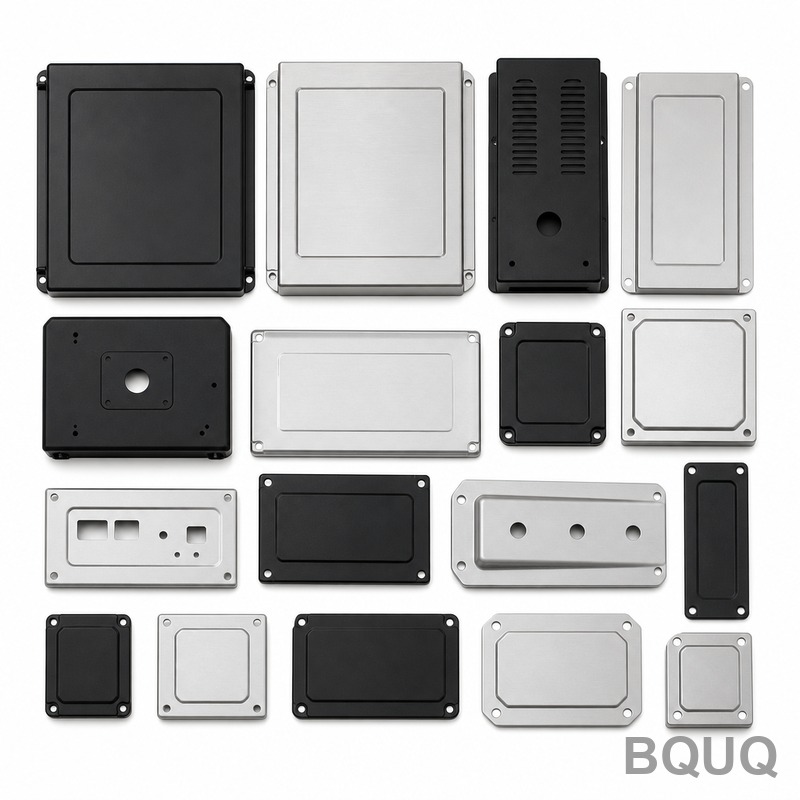
Данный корпус из листового металла штампуется из стали SECC 1,0 мм с рёбрами с шагом, обеспечивая измеренное тепловое сопротивление при ΔT = 60 K. Основание выдерживает допуск, проверенный на гранитной плите, а сборка выпускается в объёме в месяц на единой линии ISO9001 в Дунгуане. Штамповка обеспечивает шаг рёбер в пределах допуска на протяжении всей партии, а цельная геометрия устраняет клеевой слой, характерный для двухсоставных охладителей, сокращая тепловой путь.
Данный корпус из листового металла штампуется из стали SECC 1,0 мм с рёбрами с шагом, обеспечивая измеренное тепловое сопротивление при ΔT = 60 K. Основание выдерживает допуск, проверенный на гранитной плите, а сборка выпускается в объёме в месяц на единой линии ISO9001 в Дунгуане.
Конструктивный подход и технология
Штамповка обеспечивает повторяемый профиль рёбер, который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска на протяжении всей партии.
Один ход формирует весь корпус из листового металла, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка рассчитана на определённый ресурс, а цикл обеспечивает работу линии.
Цельная геометрия устраняет клеевой слой, характерный для двухсоставных охладителей, сокращая тепловой путь. Между сталью SECC 1,0 мм и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Прессование стали SECC 1,0 мм сохраняет корпус из листового металла лёгким — в зависимости от габаритов — без потери плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Порошковое покрытие RAL 9005 наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер, как это происходит на механически обработанных аналогах.
Выбор материала и отделка поверхности
Стандартный материал — SECC 1,0 мм с порошковым покрытием RAL 9005. Для условий эксплуатации с повышенным воздействием солнечного излучения на трекерные системы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает теплоотвод и примерно вдвое увеличивает массу изделия.
Общие размеры выдерживаются в пределах , при этом критичные элементы, такие как , нормируются отдельно. Формообразованная геометрия наследует повторяемость оснастки , а позиция отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принять до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на относительно предела , а шаг рёбер верифицируется оптически при . Протоколы прикладываются к каждой партии.
Входной SECC 1,0 мм проверяется на толщину и твёрдость перед подачей в пресс. После формообразования подтверждает и на соответствие чертежу.
Выборка — AQL 0,65 для критичных размеров и 1,5 для общих, с на каждом первом образце. Отклонения свыше запускают полную сортировку партии.
Финальная локализация — . Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с документацией ISO9001.
Где применяется эта деталь
Программы солнечных трекеров — причина, по которой существует эта геометрия. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, а шаг со стандартным профилем — практический предел для алюминия.
Для конструкций солнечных трекеров монтажная поверхность важна не меньше, чем тепловые характеристики: именно она определяет, распределится ли термоинтерфейсный материал равномерно или соберётся у одного края.
В солнечном трекере основание обычно выполняет функцию монтажного интерфейса. Плоская поверхность обеспечивает стабильную базу для термопрокладки солнечного трекера.
Конструкторы, работающие над солнечными трекерами, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка солнечных трекеров автоматизирована, и неплоское основание останавливает линию.
Часто задаваемые вопросы: ваши вопросы перед заказом
Какие допуски вы можете выдержать?
Общие размеры выдерживаются в пределах ; критически важные, такие как , контролируются отдельно. Формообразуемые элементы наследуют повторяемость оснастки . Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Можете ли вы поставить продукцию без поверхностной обработки?
Да, мы отгружаем изделия в состоянии после прессования для клиентов, которые выполняют отделку самостоятельно. Риск заключается в следах от обращения на рёбрах , поэтому мы упаковываем такие детали с прокладочными листами внутрь .
Каковы условия упаковки и отгрузки?
Стандартная упаковка — . Мы рассчитываем стоимость . Экспортные коробки маркируются с указанием партии, количества и статуса inspection, а полная документация, включая протокол контроля, следует с грузом.
Можете ли вы поставить корпус из листового металла в предварительно собранном виде?
Да. Мы можем добавить защёлки, винты или кожух вентилятора в виде комплектного узла, с упаковкой и маркировкой деталей по комплектам. Это распространено в программах солнечных трекеров и добавляет около 3 рабочих дней.
Можете ли вы помочь с тепловым моделированием до изготовления образцов?
Да. Отправьте нам данные по воздушному потоку в корпусе, температуре на входе и тепловой нагрузке, которую необходимо отвести, и мы выполним расчёт стационарной модели и вернём рекомендуемую комбинацию и . Это обычно экономит одну итерацию оснастки.
Наш опыт в области солнечных трекеров восходит к первой программе оснастки в 2015 году. Именно поэтому стандартное порошковое покрытие RAL 9005 и являются консервативными, а не оптимистичными.
Оснастка изготавливается собственными силами, что позволяет выдерживать в рамках программы, а не допускать отклонений от детали к детали.
Мы предоставляем котировку и резервируем 300 шт. для отбора образцов. Отбор образцов , поэтому первая оценка не требует обязательств по серийному производству.
Запросить котировку: sc@bquq.com | WhatsApp +86 13713157787 | Дунгуань, Китай
Воспроизводимый профиль рёбер и высокая плотность оребрения
Требуется оснастка; геометрия фиксируется штампом
Прессованный корпус
Простые постоянные поперечные сечения
Не позволяет выдерживать шаг рёбер так же точно, как штамповка
Двухкомпонентный охладитель
Раздельное изготовление основания и рёбер
Клеевой слой добавляет тепловое сопротивление
Механически обработанная альтернатива
Сложные 3D-элементы
Порошковое покрытие может быть прорезано у основания рёбер
Цельноштампованный корпус
Малый вес при фиксированной длине пути воздушного потока
Конструкция зависит от габаритных размеров
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Штамп формирует каждое ребро за один ход; шаг остаётся в пределах допуска по всей партии
Измерение шага рёбер
Материал
SECC 1.0 mm поставляется в соответствии со спецификацией
Сертификат на материал
Формообразование
Один ход формирует весь корпус из листового металла
Цикл подачи на линию
Покрытие
Порошковое покрытие RAL 9005 наносится после формообразования
Толщина и адгезия покрытия
Финальный контроль
Основание проверяется на гранитной плите
Протокол контроля перед каждой отгрузкой
Часто задаваемые вопросы
Из какого материала изготовлен корпус из листового металла?
Стандартный материал — SECC 1,0 мм. Этот стальной лист штампуется за один ход, поэтому профиль рёбер остаётся повторяемым, а шаг сохраняется в пределах допуска на протяжении всей производственной партии. Подложка из SECC также обеспечивает адгезию порошковой краски RAL 9005, наносимой после формообразования.
Штамп формирует каждое ребро за один ход, поэтому шаг сохраняется в пределах допуска на протяжении всей партии. Штамповка обеспечивает повторяемый профиль рёбер, который невозможно получить экструзией. Это означает, что тепловое сопротивление при ΔT = 60 K остаётся стабильным от детали к детали на линии ISO9001 в Дунгуане.
Измеренное тепловое сопротивление указано при ΔT = 60 K. Цельная геометрия устраняет клеевой слой, присутствующий в составных охладителях, сокращая тепловой путь. Между SECC 1,0 мм и воздушным потоком нет ничего, кроме самой штампованной поверхности, что обеспечивает стабильную теплопередачу.
Как проверяется допуск основания?
Основание выдерживает допуск, проверяемый на гранитной плите. Этот этап контроля подтверждает плоскостность и точность размеров перед отгрузкой. Сборка выпускается с полной загрузкой в месяц на единственной линии ISO9001 в Дунгуане, а контроль проводится перед каждой отгрузкой.
Какое доступно финишное покрытие?
Порошковое покрытие RAL 9005 наносится после формообразования. Это означает, что антикоррозионная защита не прорезается у основания рёбер, как это происходит у механически обработанных аналогов. Стандартный материал — SECC 1,0 мм, и покрытие совместимо со штампованной геометрией рёбер.
Сборка работает на полную мощность ежемесячно на одной линии ISO9001 в Дунгуане. Прогоны оснастки и цикл питают линию, поэтому производство масштабируется вместе с процессом штамповки. Один ход формирует весь корпус из листового металла, поэтому стоимость детали перестаёт зависеть от сложности.
Почему стоит выбрать штампованный листовой металл вместо экструдированных или механически обработанных альтернатив?
Штамповка обеспечивает повторяемый профиль рёбер, который экструзия не может выдержать, а штамп формирует каждое ребро за один ход. Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Прессование SECC 1,0 мм сохраняет корпус лёгким без ущерба для плотности рёбер.