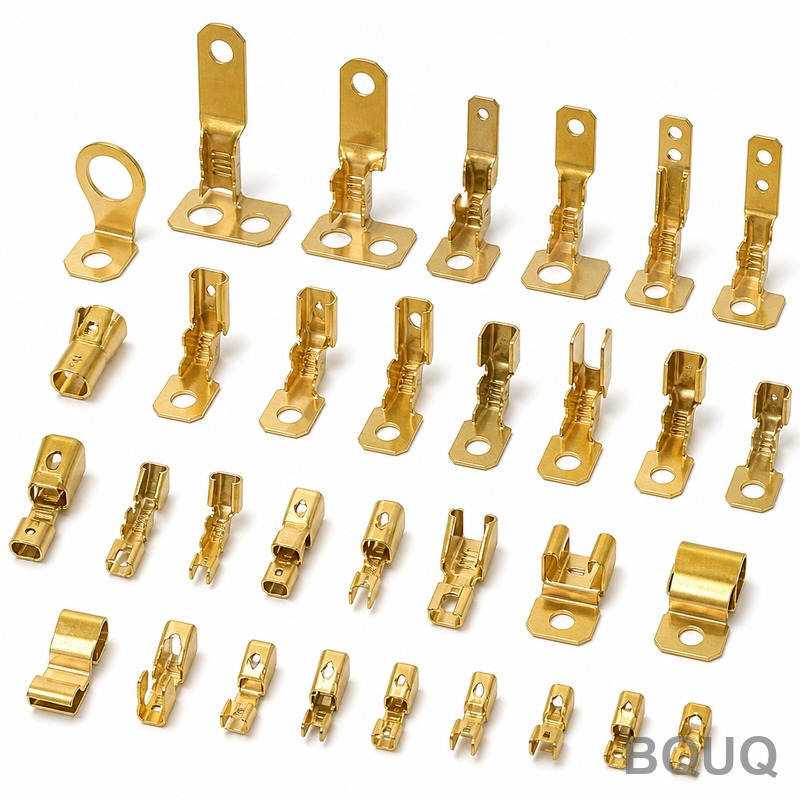
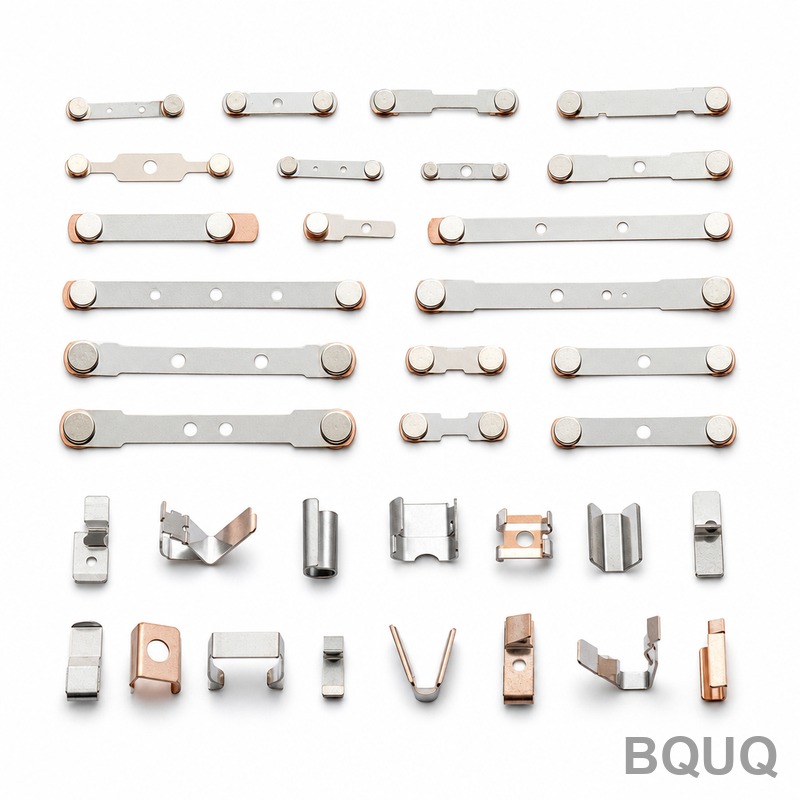
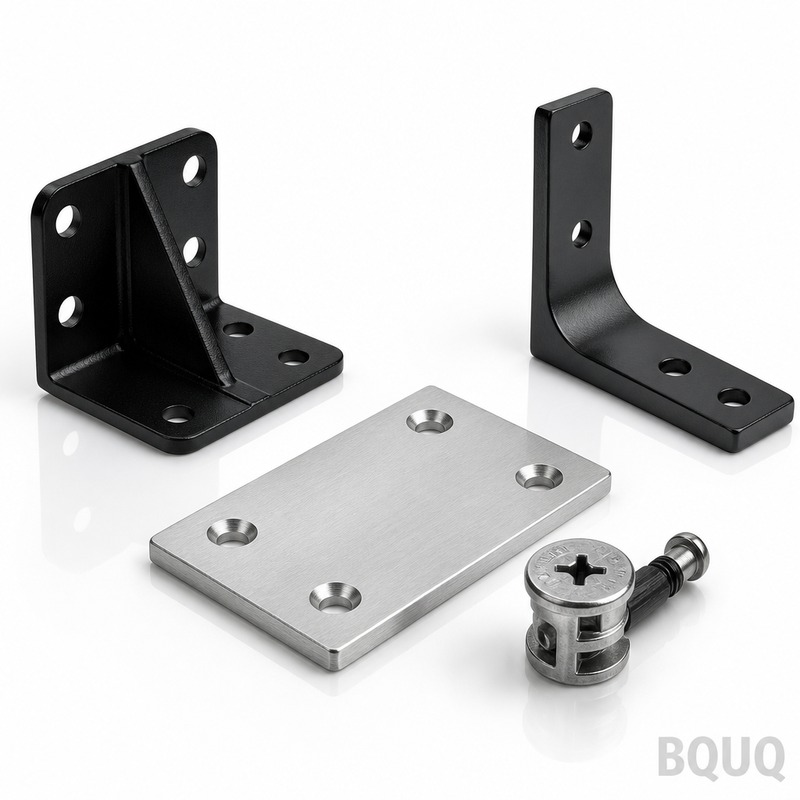
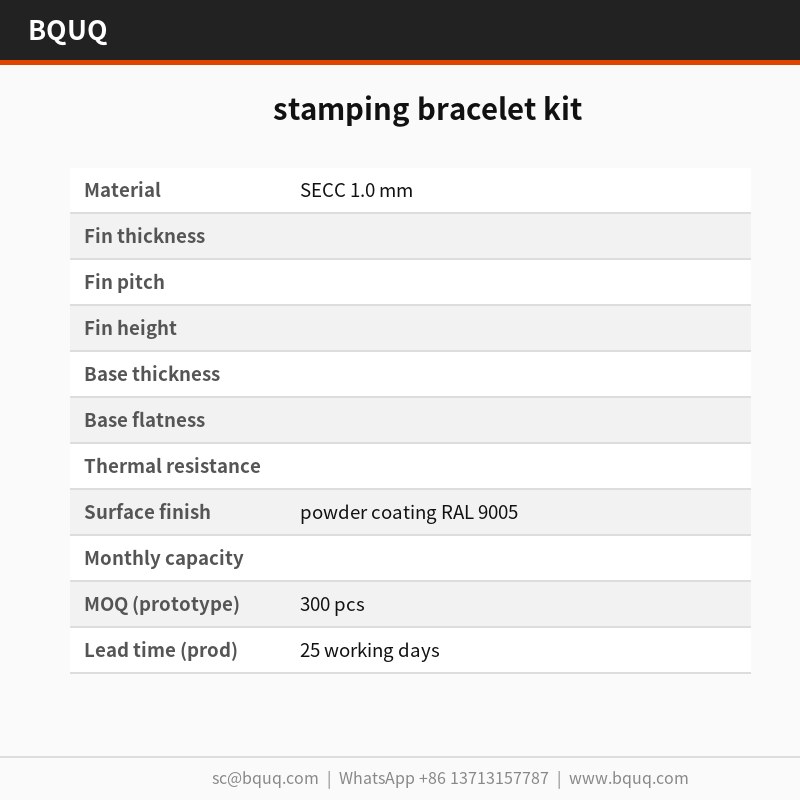
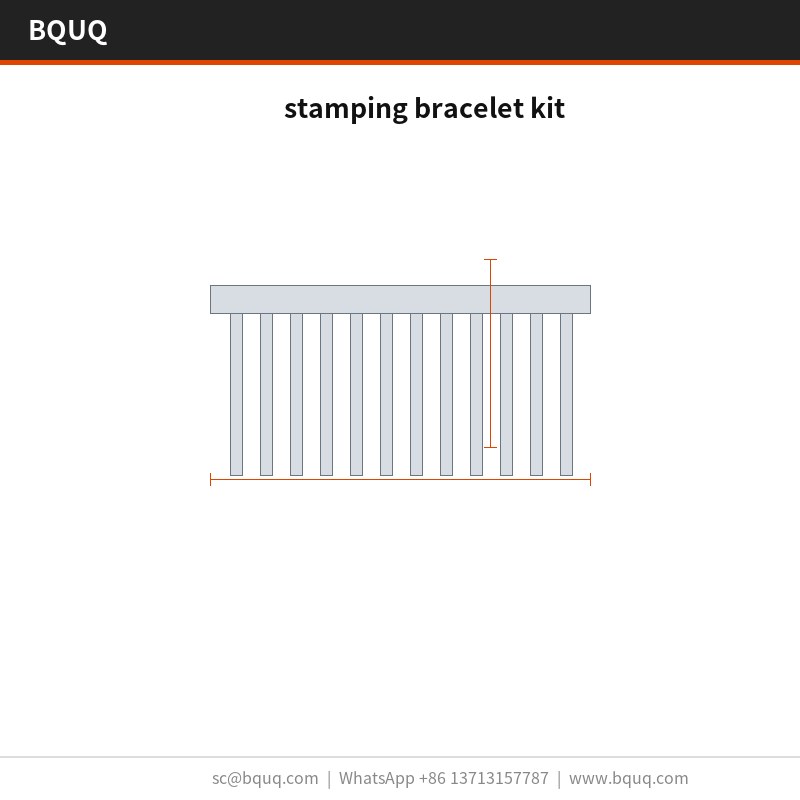
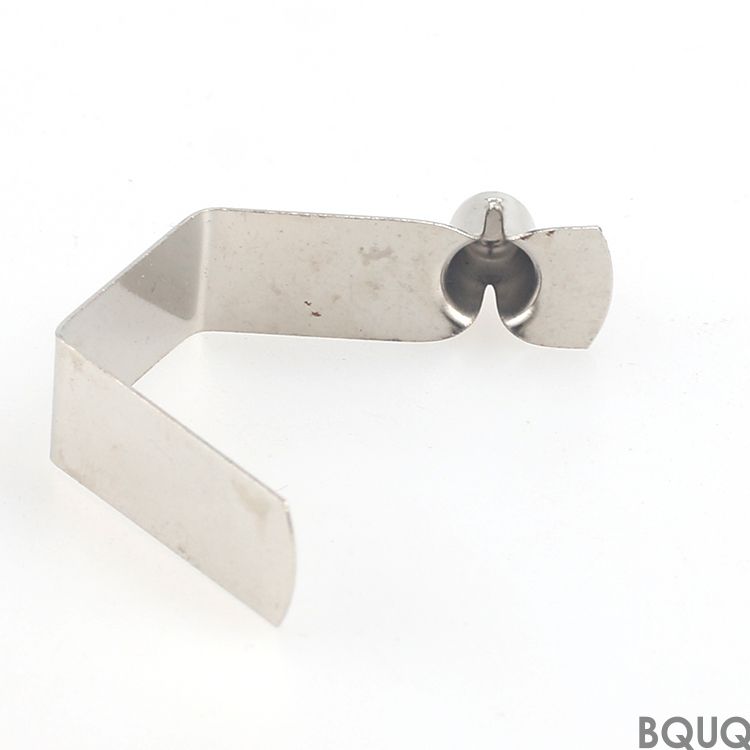
Данный штампованный комплект для браслета представляет собой штампованный радиатор из стали SECC толщиной 1,0 мм с рёбрами с шагом, обеспечивающий тепловые характеристики при ΔT = 60 K. Цельная штампованная конструкция сохраняет плоскостность монтажной поверхности непосредственно после штампа, выдерживает шаг рёбер в пределах допуска по всей партии и поддерживает порошковую окраску RAL 9005. Он подходит для серийных программ сетевого оборудования, где важны повторяемость положения отверстий и малый вес.
Данный штампованный комплект для браслета изготавливается из стали SECC толщиной 1,0 мм с рёбрами с шагом. Тепловые характеристики составляют при ΔT = 60 K, подтверждены испытаниями, доступна порошковая окраска RAL 9005.
Штамповка обеспечивает повторяемый профиль рёбер, который не может обеспечить экструзия: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска по всей партии.
Поскольку основание и рёбра прессуются как единое целое, паяное соединение, которое может отказать, отсутствует. Плоскостность монтажной поверхности выдерживается непосредственно от штампа, что обеспечивает равномерный контакт теплового интерфейса.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при входном контроле, а не в эксплуатации.
Прессование стали SECC толщиной 1,0 мм сохраняет штампованный комплект для браслета лёгким — от в зависимости от габаритов, без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Каждый ход одинаков с точки зрения размеров, поэтому положение отверстий сохраняется по всей партии. Именно это делает серийные программы сетевого оборудования воспроизводимыми.
Стандартный материал — сталь SECC толщиной 1,0 мм с порошковой окраской RAL 9005. Для применений, где важна стойкость к воздействию среды в сетевом оборудовании, мы рекомендуем пассивирование; там, где электропроводность важнее веса, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
Общие размеры выполняются по, критические элементы, такие как, задаются отдельно. Формообразованная геометрия наследует повторяемость оснастки, а положение отверстий выдерживается в пределах. Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на с предельным значением, а шаг рёбер контролируется оптически при. Протоколы прилагаются к каждой партии.
Входящая сталь SECC толщиной 1,0 мм проверяется на толщину и твёрдость перед подачей в пресс. После формообразования подтверждает и в соответствии с чертежом.
Выборка по AQL 0,65 для критических размеров и 1,5 для общих, с на каждом первом образце. Отклонения сверх запускают полную сортировку партии.
Мы проверяем вершины рёбер на заусенцы и трещины после формообразования, поскольку штамповка может расколоть основание ребра без смещения какого-либо размера на чертеже. Предел заусенцев устанавливается для каждой детали.
Где применяется эта деталь
Для сборок сетевого оборудования монтажная поверхность важна не меньше теплового рейтинга: она определяет, распределяется ли теплопроводящий материал равномерно или скапливается с одного края.
Конструкторы, работающие над сетевым оборудованием, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка сетевого оборудования автоматизирована, и неплоское основание останавливает линию.
Конструкции сетевого оборудования часто используют путь принудительного воздушного охлаждения со скоростью 2,0 м/с. При означает, что сетевое оборудование может удерживать целевую температуру при мощности вентилятора ниже акустического предела.
Для прототипов сетевого оборудования включает проверку чертежа и первый образец. Серийные партии переходят к 25 рабочим дням после утверждения технологических возможностей.
Часто задаваемые вопросы: что важно знать перед заказом
Можете ли вы адаптировать штампованный комплект для браслета под наше применение?
Да. Пришлите чертёж или образец, и мы вернём заключение DFM в течение 3 рабочих дней. Большинство адаптаций для сетевого оборудования изменяют, или схему отверстий, и все три являются изменениями оснастки на существующем прессе, а не новой машиной.
Каков срок изготовления штампованного комплекта для браслета?
Прототип — от утверждения чертежа; серийное производство — 25 рабочих дней после утверждения первого образца. Изготовление оснастки для новой детали занимает 20 рабочих дней. Мы предлагаем, а морская доставка в Европу занимает около 25–30 дней после бронирования.
Общие размеры выполняются по; критические, такие как, задаются отдельно. Формообразованные элементы наследуют повторяемость оснастки. Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Вы изготавливаете штампованный комплект для браслета разных размеров?
Семейство охватывает, с массой единицы от. Поскольку основание прессуется, новые размеры требуют смены вставки штампа, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели, а не 8.
Можете ли вы поставить штампованный комплект для браслета в предварительно собранном виде?
Да. Мы можем добавить клипсы, винты или кожух вентилятора в виде собранного комплекта с упаковкой и маркировкой деталей по набору. Это распространено в программах сетевого оборудования и добавляет около 3 рабочих дней.
Прямые поставки из Дунгуаня: рулонный материал, формообразование, обработка поверхности и контроль происходят в одном здании, поэтому плоскостность проверяется до упаковки детали.
Завод имеет сертификат ISO9001 и может отгружать документацию RoHS и REACH вместе с. Независимая инспекция SGS организуется по запросу до пломбирования контейнера.
Производство работает по циклам с встроенным визуальным контролем на. Именно это делает обязательство по срокам реалистичным в пиковый сезон.
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / Диапазон
Материал
SECC 1,0 мм
Допуск
Шаг рёбер выдерживается в пределах возможностей штампа; плоскостность монтажной поверхности — непосредственно от оснастки
Срок изготовления
Стандартный для серийных программ штамповки; подтверждается при заказе
MOQ
Зависит от серийной программы; подтверждается при заказе
Производительность
Повторяемые ходы штамповки для серийных программ сетевого оборудования
Выбор / сравнение
Вариант
Лучше всего подходит для
Компромисс
Штампованная сталь SECC 1,0 мм
Повторяемый профиль рёбер и серийные программы сетевого оборудования
Износ штампа со временем может сместить шаг рёбер, что выявляется контролем
Экструдированный радиатор
Простые постоянные профили
Не может обеспечить такой же повторяемый профиль рёбер, как штамповка
Паяная сборка рёбер
Сложная геометрия
Паяное соединение может отказать; штампованные основание и рёбра — единое целое
Порошковая окраска RAL 9005
Чёрный декоративный вид и защита поверхности
Добавляет этап нанесения покрытия; при необходимости уточните влияние на тепловые характеристики
Процесс / контроль
Этап
Контроль
Запись
Формообразование штампом
Каждое ребро формируется за один ход; шаг выдерживается в пределах допуска по всей партии
Измерение шага рёбер
Прессование основания и рёбер
Цельная конструкция; без паяного соединения
Визуальный и размерный контроль
Монтажная поверхность
Плоскостность выдерживается непосредственно от оснастки для равномерного контакта теплового интерфейса
Контроль плоскостности
Партионный контроль
Износ штампа выявляется как измеримое смещение шага рёбер до эксплуатации
Протокол контроля перед каждой отгрузкой
Отделка поверхности
Порошковая окраска RAL 9005 наносится согласно спецификации
Проверка покрытия
Часто задаваемые вопросы
Из какого материала изготовлен штампованный комплект для браслета?
Стандартный материал — сталь SECC толщиной 1,0 мм. Поставляется с порошковой окраской RAL 9005 по спецификации. Толщина SECC 1,0 мм сохраняет комплект лёгким, поддерживая плотность рёбер для фиксированных путей воздушного потока.
Какие тепловые характеристики можно ожидать от этого штампованного радиатора?
Тепловые характеристики при ΔT = 60 K, подтверждены испытаниями. Цельная штампованная конструкция сохраняет плоскостность монтажной поверхности, что обеспечивает равномерный контакт теплового интерфейса. Фактические характеристики зависят от воздушного потока, усилия прижатия и условий корпуса.
Как штамповка соотносится с экструзией по шагу рёбер и повторяемости?
Штамповка обеспечивает повторяемый профиль рёбер, который не может обеспечить экструзия. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска по всей партии. Экструзия может давать больший разброс, тогда как износ штампа при штамповке проявляется как измеримое смещение шага рёбер, выявляемое контролем.
Есть ли риск отказа соединения в этом штампованном комплекте для браслета?
Паяное соединение не используется. Поскольку основание и рёбра прессуются как единое целое, паяного соединения, которое может отказать, нет. Это повышает надёжность в серийных программах сетевого оборудования, где возможны вибрация и термоциклирование.
Какие классы допусков можно задать для шага рёбер и плоскостности?
Шаг рёбер выдерживается в пределах допуска по всей партии, а плоскостность монтажной поверхности — непосредственно от оснастки. Укажите требуемый шаг и плоскостность на чертеже. Контроль выявляет износ штампа как измеримое смещение шага рёбер до отгрузки.
Какие варианты отделки поверхности доступны?
Порошковая окраска RAL 9005 доступна как стандартная отделка. Основной материал — SECC 1,0 мм. Если вашему применению требуется другая отделка или толщина покрытия, уточните у производителя, поскольку это может повлиять на тепловые характеристики и посадку.
Подходит ли этот штампованный комплект для браслета для серийных программ сетевого оборудования?
Да. Каждый ход одинаков с точки зрения размеров, поэтому положение отверстий сохраняется по всей партии. Эта повторяемость делает серийные программы сетевого оборудования надёжными. Лёгкая конструкция из SECC 1,0 мм также помогает там, где длина пути воздушного потока задана корпусом.