
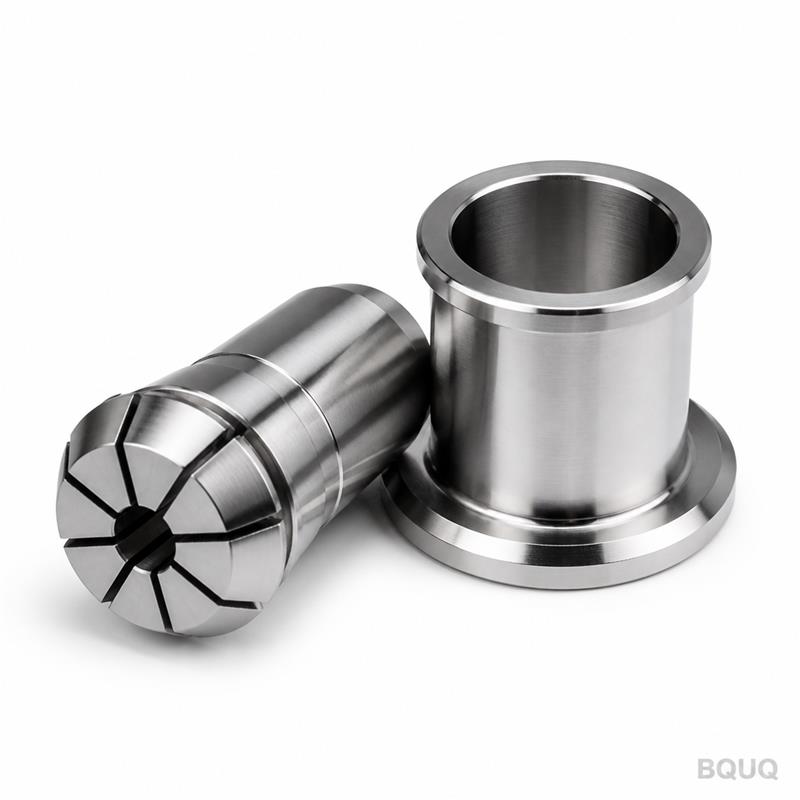
Обработка на станках с ЧПУ для компонентов электромобилей: втулки, корпуса и шины
Краткий ответ: обработка на станках с ЧПУ подходит для компонентов электромобилей, требующих жестких допусков, малых объемов или гибкости конструкции — корпусов батарей, втулок двигателя и инвертора, креплений датчиков, охлаждающих пластин и прототипов шин. Втулки и корпуса обычно изготавливаются из алюминия или нержавеющей стали с допуском ±0,005 мм на посадки; шины переходят на штамповку, когда объем превышает примерно 5 000–10 000 штук в год. BQUQ обрабатывает детали для электромобилей в Дунгуане по стандарту ISO9001 и предоставляет коммерческое предложение в течение 12 рабочих часов.
Аппаратное обеспечение электромобилей быстро меняется, и этот темп определяет выбор процесса. Конструкция, стабильная в течение многих лет, подходит для штампа; конструкция, которая все еще пересматривается каждый квартал, подходит для станка. Большинство программ электромобилей начинаются с обработки, проверяют конструкцию, а затем переводят стабильные крупносерийные детали на штамповку или литье. Знание того, какие компоненты находятся по какую сторону этой границы, — это вся игра.
Какие компоненты электромобилей подходят для обработки на ЧПУ?
Детали, которые дольше всего остаются в обработке, — это те, где преобладают допуск, герметичность или малый объем. К ним относятся:
- Корпуса батарейных модулей и торцевые пластины, которые должны герметизироваться и сохранять плоскостность.
- Втулки двигателя и инвертора с посадочными местами под подшипники и требованиями к соосности.
- Крепления датчиков, задние оболочки разъемов и небольшие прецизионные кронштейны.
- Холодные пластины и охлаждающие коллекторы для терморегулирования.
- Прототипы и мелкосерийные шины и соединительная арматура.
Эти детали объединяет одна черта: их функция зависит от геометрии, которую процесс формообразования не может легко воспроизвести. Втулка, которая позиционирует ротор, должна быть соосной с точностью до микрон; корпус, который герметизируется прокладкой, должен сохранять плоскостность, а не только размер. Обработка обеспечивает эту геометрию из заготовки, по одной детали за раз, без оснастки.
Втулки и корпуса: материалы и допуски
Выбор материала следует за функцией. Алюминий обеспечивает легкий вес и хорошую теплопроводность для корпусов и пластин. Нержавеющая сталь и сталь обеспечивают прочность и износостойкость для втулок и нагруженных вставок. Инженерные пластики выполняют задачи электрической изоляции и теплового разрыва.
| Компонент | Типичный материал | Критический допуск | Почему это важно |
|---|---|---|---|
| Втулка двигателя | Сталь / нержавеющая сталь | ±0,005 мм отверстие | Посадка подшипника, соосность |
| Корпус инвертора | Алюминий 6061 | ±0,02 мм | Герметичность, плоскостность |
| Торцевая пластина батареи | Алюминий 6061 | ±0,05 мм | Плоскостность, вес |
| Крепление датчика | Алюминий / пластик | ±0,05 мм | Повторяемость позиционирования |
| Охлаждающая пластина | Алюминий | ±0,05 мм | Путь уплотнения, плоскостность |
Два значения заслуживают внимания. Отверстия под подшипники выполняются с допуском ±0,005 мм или точнее и проверяются на КИМ, а не штангенциркулем. Плоскостность корпуса для герметичного соединения обычно задается допуском плоскостности около 0,05–0,1 мм по уплотнительной поверхности, потому что поверхность может быть в пределах допуска по размеру и все равно протекать. Наши производственные возможности — ±0,005 мм на критических элементах; мы сообщим вам, когда требование выходит за пределы того, что может обеспечить процесс фрезерования.
Шины: обрабатывать или штамповать?
Это самый распространенный вопрос о процессе для электромобилей. Обработанная медная шина подходит для прототипов и малых объемов; штампованная шина подходит для больших объемов. Переход зависит от толщины, геометрии и годового количества.
| Фактор | Обработанная шина | Штампованная шина |
|---|---|---|
| Экономический диапазон | 1–1 000 шт. | 5 000–1 000 000+ шт. |
| Стоимость оснастки | Нет | От умеренной до высокой |
| Изменения конструкции | Дешево | Дорого (перерезка оснастки) |
| Диапазон толщин | Любой | Лучше всего от тонкого до среднего калибра |
| Типичное использование | Прототип, малый объем, индивидуальный заказ | Серийное производство |
Медь мягкая и электропроводная, что делает оба процесса жизнеспособными и делает решение об объеме в основном финансовым. Выше примерно 5 000–10 000 штук в год оснастка амортизируется, и штамповка выигрывает по удельной стоимости. Ниже этого порога обработка полностью избегает инвестиций в оснастку. Поскольку изменения конструкции дешевы при обработке и дороги при штамповке, оставляйте шины обработанными, пока токовый путь и геометрия не зафиксированы. Компромиссы более подробно описаны в нашем руководстве по штамповке шин.
Тепловые и электрические соображения
Детали электромобилей часто выполняют две задачи одновременно. Охлаждающая пластина должна проводить тепло и герметизировать; втулка должна позиционировать вал и иногда изолировать. Эта двойная роль определяет как материал, так и отделку:
- Электрическая изоляция: анодированный алюминий образует тонкий изолирующий оксидный слой, полезный для путей утечки и зазоров на некоторых корпусах, но анодирование не заменяет надлежащий изоляционный барьер. Проверяйте диэлектрические требования отдельно.
- Тепловой контакт: обработанная плоская пластина, предлагаемая для термоинтерфейсного материала, требует плоскостности и контролируемой шероховатости Ra, обычно 0,8–1,6 мкм, чтобы интерфейс имел реальный контакт.
- Коррозия: условия под капотом и под днищем наказывают незащищенную сталь; указывайте цинкование, черное оксидирование или нержавеющую сталь там, где вероятно воздействие жидкостей и соли.
- Проводимость в соединениях: для медных шин поверхности соединений часто требуют определенной отделки и плоскостности для поддержания низкого контактного сопротивления; указывайте Ra и плоскостность для соединения, а не для всей детали.
Как BQUQ поддерживает программы электромобилей?
Мы обрабатываем токарные и фрезерные компоненты электромобилей на стабильном оборудовании с ЧПУ, проверяем критические элементы на КИМ и обеспечиваем ±0,005 мм как производственную возможность. Прототипы отгружаются быстро, потому что нет оснастки, а мелкосерийные партии обычны. Там, где деталь явно подходит для штамповки при большем объеме, мы говорим об этом и можем производить оба варианта — обработку для валидации, штамповку для производства — в рамках одной фабрики. Это важно для шин, крепежа радиаторов и небольших прессованных контактов, которые находятся внутри сборки электромобиля.
Отправьте модель или чертеж с указанием материала, количества, отделки и любых требований к документации. Если деталь также включает пружину, штампованный контакт или радиатор, отправьте всю сборку, и мы оценим ее как один пакет. Мы возвращаем коммерческое предложение в течение 12 рабочих часов.
Детали конструкции электромобилей, которые предотвращают проблемы в будущем
Программы электромобилей развиваются быстро, и детали, невидимые на прототипе, становятся дорогими в производстве. Вот те, которые стоит уладить заранее:
- Структура баз и накопление допусков. Батарейные модули и моторные сборки состоят из многих деталей, поэтому важен допуск сборки, а не отдельного компонента. Определите структуру баз на каждом чертеже и проверьте накопление до фиксации конструкции, потому что ужесточение одной детали редко исправляет сборку, которая имеет люфт на верхнем уровне.
- Уплотнительные поверхности. Корпус, который герметизируется прокладкой, нуждается в плоскостности и контролируемой чистоте поверхности, а не только в допуске по размеру. Укажите плоскостность по уплотнительной поверхности и значение Ra, подходящее для материала прокладки.
- Совместимость материалов в соединениях. Медь и алюминий в контакте корродируют при наличии влаги, поэтому соединение шины между разнородными металлами требует либо гальванического барьера, либо конструкции, которая разделяет металлы.
- Непрерывность теплового пути. Охлаждающий компонент работает только если тепло может до него дойти. Это означает плоскостность и отделку на тепловом интерфейсе, правильный интерфейсный материал и давление монтажа, которое не изгибает пластину.
- Пути утечки и зазоры изоляции. Требования к электрической изоляции — это геометрия, а не отделка. Анодирование обеспечивает тонкий оксидный слой, но не должно рассматриваться как основной изоляционный барьер; проверяйте диэлектрические характеристики готовой детали.
- Документация на стадии прототипа. Даже единичная деталь для электромобиля выигрывает от размерного отчета и сертификата материала, потому что эти записи питают будущий выпуск в производство.
Сделайте это правильно, пока конструкция еще на экране, и переход к производственной оснастке станет рутиной, а не перепроектированием.
Часто задаваемые вопросы
В: Что лучше для шин электромобилей: обработка на ЧПУ или штамповка?
О: Для прототипов и малых объемов обработка лучше, потому что нет затрат на оснастку и изменения конструкции дешевы. Выше примерно 5 000–10 000 штук в год штамповка обычно выигрывает по удельной стоимости. Оставляйте шины обработанными, пока геометрия и токовый путь не зафиксированы.
В: Какие допуски вы можете выдерживать на втулках и корпусах электромобилей?
О: ±0,005 мм на критических элементах, таких как отверстия под подшипники, проверяется на КИМ. Плоскостность корпуса для герметичных соединений обычно задается около 0,05–0,1 мм по поверхности. Мы отмечаем любое требование, которое процесс обработки не может обоснованно выдержать.
В: Можете ли вы обрабатывать медные и алюминиевые детали для электромобилей?
О: Да. Мы обрабатываем медь для шин и соединительных работ, алюминий для корпусов, пластин и кронштейнов, сталь или нержавеющую сталь для втулок и нагруженных деталей. Медь мягкая и вязкая, поэтому обрабатывается с специальными подачами и инструментом, а не так же, как сталь.
В: Предоставляете ли вы отчеты о контроле для деталей электромобилей?
О: Да. Каждая партия по умолчанию отгружается с отчетом о размерном контроле, и мы предоставляем сертификацию материала и отчеты FAI, когда ваша программа требует их. Сообщите нам пакет документации на этапе запроса.
В: Как быстро я могу получить предложение на обработанные детали для электромобилей?
О: Отправьте чертеж или 3D-модель на sc@bquq.com или WhatsApp +86 13713157787 с указанием материала, количества и отделки. Мы возвращаем коммерческое предложение в течение 12 рабочих часов.
Связанные ресурсы
- Руководство по штамповке шин — когда штампованная шина превосходит обработанную, и насколько.
- Услуги обработки на ЧПУ — токарная и фрезерная обработка от фабрики-источника в Дунгуане.
- О BQUQ — фабрика ISO9001:2015, объединяющая линии ЧПУ, штамповки, пружин и радиаторов под одной крышей.
- Свяжитесь с нами — отправьте чертеж и получите предложение в течение 12 рабочих часов.
Автор: инженерная команда BQUQ. BQUQ — сертифицированная по ISO9001 фабрика-источник в Дунгуане, Китай, объединяющая линии обработки на ЧПУ, штамповки металла, изготовления пружин на заказ, радиаторов и цанг под одной крышей. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения предложения в течение 12 рабочих часов. www.bquq.com


