
Выбор держателя инструмента для ЧПУ: крутящий момент, биение и доступ
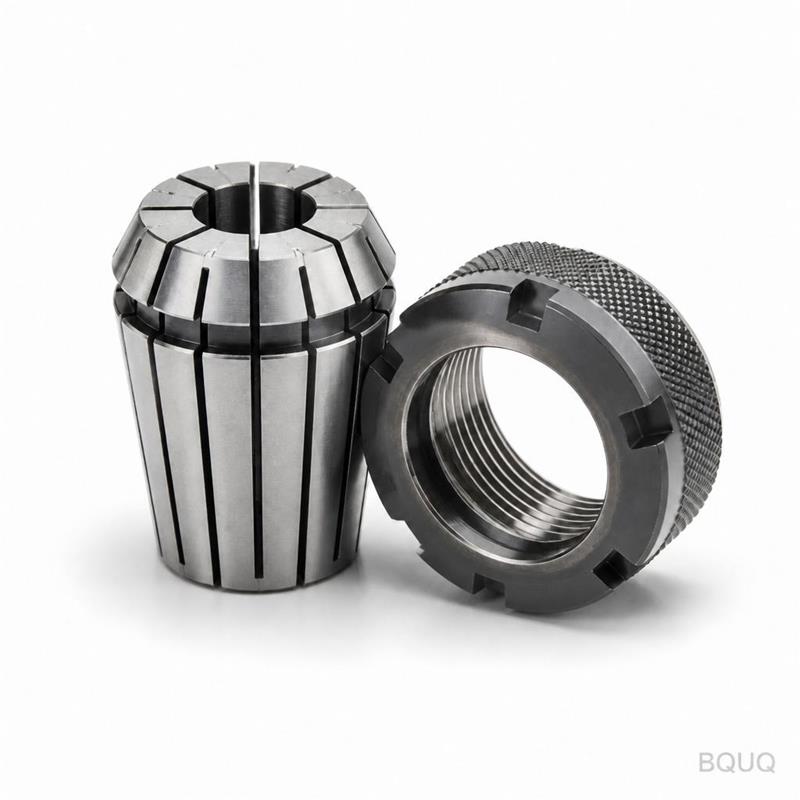
Краткий ответ: подбирайте держатель под три ограничения, которые действительно ломают детали — крутящий момент, биение и доступ. Для 12-мм твердосплавной концевой фрезы при обработке алюминия на 1,5×D патрон с цангой ER32 обеспечивает радиальное биение 0,008–0,015 мм и передаёт примерно 40–60 Н·м, чего достаточно. Перейдите к 20-мм фрезе на 4×D при обработке стали — и вам понадобится гидравлический или термозажимной держатель с биением 0,003 мм и крутящим моментом 150 Н·м+; цанговый патрон будет вибрировать и вытягивать фрезу. Вылет решает остальное: если корпус держателя упирается в стенку раньше, чем фреза достигает глубины, никакая точность не поможет. BQUQ включает рекомендации по держателям и оснастке в каждый запрос на обработку на ЧПУ в течение 12 рабочих часов.
Почему держатель инструмента определяет допуск раньше, чем станок
Точность позиционирования станка с ЧПУ — это характеристика на бумаге. То, что фактически достигает заготовки, — это сумма шпинделя, держателя, цанги и фрезы. Держатель — самое слабое звено в этой цепи, потому что это единственный элемент, который многократно зажимается и разжимается, и единственный, жёсткость которого вы выбираете в момент наладки.
Три режима отказа ответственны за большинство брака, связанного с держателем:
Биение — радиальный эксцентриситет на вершине фрезы. Каждые 0,01 мм биения примерно удваивают нагрузку на одну режущую кромку. В 4-зубой фрезе это означает, что одна кромка выполняет 40% работы, изнашивается первой и уводит отверстие от центра. Для развёрнутого отверстия с допуском H7 биения выше 0,01 мм обычно достаточно, чтобы потерять допуск.
Потеря крутящего момента — способность держателя сопротивляться вытягиванию фрезы и крутильному проскальзыванию. Это наиболее важно при тяжёлом черновом фрезеровании и для фрез с большим углом наклона винтовой линии, создающих сильное осевое вытягивание. Держатель, который проскальзывает в середине реза, не просто портит деталь; он выбрасывает фрезу и может повредить конус шпинделя.
Интерференция доступа — столкновение корпуса держателя, гайки или лысок под ключ со стенкой, бобышкой или приспособлением. Это геометрия, а не точность, и именно поэтому цеха имеют пять семейств держателей вместо одного.
На производстве BQUQ в Дунгуане все четыре производственные линии — обработка на ЧПУ, штамповка металла, изготовление пружин на заказ и радиаторов — используют одну и ту же логику инструментальной кладовой. Держатель, подходящий для профиля рёбер радиатора, не подходит для оправки закалённой пружины, и приведённые ниже правила выбора определяют, как мы принимаем решения.
Какое биение реально ожидать от каждого типа держателя?
Приведённые ниже значения биения — это типичные величины, измеренные на расстоянии 3×D от базовой линии с чистой новой цангой и качественным хвостовиком фрезы. Считайте их ориентировочными, а не гарантированными — состояние шпинделя и износ цанги на практике доминируют.
| Тип держателя | Типичное радиальное биение на 3×D | Макс. реалистичная скорость | Лучшее применение |
|---|---|---|---|
| Цанговый патрон ER (ER16/ER20/ER32) | 0,008–0,015 мм | 20 000–25 000 об/мин | Общее фрезерование, сверление, нарезание резьбы |
| Сверлильный патрон (без ключа) | 0,03–0,08 мм | 6 000 об/мин | Только некритичное сверление |
| Гидравлический зажим | 0,003–0,005 мм | 30 000–40 000 об/мин | Чистовая обработка, развёртывание, инструмент малого диаметра |
| Термозажим (индукционный) | 0,002–0,004 мм | 40 000 об/мин+ | Высокоскоростная чистовая обработка, глубокие карманы |
| Боковой зажим / Weldon | 0,02–0,05 мм | 15 000 об/мин | Тяжёлое черновое фрезерование, высокий крутящий момент |
| Механический фрезерный патрон | 0,005–0,010 мм | 25 000 об/мин | Тяжёлое черновое фрезерование с хорошей точностью |
Два практических замечания. Во-первых, биение измеряется на чистом конусе — одна стружка или след смазки на конусе шпинделя могут мгновенно добавить 0,02 мм. Во-вторых, качество цанги важнее бренда держателя на уровне ER: изношенная цанга ER32 может удвоить биение новой, и цанги следует выводить из эксплуатации по графику, а не по отказу.
Для работ, где биение напрямую задаёт допуск — развёрнутые отверстия, посадочные места под подшипники, оптические оправы — держатель не место для экономии. Наша статья о допуске при развёртывании отверстий описывает, как биение, геометрия развёртки и подача взаимодействуют на реальном требовании H7.
Какой крутящий момент действительно требует ваш рез?
Потребность в крутящем моменте масштабируется с материалом, диаметром фрезы, радиальным врезанием и осевой глубиной. Держатель должен передавать больше, чем создаёт фреза, с запасом на прерывистые резы и твёрдые включения, которые всегда встречаются в реальной заготовке.
| Операция | Фреза | Типичная потребность в крутящем моменте | Минимальный класс держателя |
|---|---|---|---|
| Черновое фрезерование алюминия, осевая 1,5×D | 12 мм, 3 зуба | 15–25 Н·м | ER32 |
| Черновое фрезерование алюминия, осевая 3×D | 16 мм, 3 зуба | 40–60 Н·м | ER32 / механический патрон |
| Черновое фрезерование стали, осевая 1×D | 16 мм, 4 зуба | 60–90 Н·м | Механический патрон / боковой зажим |
| Черновое фрезерование стали, осевая 2×D | 20 мм, 4 зуба | 120–180 Н·м | Боковой зажим / тяжёлый механический патрон |
| Чистовая обработка нержавеющей стали | 8 мм, 4 зуба | 8–15 Н·м | Гидравлический / термозажим |
| Нарезание резьбы M10 в стали | — | 25–40 Н·м | Резьбонарезной патрон с компенсацией |
Закономерность: крутящий момент редко является ограничивающим фактором в алюминии и почти всегда — в черновой обработке стали и нержавейки. Именно поэтому цех, выполняющий смешанные работы, держит как набор цанг, так и набор боковых зажимов или механических патронов.
Есть вторая проблема крутящего момента, которую таблицы упускают — вытягивание. Фрезы с большим углом наклона винтовой линии при глубоком осевом резе создают винтообразную осевую силу, которая может вытянуть хвостовик фрезы из цанги. Симптомы — внезапное изменение глубины, визг и испорченное дно кармана. Если вы это видите, решение не в увеличении силы затяжки гайки; это держатель с положительной механической фиксацией (боковой зажим или гидравлический держатель с хвостовиком, имеющим правильно шлифованную поверхность h6).
Когда вылет и доступ важнее точности?
Постоянно. Держатель с идеальным биением 0,002 мм бесполезен, если гайка упирается в стенку заготовки на глубине 30 мм. Проблемы доступа проявляются в трёх формах:
- Глубокие полости — диаметр корпуса держателя должен быть меньше отверстия полости, а шейка должна быть достаточно длинной, чтобы достичь дна. Термозажимные держатели с тонкой шейкой существуют именно для этого.
- Элементы вблизи стенки — гайка, которая на 10 мм больше хвостовика фрезы, ограничивает, насколько близко можно обрабатывать к уступу. Тонкие гайки ER или термозажимной корпус решают эту проблему.
- Поднутрения и обратные элементы — ни один прямой держатель не достигает их. Здесь правильным ответом становится угловая головка или совершенно другой процесс (токарная обработка с приводным инструментом).
Для 5-осевой обработки ограничение снова меняется: держатель должен обходить деталь во всём диапазоне наклона, а не только в одной ориентации. Это одновременно проблема оснастки и держателя, и она более подробно рассмотрена в статье оснастка для 5-осевой обработки.
Полезное правило из наших собственных наладочных листов: выбирайте держатель, который позволяет обработать элемент за одну ориентацию, затем проверьте, выдержит ли он рез. Точность можно обсуждать; доступ — нет.
Какой держатель для какого материала и элемента?
Матрица ниже — та, которую мы используем при расчёте стоимости. Она предполагает современный вертикальный обрабатывающий центр или токарный центр с чистым конусом и приемлемым состоянием шпинделя.
| Материал / элемент | Первый выбор | Запасной вариант | Избегать |
|---|---|---|---|
| Алюминий, черновая обработка с высоким съёмом | ER32 или механический патрон | Боковой зажим | Сверлильный патрон |
| Алюминий, чистовая обработка тонких стенок | Термозажим или гидравлический | ER с новой цангой | Боковой зажим |
| Сталь, общее фрезерование | Механический патрон | ER32 | Гидравлический (ограничение по крутящему моменту) |
| Нержавеющая сталь, чистовая обработка | Гидравлический | Термозажим | Боковой зажим (биение) |
| Титан, низкоскоростная черновая обработка | Боковой зажим | Механический патрон | Гидравлический |
| Латунь, мелкие элементы | ER16 / ER20 | Гидравлический | Боковой зажим |
| Глубокие карманы, малая фреза | Термозажим с тонкой шейкой | ER с тонкой гайкой | Стандартный ER |
| Развёртывание до H7 | Гидравлический | Термозажим | Цанга ER |
| Нарезание резьбы | Патрон с компенсацией | Жёсткий резьбонарезной патрон (синхронный) | Сверлильный патрон |
Два пункта заслуживают комментария. Гидравлические держатели — не черновой инструмент — внутренняя камера давления, которая обеспечивает их точность, также ограничивает передаваемый крутящий момент, и перегрузка необратимо повреждает мембрану. Держатели с боковым зажимом обменивают биение на схват, поэтому они подходят для черновых проходов, где вы оставите 0,3–0,5 мм для чистового прохода в лучшем держателе.
Эта стратегия двух держателей — черновая обработка в боковом зажиме, чистовая в гидравлическом или термозажимном — стандартная практика в точной работе и одно из самых дешёвых улучшений качества. Это стоит одной дополнительной смены инструмента на элемент.
Цанговые патроны: рабочая лошадка и где они отказывают
Цанговый патрон ER является стандартом по причине: дешёвый, гибкий, доступен в любом конусе и достаточно хорош для большинства фрезерных и сверлильных работ. Он отказывает в трёх предсказуемых ситуациях.
1. Насыщение крутящего момента. Выше примерно 60 Н·м цанга начинает проскальзывать на хвостовике. Гайка кажется затянутой, но схват — только за счёт трения.
2. Дрейф биения. Цанги ER настолько круглые, насколько круглая гайка, которая их сжимает. Изношенная гайка или затянутая без установки цанги в эксцентричное кольцо мгновенно добавляет биение.
3. Вылет. Стандартные гайки ER громоздкие. Если ваш элемент находится в пределах 15 мм от стенки, вам нужен вариант с тонкой гайкой или другой держатель.
Момент затяжки важнее, чем думает большинство операторов. Гайка ER32, затянутая до 80 Н·м вместо указанных 100–136 Н·м (в зависимости от производителя), теряет значительную долю схвата. Динамометрический ключ на верстаке — дешёвый способ устранить целый класс проблем.
Для токарных работ эквивалентное решение — между цанговым патроном, 3-кулачковым патроном и мягкими кулачками. Мягкие кулачки, расточенные по месту, дают наилучшую концентричность для конкретного диаметра, и они рассмотрены в статье мягкие кулачки и закрепление заготовок.
Что это значит для вашего запроса
Когда вы отправляете деталь в BQUQ, решение о держателе является частью технологического процесса, а не запоздалой мыслью. Три вещи в вашем чертеже или модели меняют ответ:
- Указания допусков — отверстие ±0,005 мм или жёсткое указание истинного положения подталкивает нас к гидравлическим или термозажимным держателям, что влияет на время цикла и цену.
- Отношение глубины элемента к диаметру — всё, что превышает 4×D, требует держателя с большим вылетом, сниженной подачи или другого процесса.
- Материал — черновая обработка стали и нержавейки расходует бюджет крутящего момента держателя; алюминий — редко.
Мы выполняем обработку на ЧПУ с точностью ±0,005 мм, токарную и фрезерную обработку на четырёх производственных линиях на одном заводе в Дунгуане, с гибким минимальным заказом от прототипных количеств. Коммерческие предложения отправляются в течение 12 рабочих часов, и предложение включает допущения по инструменту и оснастке, которые мы использовали — так вы видите, где сосредоточена стоимость. Если изменение конструкции позволит нам использовать более дешёвый держатель и сократить цикл, мы скажем об этом.
Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для расчёта с учётом держателя.
Часто задаваемые вопросы
В: Какое биение следует указывать для держателя инструмента с ЧПУ?
О: Указывайте биение на вершине фрезы, а не на базовой линии держателя, и указывайте расстояние. Для общего фрезерования 0,010 мм радиального биения на 3×D — разумная цель. Для развёртывания, растачивания или посадочных мест под подшипники 0,005 мм или лучше реально достижимы с гидравлическим или термозажимным держателем. Помните, что износ цанги и состояние конуса шпинделя могут сами по себе добавить 0,01 мм или более.
В: Гидравлический держатель лучше термозажимного?
О: Они решают пересекающиеся проблемы по-разному. Гидравлические держатели дают биение 0,003–0,005 мм, хорошо гасят вибрацию и освобождаются установочным винтом, но они ограничены по крутящему моменту и не подходят для тяжёлой черновой обработки. Термозажимные держатели дают биение 0,002–0,004 мм и превосходную жёсткость без движущихся частей, но требуют индукционного устройства и медленнее в смене. Многие цеха используют оба, выбирая по операции.
В: Почему моя концевая фреза вытягивается из цанги во время черновой обработки?
О: Фрезы с большим углом наклона винтовой линии создают сильное осевое вытягивание, а цанга держит только за счёт трения. Обычные причины — недотянутые гайки, изношенная или загрязнённая цанга, маслянистый хвостовик фрезы или рез, превышающий возможности держателя по крутящему моменту. Исправьте наладку, а не перетягивайте: очистите хвостовик, замените цангу, затяните до спецификации или перенесите черновой проход на боковой зажим или механический патрон.
В: Можно ли использовать одно семейство держателей для алюминия и стали?
О: Не оптимально. Алюминий вознаграждает высокую скорость и хорошее биение, поэтому цанговые патроны ER и термозажимные держатели работают хорошо. Черновая обработка стали требует крутящего момента, что указывает на боковые зажимы или механические патроны. Практичный компромисс — набор ER32 для алюминия и чистовой обработки плюс один механический патрон для черновой обработки стали. Это покрывает большинство цехов со смешанной работой без большого запаса держателей.
В: Как выбор держателя влияет на цену детали, обработанной на ЧПУ?
О: Косвенно, но явно. Держатель, который вынуждает выполнить вторую чистовую операцию, снизить подачу или увеличить вылет, добавляет время цикла. И наоборот, указание допуска, который действительно требует гидравлического держателя, добавляет стоимость инструмента на каждую наладку. На малых партиях наладка держателя и оснастки может доминировать в цене, поэтому мы перечисляем наши допущения по закреплению заготовок в каждом предложении.
Связанные ресурсы
- О BQUQ и наших четырёх производственных линиях в Дунгуане: /about/
- Услуги обработки на ЧПУ, допуски и материалы: /cnc-machining/
- Детали фрезерной обработки на ЧПУ с планированием процесса с учётом держателя: /cnc-milling-parts/
- Детали токарной обработки на ЧПУ и закрепление в цангах/мягких кулачках: /cnc-turning-parts/
- Отраслевые тенденции в точном производстве: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы о закупках из Китая: /faq/
- Примеры из практики и примеры редизайна DFM: /case/
- Свяжитесь с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Дунгуань) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одном заводе ISO9001. Прямые поставки из Дунгуаня, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


