
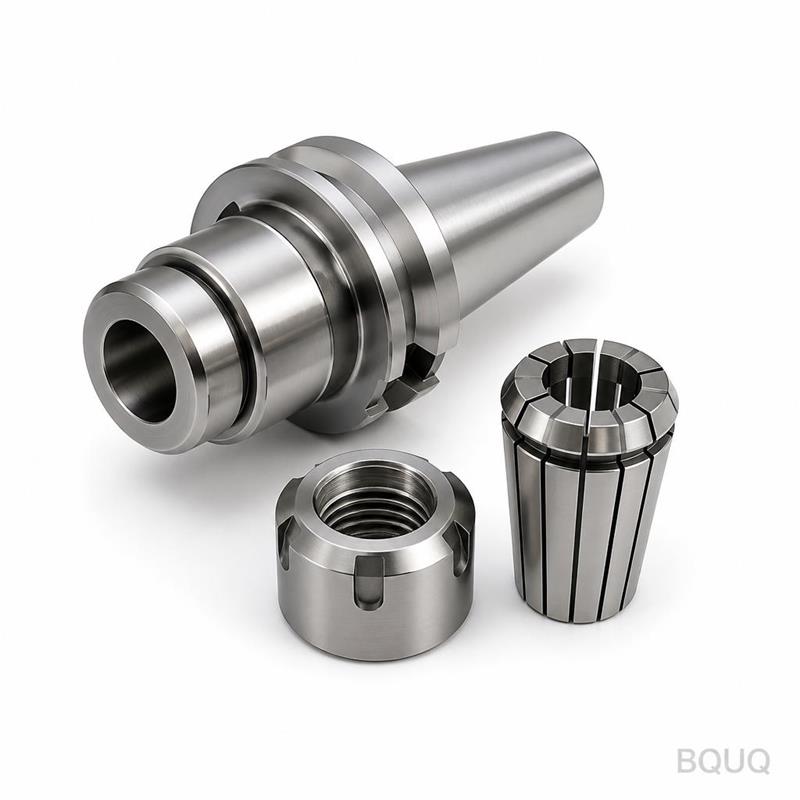
5-осевая оснастка: закрепление заготовок для сложных деталей
Краткий ответ: 5-осевая оснастка работает, когда деталь закреплена на минимальной, жёсткой, известной базе, а инструмент может достичь всех элементов без входа оснастки в зону резания. Для большинства сложных деталей это означает закрепление типа «ласточкин хвост» или «штифт-бобышка» на жертвенном припуске, установленном на тумбе или плите с нулевой точкой, с зазором 3–5 мм вокруг зоны резания. Ожидайте время наладки первой детали 30–90 минут на уникальную деталь, позиционную повторяемость ±0,005 мм или лучше на хорошо обслуживаемом станке, и резкое снижение брака, как только база станет повторяемой. BQUQ рассчитывает стоимость 5-осевой оснастки и обработки за 12 рабочих часов с одной фабрики ISO9001 в Dongguan.
5-осевую обработку часто продают как возможность станка. На практике это возможность оснастки. Станок с поворотным столом, ускорениями 40 м/мин и шпинделем 12 000 об/мин всё равно будет производить брак, если деталь смещается на 0,02 мм под нагрузкой или если оснастка блокирует траекторию инструмента при повороте оси A на 45 градусов. Покупатели, которые понимают закрепление заготовок, получают лучшие котировки, меньше циклов инженерных изменений и детали, которые действительно выдерживают допуск в течение производственной партии.
Эта статья охватывает решения по закреплению, которые важны для сложных деталей: стратегия баз, типы оснастки, доступ и зазоры, проектирование припуска и компромиссы по стоимости, определяющие, стоит ли вообще выполнять работу на 5-осевом станке.
Почему 5-осевая оснастка определяет качество детали?
На 3-осевом станке деталь неподвижна, а инструмент перемещается по X, Y и Z. На 5-осевом станке либо движется деталь (поворотный стол/стол-стол), либо движется инструмент (наклон шпинделя), либо и то и другое. Каждый поворот заново подаёт деталь к инструменту. Если оснастка не жёсткая, каждый поворот вносит небольшую погрешность, и эти погрешности накапливаются по пяти граням, которые вы пытаетесь обработать за одну установку.
Доминируют три режима отказа:
- Прогиб под нагрузкой резания. Деталь, закреплённая только в тисках с вылетом 60 мм, будет прогибаться при боковом резании концевой фрезой 12 мм. Инструмент режет то, что видит, а не то, что указано в модели.
- Вмешательство оснастки. Самая распространённая причина повторной установки. Траектория инструмента не может достичь элемента X под требуемым углом, потому что мешает губка зажима.
- Потеря базы. Когда деталь переворачивают или перезажимают, вторая установка ссылается на поверхность, которая не была аттестована при первой установке. Две установки расходятся на 0,01–0,03 мм, и деталь не проходит.
Хорошая 5-осевая оснастка решает все три проблемы одновременно: она зажимает деталь близко к зоне резания, остаётся вне зоны инструмента и устанавливает одну базу, которая сохраняется при каждом повороте.
Какие основные методы 5-осевого закрепления существуют?
В таблице ниже сравниваются методы закрепления, которые мы используем чаще всего для сложных деталей, с типовыми характеристиками и геометрией деталей, для которых каждый подходит.
| Метод | Жёсткость зажима | Время наладки | Лучше всего для | Типовое ограничение |
|---|---|---|---|---|
| «Ласточкин хвост» на припуске | Очень высокая | 20–40 мин | Призматические детали, односторонняя сложная геометрия | Требует жертвенного припуска, 5–8 мм |
| Штифт и бобышка (установочные отверстия) | Высокая | 15–30 мин | Детали с существующими отверстиями или литыми бобышками | Требует точных предварительно обработанных отверстий |
| Модульные тиски на тумбе | Средне-высокая | 10–25 мин | Многосерийные партии, простая и средняя геометрия | Ограниченный доступ при крутых углах A/B |
| Вакуумный патрон / плита | Средняя | 15–30 мин | Тонкие плиты, радиаторы, немагнитные детали | Низкая стойкость к боковым нагрузкам, нужна плоская поверхность |
| Магнитный патрон | Высокая | 5–15 мин | Чёрные металлы, плоская задняя поверхность | Не для алюминия, латуни, титана |
| Мягкие губки, профилированные | Средняя | 30–60 мин | Круглые или контурные детали, вторичные операции | Материал губок должен обрабатываться под деталь |
| Клеевое / восковое крепление | Низко-средняя | 20–45 мин | Очень тонкие или хрупкие детали, только финишная обработка | Только лёгкие резы, чувствительность к температуре |
Для большинства сложных деталей практичный ответ — закрепление «ласточкин хвост» или «штифт-бобышка» на тумбе, потому что это сочетает жёсткость с полным доступом инструмента. Вакуумные и магнитные патроны отлично подходят для плоских тонких деталей, но не выдерживают боковые нагрузки, которые создаёт 5-осевая траектория инструмента при крутых углах.
Оснастка «ласточкин хвост»
Оснастка «ласточкин хвост» зажимает обработанный «ласточкин хвост» на жертвенном припуске заготовки. «Ласточкин хвост» фрезеруется в первой операции, затем деталь переворачивается и удерживается за этот «ласточкин хвост» для остальных четырёх граней. Поскольку «ласточкин хвост» обрабатывается на том же станке, который будет обрабатывать деталь, база изначально выровнена.
Типовая геометрия «ласточкиного хвоста»: угол 60 градусов, глубина 5–8 мм, ширина 8–15 мм, обрабатывается специальной фрезой для «ласточкиного хвоста». Припуск удаляется в финальной операции, обычно ленточной пилой плюс лёгкий проход по плоскости.
Преимущество — жёсткость: правильно посаженный «ласточкин хвост» сопротивляется как осевой, так и радиальной нагрузке, а деталь находится примерно на 10–15 мм выше корпуса оснастки, поэтому инструмент имеет зазор почти под любым углом.
Закрепление штифтом и бобышкой
Когда деталь уже имеет точное отверстие или литую бобышку, можно базироваться непосредственно на этом элементе. Штифт или разжимная цанга входит в отверстие, зажим прижимает деталь, и оснастка использует отверстие как первичную базу.
Это самый чистый подход для деталей, где отверстие является функциональным элементом, потому что база обработки и функциональная база совпадают. Загвоздка в том, что отверстие должно быть обработано до 5-осевой операции, что означает дополнительную установку или предварительно обработанную заготовку.
Тумбы и многоместные плиты
Тумба — это вертикальная плита, установленная на поворотном столе, с оснасткой на двух, трёх или четырёх гранях. Станок обрабатывает одну грань, пока оператор загружает другую. Это стандартный подход для производственных партий от 20 до 500 штук.
Тумбы жертвуют небольшой жёсткостью ради производительности. Поскольку деталь находится дальше от центра поворотного стола, плечо рычага длиннее, и прогиб увеличивается. Для деталей с жёсткими допусками держите тумбу небольшой, а деталь — близко к оси вращения.
Как выбрать правильную оснастку для сложной детали?
Пройдите эти вопросы по порядку. Первое «нет» обычно исключает метод.
1. Есть ли функциональное отверстие или бобышка? Если да, базируйтесь на нём. Если нет, планируйте припуск.
2. Какую часть детали нужно обработать? Пять граней означают один зажим. Шесть граней означают переворот, и для переворота нужна своя база.
3. Каков наименьший внутренний радиус? Фреза 3 мм требует, чтобы оснастка отстояла на 5 мм от контура детали.
4. Какова толщина стенки? Менее 2 мм — силы резания будут деформировать деталь, если она не поддержана на жертвенной подложке.
5. Каков размер партии? Единичные прототипы оправдывают мягкие губки. Партия 500 штук оправдывает специальную тумбу.
6. Какой материал? Алюминий и латунь режутся быстро и создают умеренные силы. Титан и нержавеющая сталь создают более высокие силы и больше тепла, поэтому запасы жёсткости должны быть больше.
Если деталь — тонкостенный алюминиевый корпус со стенкой 1,5 мм, никакие тиски не удержат её без деформации. Ответ — вакуумная плита с обработанным карманом, который поддерживает стенку, плюс лёгкие финишные проходы. Если деталь — сплошной титановый кронштейн, «ласточкин хвост» на тумбе быстрее и жёстче.
Какие базы и припуск следует планировать?
Стратегия баз определяется на этапе расчёта стоимости, а не на станке. Для 5-осевой работы стандартный подход таков:
- Первичная база: «ласточкин хвост» или установочное отверстие, созданное в операции 1.
- Вторичная база: обработанная поверхность или кромка, созданная в операции 1, используется для выставления детали.
- Третичная база: одна точка или штифт, используется для установки высоты Z.
Для припуска добавляйте материал там, где оснастка зажимает. Припуск под «ласточкин хвост» обычно требует 8–15 мм дополнительного материала на одной грани. Для алюминиевой детали 100 x 80 x 40 мм это примерно 10–20% дополнительного объёма материала, что означает умеренное увеличение стоимости материала, но большое снижение риска наладки.
| Размер детали (мм) | Типовой припуск | Высота оснастки над плитой | Зазор до инструмента |
|---|---|---|---|
| До 50 | 5–8 мм | 10–15 мм | 4 мм |
| 50–150 | 8–12 мм | 15–25 мм | 5 мм |
| 150–300 | 12–20 мм | 25–40 мм | 6–8 мм |
| Свыше 300 | 20–30 мм | 40–60 мм | 8–12 мм |
Это ориентировочные значения для алюминия и латуни. Для титана и нержавеющей стали добавьте 30–50% к значениям зазора.
Как оснастка влияет на стоимость и сроки?
Оснастка — самая крупная переменная в стоимости 5-осевой работы после машинного времени. Специальная тумба с четырьмя станциями «ласточкин хвост» может потребовать 8–16 часов проектирования и изготовления. В заказе на 20 штук эта стоимость распределяется на 20 деталей и доминирует в цене. В заказе на 500 штук она исчезает в удельной ставке.
Практические рычаги стоимости:
- Повторное использование существующей оснастки. Если у вашего поставщика уже есть шаблон тумбы, подходящий под контур вашей детали, стоимость наладки резко падает.
- Проектирование под стандартный зажим. Припуск под «ласточкин хвост» дешевле специального контурного гнезда.
- Сокращение числа установок. Каждая дополнительная установка добавляет 30–90 минут плюс накопление допусков.
- Принятие жертвенного припуска. Стоимость материала мала; экономия на наладке велика.
Чтобы глубже понять, где стоимость 5-осевой наладки находится внутри общей цены детали, см. наш разбор снижения стоимости обработки на станках с ЧПУ. Для деталей с высокими требованиями к поверхности и допускам применяется та же логика оснастки, что и в обработке на станках с ЧПУ для оптических оправ, где вибрация и термическая стабильность важны не меньше зажима.
Какие распространённые ошибки в 5-осевой оснастке?
Большинство брака на 5-осевых работах сводится к короткому списку ошибок:
- Зажим по чистовой поверхности. Зажим оставляет следы на поверхности, и деталь не проходит косметический контроль.
- Игнорирование разворота оси B. Оснастка, которая не мешает инструменту при A=0, может столкнуться при B=90. Всегда симулируйте полную траекторию инструмента с загруженной моделью оснастки.
- Недостаточная поддержка тонких днищ. Днище 1 мм без подложки будет вибрировать и измеряться с превышением размера.
- Повторное использование изношенной фрезы для «ласточкиного хвоста». Тупой инструмент создаёт «ласточкин хвост», который не садится, и деталь смещается.
- Пропуск предварительной настройки. Установка оснастки без выверки вносит 0,02–0,05 мм погрешности до первого реза.
- Чрезмерная затяжка. Алюминиевые «ласточкины хвосты» деформируются при чрезмерном усилии зажима. Затягивайте по спецификации оснастки, а не на ощупь.
Полезная дисциплина — относиться к оснастке как к детали: моделировать её, назначать допуски, проверять и записывать её установочные значения. В цехах, которые это делают, коэффициент прохождения первой детали заметно улучшается, а доработки снижаются.
Часто задаваемые вопросы
В: Какое закрепление лучше всего для сложной 5-осевой детали?
О: Для большинства сложных деталей зажим «ласточкин хвост» на жертвенном припуске, установленный на тумбе, — лучший баланс жёсткости, доступа инструмента и скорости наладки. Если деталь имеет функциональное отверстие, базируйтесь на нём. Вакуумные плиты подходят для тонких плоских деталей, а магнитные патроны — для чёрных металлов с плоской задней поверхностью. Решающий фактор всегда — остаётся ли оснастка вне полной траектории инструмента.
В: Сколько припуска нужно добавить для 5-осевой оснастки «ласточкин хвост»?
О: Планируйте толщину припуска 5–8 мм для деталей до 50 мм, 8–12 мм для деталей 50–150 мм и 12–20 мм для деталей 150–300 мм. Припуск удаляется в финальной операции. Для титана и нержавеющей стали добавьте 30–50% к этим значениям, потому что силы резания выше. Дополнительная стоимость материала обычно намного меньше стоимости дополнительной установки.
В: Может ли 5-осевая обработка выдерживать ±0,005 мм на сложной детали?
О: Да, на хорошо обслуживаемом станке с жёсткой оснасткой и стабильными температурными условиями. BQUQ обрабатывает с точностью ±0,005 мм на 5-осевых работах, когда база повторяема, а деталь не тонкостенная. Тонкие стенки, длинные вылеты и высокие силы резания будут разрушать этот допуск. Если у вашей детали стенка 1 мм, ожидайте ±0,02 мм, если процесс специально не спроектирован для этого.
В: Сколько времени занимает наладка 5-осевой оснастки?
О: Наладка первой детали на новой сложной детали обычно занимает 30–90 минут, включая монтаж оснастки, выверку и измерение. Повторы на той же оснастке занимают 5–15 минут. Изготовление специальной тумбы для производственных партий занимает 8–16 часов проектирования и изготовления оснастки, поэтому оно окупается только примерно от 50–100 штук в зависимости от сложности детали.
В: Подходит ли 5-осевая оснастка одинаково для алюминия и титана?
О: Принципы одинаковы, но цифры различаются. Алюминий режется на высокой скорости с умеренной силой, поэтому более лёгкая оснастка работает. Титан создаёт более высокие силы резания и больше тепла, поэтому нужен более жёсткий зажим, больше зазора и часто подача СОЖ через инструмент. Латунь ведёт себя ближе к алюминию. Для титановых деталей мы обычно увеличиваем жёсткость оснастки и уменьшаем глубину резания за проход.
Связанные ресурсы
- О BQUQ и нашей фабрике в Dongguan: /about/
- Услуги обработки на станках с ЧПУ, включая 5-осевую: /cnc-machining/
- Детали фрезерования на станках с ЧПУ: /cnc-milling-parts/
- Детали точения на станках с ЧПУ: /cnc-turning-parts/
- Отраслевые тенденции в точном производстве: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры внедрения: /case/
- Свяжитесь с нашей инженерной командой: /contact/
Для сложных деталей аэрокосмического класса дисциплина оснастки и контроля во многом совпадает с тем, что мы описываем в обработке на станках с ЧПУ для аэрокосмических деталей. Если ваша деталь — прототип, а не производственная партия, компромиссы снова меняются — см. наши заметки о прототипной обработке и образцах о том, как снизить стоимость первой детали.
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на станках с ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямой источник из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


