
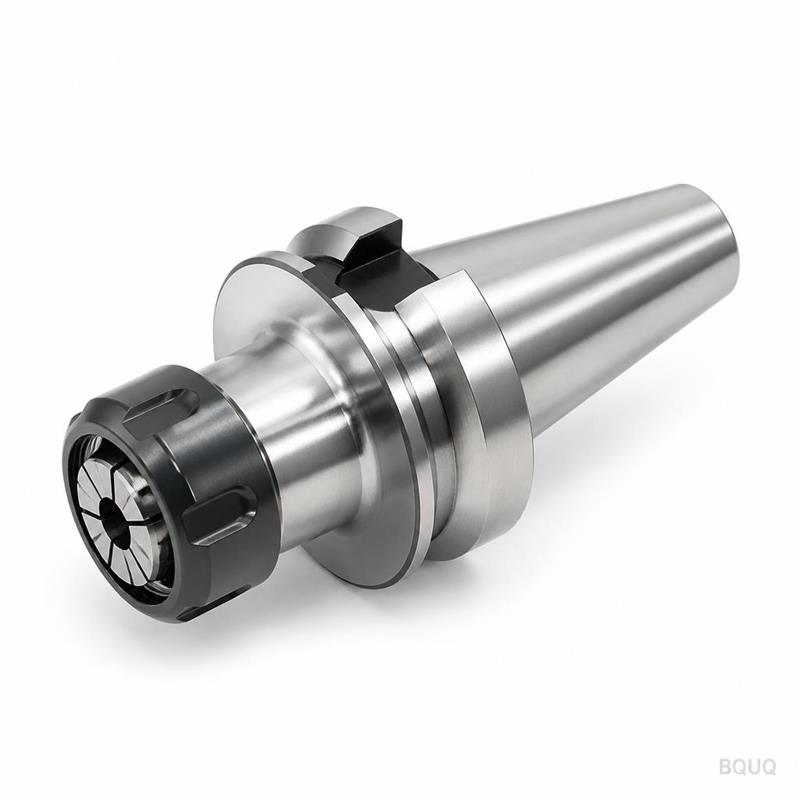
Обработка Inconel и суперсплавов на станках с ЧПУ: проверка реальностью
Краткий ответ: Inconel и другие никелевые суперсплавы поддаются обработке, но ожидайте примерно 20–40% скорости резания, которую вы использовали бы для нержавеющей стали 304, стойкость инструмента, измеряемую минутами, а не часами, и стоимость обработки в 3–8 раз выше, чем для той же геометрии из нержавеющей стали. Inconel 718 в отожжённом состоянии обрабатывается твердосплавным инструментом при типичной скорости 25–35 м/мин, требует охлаждения под высоким давлением, жёсткой оснастки и малого радиального врезания. BQUQ обрабатывает эти сплавы в Дунгуане на четырёх производственных линиях с точностью ±0,005 мм и предоставляет коммерческие предложения в течение 12 рабочих часов.
Суперсплавы заслужили свою репутацию честно. Они сохраняют прочность при 700 °C, сопротивляются окислению и ползучести, держат допуск, когда всё вокруг уже размягчилось. Именно поэтому их так трудно резать — те же свойства, которые позволяют турбинной лопатке выживать, заставляют стружку прилипать к пластине, инструмент тереться вместо срезания, а заготовку наклёпываться в тот момент, когда подача падает.
Эта статья — проверка реальностью для закупщиков и инженеров. Она рассказывает, какие сплавы действительно попадают в цех ЧПУ, какие режимы резания реалистичны, куда уходят деньги и как проектировать детали, которые не утраиваются в цене из-за одного поднутрения.
Какие суперсплавы действительно обрабатываются на ЧПУ?
Не каждый жаропрочный сплав ведёт себя одинаково. Семейства ниже охватывают подавляющее большинство запросов, которые мы видим.
Никелевые сплавы (Inconel, Hastelloy, Waspaloy)
Inconel 718 — рабочая лошадка: аэрокосмос, нефтегаз, криогенная аппаратура, крепёж. Inconel 625 мягче и более снисходителен, популярен для морской и химической среды. Hastelloy C-276 устойчив к хлоридам, но сильно налипает. Waspaloy прочнее при температуре и ещё труднее в обработке. Все они имеют одни и те же проблемы — низкая теплопроводность, высокая склонность к наклёпу, абразивные карбиды.
Кобальтовые сплавы (Stellite)
Stellite 6 и аналогичные марки используются для седел клапанов, износостойких накладок и наплавки. Они чрезвычайно устойчивы к абразивному износу и обычно обрабатываются твердосплавным инструментом на очень низкой скорости или шлифуются. Ожидайте сильный износ инструмента и весомый аргумент в пользу заготовок, близких к конечной форме.
Титановые сплавы (Ti-6Al-4V и аналоги)
Формально не суперсплав, но живёт в том же разговоре. Ti-6Al-4V примерно вдвое труднее обрабатывать, чем нержавеющую сталь 304, с печально известным налипанием стружки и концентрацией тепла на режущей кромке.
Железоникелевые и близкие к тугоплавким марки
A286, Incoloy 800/825 и подобные железоникелевые марки находятся между нержавеющей сталью и настоящими суперсплавами. Они заметно легче — часто 40–60% скоростей для нержавейки, а не 25%.
Почему Inconel так трудно обрабатывать?
Четыре физических свойства наносят основной ущерб.
Низкая теплопроводность. Inconel 718 проводит тепло на уровне примерно 11 Вт/м·К против примерно 16 для нержавеющей стали 304 и 200+ для алюминия. Почти всё тепло, генерируемое на режущей кромке, остаётся в инструменте и заготовке, а не уходит со стружкой. Температура кромки быстро растёт, и твёрдый сплав размягчается.
Наклёп. Поверхность упрочняется по мере деформации. Если инструмент трётся, а не режет — из-за слишком малой подачи, затупленной кромки или отклонения инструмента — следующий проход встречает более твёрдую корку. Вот почему «подкрадывание» с крошечной глубиной резания делает хуже, а не лучше.
Абразивные карбиды и вязкая стружка. Стружка непрерывная, прочная и склонна привариваться к передней поверхности, образуя нарост, который скалывает покрытие.
Высокая прочность при температуре. Материал не становится легче при нагреве. Он остаётся вязким по всей зоне резания.
Практическое следствие: нужна жёсткая система, острая кромка, реальная подача на зуб и достаточное давление СОЖ, чтобы достичь зоны контакта.
Реалистичные режимы резания для Inconel 718
Таблица ниже носит ориентировочный характер, а не является гарантией. Каждый станок, держатель, марка пластины и состояние заготовки сдвигают эти цифры. Рассматривайте их как отправную точку для проб.
| Операция | Инструмент | Скорость резания | Подача на зуб | Радиальная / осевая глубина |
|---|---|---|---|---|
| Черновое фрезерование (боковое) | Монолитный твердосплав 12 мм, AlTiN | 25–35 м/мин | 0,05–0,08 мм | 6–8% D / 1,0 D |
| Чистовое фрезерование | 10 мм, 5 зубьев, PVD | 35–45 м/мин | 0,04–0,06 мм | 3–5% D / 0,5 D |
| Сверление (HSS-E) | Кобальтовое сверло, 118° | 6–9 м/мин | 0,05–0,10 мм/об | Периодический вывод 1×D |
| Сверление (твердосплав) | Внутреннее охлаждение | 18–25 м/мин | 0,06–0,12 мм/об | Сквозное охлаждение |
| Точение (черновое) | CNMG, отрицательная | 30–45 м/мин | 0,15–0,25 мм/об | 1,5–2,5 мм |
| Точение (чистовое) | VNMG, положительная | 45–60 м/мин | 0,08–0,12 мм/об | 0,3–0,6 мм |
| Нарезание резьбы метчиком | HSS-E, винтовая канавка | 3–6 м/мин | — | Формообразование или резание, масло |
Для сравнения: те же операции на нержавеющей стали 304 выполняются примерно при 120–180 м/мин фрезерования и 180–220 м/мин точения. Этот коэффициент от четырёх до пяти — основная причина, по которой детали из Inconel стоят столько, сколько стоят.
А что насчёт стойкости инструмента?
Ожидайте 15–45 минут времени резания на кромку при хорошей черновой настройке и значительно меньше при чистовой обработке, где кромка выполняет деликатную работу. На практике цех, работающий с Inconel 718 весь день, будет расходовать инструмент с интенсивностью, немыслимой для алюминия. Некоторые цеха закладывают стоимость инструмента в 15–30% от цены детали для сложных работ с Inconel.
СОЖ не опция
Высоконапорное охлаждение через инструмент (50–70 бар и более) — самый мощный рычаг производительности при обработке суперсплавов. Оно дробит стружку, охлаждает кромку и предотвращает образование нароста. Поливное охлаждение при 10 бар — компромисс; сухая обработка Inconel не является серьёзным вариантом.
Насколько Inconel дороже нержавеющей стали?
Закупщики часто просят прямой множитель. Честный ответ зависит от геометрии, но таблица ниже показывает типичную относительную стоимость обработки для одной и той же детали, с одинаковыми допусками и количеством.
| Материал | Относительная обрабатываемость | Типичная относительная стоимость обработки | Примечания |
|---|---|---|---|
| Алюминий 6061 | Очень легко | 1,0 (базовый) | Высокая скорость, длительная стойкость инструмента |
| Нержавеющая сталь 303 / 304 | Умеренно | 2,0–3,0 | Хорошее стружкодробление |
| Ti-6Al-4V | Трудно | 4,0–6,0 | Налипание стружки, низкие скорости |
| Inconel 625 | Трудно | 5,0–7,0 | Мягче 718, но всё ещё медленно |
| Inconel 718 (отожжённый) | Очень трудно | 6,0–9,0 | Базовый суперсплав |
| Inconel 718 (состаренный) | Крайне трудно | 9,0–14,0 | Обрабатывать до старения, если возможно |
| Stellite 6 | Крайне трудно | 10,0+ | Рассмотрите шлифование вместо этого |
Две оговорки. Во-первых, стоимость самого материала значительна — пруток Inconel может стоить в 10–20 раз дороже 6061 по весу, поэтому множитель на общую цену детали часто ниже, чем множитель на обработку выше. Во-вторых, состаренный или дисперсионно-твердеющий материал обрабатывается кардинально хуже. Если конструкция позволяет, обрабатывайте Inconel 718 в отожжённом состоянии и старьте после. Это единственное решение может снизить стоимость обработки на треть.
Правила проектирования, которые сохраняют доступность деталей из суперсплавов
Большая часть стоимости детали из суперсплава определяется на стадии чертежа. Эти правила важны здесь больше, чем в любом другом материале.
Оставляйте материал там, где он нужен
Inconel выбирают ради температуры, коррозии или прочности. Элементы, которым эти свойства не нужны — кронштейны, стойки, монтажные фланцы — часто могут быть из другого сплава и крепиться отдельно. Гибридная сборка часто дешевле монолитного блока из Inconel.
Избегайте глубоких карманов и длинных тонких инструментов
Отклонение инструмента фатально для суперсплавов. Карман глубже 3× диаметра инструмента вынуждает использовать маленький гибкий резец в наклёпывающемся материале. Если глубина необходима, будьте готовы за неё платить или проектируйте карман с радиусом угла не менее 0,5× глубины.
Указывайте допуски, которые действительно нужны
±0,005 мм достижимо на критичных элементах из Inconel на хорошем станке, но дорого выдерживать по всей детали. Оставляйте жёсткие допуски для посадок и уплотнительных поверхностей. Общие размеры с допуском ±0,1 мм стоят долю от той же детали с допуском ±0,01 мм.
Тонкие стенки — ловушка
Стенка 0,8 мм из Inconel будет смещаться, вибрировать и пружинить. Ниже примерно 1,5 мм ожидайте добавления поддержки, множества чистовых проходов и, возможно, этапа снятия напряжений. Если стенка не несущая, сделайте её толще.
Резьбы и отверстия
Формообразование резьбы нецелесообразно для Inconel на малых размерах; нарезайте резьбу метчиком с винтовой канавкой и обильным маслом. Глубокие отверстия требуют твердосплавных свёрл с внутренним охлаждением и циклов периодического вывода. Фрезерование резьбы часто надёжнее нарезания метчиком для размеров выше M6.
Где место китайскому заводу-источнику?
Работа с суперсплавами — ниша, и не каждый китайский машиностроительный цех к ней приспособлен. Отличия неброские: жёсткие станки с хорошей термической стабильностью, высоконапорная СОЖ, подведённая к шпинделю, инструментальная кладовая, укомплектованная нужными марками, и программисты, которые уже работали с этим материалом.
BQUQ управляет четырьмя производственными линиями на одной фабрике в Дунгуане, охватывающими обработку на ЧПУ, штамповку металла, изготовление пружин на заказ и производство радиаторов, по стандарту ISO9001. Мы выдерживаем ±0,005 мм на работах с ЧПУ и предоставляем предложение за 12 рабочих часов, с гибким минимальным заказом — что важно, когда вам нужно три прототипа из Inconel, прежде чем заказывать сотню. Для более широкого взгляда на то, как мы подходим к твёрдым материалам, смотрите наше руководство по твёрдому точению и заметки о выборе держателей инструмента, которые напрямую применимы к работе с суперсплавами.
Если вы рассматриваете редизайн, наши примеры редизайна по DFM показывают, как небольшие изменения геометрии приводят к реальному снижению стоимости.
Часто задаваемые вопросы
В: Можно ли обрабатывать Inconel 718 стандартным твердосплавным инструментом?
О: Да, но не универсальными марками. Вам нужна вязкая мелкозернистая твердосплавная основа с PVD-покрытием, таким как AlTiN или AlCrN, и острая положительная геометрия кромки. Стандартные пластины для нержавейки выйдут из строя за минуты. Ожидайте работу при 25–35 м/мин для фрезерования, с высоконапорной СОЖ и жёстким держателем. Стойкость инструмента мала по любым обычным меркам.
В: Лучше обрабатывать Inconel до или после старения?
О: До, почти всегда. Inconel 718 в отожжённом состоянии обрабатывается примерно в два-три раза быстрее состаренного материала, с гораздо лучшей стойкостью инструмента. Обработайте до почти конечных размеров, оставив припуск на деформацию, затем состарьте и финишируйте. Если ваша деталь уже поставлена в состаренном состоянии, ожидайте значительного увеличения стоимости и планируйте больше чистовых проходов.
В: Какую шероховатость поверхности ожидать при обработке Inconel на ЧПУ?
О: Типичная шероховатость после обработки — Ra 1,6 мкм, и Ra 0,8 мкм достижима на чистовых проходах с острой кромкой и стабильной настройкой. Ниже Ra 0,4 мкм становится трудно, потому что материал склонен размазываться и рваться, а не резаться чисто. Если вам нужна зеркальная поверхность, планируйте полировку или вторичную операцию, а не гоняйтесь за ней на станке.
В: Почему моя деталь из Inconel стоит так намного дороже версии из нержавейки?
О: Три причины: скорость резания примерно в четверть от нержавейки, расход инструмента гораздо выше, и сам сырьевой материал стоит во много раз дороже за килограмм. Вдобавок время цикла велико, поэтому станко-часы доминируют в предложении. Сокращение числа элементов, которые нужно обрабатывать, а не отливать или оставлять как заготовку — самый быстрый путь к снижению цены.
В: Обрабатывает ли BQUQ суперсплавы, и каков минимальный заказ?
О: Да. Мы обрабатываем никелевые и титановые сплавы на наших линиях ЧПУ наряду с алюминием, нержавеющей сталью и медью, выдерживая ±0,005 мм там, где это требуется чертежом. Минимальный заказ гибкий — прототипные количества приветствуются. Отправьте чертёж и спецификацию материала на sc@bquq.com, и вы получите ориентировочное предложение в течение 12 рабочих часов.
Связанные ресурсы
- О BQUQ и наших четырёх производственных линиях в Дунгуане: /about/
- Услуги обработки на ЧПУ, включая работу с суперсплавами: /cnc-machining/
- Детали фрезерования на ЧПУ: /cnc-milling-parts/
- Детали точения на ЧПУ: /cnc-turning-parts/
- Отраслевые тенденции в обработке и снабжении: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы о предложениях и допусках: /faq/
- Примеры из производства: /case/
- Свяжитесь с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Дунгуань) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике по стандарту ISO9001. Прямые поставки из Дунгуаня, Китай — предложение за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


