
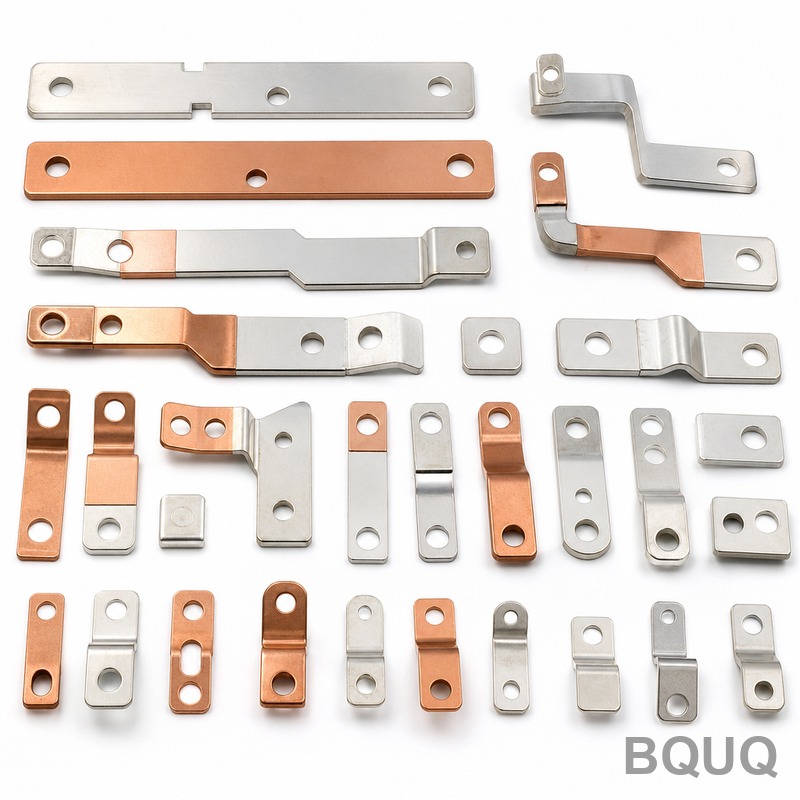
Высокоточная штамповка: обеспечение жестких допусков на тонкой полосе
Краткий ответ: Обеспечение жестких допусков на тонкой полосе сводится к четырем вещам: стабильная подача полосы, штамп, спроектированный с учетом упругого последействия материала, контроль температуры и усилия на прессе, а также контроль, соответствующий характеристике, которая действительно важна. На полосе толщиной от 0,05 мм до 0,50 мм хорошо спроектированный последовательный штамп, работающий на прессе с температурной стабильностью, обычно выдерживает ±0,02 мм на элементах профиля и ±0,01 мм на шаге между позициями, при плоскостности около 0,02 мм на 10 мм длины. BQUQ изготавливает собственные вставки штампов на станках с ЧПУ с точностью ±0,005 мм, и именно здесь начинается бюджет допусков. Ниже этого предела ограничения определяются направлением зерна материала, высотой заусенца и тем, насколько честно вы измеряете.
Почему тонкая полоса сложнее толстого листа
Толстый лист прощает. Кронштейн из мягкой стали толщиной 2 мм имеет достаточное поперечное сечение, чтобы усилие пуансона распределялось, материал сопротивляется изгибу при выталкивании, и отклонение положения полосы на 0,05 мм едва заметно в готовой детали. Тонкая полоса делает наоборот — она усиливает все.
При толщине 0,10 мм доминируют три эффекта:
- Ошибка положения полосы становится ошибкой элемента. Если фиксатор не устанавливает полосу в пределах 0,01 мм от номинала, эта ошибка напрямую попадает в профиль детали.
- Упругое последействие пропорционально больше. Тонкий материал упруго деформируется дальше до начала пластического течения, поэтому геометрия резания и формообразования штампа должна быть скорректирована, а не скопирована с чертежа.
- Повреждение при обращении реально. Полоса из медного сплава толщиной 0,08 мм может быть деформирована плохо отрегулированной направляющей, заусенцем на подающем ролике или рулоном, размотанным слишком быстро.
Именно поэтому прецизионные штампованные контакты, рамки интегральных схем, EMI-экраны и микросигнальные детали оцениваются иначе, чем общая листовая обработка. Пресс редко является узким местом. Путь полосы — да.
Что действительно контролирует допуск в последовательном штампе
Подача и фиксация полосы
Подающее устройство задает шаг. Фиксаторы задают положение. Если подача нестабильна, фиксатор должен корректировать движущуюся цель, и усилие коррекции передается в полосу как деформация.
Полезное правило: повторяемость подачи должна быть как минимум в три раза лучше допуска на шаг, который вы обещаете. Если чертеж требует ±0,02 мм на шаг, подача должна повторяться в пределах примерно ±0,007 мм. В противном случае вы полагаетесь на фиксатор, который затаскивает полосу на место, что изнашивает наконечники фиксаторов и медленно расширяет допуск в течение производственного цикла.
Зазор штампа и геометрия пуансона
Режущий зазор обычно выражается в процентах от толщины материала на сторону. Для тонкой полосы процент в абсолютных величинах мал, что означает, что зазор определяется точностью шлифовки, а не расчетом.
| Материал | Диапазон толщин | Типичный зазор на сторону | Примечания |
|---|---|---|---|
| Медный сплав (C2680, C5191) | 0,05–0,30 мм | 4–6% от толщины | Низкий заусенец, следить за скруглением кромок |
| Фосфористая бронза | 0,08–0,40 мм | 5–7% | Более высокое упругое последействие, больше компенсации штампа |
| Нержавеющая сталь 301/304 | 0,05–0,50 мм | 6–9% | Наклепывается; планируйте больший износ пуансона |
| Латунь | 0,10–0,60 мм | 4–6% | Хорошая формуемость, стабильный шаг |
| Сталь с никелевым покрытием | 0,10–0,40 мм | 5–8% | Покрытие может отслаиваться при высокой деформации сдвига |
Это ориентировочные диапазоны для планирования. Окончательное значение получают при пробном прогоне на фактическом рулоне, поскольку твердость, направление зерна и покрытие влияют на результат.
Компенсация упругого последействия
Для любого формованного элемента — пружинного рычага контакта, зажима, радиуса гиба — штамп должен быть вырезан по форме, которую материал не сохранит, чтобы после релаксации он принял целевую форму. При гибе на 90° в фосфористой бронзе толщиной 0,15 мм обычно применяется перегиб на 2–5°. Для формованного пружинного рычага часто задается свободная высота после формовки, а не угол гиба, потому что именно это ощущает сборка заказчика.
Здесь пересекаются проектирование усилия контакта штампованных деталей и работа с допусками. Контактный рычаг, который на 0,03 мм длиннее, может пройти размерный контроль и все равно не пройти испытание на усилие.
Стабильность пресса и температуры
Механический пресс, работающий со скоростью 300 ходов в минуту, выделяет тепло в станине, подшипниках и самом штампе. За первый час работы высота смыкания может сместиться на несколько микрон. На тонкой полосе это смещение заметно на деталях.
Практические меры контроля:
- Проводите период прогрева и повторно проверяйте первую деталь перед запуском производства.
- Контролируйте температуру полосы, если рулон подается из холодного склада в теплое помещение.
- Используйте охлаждение штампа или охлаждающую жидкость с контролируемой температурой на высокоскоростных последовательных штампах.
- Повторно проверяйте критические размеры в начале, середине и конце каждой смены, а не только при наладке.
Точность допусков: что реально достижимо
Таблица ниже отражает типичные возможности хорошо обслуживаемого последовательного штампа на тонкой полосе в цехе с температурной стабильностью. Рассматривайте ее как руководство для планирования, а не как гарантию — каждая деталь имеет свой лимитирующий элемент.
| Элемент | Типичный достижимый допуск | Лимитирующий фактор |
|---|---|---|
| Наружный профиль | ±0,02 мм | Износ пуансона и матрицы, положение полосы |
| Диаметр отверстия | ±0,015 мм | Диаметр пуансона, зазор, заусенец |
| Шаг между позициями | ±0,01 мм | Повторяемость подачи, посадка фиксатора |
| Угол гиба | ±1° | Упругое последействие, твердость материала |
| Свободная высота формованной пружины | ±0,05 мм | Упругое последействие, колебания толщины полосы |
| Плоскостность | 0,02 мм на 10 мм | Остаточные напряжения, память намотки |
| Высота заусенца | ≤ 5% от толщины | Зазор, острота пуансона |
Основной источник разговоров «мы не можем выдержать это» — чертеж, который задает жесткий допуск на профиль, но оставляет открытыми плоскостность и заусенец. На тонкой полосе плоскостность и заусенец часто определяют выход сборки больше, чем профиль.
Выбор материала и его влияние на допуск
Выбор полосы — это решение по допуску. Два рулона одного и того же сплава от разных поставщиков могут вести себя по-разному, если отличаются твердость или направление зерна.
Ключевые моменты:
- Направление зерна имеет значение. Гибы, выполненные поперек направления прокатки, ведут себя иначе, чем гибы вдоль него. Указывайте ориентацию, если деталь имеет критическую форму.
- Колебания толщины наследуются. Если рулон имеет колебания толщины ±0,005 мм, свободная высота формованной пружины будет изменяться больше, потому что геометрия гиба масштабируется с толщиной.
- Твердость контролирует упругое последействие. Полутвердые и твердые состояния одного и того же сплава требуют разной компенсации штампа.
- Покрытие добавляет толщину. Никелевое покрытие 3 мкм с обеих сторон добавляет примерно 0,006 мм к толщине — достаточно, чтобы иметь значение для прессовой посадки или контактного зазора.
Для более глубокого изучения взаимодействия толщины и твердости см. штамповка тонколистовых материалов.
Проектирование и обслуживание штампа: где защищают допуск
Прецизионный штамп — это не статичный актив. Он изнашивается, и износ проявляется в детали задолго до отказа штампа.
Проектные решения, защищающие допуск
- Сменные вставки на наиболее нагруженных режущих позициях, чтобы изношенную кромку заменяли, а не перерезали весь штамп.
- Направляемые фиксаторы с надлежащим зазором, чтобы полоса позиционировалась геометрией, а не усилием.
- Съемные плиты, которые удерживают полосу плоской во время резки и выталкивания.
- Контроль стружки и отходов — застрявший отход в штампе для тонкой полосы повредит секцию за один ход.
- Упрочненные и покрытые режущие кромки там, где используются абразивные материалы, такие как нержавеющая сталь.
Обслуживание, которое это поддерживает
Практический график для последовательного штампа для тонкой полосы:
1. Контроль первой детали при каждой наладке с записью критических размеров.
2. Проверки в процессе через определенный интервал, основанный на количестве ходов.
3. Осмотр кромок и легкая заточка при заданном количестве ходов, до того как высота заусенца превысит предел.
4. Полная разборка и переквалификация штампа через более длительный цикл.
Интервал зависит от материала и скорости. Нержавеющая сталь на высокой скорости потребует внимания гораздо раньше, чем латунь. Для более широкого взгляда на то, как решения по оснастке влияют на стоимость и сроки, см. разбор стоимости оснастки для штамповки.
Контроль: измеряйте элемент, который имеет значение
Отчет CMM по тонкой штампованной детали может вводить в заблуждение, если деталь не закреплена так, как она sits в сборке заказчика. Контактная пружина, измеренная плоско на гранитной плите, покажет иные результаты, чем та же пружина, измеренная в установленном положении.
Практический подход:
- Оптический / машинный контроль для профиля и шага, с удержанием детали плоской вакуумом или легким зажимом.
- CMM для критических 3D-элементов, с приспособлением, имитирующим ограничения сборки.
- Испытание на усилие для пружинных рычагов и зажимов, потому что размерное соответствие не гарантирует функциональное соответствие.
- Контроль заусенцев и кромок под увеличением с заданной частотой выборки.
BQUQ управляет четырьмя производственными линиями на одной фабрике в Dongguan по стандарту ISO9001, что означает, что штамповка, вторичные операции и контроль остаются в одной системе качества, а не передаются между поставщиками. Обработка на ЧПУ с точностью ±0,005 мм поддерживает внутреннее изготовление вставок штампов, поэтому изношенная или модифицированная вставка не ждет внешней инструментальной мастерской.
Правила проектирования, которые делают жесткие допуски достижимыми
Если вы проектируете деталь из тонкой полосы и хотите, чтобы допуск был технологичным, эти привычки помогут:
- Держите профиль детали простым там, где допуск жесткий, и назначайте жесткий допуск на элемент, который действительно функционирует.
- Избегайте одновременного задания жесткого угла гиба и жесткой свободной высоты — выберите то, что важно.
- Предоставьте штампу место для фиксатора и края полосы.
- Указывайте направление и высоту заусенца, а не просто «удалить заусенцы».
- Указывайте твердость материала и направление зерна, если деталь имеет критическую форму.
- Допускайте небольшой радиус во внутренних углах вместо острого угла, который концентрирует напряжения и ускоряет износ штампа.
Часто задаваемые вопросы
В: Какой допуск действительно может выдержать высокоточная штамповка на тонкой полосе?
О: Для полосы толщиной от 0,05 мм до 0,50 мм хорошо обслуживаемый последовательный штамп на прессе с температурной стабильностью обычно выдерживает ±0,02 мм по профилю, ±0,01 мм по шагу позиций и плоскостность около 0,02 мм на 10 мм. Более жесткие значения возможны на отдельных элементах, но они должны быть проверены с учетом материала, конструкции штампа и метода контроля, прежде чем их обещать.
В: Почему моя штампованная деталь проходит контроль, но не проходит сборку?
О: Обычно потому, что контроль измерял деталь в свободном состоянии, а сборка нагружает ее. Плоскостность, упругое последействие и остаточные напряжения могут заставить размерно правильную деталь вести себя иначе после закрепления. Добавление испытания на усилие или приспособления, имитирующего сборку, часто объясняет отказ быстрее, чем ужесточение размерного допуска.
В: Как колебания толщины полосы влияют на готовую деталь?
О: Колебания толщины наследуются напрямую. Если рулон имеет колебания ±0,005 мм, формованные элементы масштабируются с ними, и свободная высота пружины может изменяться больше, чем предполагает диапазон толщины. Для деталей, где усилие или зазор критичны, указывайте более жесткий допуск на толщину рулона, а не пытайтесь исправить это в штампе.
В: Как часто последовательный штамп для тонкой полосы нуждается в обслуживании?
О: Это зависит от материала и количества ходов. Абразивные материалы, такие как нержавеющая сталь, изнашивают кромки быстрее, чем латунь или медные сплавы. Практический подход — осматривать режущие кромки при заданном количестве ходов и затачивать до того, как высота заусенца превысит предел чертежа, а не ждать видимой проблемы с качеством. Каждая наладка должна начинаться с записанного контроля первой детали.
В: Можете ли вы рассчитать стоимость прецизионной штампованной детали без готового чертежа?
О: Да. Эскиза с критическими размерами, материалом, твердостью, толщиной и годовым объемом достаточно для начала. BQUQ выдает предложения в течение 12 рабочих часов, а MOQ гибкий, поэтому прототипные и промежуточные количества возможны, пока подтверждается окончательный чертеж.
Связанные ресурсы
- О BQUQ и нашей фабрике в Dongguan: /about/
- Возможности штамповки металла на заказ: /custom-metal-stamping/
- Штампованные клеммы и контакты: /stamping-terminals-contacts/
- Штампованные кронштейны и крепления: /stamping-brackets-mounts/
- Отраслевые тенденции: /industry-dynamics/
- Технические статьи: /bquq-blog/
- FAQ и примеры: /faq/ | /case/
- Связаться с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Dongguan, Китай — расчет за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


