
Основы проектирования прогрессивного штампа: раскрой ленты, пилотные отверстия, позиции и ширина полосы, а также правила, определяющие стоимость инструмента и качество деталей.
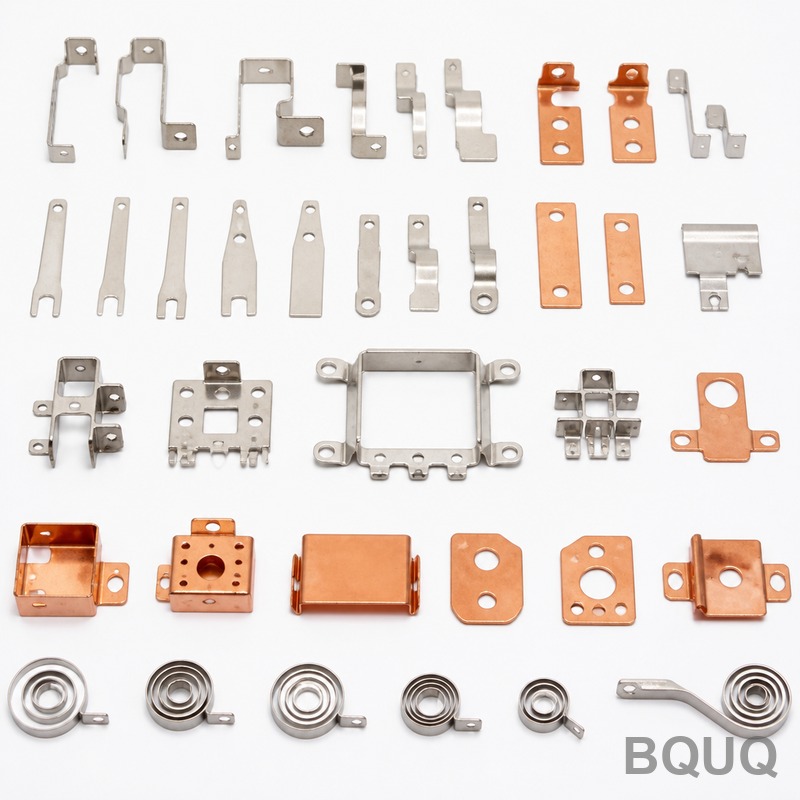
Проектирование прогрессивного штампа: основы раскроя ленты, пилотов и ширины полосы
Краткий ответ: прогрессивный штамп превращает рулонную ленту в готовую деталь за одну непрерывную подачу пресса, добавляя признаки позиция за позицией, пока последняя позиция не вырубит деталь. Вся конструкция сводится к трем решениям: раскрой ленты, схема пилотирования, обеспечивающая регистрацию каждой позиции относительно одной базы, и ширина полосы, которая несет деталь без отходов и ослабления.
Прогрессивные штампы — это причина, по которой клемма разъема стоит копейки, а не доллары: один ход пресса, несколько сотен ходов в минуту, и каждый ход — готовая деталь. Но скорость возможна только потому, что лента направляется с точностью до микрометра от первой пробивки до окончательной вырубки. Это руководство охватывает основы — раскрой, пилоты, позиции и ширину, — которые определяют, будет ли штамп работать на миллион деталей или будет сопротивляться с первой пробной штамповки.
Раскрой ленты — это и есть конструкция
Раскрой — это чертеж расположения деталей на ленте: их шаг, ориентация, перемычки материала между ними и последовательность позиций, которые постепенно вырубают и формуют. Все остальное вытекает из этого. Хороший раскрой максимизирует использование материала и позволяет вырезать каждый признак в логическом порядке; плохой раскрой приводит к потере 20% рулона и заставляет позиции мешать друг другу.
| Решение по раскрою | Типичная практика | Что оно контролирует |
|---|---|---|
| Шаг (расстояние подачи) | Длина детали + перемычка + запас | Использование материала, скорость пресса |
| Ориентация детали | Поворот для соответствия ширине и волокну | Использование, направление гибки |
| Ширина перемычки | Обычно 1,5–2,5 толщины | Прочность ленты между деталями |
| Сторона несущей части | Одна или обе стороны детали | Поддержка при формовке |
| Порядок признаков | Пробивка перед формовкой, формовка перед вырубкой | Точность конечной геометрии |
Вывод: раскрой — это решение по стоимости, принятое один раз и закрепленное в стали. Материал обычно является самой большой статьей затрат в штампованной детали, поэтому раскрой, повышающий использование с 50% до 65%, стоит больше, чем большинство приемов повышения эффективности штампа — и это может произойти только до того, как штамп будет вырезан.
Пилоты: система регистрации
Каждая позиция вырубает или формует в положении относительно ленты. Если лента смещается на волос между позициями, признаки смещаются вместе с ней. Пилоты — это прецизионные штифты, которые опускаются в пилотные отверстия, пробитые в начале ленты, чтобы зафиксировать положение ленты перед каждой критической операцией. Первая пробивка создает пилотное отверстие, и с этого момента отверстие, а не край ленты, является базой.
| Тип пилота | Как работает | Типичное применение |
|---|---|---|
| Круглые пилоты | Опускаются в пробитые круглые отверстия | Стандартная регистрация |
| Продолговатые/разгруженные пилоты | Учитывают колебания подачи | Длинные ленты, тонкий материал |
| Формованные пилоты | Пилотирование в самой детали | Детали без запасной ленты |
| Пилот в вырубленном отверстии | Использует реальный признак детали | Экономия материала |
Вывод: пилотирование превращает ошибку подачи ленты, которая может составлять десятки микрометров или более от устройства подачи, в несущественную проблему, поскольку пилот повторно регистрирует ленту относительно штампа на каждой позиции. Штамп без надежного пилотирования — это штамп, чей допуск зависит от серповидности рулона поставщика.
Порядок позиций: пробивка, формовка, вырубка
Позиции выстраиваются так, чтобы каждая операция выполнялась на материале, который все еще хорошо поддерживается, и чтобы формовка никогда не нарушала признаки, вырезанные ранее. Классическая логика: сначала пробивайте отверстия и подрезайте контур, затем формуйте изгибы и выдавки, и вырубайте деталь на последней позиции. Формовка перед пробивкой рискует деформировать отверстия; вырубка перед формовкой оставляет без ленты, чтобы удерживать деталь.
| Тип позиции | Что делает | Правило проектирования |
|---|---|---|
| Пробивка | Вырезает отверстия и пазы | Делать первой, поддерживать регистрацию пилотов |
| Подрезка/разделение | Вырезает контур постепенно | Оставлять достаточно материала для формовки |
| Формовка/гибка | Формирует 3D-признаки | Учитывать пружинение в штампе |
| Чеканка/выдавливание | Уплощает или маркирует | Уплотняет локальную толщину |
| Вырубка | Отделяет деталь | Последняя позиция, наибольший износ |
Вывод: последовательность существует для защиты точности. Отверстие, пробитое рядом с изгибом, который формуется позже, не сдвинется; изгиб, сформованный рядом с отверстием, которое пробивается позже, может сместить положение отверстия. Последовательность — это то, где проявляется опыт проектирования штампов, и это причина, по которой одна и та же деталь может идеально работать в одном раскрое и дрейфовать в другом.
Ширина полосы: параметр, в котором люди ошибаются
Ширина полосы выглядит тривиальной — ширина детали плюс запас, — но это сложный расчет. Полоса должна быть достаточно широкой для детали, перемычек, пилотов и формовки, которая тянет материал в стороны. Она также должна оставаться в пределах ширины штампа и стандартных размеров рулона, потому что покупка нестандартной ширины рулона стоит дороже и создает отходы.
| Элемент полосы | Что добавляет к ширине |
|---|---|
| Ширина детали | Сама деталь, повернутая в соответствии с раскроем |
| Боковые перемычки | 1,5–2,5 толщины с каждой стороны |
| Пилотные отверстия | Отверстия в несущей части или зонах перемычек |
| Припуск на формовку | Материал, оттягиваемый в стороны изгибами |
| Запас на серповидность | Страховка прямолинейности подачи |
| Допуск на резку | ±0,1–0,3 мм на ширину рулона |
Вывод: ошибки ширины проявляются как брак, а не как очевидный дефект — полоса, немного слишком узкая, лишает формовочные позиции материала и вызывает перемежающиеся искажения, которые проходят контроль на одной детали и не проходят на следующей. Ширина, как и раскрой, определяется до резки стали и исправляется только переделкой штампа.
Использование материала и отходы
Отходы — это деньги, покидающие штамп. Скелет — полоса, оставшаяся после вырубки, — обычно составляет 30–50% рулона для простого раскроя, меньше для плотно вложенного. Плотное размещение деталей, общие линии реза между соседними деталями и экономное использование несущей части повышают использование. Прогрессивные штампы также могут вырубать две детали за шаг в одном ряду или в несколько рядов, если объем это оправдывает.
| Подход к раскрою | Типичное использование | Лучше всего для |
|---|---|---|
| Один ряд, широкие перемычки | 40–55% | Простые детали, низкий объем |
| Один ряд, плотное вложение | 55–70% | Большинство серийных деталей |
| Многорядный / многоместный | 60–75% | Мелкие детали большого объема |
| Общие линии реза | +5–15% по сравнению с раздельными | Симметричные соседние детали |
| Повторное использование несущей части | Зависит от детали | Детали, требующие формованной несущей части |
Вывод: использование — это компромисс между геометрией детали, шагом и скоростью пресса. Многоместные штампы увеличивают стоимость штампа, но могут удвоить выход за ход; для клеммы большого объема надбавка за штамп окупается за недели.
Что делает штамп дорогим
Стоимость штампа зависит от количества позиций, точности и признаков, а не от размера детали. Простой вырубной штамп может стоить несколько тысяч долларов; 15-позиционный прогрессивный штамп для клемм с формовкой, чеканкой и жесткими допусками обычно стоит пятизначную сумму; крупный автомобильный прогрессивный штамп с датчиками и мелким шагом может превысить шестизначную. Затраты на точность возникают из-за закаленных инструментальных сталей, шлифовки, деталей, обработанных на проволочно-эрозионном станке, и времени на пробную штамповку для настройки пружинения и синхронизации.
Поскольку стоимость штампа является барьером, который не позволяет штамповке быть прототипным процессом, фаза проектирования — это то, где экономятся деньги: раскрой, который убирает одну позицию или ослабляет один допуск, убирает реальные затраты из инструмента. Отправьте чертеж детали с реальным годовым объемом и допусками, и штамповочное предприятие сможет разработать раскрой ленты, подсчитать позиции и оценить штамп до того, как вы возьмете на себя обязательства. На нашей линии штамповки каждая программа прогрессивного штампа начинается с этого анализа раскроя — оценка штампа и оценка детали исходят из одного плана полосы, в рамках одной документационной цепочки ISO9001.
Часто задаваемые вопросы
В: В чем разница между прогрессивным штампом и трансферным штампом?
Прогрессивный штамп подает рулонную ленту непрерывно, и детали остаются прикрепленными к ленте до окончательной вырубки. Трансферный штамп вырубает заготовки и механически перемещает их между позициями — лучше для крупных или глубоко вытянутых деталей, которые не могут перемещаться на ленте.
В: Зачем прогрессивному штампу пилотные отверстия?
Пилоты повторно регистрируют ленту на каждой позиции, чтобы признаки оставались выровненными независимо от колебаний подачи. Без пилотов точность зависит от серповидности рулона и повторяемости устройства подачи, чего недостаточно для штамповки с жесткими допусками.
В: Как рассчитывается ширина полосы для нового штампа?
Ширина детали плюс боковые перемычки примерно 1,5–2,5 толщины материала, плюс припуски на пилотные отверстия и формовку, плюс запас на серповидность и допуск на резку. Чертеж раскроя определяет это точно; изготовитель штампа подгоняет штамп под это.
В: Каково типичное использование материала при прогрессивной штамповке?
Сорок-семьдесят процентов — это практический диапазон: простые однорядные раскрои работают на 40–55%, плотное вложение достигает 60–70%, а многоместные раскрои для мелких деталей большого объема могут быть выше. Скелетный отход — это основная переменная, которую контролирует раскрой.
В: Сколько позиций обычно имеет прогрессивный штамп?
Простая деталь может требовать 3–6 позиций (пробивка, подрезка, формовка, вырубка); клемма разъема с несколькими изгибами и чеканкой часто требует 10–20; крупные сложные автомобильные детали могут превышать это. Количество позиций — самый большой фактор стоимости штампа.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, который под одной крышей выполняет обработку на станках с ЧПУ, штамповку металла, изготовление пружин на заказ, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или в WhatsApp +86 13713157787 для получения предложения в течение 12 рабочих часов. www.bquq.com


