
Штамповка против CNC-обработки: стоимость оснастки, допуски, цена за единицу и точка пересечения по объему. Мнение завода ISO9001 в Дунгуане, где работают обе линии.
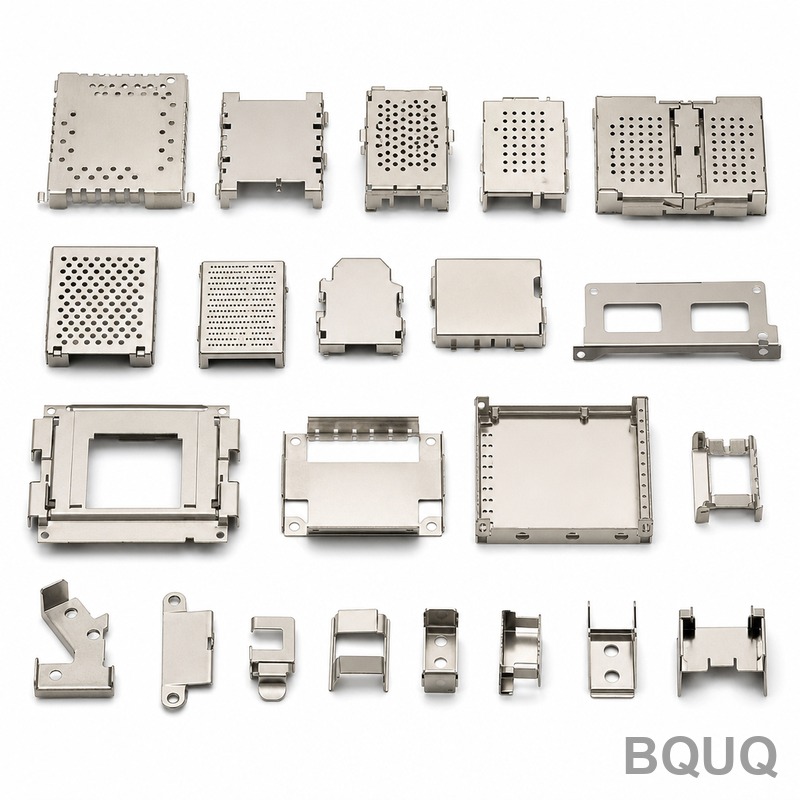
Штамповка против CNC-обработки: линия объема, которая решает
Краткий ответ: штамповка выигрывает гонку за стоимость единицы, когда объем достаточно высок, чтобы окупить штамп, а CNC-обработка выигрывает ниже этой линии. Для типичного штампованного кронштейна или клеммы точка пересечения обычно находится в диапазоне от 1 000 до 5 000 деталей в год. Ниже этого порога механическая обработка обычно дешевле за деталь и не требует оснастки; выше — прогрессивный штамп быстро окупается и снижает цену за единицу до доли стоимости механической обработки. Размер детали, допуск, материал и геометрия определяют точное положение этой линии.
Вопрос не в том, какой процесс лучше. Вопрос в том, какой процесс поддерживают ваше количество, допуски и геометрия. BQUQ управляет обеими линиями — токарной и фрезерной CNC-обработкой, а также штамповкой металла — на одном заводе ISO9001 в Дунгуане, поэтому приведенное ниже сравнение не является рекламой одного процесса. Это та же логика затрат, которую мы применяем, когда поступает чертеж и нам нужно рекомендовать маршрут, который защитит ваш бюджет и срок поставки.
Два процесса, отвечающих на разные вопросы
CNC-обработка удаляет материал из цельного блока или прутка. Каждая деталь вырезается индивидуально, что делает процесс гибким: нет обязательств по оснастке, быстрые изменения конструкции и жесткие допуски до ±0.005 мм на критических элементах. Стоимость — это время: каждой детали требуются минуты времени шпинделя, поэтому цена за единицу остается высокой.
Штамповка придает форму листовому металлу с помощью штампа за один ход или быструю серию ходов. Штамп дорог и медленно изготавливается, но как только он запущен, детали производятся за доли секунды. Себестоимость единицы резко падает, но каждое изменение конструкции означает изменение штампа, а допуск ограничен тем, что штамп может стабильно удерживать.
| Входные данные для решения | CNC-обработка | Штамповка |
|---|---|---|
| Инвестиции в оснастку | Низкие (только приспособления, часто без них) | Высокие (штамп: типично $2k–$50k+) |
| Форма стоимости единицы | Плоская, не зависит от объема | Резко падает с ростом объема |
| Стоимость изменения конструкции | Низкая, правка программы | Высокая, переделка или модификация штампа |
| Типичный допуск | ±0.01–0.05 мм стандартно; ±0.005 мм на критических CNC-элементах | ±0.05–0.13 мм стандартно; ±0.02 мм с прецизионными прогрессивными штампами |
| Оптимальный размер детали | Малые и средние, 3D-формы | Тонкие плоские или формованные детали, от малых до крупных |
| Скорость на деталь | Минуты | Доли секунды |
Вывод из таблицы: штамповка — это бизнес на объеме, а CNC — бизнес на гибкости. Завод, предлагающий только один из них, незаметно направит вас к тому, что он продает; завод, который управляет обоими, как мы, может прямо сказать, какой маршрут на самом деле подходит для вашего чертежа.
Что на самом деле стоит штамп
Оснастка — это весь аргумент в пользу CNC при низких объемах. Простой вырубной штамп может стоить $2,000–$8,000. Прогрессивный штамп для небольшой клеммы с 8–15 позициями обычно стоит $5,000–$25,000. Большой высокоскоростной прогрессивный штамп для автомобильной детали может превысить $50,000. Срок изготовления штампа составляет 4–10 недель в зависимости от сложности, в то время как первая CNC-деталь может быть отгружена за несколько дней.
| Объем в год | Типичный разумный маршрут | Почему |
|---|---|---|
| 1–100 шт. | CNC-обработка | Нет затрат на оснастку, детали за несколько дней |
| 100–1,000 шт. | CNC или недорогая оснастка при повторных заказах | Штамп редко окупается при таком объеме |
| 1,000–10,000 шт. | Штамповка с простым или прогрессивным штампом | Зона пересечения; моделируйте оба варианта |
| 10,000+ шт. | Штамповка прогрессивным штампом | Стоимость единицы обычно 1/3–1/10 от механической обработки |
| 100,000+ шт. | Высокоскоростные прогрессивные многоместные штампы | Стоимость штамповки становится преимущественно материальной |
Вывод: амортизируйте штамп на ваш годовой объем, прежде чем сравнивать цены за единицу. Если вам нужно 500 деталей в год в течение пяти лет, штамп за $15,000 добавляет $6 за деталь до первого хода штамповки — CNC почти всегда выиграет этот спор.
Допуски и геометрия: где CNC незаменим
Штамповка хорошо держит позиционирование, но имеет честные ограничения. Вырубленные кромки срезаны, а не разрезаны: ожидайте полированную зону с зоной скола, обычно 20–40% толщины срезано, остальное — излом. Чистовая вырубка сглаживает эту кромку, но добавляет затраты. Формованные элементы подвержены пружинному возврату, поэтому углы гибки имеют более свободные допуски, чем отверстия, а жесткий допуск плоскостности на больших площадях трудно удержать в штампе.
CNC оправдывает свое место, когда деталь толстая, имеет 3D-элементы, требует жестких допусков на круглость или резьбу, или нужна точность класса ±0.005 мм — ничего из этого штамп не обеспечивает экономически. CNC-обработанный компонент, который начинался как штампованная конструкция, распространен именно потому, что конструктор обнаружил элемент, который штамп не может удержать.
| Элемент | Типично для штамповки | Типично для CNC |
|---|---|---|
| Позиция отверстия | ±0.05–0.10 мм | ±0.01–0.03 мм |
| Вырубной профиль | ±0.05–0.13 мм | ±0.01–0.05 мм |
| Угол гибки | ±0.5–1° | ±0.1–0.3° |
| Резьба | Только вторичное нарезание | Нарезается или накатывается в процессе |
| Состояние кромки | Срез + зона скола | Чистая обработанная поверхность |
| Толщина материала | 0.05–6 мм типично, только лист | До цельного прутка |
Вывод: геометрия, а не только объем, устанавливает нижний предел: деталь, которая на самом деле является небольшим 3D-блоком, не является кандидатом на штамповку ни при каком объеме, в то время как тонкая соединительная клемма редко экономически выгодна для механической обработки при любом объеме выше нескольких тысяч деталей.
Гибридное решение
Самые продуманные конструкции разделяют разницу: штампуют корпус там, где работает экономика объема, затем добавляют одну CNC-обработанную функцию, которую штамповка не может удержать. Штампованная шина получает CNC-обработанные монтажные отверстия и фрезерованную контактную поверхность; штампованный кронштейн получает резьбовое отверстие, добавленное во вторичной операции; штампованная клемма получает CNC-обработанную сопрягаемую поверхность, где важен износ.
Поскольку мы управляем штамповкой и CNC под одной крышей, гибридные детали перемещаются между линиями без второго поставщика, а отчеты о контроле охватывают оба процесса. Это практический ответ, когда на вашем чертеже десять простых элементов и один невозможный: штампуйте десять, обрабатывайте один.
Как решить до запроса котировки
Проведите расчеты самостоятельно за пять шагов. Во-первых, зафиксируйте ваш реальный годовой объем и сколько лет деталь будет производиться. Во-вторых, получите котировку на штамп и котировку на CNC за деталь для одного и того же чертежа. В-третьих, разделите стоимость оснастки на количество и добавьте к штампованной цене за единицу. В-четвертых, проверьте допуски и требования к состоянию кромки — если какой-либо элемент ниже практического предела штамповки, добавьте стоимость вторичной обработки или переключитесь на гибрид. В-пятых, сравните сроки: изготовление штампа добавляет недели к вашей первой отгрузке, поэтому, если запуск срочный, механическая обработка выигрывает первый заказ, даже если штамповка выигрывает второй.
Когда цифры близки, риск по качеству склоняет чашу весов. Стабильность штампованной детали зависит от обслуживания штампа и температуры материала; стабильность обработанной детали зависит от настройки и износа инструмента. Спросите любой завод о его стандартном отчете по размерам — на BQUQ каждая партия отгружается с данными контроля в рамках нашей системы ISO9001, независимо от того, сошли детали с линии штамповки или CNC.
Часто задаваемые вопросы
В: При каком объеме штамповка дешевле CNC-обработки?
Для большинства небольших деталей точка пересечения находится в диапазоне от 1 000 до 5 000 деталей в год, после амортизации стоимости штампа. Крупные или толстые детали сдвигают ее вверх, крошечные высокоскоростные клеммы — вниз. Моделируйте обе котировки с амортизацией оснастки.
В: Может ли штамповка удерживать допуски уровня CNC?
Как правило, нет. Стандартная штамповка удерживает ±0.05–0.13 мм; прецизионные прогрессивные штампы достигают около ±0.02 мм по позиции. CNC обычно удерживает ±0.01 мм и достигает ±0.005 мм на критических элементах. Указывайте допуски штамповки только там, где штамп может их стабильно воспроизводить.
В: Что если мой объем ниже точки пересечения, но будет расти?
Обрабатывайте первые партии на CNC для быстрой поставки и заморозки конструкции, затем переходите на штамп, когда конструкция стабилизируется и объем оправдает это. Оснастка для штамповки, созданная слишком рано, фиксирует конструкцию, которую вы можете еще изменить, а модификации штампа дороги.
В: Штампованная деталь слабее обработанной?
Не inherently — материал тот же. Но вырубленные кромки имеют зону скола, а формованные углы наклепаны и напряжены, поэтому усталостная прочность и качество кромки различаются. Для несущих кромок укажите чистовую вырубку или механическую обработку там, где срез с изломом неприемлем.
В: Какой процесс должен рекомендовать завод, если он управляет обоими?
Тот, который соответствует чертежу: количество, допуск, геометрия и график. Завод, который продвигает штамповку для детали в 200 штук или CNC для клеммы в 200,000 штук, продает свои мощности, а не вашу деталь. Просите логику затрат, а не предпочтения.
Автор: инженерная команда BQUQ. BQUQ — сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, управляющий линиями CNC-обработки, штамповки металла, изготовления пружин на заказ, радиаторов и цанг под одной крышей. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения котировки в течение 12 рабочих часов. www.bquq.com


