
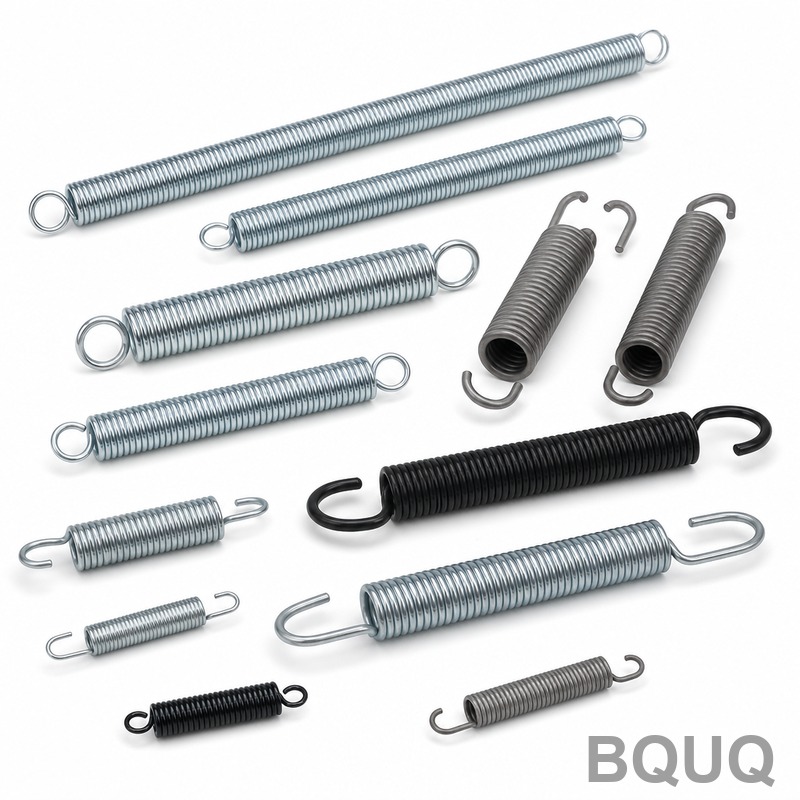
Защита пружин от коррозии: покрытия и материалы
Краткий ответ: Выбирайте систему защиты до выбора пружины. Для большинства промышленных пружин, эксплуатируемых в помещении, гальванический цинк толщиной 8–12 мкм обеспечивает 96–200 часов нейтрального солевого тумана при умеренной стоимости. Для наружных, морских или автомобильных подкапотных условий цинк-никель (12–15% Ni) толщиной 8–12 мкм обычно достигает 720–1 000 часов, или можно указать нержавеющую сталь AISI 302/304 и вообще отказаться от покрытия. Там, где пружина постоянно деформируется, адгезия покрытия и контроль водородного охрупчивания важнее толщины. BQUQ обрабатывает и формует пружины на одном заводе ISO9001 в Дунгуане, имея четыре производственные линии и выдавая котировки за 12 рабочих часов.
Почему пружины корродируют быстрее других деталей?
Пружина — это усилитель коррозии. Три вещи происходят одновременно.
Во-первых, пружины тонкие. Проволока 0,8 мм имеет гораздо более высокое отношение площади поверхности к объёму, чем обработанный блок 20 мм, поэтому одна и та же глубина коррозии удаляет гораздо большую долю несущего сечения. Язва 0,05 мм на кронштейне — косметический дефект, а на пружине — инициатор усталостной трещины.
Во-вторых, пружины работают под напряжением. Коррозия при длительном растягивающем напряжении вызывает коррозионное растрескивание под напряжением, а коррозионно-усталостные трещины растут гораздо быстрее, чем на воздухе. Пружина, которая выдержала бы 10 миллионов циклов в сухих условиях, может разрушиться при 500 000 циклов во влажной атмосфере, содержащей хлориды.
В-третьих, пружины обычно являются деталью, которая задерживает электролит. Плотно навитые витки, концевые крючки и точки контакта между витками создают щели, где скапливается влага и не восполняется кислород. Именно поэтому пружина часто разрушается у крючка или первого активного витка, а не в средней части.
Практический вывод: защита пружин от коррозии — это проектное решение, а не запоздалая отделочная операция. Определите среду, уровень напряжений и требуемый срок службы, затем выбирайте материал и покрытие вместе.
Выбор материала: нержавеющая сталь или углеродистая сталь с покрытием
Первая развилка — использовать коррозионностойкий сплав или углеродистую сталь с покрытием.
Аустенитные нержавеющие стали (302, 304, 316)
AISI 302 и 304 — это рабочие лошадки коррозионностойкой пружинной проволоки. В отожжённом состоянии они немагнитны (слегка магнитны после холодной обработки), обеспечивают хорошую усталостную прочность и не требуют покрытия в большинстве внутренних и умеренно наружных условий. Марка 316 содержит молибден и является стандартом для морской, химической и богатой хлоридами среды.
Компромисс — модуль упругости и прочность. Аустенитная нержавеющая сталь имеет более низкий модуль упругости, чем углеродистая сталь — примерно 193 ГПа против 207 ГПа — поэтому пружина из нержавеющей стали тех же размеров немного мягче. Это компенсируется геометрией или указанием более высокого класса прочности. Нержавеющая сталь также дороже за килограмм, а доступность проволоки 316 малых диаметров может быть ограничена.
Хромокремнистые и углеродистые стали
Хромокремнистая сталь (AISI 9254) и музыкальная проволока (AISI 1085/1095) обеспечивают наивысшую усталостную прочность на единицу стоимости и являются стандартным выбором для высокоцикловых динамических пружин. Они практически не обладают собственной коррозионной стойкостью, поэтому их необходимо покрывать. Это не недостаток, если покрытие указано правильно — правильно покрытая хромокремнистая пружина может превзойти непокрытую пружину из 304 по усталостной долговечности, стоив при этом меньше.
Дисперсионно-твердеющие и специальные сплавы
Для высокотемпературных или особо агрессивных условий нержавеющие марки 17-7PH и 15-7Mo PH сохраняют прочность при более высоких температурах, чем 302/304. Никелевые сплавы, такие как Inconel или Monel, выдерживают сочетание сильных хлоридов и повышенных температур. Это специализированные решения; ожидайте более длительные сроки поставки и более высокую удельную стоимость.
| Материал | Относительная коррозионная стойкость | Усталостная прочность | Относительная стоимость | Типичное применение |
|---|---|---|---|---|
| Музыкальная проволока (AISI 1085) | Плохая (требует покрытия) | Высокая | Низкая | Внутренние механизмы, с покрытием |
| Хромокремнистая (9254) | Плохая (требует покрытия) | Очень высокая | Низкая–средняя | Автомобилестроение, высокоцикловые динамические |
| Нержавеющая 302 / 304 | Хорошая | Средняя–высокая | Средняя | Общее наружное, пищевое оборудование |
| Нержавеющая 316 | Очень хорошая | Средняя | Высокая | Морская, химическая, хлоридная |
| Нержавеющая 17-7PH | Хорошая | Высокая | Высокая | Высокотемпературная, близкая к аэрокосмической |
| Inconel / Monel | Отличная | Средняя–высокая | Очень высокая | Агрессивная химическая, высокая температура |
Сравнение вариантов покрытий
Если вы остаётесь на углеродистой или хромокремнистой стали, выбор покрытия определяет срок службы.
Гальванический цинк
Стандартный вариант. Цинк является протекторным — он корродирует преимущественно и защищает сталь под ним даже на царапинах и срезах. Типичная толщина 8–12 мкм, что даёт примерно 96–200 часов нейтрального солевого тумана (ASTM B117) в зависимости от толщины и пассивации. Добавьте трёхвалентную хроматную пассивацию, и вы получите ещё один уровень защиты. Цинк недорог и широко доступен, но он мягкий и может быть повреждён при агрессивном обращении.
Цинк-никелевый сплав
Цинк-никель с 12–15% никеля является текущим эталоном для ответственных применений. При той же толщине 8–12 мкм он обычно обеспечивает 720–1 000 часов солевого тумана, значительно твёрже и более износостоек, чем чистый цинк, и выдерживает более высокие рабочие температуры. Это распространённая спецификация для автомобильных подкапотных и нижних пружин. Стоимость выше, чем у цинка, а химический состав ванны должен строго контролироваться — это вопрос выбора поставщика в той же мере, что и вопрос спецификации.
Цинкламельные покрытия (типа Dacromet)
Цинкламельные покрытия наносятся методом погружения с центрифугированием и отверждаются. Они не создают риска водородного охрупчивания от самого процесса нанесения, что делает их привлекательными для высокопрочных пружин прочностью выше примерно 1 000 МПа. Они обеспечивают превосходную стойкость к солевому туману и хорошее покрытие в щелях. Недостатки: более толстый слой может повлиять на геометрию плотно навитых пружин, а покрытие не является электропроводным.
Порошковая краска и электроосаждение
Порошковая краска даёт толстый, прочный, декоративный барьер — но это только барьер. После нарушения он не защищает протекторно и трескается при повторных деформациях. Используйте порошковую краску на пружинах, которые в основном статичны, или на внешних частях сборок. Электроосаждение (электрофоретическое) даёт более тонкое, более равномерное покрытие и лучшую гибкость, чем порошок, и является разумным выбором для умеренных деформаций плюс хороший внешний вид.
Фосфатирование и масло
Цинк- или марганцево-фосфатное покрытие с лёгкой масляной плёнкой — это недорогая краткосрочная защита для пружин в сухих внутренних условиях. Оно обеспечивает минимальную стойкость к солевому туману и лучше всего рассматривается как защита при транспортировке и хранении, а не как эксплуатационное покрытие.
| Покрытие | Типичная толщина | Солевой туман (ориентировочно) | Стойкость к деформации | Риск водородного охрупчивания | Относительная стоимость |
|---|---|---|---|---|---|
| Гальванический цинк + трёхвалентная пассивация | 8–12 мкм | 96–200 ч | Хорошая | Да (управляемый) | Низкая |
| Цинк-никель (12–15% Ni) | 8–12 мкм | 720–1 000 ч | Хорошая | Да (управляемый) | Средняя–высокая |
| Цинкламельное (погружение-центрифугирование) | 8–15 мкм | 500–1 000 ч | Умеренная | Низкий | Средняя |
| Порошковая краска | 60–100 мкм | Только барьер | Плохая | Нет | Средняя |
| Электроосаждение | 15–25 мкм | 300–500 ч | Умеренная–хорошая | Нет | Средняя |
| Фосфатирование + масло | 2–5 мкм | < 24 ч | Хорошая | Нет | Очень низкая |
Показатели солевого тумана являются ориентировочными диапазонами, а не гарантиями. Фактическая эффективность зависит от подложки, контроля толщины, пассивации и конкретного стандарта испытаний, требуемого вашим заказчиком.
Как предотвратить водородное охрупчивание?
Водородное охрупчивание — это вид разрушения, который застаёт покупателей врасплох. Во время кислотного травления и гальванического нанесения атомарный водород может диффундировать в высокопрочную сталь. При длительной нагрузке он мигрирует к концентраторам напряжений и вызывает замедленное хрупкое разрушение — часто через 24–72 часа после сборки, без предупреждения и без видимой коррозии.
Риск резко возрастает выше примерно 1 000 МПа предела прочности, что включает большинство высокопроизводительных хромокремнистых пружин.
Эффективные меры контроля:
- Отжиг после нанесения покрытия. Обычно 4 часа при 190–210 °C в течение определённого окна после нанесения. Это должно быть указано и проверено, а не предполагаться.
- Предпочитайте низководородные процессы. Механическое плакирование, цинкламельные покрытия и дробеструйная обработка с последующим покрытием позволяют избежать источника водорода при электроосаждении.
- Избегайте перетравливания. Чистая проволока без окалины и контролируемое воздействие кислоты снижают поглощение водорода.
- Указывайте требование. Укажите уровень прочности и требование отжига на чертеже, чтобы отделочник не мог применить стандартный цикл по умолчанию.
Если ваша пружина работает при длительной нагрузке и высокой прочности, это самая важная строка в спецификации.
Правила проектирования, повышающие коррозионную долговечность
Одно только покрытие редко решает проблему коррозии. Геометрия имеет значение.
- Избегайте узких щелей. По возможности слегка увеличьте шаг на пружинах сжатия, чтобы электролит стекал.
- Скруглите переходы крючков. Острые внутренние радиусы на крючках пружин растяжения концентрируют как напряжение, так и коррозионное воздействие.
- Не смешивайте металлы бездумно. Пружина из нержавеющей стали в алюминиевом корпусе создаёт гальваническую пару; алюминий становится анодом. Изолируйте или выбирайте совместимые материалы.
- Обеспечьте дренаж. Вертикальный монтаж с открытым концом лучше горизонтального кармана, удерживающего воду.
- Рассмотрите дробеструйное упрочнение. Сжимающие остаточные напряжения на поверхности задерживают зарождение коррозионно-усталостных трещин и часто дешевле, чем замена сплава.
- Не завышайте толщину. Избыточное покрытие на плотно навитых пружинах может соединить витки или растрескаться на концевых витках. Работайте с поставщиком над реальной геометрией.
Чтобы глубже понять, как эти решения проявляются в эксплуатации, см. наш разбор типичных видов разрушения пружин и компромиссы в выборе хромокремнистых пружин.
Соответствие защиты условиям эксплуатации
Практическое сопоставление, предполагающее типичный промышленный рабочий цикл:
| Среда | Рекомендуемый материал | Рекомендуемое покрытие | Ориентировочная цель |
|---|---|---|---|
| Сухое помещение, контролируемое | Музыкальная проволока или 302 | Фосфатирование + масло или без покрытия | Косметическая защита |
| Помещение, влажное или случайная конденсация | Хромокремнистая | Цинк + трёхвалентная пассивация, 8–12 мкм | 96–200 ч солевого тумана |
| Наружное под навесом | 302/304 | Нет или цинк-никель для углеродистой стали | 300–720 ч |
| Наружное открытое, промышленная атмосфера | 304 или хромокремнистая | Цинк-никель, 8–12 мкм | 720–1 000 ч |
| Морская, прибрежная, противогололёдная соль | 316 или цинк-никель на углеродистой стали | Цинк-никель или цинкламельное | 720–1 000 ч+ |
| Химическая / высокая температура | 316, 17-7PH или никелевый сплав | Обычно без покрытия | Зависит от применения |
Когда диаметр проволоки мал, коррозионный припуск имеет ещё большее значение — см. как диаметр проволоки влияет на поведение пружины для геометрической стороны того же решения.
Что указать на чертеже
Неоднозначность в спецификации — это то, где рождаются коррозионные отказы. Полный чертёж пружины должен указывать:
1. Марку материала и диапазон прочности, а не просто «нержавеющая».
2. Тип покрытия, состав сплава, где это важно, и диапазон толщины в мкм.
3. Требование к пассивации или постобработке.
4. Стандарт испытания солевым туманом и минимальное количество часов, если этого требует применение.
5. Требование отжига для предотвращения водородного охрупчивания с указанием температуры и продолжительности.
6. Любые критерии приёмки по внешнему виду — цвет, покрытие, отсутствие открытой подложки на концах.
Если вы закупаете пружины сжатия, кручения или растяжения и хотите, чтобы решение о покрытии было принято один раз и правильно, BQUQ может рассмотреть чертёж и предложить комбинацию материала и отделки в одной котировке. Начните с /compression-springs/, /torsion-springs/ или /extension-custom-springs/.
Часто задаваемые вопросы
В: Всегда ли нержавеющая сталь — лучший выбор для коррозионностойких пружин?
О: Нет. Нержавеющая сталь исключает этап покрытия, но стоит дороже, имеет более низкий модуль упругости и может быть слабее по усталости, чем хорошо покрытая хромокремнистая пружина. Для внутренних или умеренно влажных условий хромокремнистая сталь с покрытием часто дешевле и прочнее. Выбирайте нержавеющую сталь, когда среда действительно агрессивна, когда покрытие ненадёжно или когда деталь должна быть чистой и без покрытия.
В: Сколько часов солевого тумана мне действительно нужно?
О: Сопоставляйте испытание с условиями эксплуатации, а не с техническим паспортом конкурента. Сухие внутренние условия могут вообще не требовать испытания солевым туманом. Влажные внутренние и защищённые наружные условия обычно требуют 96–200 часов. Открытые промышленные и автомобильные нижние применения обычно указывают 720 часов или более. Завышение требований увеличивает стоимость без увеличения реального срока службы.
В: Можно ли покрывать пружину после формовки или проволока должна быть предварительно покрыта?
О: Формовка после покрытия повреждает покрытие на каждом изгибе, поэтому практическая последовательность — сначала формовка, затем покрытие. Исключение — предварительно покрытая или окрашенная проволока, используемая для преимущественно декоративных или слабонагруженных пружин. Для любой пружины со значительным напряжением указывайте покрытие после формовки и убедитесь, что наноситель покрытия обрабатывает геометрию без соединения витков или оставления голых концевых витков.
В: Влияет ли толщина покрытия на жёсткость пружины?
О: Лишь незначительно. Покрытие 10 мкм на проволоке 1 мм увеличивает диаметр примерно на 2%, что изменяет жёсткость в лучшем случае на несколько процентов. Реальные риски механические: толстые покрытия трескаются в зонах высокой деформации, а избыточное наращивание на плотно навитых пружинах может соединить соседние витки. Поддерживайте толщину покрытия пропорциональной диаметру проволоки и амплитуде деформации.
В: Что вызывает разрушение пружины с покрытием в течение нескольких дней после сборки?
О: Замедленное хрупкое разрушение в течение 24–72 часов после нагружения почти всегда указывает на водородное охрупчивание, а не на коррозию. Оно возникает в высокопрочных сталях, когда водород от травления или покрытия не удаляется отжигом после покрытия. Подтвердите, что отжиг был выполнен по спецификации, или перейдите на низководородный процесс, такой как механическое плакирование или цинкламельное покрытие.
Связанные ресурсы
- О BQUQ и наших производственных мощностях в Дунгуане: /about/
- Пружинная продукция: пружины сжатия, кручения и растяжения: /compression-springs/
- Отраслевые тенденции, влияющие на закупку пружин и сроки поставки: /industry-dynamics/
- Технические статьи по проектированию и производству пружин: /bquq-blog/
- Часто задаваемые вопросы о котировках, минимальном заказе и допусках: /faq/
- Примеры проектов точных компонентов: /case/
- Запросить котировку или отправить чертежи: /contact/
Автор: инженерная команда BQUQ. BQUQ (Дунгуань) выполняет обработку на станках с ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одном заводе ISO9001. Прямые поставки из Дунгуаня, Китай — котировка за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


