
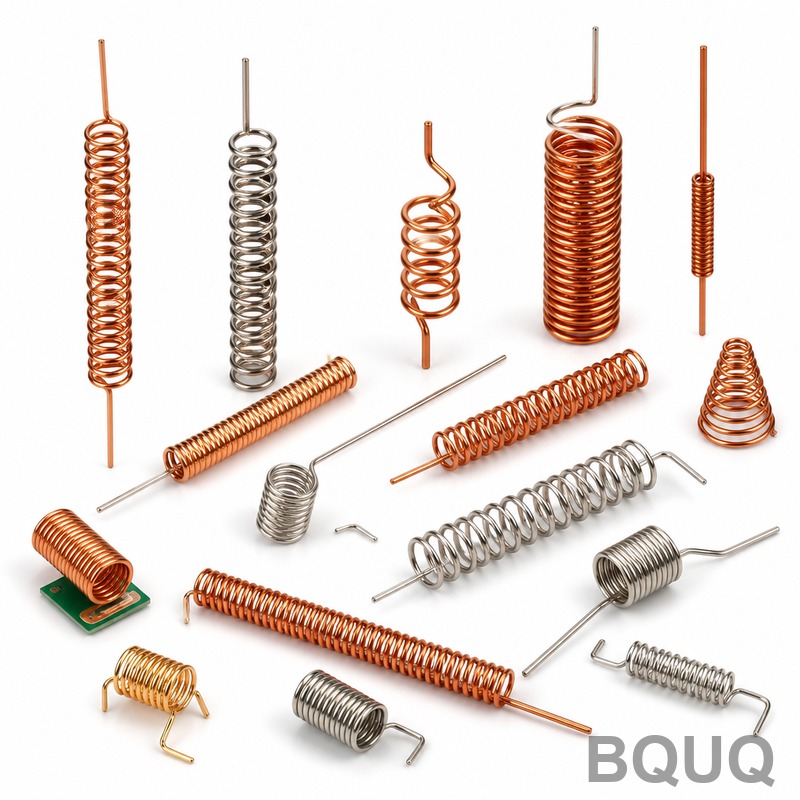
Диаметр корпуса торсионной пружины и зазор
Краткий ответ: Подбирайте диаметр корпуса торсионной пружины так, чтобы оправка или вал оставляли 5–10% внутреннего диаметра в качестве рабочего зазора — обычно 0,2–0,5 мм при внутреннем диаметре 10 мм — и помните, что корпус сжимается при закручивании пружины. Торсионная пружина, навитая так, что под нагрузкой диаметр уменьшается, никогда не должна заклинивать на оправке, иначе крутящий момент возрастает непредсказуемо, а лапки устают. В BQUQ мы обрабатываем и навиваем в пределах ЧПУ-допуска ±0,005 мм, выдерживаем диаметр корпуса примерно ±0,15 мм на типовых диаметрах проволоки и возвращаем котировки на торсионные пружины за 12 рабочих часов. Гибкий минимальный заказ позволяет проверить зазор на реальной сборке, прежде чем переходить к серийному объёму.
Почему диаметр корпуса торсионной пружины — это не просто каталожный номер
Торсионная пружина — это винтовая пружина, которая сопротивляется вращению, а не сжатию или растяжению. Диаметр корпуса — наружный диаметр (OD) навитой пружины или внутренний диаметр (ID) создаваемого ею отверстия — это единственный размер, который чаще всего определяет, будет ли конструкция работать на стенде или заклинит в эксплуатации.
Три вещи делают диаметр торсионной пружины более сложным для определения, чем диаметр пружины сжатия:
1. Пружина закручивается. Когда лапки поворачиваются навстречу друг другу, витки либо расширяются, либо сжимаются в зависимости от направления навивки. Пружина, навитая в направлении приложенного крутящего момента, сжимается на своей оправке; навитая против него — раскрывается.
2. Оправка — жёсткое ограничение. В отличие от пружины сжатия, находящейся в свободном отверстии, торсионная пружина обычно сидит на валу или пальце, который не может двигаться. Если витки сжимаются на этом пальце, трение и натяг мгновенно возрастают.
3. Геометрия лапок съедает допуск. Диаметр корпуса, длина лапок, угол лапок и свободное положение взаимодействуют. Корпус, превышающий размер на 0,3 мм, может вывести лапки из соосности с ответной деталью.
Для покупателей, заказывающих торсионные пружины на заводе, практический вопрос таков: какой диаметр корпуса указать и какой зазор оставить?
Как направление навивки меняет диаметр корпуса под нагрузкой?
Это первое, что нужно решить, поскольку от этого зависит, будет ли ваш бюджет зазора расти или уменьшаться во время работы.
Два случая навивки
| Навивка относительно приложенного крутящего момента | Поведение витков под нагрузкой | Тенденция зазора на оправке |
|---|---|---|
| Навивка в направлении крутящего момента (пружина «закрывается») | Диаметр корпуса уменьшается | Зазор уменьшается — должен быть проверен при максимальном отклонении |
| Навивка против направления крутящего момента (пружина «открывается») | Диаметр корпуса увеличивается | Зазор растёт — посадка на оправку определяется внутренним диаметром в свободном состоянии |
Если вы не уверены, какой случай применим, посмотрите на лапки: приложение крутящего момента, который сводит лапки вместе на пружине, навитой так, что витки затягиваются, — это закрывающий случай. Многие сборки случайно используют закрывающую конфигурацию, потому что она даёт более жёсткий и компактный узел, — а затем заклинивают на валу.
Типичное изменение диаметра
Для торсионной пружины с индексом пружины (D/d, диаметр корпуса, делённый на диаметр проволоки) от 6 до 12 изменение диаметра корпуса при полном отклонении обычно находится в диапазоне 2–6% от свободного диаметра корпуса. Это ориентировочно, а не гарантия — оно масштабируется с углом отклонения, индексом и модулем материала.
При свободном внутреннем диаметре 10 мм, сжимающемся на 4%, вы теряете 0,4 мм зазора. Если вы допустили только 0,3 мм, пружина теперь имеет посадку с натягом на своей оправке.
Какой зазор следует оставить между пружиной и оправкой?
Универсального числа нет, но есть надёжный начальный диапазон.
| Применение | Рекомендуемый диаметральный зазор (ID к оправке) | Примечания |
|---|---|---|
| Статическая или малоцикловая, закрывающая навивка | 8–12% от ID | Щедрый, потому что ID уменьшается под нагрузкой |
| Статическая или малоцикловая, открывающая навивка | 5–8% от ID | ID растёт; меньше риск заклинивания |
| Динамическая, высокоцикловая, закрывающая навивка | 12–15% от ID | Добавьте запас на износ, загрязнения, тепловое расширение |
| Прецизионный прибор, плотная компоновка | 3–5% от ID | Только при проверенном ID при максимальном отклонении и полированной оправке |
| Коррозионная или загрязнённая среда | 10–15% от ID | Загрязнения перекрывают малые зазоры и вызывают схватывание |
Для пружины с ID 10 мм с закрывающей навивкой в общем промышленном применении это даёт около 0,8–1,2 мм диаметрального зазора — то есть оправку примерно 8,8–9,2 мм. Многие инженеры инстинктивно ужесточают это до 0,1–0,2 мм ради «точности», а затем борются с заклиниванием в эксплуатации.
Почему плотнее — не лучше
Чрезмерно плотный зазор вызывает:
- Момент трения, который добавляется к моменту пружины и дрейфует в зависимости от состояния смазки
- Схватывание между проволокой пружины и оправкой, особенно в нержавеющей стали
- Зарождение усталости в точках контакта, где трётся виток
- Повреждение при сборке — плотная торсионная пружина обычно напрессовывается, что деформирует корпус
Оправка должна направлять пружину, а не захватывать её. Если вам нужно радиальное позиционирование, используйте лапки и концевые элементы, а не посадку корпуса на оправку.
Как рассчитать свободный диаметр корпуса для указания?
Работайте в обратном порядке от оправки.
1. Зафиксируйте диаметр оправки по вашему валу, пальцу или бобышке. Обычно он задаётся требованиями прочности и подшипников, а не пружиной.
2. Выберите зазор из таблицы выше в зависимости от направления навивки и рабочего цикла.
3. Вычислите минимальный рабочий ID = диаметр оправки + зазор.
4. Переведите в свободный ID, добавив обратно ожидаемое сжатие при максимальном отклонении.
5. Переведите в свободный OD = свободный ID + 2 × диаметр проволоки.
6. Задайте допуск — обычно ±0,15 мм на наружный диаметр корпуса для диаметров проволоки до примерно 2 мм, плотнее по запросу.
Пример расчёта
| Шаг | Значение |
|---|---|
| Диаметр оправки | 9,00 мм |
| Режим | Динамический, закрывающая навивка |
| Целевой зазор | 12% от ID |
| Минимальный рабочий ID | 10,20 мм |
| Ожидаемое сжатие при максимальном отклонении | 4% от свободного ID |
| Свободный ID | 10,20 / 0,96 = 10,63 мм |
| Диаметр проволоки | 1,20 мм |
| Свободный OD | 10,63 + 2,40 = 13,03 мм |
| Указать | OD 13,0 мм ±0,15 мм, правая навивка, закрывающая |
Это та арифметика, которая должна быть в примечаниях к вашему чертежу. Если вы передаёте поставщику только OD и размер проволоки, направление навивки и назначение зазора теряются — и соотношение индекса пружины и напряжений, определяющее усталостную долговечность, остаётся непроверенным.
Какие допуски действительно важны для корпуса торсионной пружины?
Допуск на диаметр корпуса — лишь один из нескольких суммирующихся допусков. Покупатели, указывающие только наружный диаметр корпуса, часто обнаруживают, что сборка всё равно не работает.
| Элемент | Типовой допуск | Почему это важно |
|---|---|---|
| Наружный / внутренний диаметр корпуса | ±0,15 мм (ориентировочно) | Посадка на оправку, радиальное пространство |
| Диаметр проволоки | ±0,02 мм до ±0,03 мм | Жёсткость, суммирование диаметра корпуса |
| Свободный угол между лапками | ±2° до ±5° | Положение предварительного натяга, выравнивание лапок |
| Длина лапки | ±0,3 мм | Зацепление с ответным пазом |
| Число витков | ±0,25 витка | Жёсткость и длина корпуса |
| Длина корпуса | ±0,3 мм | Осевое пространство, торцевой зазор |
Обратите внимание, что допуск на наружный диаметр корпуса и допуск на диаметр проволоки суммируются. Если проволока идёт с превышением 0,03 мм, а навивщик выдерживает номинал, OD вырастает на 0,06 мм. Именно поэтому допуск на длину пружины и допуск на диаметр следует указывать вместе, а не по отдельности.
Перпендикулярность и концевые условия
Торсионные пружины с закрытыми шлифованными концами ведут себя иначе, чем пружины с открытыми концами. Шлифованные концы дают более плоскую осевую поверхность и лучший контроль длины корпуса, но шлифовка может создать небольшой заусенец на ID, который уменьшает эффективный зазор. Если ваш бюджет зазора меньше 5%, укажите удаление заусенцев или галтовку концов.
Какие материалы и покрытия влияют на диаметр корпуса?
Выбор материала меняет как свободный диаметр, так и то, насколько он смещается под нагрузкой.
- Музыкальная проволока (ASTM A228): высокий модуль, предсказуемая, хороша для малых корпусов. См. наши заметки о материале пружины музыкальная проволока.
- Нержавеющая сталь (302/304, 17-7PH): более низкий модуль, чем у углеродистой стали, поэтому немного больше изменение диаметра при том же напряжении; также более склонна к схватыванию на оправке.
- Фосфористая бронза и бериллиевая медь: немагнитные и проводящие варианты с более низким модулем и большим изменением диаметра.
- Покрытия: цинк, никель и эпоксидное покрытие добавляют 5–25 мкм на поверхность, что уменьшает зазор по ID. Всегда указывайте, измеряется ли диаметр до или после покрытия.
Для нержавеющих торсионных пружин, работающих на нержавеющих оправках, добавьте 2–3% дополнительного зазора и рассмотрите сухую плёночную смазку или бронзовую втулку, чтобы разорвать пару схватывания «одинаковое по одинаковому». BQUQ стандартно производит коррозионностойкие марки нержавеющей стали; мы не заявляем о сертификатах помимо ISO9001.
Ошибки проектирования, вызывающие заклинивание торсионной пружины
Они постоянно всплывают при рассмотрении запросов.
1. Указание только OD. Оправке важен ID. Дайте оба или дайте ID и диаметр проволоки.
2. Игнорирование направления навивки. «Закрывающаяся» пружина на плотной оправке — самый распространённый отказ в эксплуатации, который мы видим.
3. Предположение, что пружина круглая. Торсионная пружина, навитая на оправке с недостаточным натяжением, может получиться слегка овальной, особенно при низком индексе пружины.
4. Забывание о тепловом расширении. Алюминиевые корпуса и стальные оправки движутся по-разному при перепаде 60 °C; 0,05–0,1 мм зазора может исчезнуть.
5. Отсутствие определения предварительного натяга. Торсионные пружины обычно устанавливаются с некоторым угловым предварительным натягом. Этот натяг уже расходует часть бюджета зазора.
6. Путаница свободного и установленного угла. Диаметр корпуса при установленном угле — это не свободный диаметр.
Когда вы отправляете запрос на изготовление пружины на заказ, укажите диаметр оправки, направление навивки, установленный угол, максимальный угол отклонения и рабочий цикл. Эти пять точек данных позволяют заводу правильно подобрать корпус с первого раза.
Как BQUQ изготавливает и проверяет корпуса торсионных пружин
BQUQ (Dongguan) управляет четырьмя производственными линиями на одном заводе, охватывающими обработку на ЧПУ, штамповку металла, пружины на заказ и производство радиаторов. Для торсионных пружин это означает:
- Формовка и навивка проволоки на пружинных станках с ЧПУ с программируемым шагом, направлением навивки и углом лапок
- Собственные оправки и приспособления на ЧПУ, обработанные с точностью ±0,005 мм, чтобы испытательные оправки соответствовали вашему производственному валу
- Контроль первого изделия с отчётом по наружному и внутреннему диаметру корпуса, свободному углу, длине лапок и жёсткости
- Гибкий минимальный заказ — от прототипов до серийных объёмов
- 12 рабочих часов на котировку по полному чертежу
Поскольку оправка и пружина производятся на одном заводе, мы можем проверить зазор на согласованной паре, а не гадать. Это практическое преимущество поставщика напрямую с производства, где обработка и навивка пружин находятся под одной крышей.
Если в вашей сборке также используются пружины сжатия или растяжения, применяется та же логика зазора — см. пружины сжатия и пружины растяжения на заказ для эквивалентных правил диаметра и зазора.
Часто задаваемые вопросы
В: Каков идеальный зазор между торсионной пружиной и её оправкой?
О: Для торсионной пружины с закрывающей навивкой допускайте примерно 8–12% внутреннего диаметра в качестве диаметрального зазора; для открывающей навивки обычно достаточно 5–8%. При ID 10 мм это означает оправку около 8,8–9,2 мм. Динамические применения или применения в загрязнённой среде должны находиться на верхнем конце диапазона, а прецизионные приборные конструкции могут опускаться до 3–5% только при проверенном ID при максимальном отклонении.
В: Меняется ли диаметр корпуса торсионной пружины при нагрузке?
О: Да. Пружина, навитая в направлении приложенного крутящего момента, сжимается на своей оправке, обычно уменьшая диаметр корпуса на 2–6% от свободного диаметра при полном отклонении для индексов пружины от 6 до 12. Пружина, навитая против направления крутящего момента, вместо этого раскрывается. Всегда проверяйте зазор при максимальном отклонении, а не в свободном состоянии, потому что именно там возникает заклинивание.
В: Следует ли указывать на чертеже наружный или внутренний диаметр торсионной пружины?
О: Указывайте оба, а также диаметр проволоки и направление навивки. Посадка на оправку определяется ID, а радиальное пространство — OD. Указание только OD заставляет поставщика выводить ID из диаметра проволоки, и тогда любой допуск на проволоку сдвигает посадку. Включите свободный угол, длину лапок, установленный угол и максимальный угол отклонения, чтобы корпус можно было правильно подобрать.
В: Насколько плотными могут быть допуски на диаметр торсионной пружины?
О: Типовой производственный допуск на наружный диаметр корпуса составляет около ±0,15 мм для диаметров проволоки до примерно 2 мм, с возможностью более плотного исполнения по запросу. Сам диаметр проволоки обычно имеет допуск ±0,02–0,03 мм, и эти два допуска суммируются. Если ваш бюджет зазора меньше 5% от ID, обсудите суммирование допусков с поставщиком, прежде чем запускать чертёж в производство.
В: Что вызывает заклинивание торсионной пружины на валу?
О: Обычные причины — недостаточный зазор для уменьшения диаметра при закрывающей навивке, слишком плотная оправка ради «точности», схватывание «одинаковое по одинаковому» между нержавеющей пружиной и нержавеющим валом, тепловое расширение, закрывающее зазор, или установленный предварительный натяг, который уже расходует бюджет зазора. Увеличение зазора до 10–12% от ID и добавление смазки или втулки решает большинство случаев заклинивания в эксплуатации.
Связанные ресурсы
- О BQUQ и нашем заводе в Dongguan: /about/
- Торсионные пружины, пружины сжатия и пружины растяжения: /torsion-springs/, /compression-springs/
- Отраслевые тенденции в закупках пружин и металлокомпонентов: /industry-dynamics/
- Технические статьи по проектированию пружин и допускам: /bquq-blog/
- Часто задаваемые вопросы для B2B-покупателей: /faq/
- Примеры проектов прецизионного производства: /case/
- Свяжитесь с инженерной командой для 12-часовой котировки: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, пружины на заказ и производство радиаторов на одном заводе ISO9001. Напрямую с производства из Dongguan, Китай — котировка за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


