
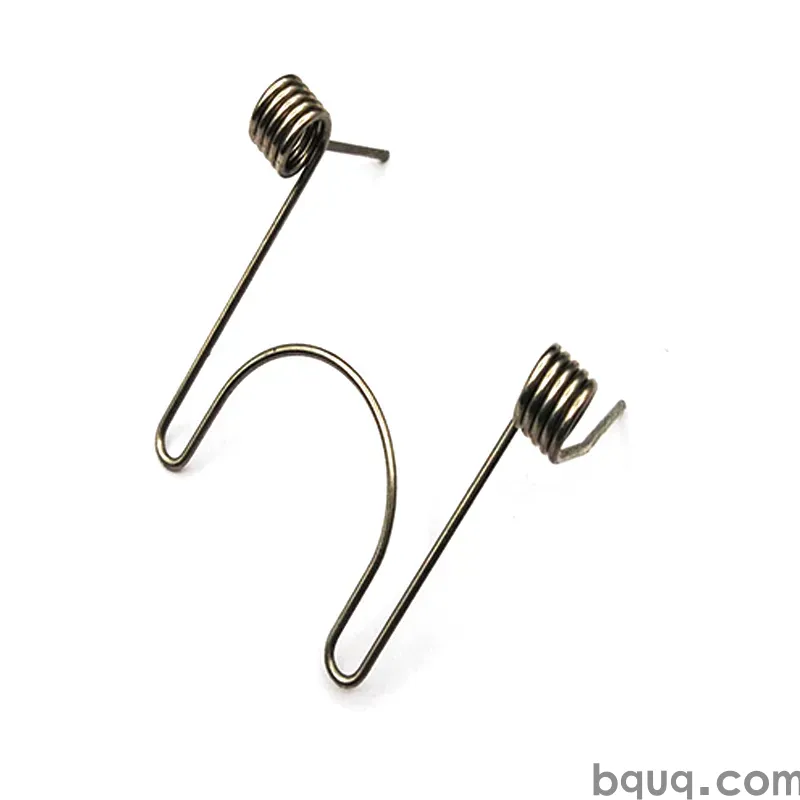
Прототипы пружин и мелкосерийное производство без оснастки
Краткий ответ: Большинство пружин сжатия, растяжения и кручения вообще не требуют твёрдой оснастки. Они формуются из проволоки на станках ЧПУ-навивки и кулачковых формовщиках, поэтому прототип — это просто короткая производственная партия от одной до пятидесяти штук. Вы платите за проволоку, время наладки и контроль — а не за штамп. В BQUQ прототип пружины без оснастки обычно отгружается через 5–10 рабочих дней после утверждения чертежа, а коммерческое предложение возвращается за 12 рабочих часов. Оснастка становится необходимой только тогда, когда вам нужны штампованные плоские пружины, пружинные зажимы или формованный профиль из полосы, где действительно требуется вырубной или гибочный штамп. Для пружин из круглой проволоки «стоимость оснастки» обычно равна нулю.
Почему большинство пружин по своей природе не требуют оснастки
Покупатели, пришедшие из литья под давлением или литья в формы, предполагают, что любая новая деталь начинается с оснастки. С пружинами всё иначе. Винтовая пружина сжатия — это отрезок проволоки, навитый в спираль; «оснастка» — это программа станка, подающие ролики, инструмент шага и точка навивки. Измените программу — изменится пружина.
Это имеет три практических последствия для программы прототипирования:
- Наладка — это время, а не капитал. Вы платите оператору за настройку шага, диаметра и свободной длины — а не за обработанный блок штампа.
- Итерации дешевы. Если ваш первый прототип на 8% слишком жёсткий, следующая ревизия — это изменение программы и новая длина отрезка проволоки.
- Малые количества жизнеспособны. Партия из 25 штук — это законный заказ, а не помеха, потому что нет амортизации оснастки, которую нужно распределять по объёму.
Где оснастка действительно появляется: плоские пружины, пружинные зажимы, штампованные контакты и любые пружины, формованные из полосы, а не из круглой проволоки. Для них нужен вырубной или последовательный штамп, и эти затраты реальны. Если ваша конструкция из круглой проволоки, вы обычно можете вообще пропустить разговор об оснастке.
Какие типы пружин можно прототипировать без оснастки?
Это первый вопрос, который нужно решить, потому что он определяет вашу структуру затрат ещё до отправки чертежа.
| Тип пружины | Требуется ли оснастка для прототипа? | Типичный метод прототипирования | Примечания |
|---|---|---|---|
| Сжатия (круглая проволока) | Нет | Станок ЧПУ-навивки, 2–4 оси | Шаг, концы и жёсткость задаются программой |
| Растяжения (круглая проволока) | Нет | Станок ЧПУ-навивки + формовка крючков | Геометрия крючка — главная переменная |
| Кручения (круглая проволока) | Нет | Станок ЧПУ-навивки + формовка лапок | Угол лапки и радиус гиба задаются на станке |
| Двойного кручения / двойного корпуса | Нет | Станок ЧПУ-навивки, многошаговый | Больше времени наладки, но всё ещё без штампа |
| Конические / бочкообразные сжатия | Нет | Станок ЧПУ-навивки с переменным шагом | Хорошо для малой высоты сжатия |
| Плоская пружина / рессора | Обычно да | Лазерная резка или штампованная заготовка | Лазерная резка для малых объёмов позволяет избежать штампа |
| Пружинный зажим / штампованный контакт | Да для объёма | Последовательный штамп | Прототип можно изготовить лазерной резкой или электроэрозионной обработкой |
| Формованная проволока (не спиральная) | Иногда | Станок ЧПУ-формовки проволоки | Сложные 3D-формы могут потребовать приспособления |
Закономерность ясна: если пружина изготовляется навивкой проволоки, вы в зоне без оснастки. Если она изготовляется резкой и гибкой полосы — нет, хотя лазерная резка и электроэрозионная обработка могут закрыть разрыв для прототипных количеств от 1 до 100 штук.
Что на самом деле определяет срок и стоимость прототипа
Без штампа ваш срок определяется четырьмя вещами. Понимание их позволяет сжать график.
1. Наличие проволоки
Стандартные пружинные стали — музыкальная проволока, маслоотпущенная, нержавеющая 302/304, 17-7PH — обычно есть на складе в распространённых диаметрах. Экзотические сплавы, такие как Inconel или Hastelloy, часто нужно заказывать, что может добавить от одной до трёх недель. Если ваш прототип критичен по срокам, спросите, является ли сплав жёстким требованием или предпочтением.
2. Сложность наладки
Простая пружина сжатия с закрытыми и шлифованными концами может потребовать 30–60 минут наладки. Пружина двойного кручения с определёнными углами лапок или пружина с плотным индексом и высокой жёсткостью может потребовать нескольких часов. Наладка — самая крупная статья расходов в заказе на 25 штук, поэтому второй заказ той же детали обходится значительно дешевле.
3. Геометрия концов и элементов
Закрытые концы, шлифованные концы, крючки, петли, уменьшенные концы и гибы лапок — всё это добавляет операции. Каждая операция — отдельный этап наладки. Пружина с двумя шлифованными концами стоит дороже в прототипе, чем с закрытыми нешлифованными, хотя проволока идентична.
4. Контроль и документация
Если вам нужно испытание под нагрузкой при нескольких деформациях, кривая жёсткости или размерный отчёт — это инженерное время. Это оправдано для сборки валидации конструкции; обычно не нужно для проверки посадки.
| Фактор затрат | Низкий | Средний | Высокий |
|---|---|---|---|
| Тип проволоки | Музыкальная проволока, 302 SS | Маслоотпущенная, 17-7PH | Inconel, Hastelloy, титан |
| Время наладки | 0,5–1 ч | 1–3 ч | 3–8 ч |
| Конфигурация концов | Закрытые, нешлифованные | Закрытые и шлифованные | Крючки, петли, нестандартные лапки |
| Контроль | Размерная проверка | Нагрузка в одной точке | Полная кривая жёсткости + отчёт |
| Количество | 1–10 | 10–50 | 50–500 |
Рассматривайте таблицу как ориентировочную структуру диапазонов, а не как прайс-лист. Полезный вывод: количество — наименее важный фактор на стадии прототипа; геометрия и сплав значат гораздо больше.
Как составить чертёж прототипа пружины, чтобы быстро получить предложение
Чистый чертёж — это разница между предложением за 12 часов и трёхдневной перепиской по электронной почте. Включите в чертёж или в запрос следующее:
1. Диаметр проволоки с допуском (например, 1,20 мм ±0,02)
2. Наружный или внутренний диаметр — укажите, какой именно, и допуск
3. Свободная длина и допуск
4. Общее число витков и активные витки, или высота сжатия
5. Тип концов — закрытые, закрытые и шлифованные, открытые, двойные закрытые
6. Направление навивки — правое, если не указано иное
7. Материал и любая отделка (пассивация, гальванизация, дробеструйное упрочнение)
8. Нагрузка при заданной деформации или целевая жёсткость пружины
9. Максимальная рабочая температура и окружающая среда, если это важно
10. Годовое или прототипное количество, чётко разделённое
Если вы ещё не знаете жёсткость, это нормально — отправьте габариты (доступное пространство), нагрузку, которую нужно нести, и диапазон деформации. Инженер по пружинам может предложить геометрию. Если вы всё ещё выбираете между конструкциями, сравнение в типах концов пружин растяжения — полезный справочник о том, как геометрия крючка меняет концентрацию напряжений и установочную длину.
Замечание о допусках
Для пружин из круглой проволоки ±0,005 мм — это допуск ЧПУ-обработки, а не пружинный допуск; пружинные допуски определяются диаметром проволоки, индексом и повторяемостью навивки. Реалистичный допуск прототипа на свободную длину обычно составляет ±1–2% для хорошо контролируемого процесса, а нагрузка часто задаётся как ±10% при эталонной деформации. Ужесточение сверх этого возможно, но снижает выход годных. Если точность нагрузки критична для вашей сборки, скажите об этом прямо, а не ужесточайте все размеры на чертеже — тогда инженер сможет сосредоточить контроль там, где это важно.
Прототип vs. мелкая серия vs. производство: что меняется
Метод изготовления почти не меняется между 10 штуками и 10 000 для пружин из круглой проволоки. Меняется управление процессом.
| Этап | Количество (типичное) | Метод | Фокус контроля |
|---|---|---|---|
| Прототип | 1–50 | Станок ЧПУ-навивки, ручная наладка | Геометрия и посадка |
| Мелкая серия | 50–5 000 | Станок ЧПУ-навивки, полуавтоматический | Стабильность жёсткости, первая деталь |
| Производство | 5 000+ | Станок ЧПУ-навивки или кулачковый формовщик, автоматический | SPC по нагрузке, Cpk, прослеживаемость партии |
Вот почему прототип пружины — это настоящий предварительный просмотр производства: путь проволоки тот же, поэтому механическое поведение, которое вы измеряете на прототипе, переносится. Это неверно для процессов, где прототип обрабатывается на станке, а производственная деталь отливается.
Если ваши объёмы в конечном итоге оправдают кулачковый формовщик для скорости, геометрия пружины обычно остаётся идентичной — вы покупаете время цикла, а не другую деталь.
Испытание прототипа: что измерять и почему
Прототип, который подходит, не обязательно работает. Два измерения выявляют большинство проблем:
- Нагрузка при установочной высоте. Это число, которое фактически ощущает ваша сборка. Измеряйте его на испытателе нагрузки при деформации, которую пружина испытывает в работе, а не в произвольной точке.
- Жёсткость (Н/мм). Жёсткость говорит о том, как пружина ведёт себя по всему ходу, и это число показывает, правильны ли ваш диаметр проволоки и активные витки. Быстрый метод описан в жёсткость пружины vs нагрузка — разница между ними важна, когда ваш механизм имеет длинный ход.
Для критических применений добавьте проверку на усталость и проверку на осадку/релаксацию. Пружины, работающие в горячем состоянии или с быстрым циклом, могут нуждаться в дробеструйном упрочнении или снятии напряжений, что является нормальной операцией мелкосерийного производства, а не специальным проектом.
Если ваш прототип предназначен для электронного применения — контактная нагрузка, антенная катушка, батарейный контакт — окно нагрузки обычно узкое, и метод измерения важен не меньше, чем сама пружина. Испытание пружин под нагрузкой охватывает оснастку и контроль деформации, чтобы ваши числа были сопоставимы между прототипом и производственными партиями.
Распространённые ошибки, которые увеличивают стоимость прототипа пружины
Избыточное указание допуска. ±0,1 мм на свободную длину, когда достаточно ±1 мм, удваивает усилия на наладку без функционального выигрыша.
Смена материала в середине программы. Переход с музыкальной проволоки на нержавеющую после первого прототипа меняет жёсткость, поведение при коррозии, а иногда и наладку навивки. Решайте рано.
Забыть об окружающей среде. Если пружина подвергается воздействию влаги, соляного тумана или цикла очистки, укажите нержавеющую сталь или покрытие на прототипе — а не после заморозки конструкции. Коррозионная стойкость — это решение по материалу, а не запоздалая мысль об отделке.
Преждевременный запрос штампа. Если ваша конструкция из круглой проволоки, штамп не нужен для прототипа или мелкой серии. Спросите, прежде чем закладывать его в бюджет.
Отправка STEP-файла без допусков. Геометрия CAD определяет номинал; она не определяет, что приемлемо. Всегда сопровождайте модель таблицей допусков.
Почему заказывать прототипы на заводе, а не у дистрибьютора
Дистрибьютор предлагает по каталогу и заказывает на заводе. Для прототипов это добавляет слой задержки и лишает вас возможности спросить человека, который фактически будет управлять станком. Прямой заказ у производителя означает:
- Вопросы по наладке решают люди, выполняющие наладку
- Изменения конструкции можно обсуждать с учётом реальных возможностей станка
- Прототип и производство идут из одного процесса, поэтому масштабирование предсказуемо
- Гибкий MOQ — заказ на 20 прототипов является нормальным заказом
BQUQ управляет четырьмя производственными линиями на одном заводе в Dongguan, охватывающими ЧПУ-обработку, штамповку металла, пружины на заказ и радиаторы, по стандарту ISO9001. Это сочетание важно, когда ваш прототип — не просто пружина, например, пружина, которая садится в обработанный карман, или пружинный зажим, который сочетается со штампованным кронштейном. Наличие обоих процессов под одной крышей устраняет спор о накоплении допусков между поставщиками. Смотрите ассортимент пружин сжатия на /compression-springs/ и конструкции кручения на /torsion-springs/; пружины растяжения с нестандартными крючками — на /extension-custom-springs/.
Часто задаваемые вопросы
В: Нужно ли платить за оснастку, чтобы получить прототип пружины?
О: Для пружин сжатия, растяжения и кручения из круглой проволоки — нет. Они формуются на станках ЧПУ-навивки, где геометрия заложена в программу станка, поэтому прототип — это просто короткая производственная партия. Оснастка применима только к плоским пружинам, пружинным зажимам и штампованным деталям из полосы, где действительно требуется вырубной или гибочный штамп. Лазерная резка или электроэрозионная обработка могут покрыть прототипные количества таких деталей без штампа.
В: Каково минимальное количество заказа для прототипа пружины на заказ?
О: MOQ гибок — одна штука или партия валидации из 20 штук является нормальным заказом для пружин из круглой проволоки. Поскольку нет штампа для амортизации, экономика работает при малом объёме; вы платите за проволоку, время наладки и контроль, а не за оснастку. Более крупные прототипные партии от 50 до 200 штук часто выгоднее в расчёте на штуку, потому что наладка распределяется шире.
В: Сколько времени занимает прототип пружины?
О: Обычно 5–10 рабочих дней после утверждения чертежа, когда проволока есть на складе, с возвратом предложений за 12 рабочих часов. Экзотические сплавы, такие как Inconel или Hastelloy, могут добавить от одной до трёх недель, если диаметра нет на складе. Сложная геометрия — двойные корпуса кручения, множественные гибы лапок или узкие окна нагрузки, требующие итераций — также удлиняет график.
В: Могу ли я получить испытание под нагрузкой с моими прототипами пружин?
О: Да. Нагрузка при заданной деформации, жёсткость пружины и свободная длина могут быть измерены и задокументированы. Для валидации конструкции кривая жёсткости по всему рабочему ходу полезнее одной точки, потому что показывает поведение на всём ходу. Укажите точки деформации, которые вас интересуют, в запросе, чтобы испытательная оснастка была правильно настроена с первого раза.
В: Будет ли мой прототип пружины вести себя так же в производстве?
О: Для пружин из круглой проволоки — да, метод формовки одинаков при 10 штуках и 10 000 штук, поэтому жёсткость и геометрия переносятся. Что меняется при объёме — это управление процессом: контроль первой детали, статистический мониторинг нагрузки и прослеживаемость партии. Если производство позже перейдёт на кулачковый формовщик для скорости, геометрия пружины останется той же.
Связанные ресурсы
- О BQUQ и нашем заводе в Dongguan: /about/
- Ассортимент пружин сжатия, кручения и растяжения: /compression-springs/, /torsion-springs/, /extension-custom-springs/
- Отраслевые тенденции в закупках пружин и металлических компонентов: /industry-dynamics/
- Технические статьи по проектированию и производству пружин: /bquq-blog/
- Часто задаваемые вопросы о расчёте стоимости, MOQ и допусках: /faq/
- Примеры из практики от прототипа до производства: /case/
- Свяжитесь с нашей инженерной командой для расчёта за 12 часов: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет ЧПУ-обработку (±0,005 мм), штамповку металла, пружины на заказ и производство радиаторов на одном заводе ISO9001. Прямой заказ из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


