алюминиевый радиаторный блок: 6063-T5 aluminium, 1.0 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs, ships i...
алюминиевый радиаторный блок
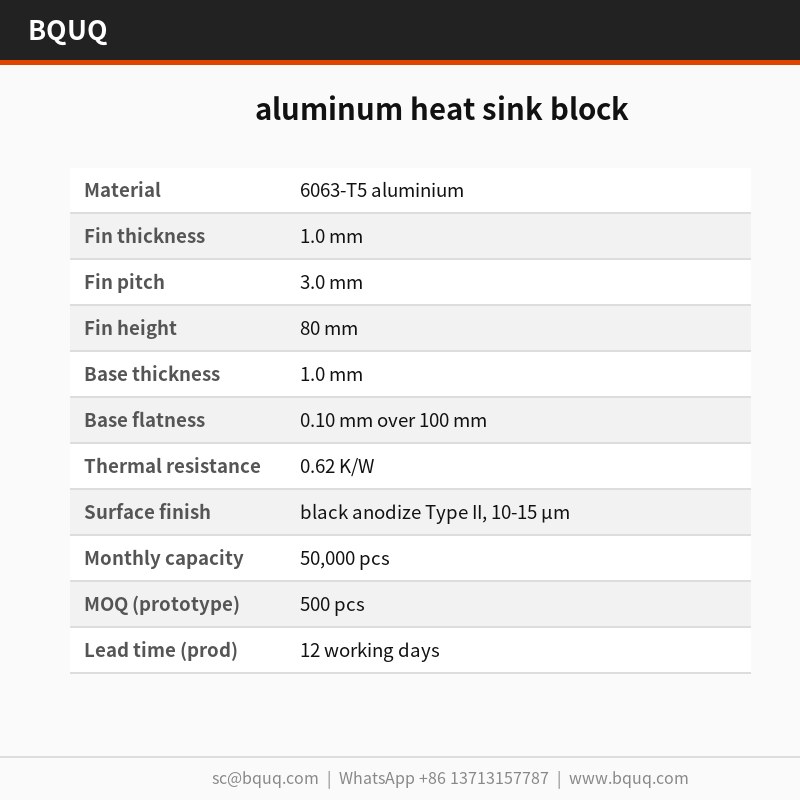
алюминиевый радиаторный блок: 6063-T5 aluminium, 1.0 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs, ships i...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Алюминиевый радиаторный блок — это деталь с основанием 1,0 мм и рёбрами 1,0 мм, штампованная из алюминия 6063-T5 на оснастке 110 т. Он выдерживает 0,10 мм на 100 мм и обеспечивает 0,62 К/Вт при ΔT = 75 К, принудительный воздух 2,0 м/с. Ежемесячный выпуск составляет 50 000 шт. при шаге рёбер в пределах ±0,05 мм.
Основание 1,0 мм и рёбра 1,0 мм определяют этот алюминиевый радиаторный блок. Штампованный из алюминия 6063-T5 на оснастке 110 т, он выдерживает 0,10 мм на 100 мм и обеспечивает 0,62 К/Вт при ΔT = 75 К, принудительный воздух 2,0 м/с. Ежемесячный выпуск составляет 50 000 шт.
Конструктивный подход и технология
Штамповка обеспечивает повторяемый профиль рёбер 1,0 мм, который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на протяжении партии в 50 000 шт.
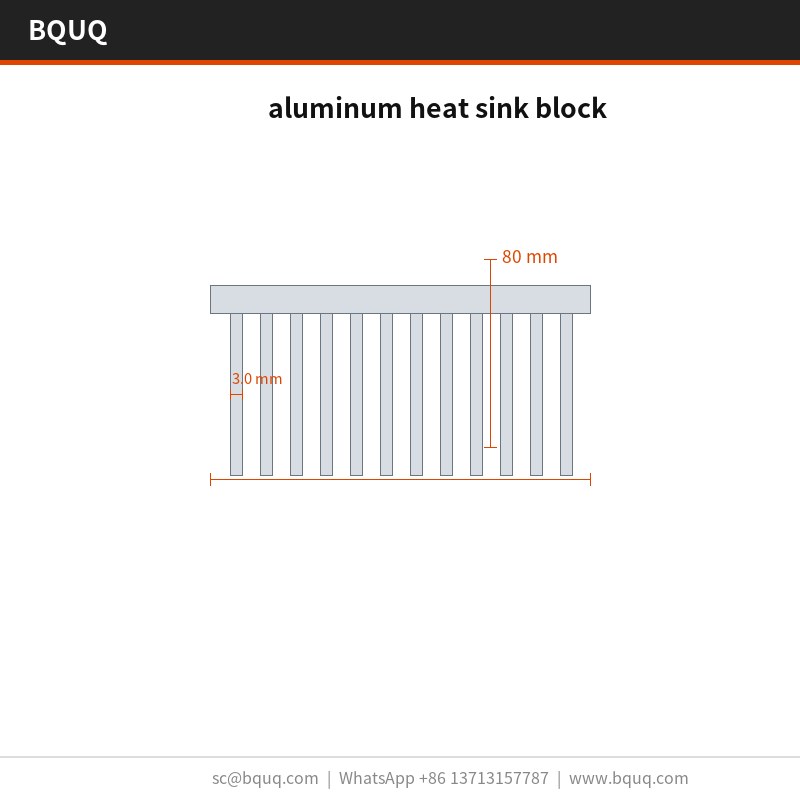
Малая толщина рёбер — именно здесь выигрывает штамповка: рёбра 1,0 мм с шагом 3,0 мм дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль того же габарита.
Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между алюминием 6063-T5 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле на КИМ плюс 100% гидравлический прессовый тест на герметичность, а не в эксплуатации.
Чёрное анодирование Type II, 10-15 мкм наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит у механически обработанных аналогов.
Стандартный материал — алюминий 6063-T5, поставляется с чёрным анодированием Type II, 10-15 мкм. Для применений, где важна стойкость к воздействию в светодиодных прожекторах высокого подвеса, мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
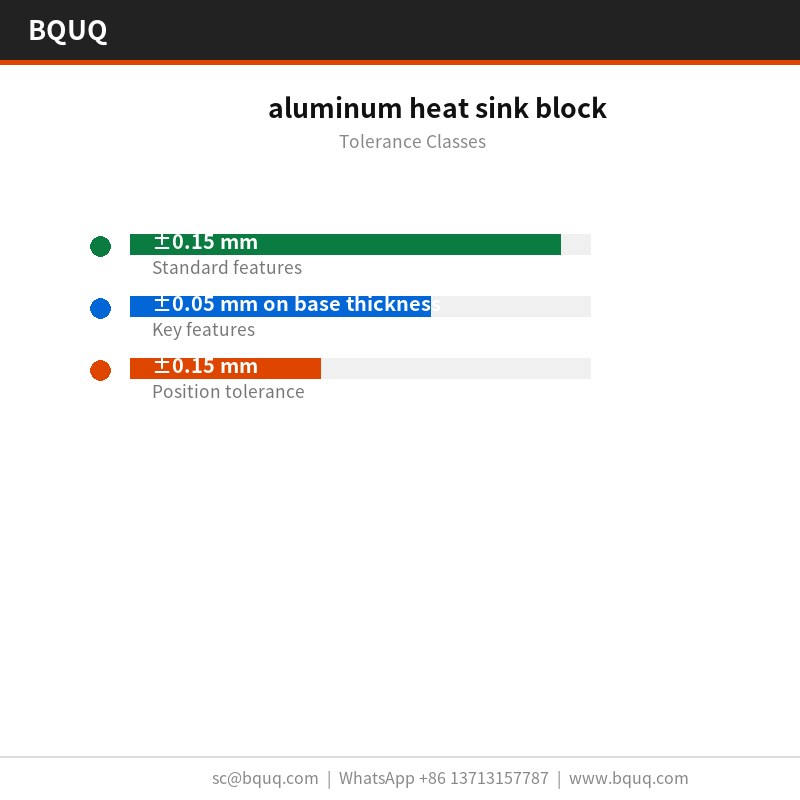
Общие размеры выполняются с допуском ±0,15 мм, при этом критические элементы, такие как толщина основания ±0,05 мм, выдерживаются отдельно. Формованная геометрия наследует повторяемость оснастки ±0,05 мм, а положение отверстий выдерживается с точностью ±0,15 мм. Более жёсткие классы требуют дополнительной прессовой операции, поэтому стоит определиться до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Каждая партия сопровождается отчётом КИМ плюс 100% гидравлический прессовый тест на герметичность. Мы фиксируем плоскостность, шаг, толщину основания и положение отверстий и отмечаем всё, что выходит за пределы ±0,15 мм, прежде чем оно покинет линию.
Выборочный контроль — AQL 0,65 для критических размеров и 1,5 для общих, с проверкой на КИМ плюс 100% гидравлическим прессовым тестом на герметичность для каждого первого образца. Отклонения свыше ±0,15 мм запускают полную сортировку партии.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что 0,10 мм на 100 мм при 20 x 20 x 10 мм читаются иначе на плите, которая не была притёрта. В записях сохраняются оба измерения.
Финальная упаковка — ПЭ-пакет + экспортная коробка, 20 кг на коробку. Каждая коробка маркируется партией, количеством и статусом контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
Программы светодиодных прожекторов высокого подвеса — причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, и шаг 3,0 мм при заготовке 1,0 мм является практическим пределом для алюминия.
Для сборок светодиодных прожекторов высокого подвеса монтажная поверхность 0,10 мм на 100 мм важна не меньше теплового рейтинга: она определяет, распределяется ли термоинтерфейсный материал равномерно или скапливается с одного конца.
Заказчики светодиодных прожекторов высокого подвеса обычно указывают алюминий 6063-T5 по причинам коррозионной стойкости, а затем выдерживают чертёж в пределах ±0,15 мм. Линия на 50 000 шт. поглощает такой объём без второго источника.
В светодиодных прожекторах высокого подвеса основание обычно служит и монтажным интерфейсом. 1,0 мм при плоскостности 0,10 мм на 100 мм даёт стабильную поверхность для термопрокладки светодиодного прожектора высокого подвеса.
Часто задаваемые вопросы: ваши вопросы перед заказом
Какие материалы вы рекомендуете?
Алюминий 6063-T5 — стандартный выбор. Для светодиодных прожекторов высокого подвеса в коррозионной среде мы указываем 6063-T5 с чёрным анодированием Type II, 10-15 мкм; для максимальной электропроводности мы переходим на медь C110, что повышает стоимость и массу, но снижает тепловое сопротивление примерно вдвое при том же габарите.
Как это сравнить с экструдированным алюминиевым радиаторным блоком?
Экструзия дешевле примерно от 500 000 шт. в год и даёт более гладкий профиль. Штамповка выигрывает ниже этого объёма и везде, где толщина рёбер опускается ниже 0,5 мм, потому что экструзия не может стабильно выдерживать 1,0 мм. Для прототипов светодиодных прожекторов высокого подвеса обычно решает стоимость оснастки.
Можно ли наносить на алюминиевый радиаторный блок порошковое покрытие или гальваническое покрытие?
Да. Стандарт — чёрное анодирование Type II, 10-15 мкм. Порошковое покрытие по RAL 9005 добавляет около 0,1 мм к основанию; цинк-никель лучше для заземления. Учтите, что любое дополнительное покрытие находится между алюминием 6063-T5 и воздушным потоком, поэтому мы не покрываем основания рёбер.
Мы предоставляем 2D-чертёж с отчётом КИМ и 3D STEP по запросу. Оба содержат выноски плоскостности и линии разъёма оснастки, что важно, если вы проверяете 0,10 мм на 100 мм в собственной сборке.
Можете ли вы помочь с тепловым моделированием до изготовления образцов?
Да. Пришлите воздушный поток вашего корпуса, температуру на входе и тепловую нагрузку, которую нужно отвести, и мы запустим стационарную модель и вернём предложенную комбинацию 1,0 мм и 3,0 мм. Обычно это экономит одну итерацию оснастки.
Как мы производим и отгружаем
Наш опыт в светодиодных прожекторах высокого подвеса восходит к первой программе оснастки в 2015 году. Именно поэтому стандартные чёрное анодирование Type II, 10-15 мкм и ±0,15 мм являются консервативными, а не оптимистичными.
Сотрудники ОТК сидят рядом с прессом, а не в отдельном помещении. Отклонения по 3,0 мм или 0,10 мм на 100 мм останавливают прогон у оснастки, а не на финальном контроле.
Мы котируем на условиях EXW и держим 500 шт. для образцов. Образцы — бесплатный образец с чертежом, 5-7 дней, поэтому первая оценка не требует производственных обязательств.
Запросить котировку: sc@bquq.com | WhatsApp +86 13713157787 | Дунгуань, Китай
Стандартный для штамповочного производства; уточняйте в BQUQ
Минимальный заказ
Стандартный для мощности 50 000 шт./мес.; уточняйте в BQUQ
Мощность
50 000 шт. в месяц
Выбор / сравнение
Вариант
Лучше всего подходит для
Компромисс
Штампованный блок с рёбрами 1,0 мм
Высокая площадь поверхности на кубический миллиметр в цельном охладителе
Требует оснастки 110 т; шаг рёбер зависит от износа штампа
Экструдированный профиль
Простые постоянные поперечные сечения
Не может столь же повторяемо выдерживать профиль рёбер 1,0 мм; разброс шага выше
Механически обработанный профиль
Малые объёмы или сложные элементы
Меньшая площадь поверхности на кубический миллиметр; выше стоимость за деталь
Двухкомпонентный охладитель с клеем
Сборки, где склеивание допустимо
Клеевой слой добавляет тепловое сопротивление в путь
Чёрное анодирование Type II, 10-15 мкм
Антикоррозионная защита после формообразования
Наносится после формообразования; основания рёбер не прорезаются, как у механически обработанных аналогов
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Оснастка 110 т формирует каждое ребро за один ход; шаг в пределах ±0,05 мм
Измерение шага рёбер на протяжении партии 50 000 шт.
Размерный контроль
КИМ проверяет 0,10 мм на 100 мм и шаг рёбер
Отчёт о контроле на КИМ
Тест на герметичность
100% гидравлический прессовый тест на герметичность
Результат теста на герметичность по каждой детали
Отделка поверхности
Чёрное анодирование Type II, 10-15 мкм наносится после формообразования
Толщина покрытия и визуальная запись
Финальная отгрузка
Контроль перед каждой отгрузкой
Запись контроля отгрузки
Часто задаваемые вопросы
Каковы тепловые характеристики этого алюминиевого радиаторного блока?
Он обеспечивает 0,62 К/Вт при ΔT = 75 К с принудительным воздухом 2,0 м/с. Основание 1,0 мм и рёбра 1,0 мм с шагом 3,0 мм обеспечивают высокую площадь поверхности на кубический миллиметр, а цельная штампованная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях.
Блок штампуется из алюминия 6063-T5 на оснастке 110 т. Чёрное анодирование Type II, 10-15 мкм наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит у механически обработанных аналогов.
Какие допуски может выдержать этот штампованный радиатор?
Он выдерживает 0,10 мм на 100 мм. Шаг рёбер остаётся в пределах ±0,05 мм на протяжении партии 50 000 шт., потому что штамп формирует каждое ребро за один ход. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле на КИМ.
Почему выбрать штамповку вместо экструзии для этого радиаторного блока?
Штамповка обеспечивает повторяемый профиль рёбер 1,0 мм, который экструзия выдержать не может. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на протяжении партии 50 000 шт. Малая толщина рёбер 1,0 мм и шаг 3,0 мм дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль того же габарита.
Контроль проводится перед каждой отгрузкой. Он включает проверки на КИМ для 0,10 мм на 100 мм и шага рёбер, а также 100% гидравлический прессовый тест на герметичность. Штампованная конструкция лучше переносит партионные отклонения, чем экструзия, потому что износ штампа проявляется как измеримое смещение шага рёбер, выявляемое при контроле.
Какова ежемесячная производственная мощность и выпуск?
Ежемесячный выпуск составляет 50 000 шт. Оснастка 110 т и одноходовое формование рёбер поддерживают этот объём при удержании шага рёбер в пределах ±0,05 мм. Уточняйте текущий срок поставки и минимальный заказ в BQUQ для вашего объёма заказа.
Где применяется этот алюминиевый радиаторный блок?
Он применяется там, где нужен цельный охладитель с основанием 1,0 мм и рёбрами 1,0 мм. Штампованный алюминиевый блок 6063-T5 обеспечивает 0,62 К/Вт при ΔT = 75 К, принудительный воздух 2,0 м/с, и устраняет клеевой слой, присутствующий в двухкомпонентных охладителях.