ВведениеВаша цанга типа 630 изготавливается строго по вашему чертежу, а не как стандартное приближение. Мы проверяем каждый критический размер перед отгрузкой.Допуск: 0.005 мм на
Индивидуальный цанговый патрон для токарных автоматов тип 630, изготовленный в Китае
ВведениеВаша цанга типа 630 изготавливается строго по вашему чертежу, а не как стандартное приближение. Мы проверяем каждый критический размер перед отгрузкой.Допуск: ±0.005 мм на отверстие и конусСро
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ваша цанга типа 630 изготавливается строго по вашему чертежу, а не как стандартное приближение. Мы проверяем каждый критический размер перед отгрузкой.
Допуск: ±0.005 мм на отверстие и конус
Срок изготовления: 7–12 дней для прототипов, 15–20 дней для серийного производства
Без минимального заказа — заказывайте одну штуку или десять тысяч
Материал: 20CrMnTi, 65Mn или 40CrMo, цементированный до твердости 58–62 HRC
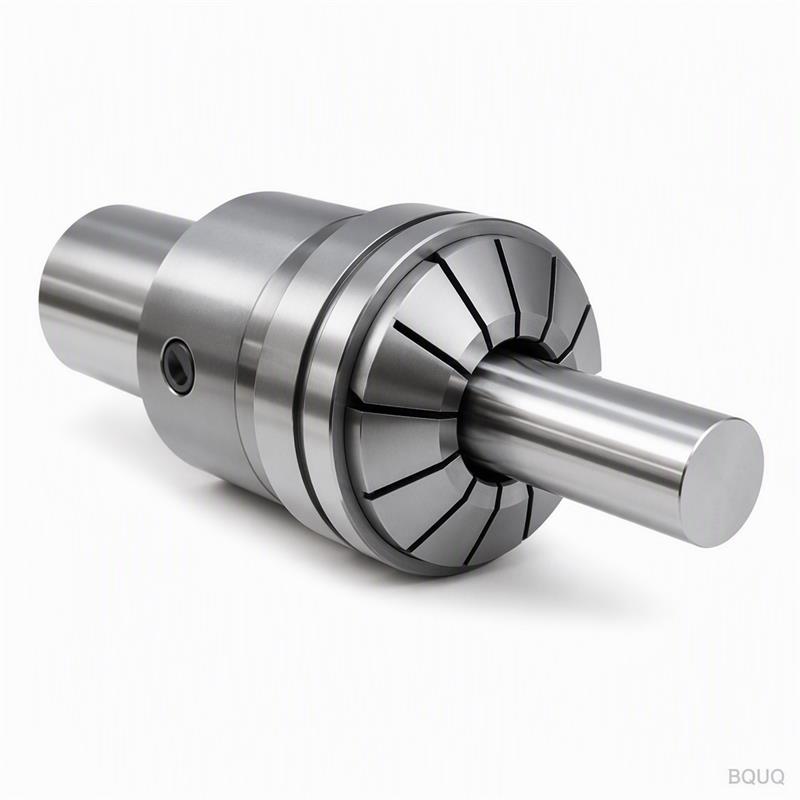
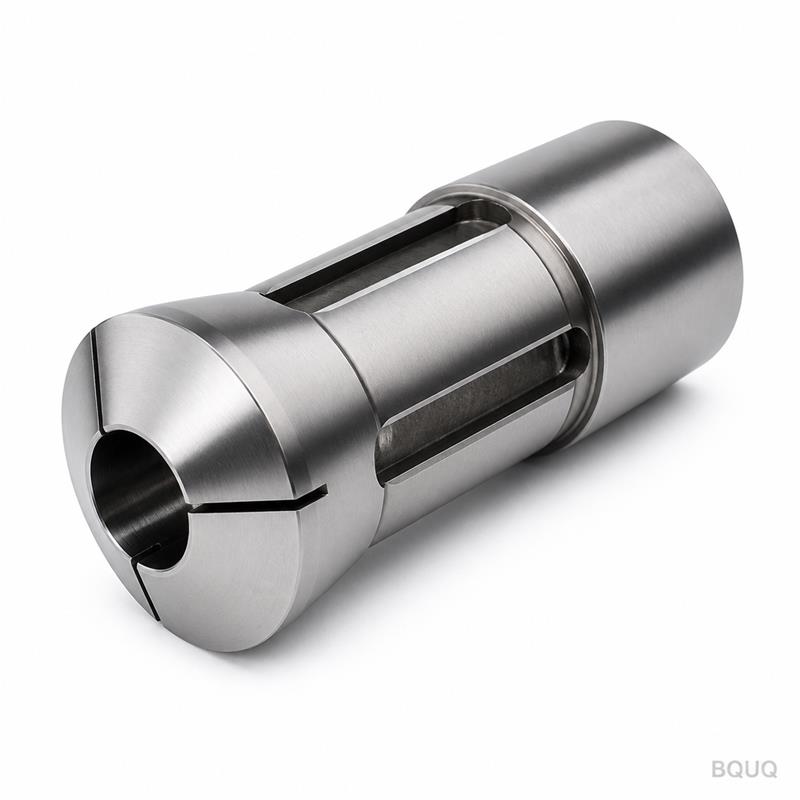
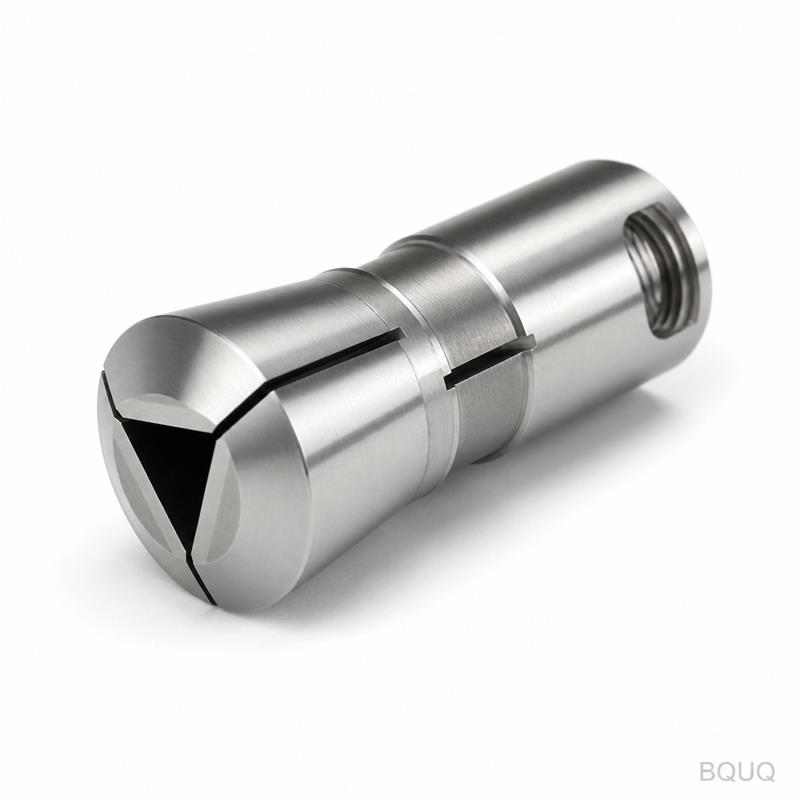
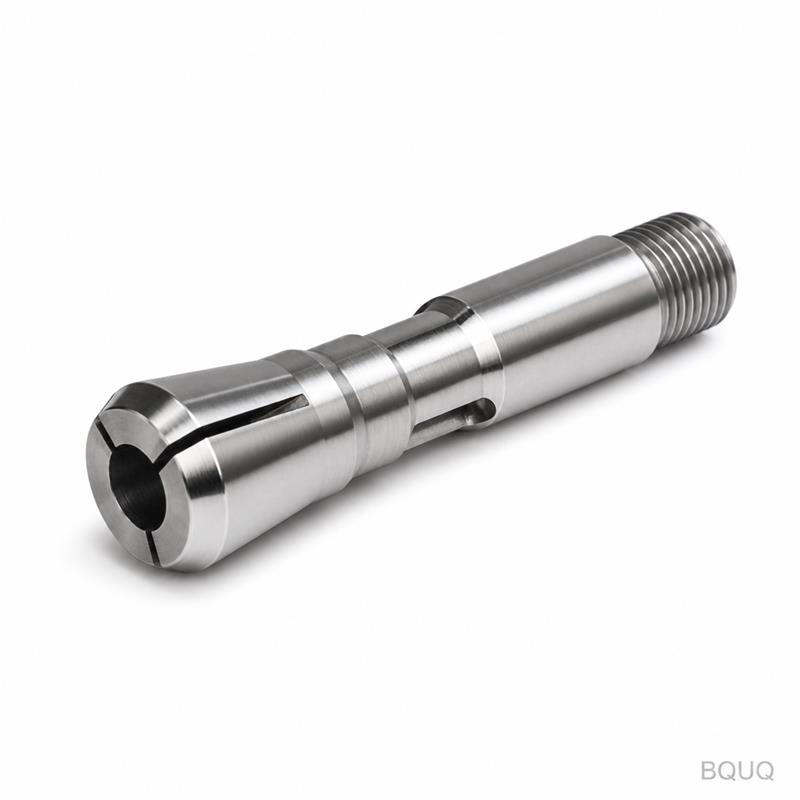
Это индивидуальный цанговый патрон с ЧПУ для токарных автоматов, работающих с круглым прутком. Он зажимает пруток диаметром от 3 мм до 42 мм, в зависимости от тяги пиноли и конфигурации шпинделя. Мы изготавливаем корпус, пазы и конус по вашему чертежу.
Технические характеристики
Параметр
Значение
Варианты материалов
20CrMnTi, 65Mn, 40CrMo, 9CrSi
Твердость
58–62 HRC (цементация) или 45–50 HRC (объемная закалка)
Допуск
±0.005 мм на отверстие, ±0.01 мм на наружный диаметр, ±0.02 мм на ширину паза
Чистота поверхности
Ra 0.4 мкм на зажимном отверстии, Ra 0.8 мкм на остальных поверхностях
Технология обработки
Токарная обработка с ЧПУ, фрезеровка с ЧПУ, электроэрозионная резка пазов, бесцентровое шлифование наружного диаметра
Термообработка
Цементация или индукционная закалка с последующим отпуском
Контроль
100% проверка размеров, 5% партии — полный отчет на КИМ
Объем партии
от 1 до 50 000 штук
Срок изготовления
7 дней для 1–10 шт., 12 дней для 11–100 шт., 20 дней для более крупных партий
Страна происхождения
Сделано в Китае, завод в Дунгуане
Мы обрабатываем эти детали на 5-осевых токарных станках с ЧПУ и обрабатывающих центрах. Для нарезки пазов используем электроэрозионную проволочную резку, что обеспечивает ширину паза ±0.005 мм без заусенцев. После термообработки мы шлифуем отверстие и конус на внутреннем шлифовальном станке с ЧПУ. Каждая цанга проверяется на концентричность с биением менее 0.008 мм TIR в зоне зажима.
Три причины, по которым покупатели отправляют нам свои чертежи
1. Прослеживаемое качество по партиям.
Каждый номер плавки и партия фиксируются. Если вам необходимо проследить деталь до исходной партии сырья, мы сделаем это за считанные минуты. Мы храним записи в течение пяти лет.
2. Отчет о контроле для каждой партии.
Вы получаете отчет по размерам с каждой отгрузкой. В нем указаны диаметр отверстия, угол конуса, ширина паза, твердость и шероховатость поверхности. Без дополнительной платы. Если вам нужен полный отчет на КИМ с более чем 20 точками измерения, мы также это предоставим.
3. Один завод для ЧПУ + штамповки + пружин + радиаторов.
Вашему цанговому патрону может потребоваться пружинная цанга, штампованный фиксатор или радиатор для двигателя шпинделя. Мы изготавливаем все это под одной крышей. Это означает меньше поставщиков, меньше затрат на логистику и одного ответственного за качество.
Где используются эти детали
Цанга типа 630 — это зажимной компонент для токарных автоматов — швейцарских и токарных станков с ЧПУ с неподвижной передней бабкой. Она зажимает круглый пруток во время вращения шпинделя. Типичные применения:
Прецизионные валы для электродвигателей, диаметром 6–20 мм, биение менее 0.01 мм
Заготовки крепежа — винты, болты и штифты, производимые со скоростью 30–60 штук в минуту
Компоненты медицинских изделий — мелкие детали из нержавеющей стали, такие как костные винты и направители для сверления, где критически важны чистота поверхности и повторяемость
Детали топливных форсунок для автомобилей — корпуса распылителей и иглы, требующие концентричности менее 0.005 мм
Контакты электронных разъемов — латунь или бериллиевая бронза, большие объемы, жесткие допуски
В каждом случае отверстие и конус цанги должны точно соответствовать конфигурации шпинделя вашего станка. Изношенная или несоответствующая спецификации цанга вызывает отдачу прутка, вибрацию и брак. Мы обрабатываем детали по вашему чертежу, поэтому вы получаете усилие зажима и повторяемость, необходимые для вашего процесса.
В: Есть ли у вас минимальный объем заказа?
О: Нет минимального заказа. Мы принимаем заказы на одну штуку для прототипов или замены деталей. Для производственных партий от 1000 штук действует скидка за объем, но цена за единицу одинакова для 10 штук.
В: Как вы контролируете допуски и качество?
О: Мы используем станки с ЧПУ с контролем в процессе обработки. После механической обработки каждая цанга проверяется на диаметр отверстия и конус с помощью пневматических калибров. Образец из каждой партии отправляется на КИМ для полного 3D-отчета. Вы получаете этот отчет вместе с отгрузкой.
В: Каков ваш срок изготовления?
О: Прототипы (1–10 штук) отправляются в течение 7 дней. Производственные заказы (100–1000 штук) отправляются в течение 15–20 дней. Если вам нужно быстрее, мы можем разделить партию и отправить первые 50 штук авиапочтой.
В: Можете ли вы предоставить сертификаты на материалы?
О: Да. Мы предоставляем сертификаты завода-изготовителя на сырье, отчеты по термообработке и результаты испытаний на твердость. Все документы на английском языке и отправляются вместе со счетом.
Отправьте ваш чертеж
Отправьте нам чертеж вашей цанги типа 630 — PDF, STEP или даже ручной эскиз с размерами. Мы рассмотрим его и предоставим вам твердое коммерческое предложение в течение 12 часов.
Email: sc@bquq.com
WhatsApp: +86 13713157787
Без минимального заказа, без минимальной суммы заказа. Просто прецизионное производство, сделано в Китае, проверено перед отгрузкой.