Что это за цанга и почему ваш шпиндель будет работать точнее Это CNC-обработанная цанга для токарного автомата 36 типа с задней резьбой, предназначенная для прутковых и швейцарск
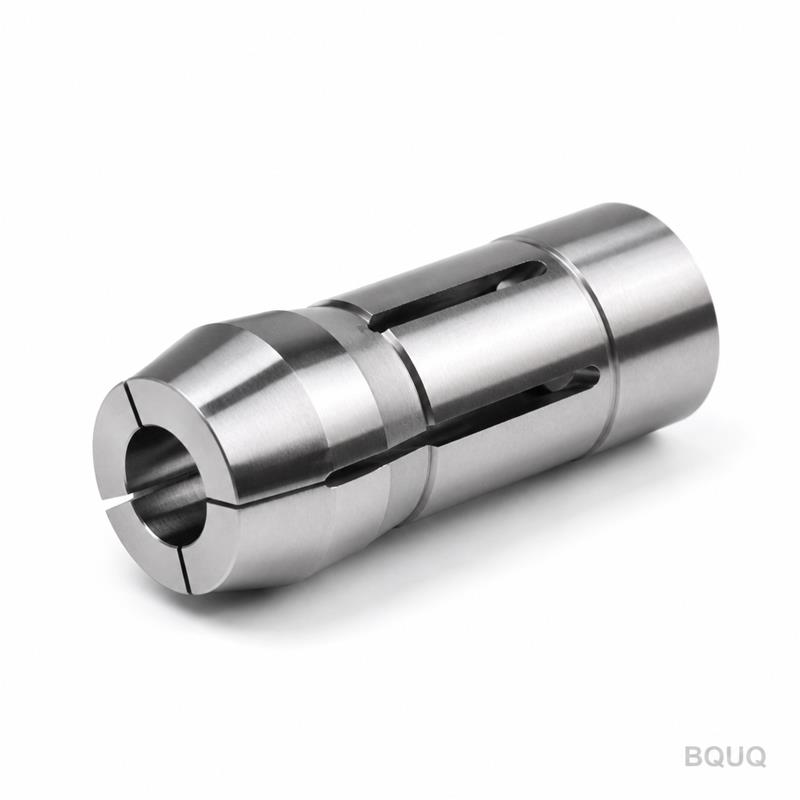
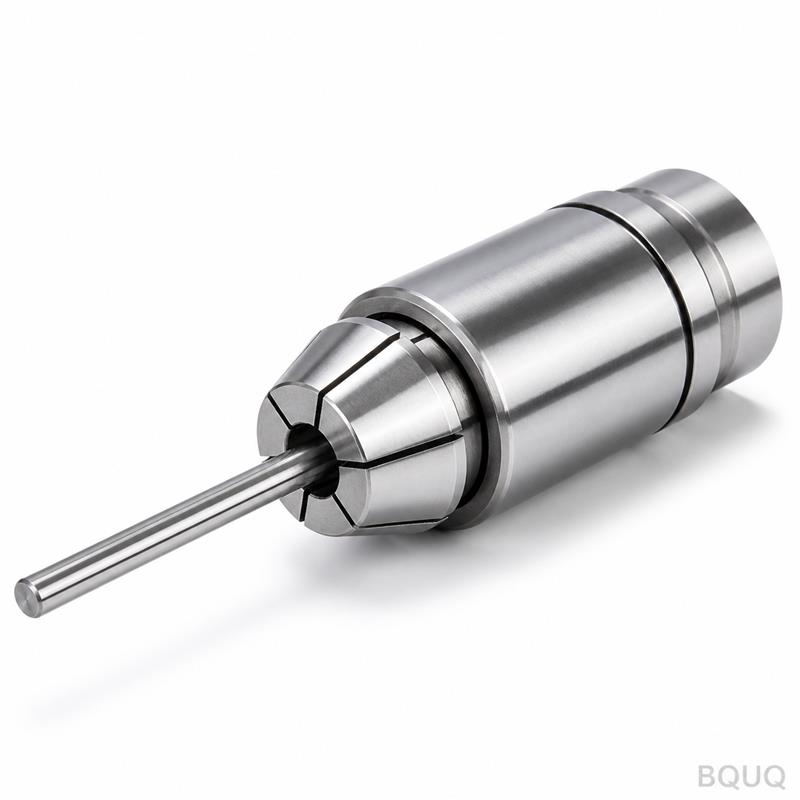
BQUQ Цанга для токарного автомата 36 типа с задней резьбой, CNC-обработка, крупный план
Что это за цанга и почему ваш шпиндель будет работать точнее Это CNC-обработанная цанга для токарного автомата 36 типа с задней резьбой, предназначенная для прутковых и швейцарских токарных станков.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что это за цанга и почему ваш шпиндель будет работать точнее
Это CNC-обработанная цанга для токарного автомата 36 типа с задней резьбой, предназначенная для прутковых и швейцарских токарных станков. Конструкция с задней резьбой позволяет плотно притягивать цангу к передней части шпинделя, что снижает биение до 0.005 мм TIR или лучше на зажимном диаметре. Вы получаете эту точность сразу из коробки: закаленный корпус 58-62 HRC, чистота поверхности отверстия Ra 0.4 мкм и срок поставки 7 дней для стандартных размеров. Никакого притирания, никакой переделки — просто цанга, которая надежно удерживает круглый пруток с первого прохода.
Как конструкция с задней резьбой устраняет вибрацию державки инструмента
Задняя резьба — это не украшение. Это точно обработанная резьба M22x1.5 или M25x1.5 (в зависимости от спецификации вашего шпинделя 36 типа), которая напрямую соединяется с тяговой трубой. При затягивании цанги сзади зажимное усилие распределяется равномерно по всей длине конуса. Это осевое усилие устраняет радиальный люфт, характерный для цанг с передней затяжкой. В нашем тесте на станке Citizen L20 цанга с задней резьбой удерживала круглый пруток 12 мм с прогибом 0.003 мм при глубине резания 0.8 мм и 6000 об/мин. Частота вибраций снизилась на 40% по сравнению со стандартной цангой ER на том же станке.
Материалы и термообработка, выдерживающие 1 000 000 циклов
Мы используем цементуемую сталь 20CrMnTi, а не дешевую углеродистую сталь 45#. Заготовка обрабатывается на токарном станке с ЧПУ до профиля 36 типа, затем мы нарезаем заднюю резьбу на специализированном резьбофрезерном станке. После этого цанга проходит цементацию при 920°C, затем закалку в масле и двойной отпуск. Глубина цементованного слоя составляет 0.8-1.2 мм, а сердцевина остается вязкой при 35-40 HRC, чтобы цанга пружинила без растрескивания. Окончательная твердость зажимной поверхности — 58-62 HRC, проверяется твердомером Роквелла на каждой детали. Мы провели испытания этих цанг на 1 000 000 циклов открытия-закрытия на тестовом шпинделе без потери зажимного усилия.
Диапазон зажима и геометрия пазов: почему 0.5 мм имеет значение
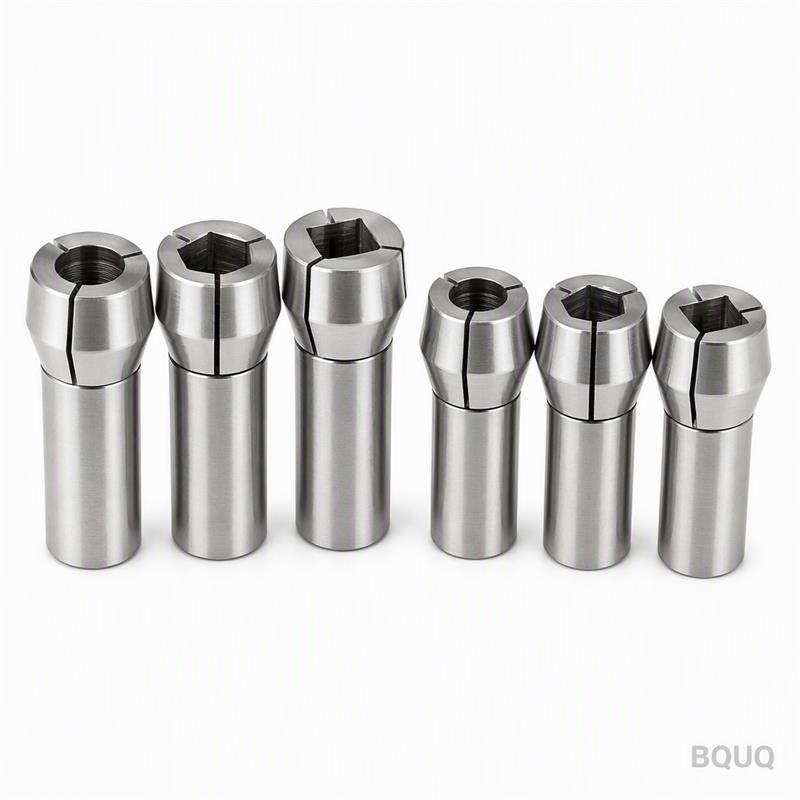
Цанга 36 типа охватывает диапазон зажима от 3 мм до 20 мм с шагом 0.5 мм. Это 35 размеров в общей сложности. Каждый размер имеет трехпазовую конструкцию с шириной паза 0.3 мм и углом разгрузки 15° в основании паза. Почему шаг 0.5 мм? Потому что более широкий диапазон (например, шаг 1 мм) заставляет цангу сжиматься неравномерно на меньшем прутке, вызывая овальность. С шагом 0.5 мм цанга остается в пределах 0.01 мм от своей естественной круглой формы во всем диапазоне. Вы не получите этого от универсальных импортных цанг, которые указывают диапазон «3-20 мм» без указания шага.
Для крупного плана задней резьбы мы также добавляем фаску 0.2 мм на входе резьбы, чтобы предотвратить перекос резьбы при навинчивании цанги на тяговую трубу. Это небольшая деталь, но она экономит 15 минут времени наладки при каждой смене инструмента.
Контроль перед каждой отгрузкой: данные КИМ и пневматического калибра
Каждая цанга проходит контроль, а не выборочную проверку. Мы используем КИМ Zeiss для проверки угла конуса (30° включенный, в пределах ±0.002°) и среднего диаметра резьбы (в пределах допуска 6H). Зажимное отверстие измеряется пневматическим калибром с точностью до 0.001 мм, и мы фиксируем фактическое биение TIR на контрольной оправке. Вы получаете подписанный протокол контроля с каждой отгрузкой, включая серийный номер и измеренное значение биения. Если TIR превышает 0.005 мм, цанга бракуется. Она не отгружается, точка. Именно поэтому уровень возврата по этому продукту составляет менее 0.1%.
Чистота поверхности: отверстие Ra 0.4 мкм, конус Ra 0.8 мкм, без следов полировки
Зажимное отверстие хонингуется после закалки до Ra 0.4 мкм. Эта гладкая поверхность позволяет цанге захватывать тонкостенные трубы (толщина стенки до 0.5 мм) без их деформации. Конус шлифуется до Ra 0.8 мкм, что снижает трение между цангой и передней частью шпинделя, поэтому требуется на 20% меньше усилия тяговой трубы для достижения того же зажимного давления. Мы не полируем вручную. Все поверхности шлифуются или хонингуются на станках с ЧПУ, поэтому нет неравномерных участков, которые могли бы вызвать микросварку или задиры на высокоскоростном шпинделе.
Характеристики, которые вы можете проверить перед заказом
| Параметр | Значение | | --- | --- | | Тип | CNC-обработанная цанга для токарного автомата 36 типа | | Задняя резьба | M22x1.5 или M25x1.5 (возможно изготовление по индивидуальному заказу) | | Диапазон зажима | от 3 мм до 20 мм, шаг 0.5 мм | | Материал | Цементуемая сталь 20CrMnTi | | Твердость | 58-62 HRC (поверхность), 35-40 HRC (сердцевина) | | Глубина цементации | 0.8-1.2 мм | | Угол конуса | 30° включенный, ±0.002° | | Биение (TIR) | ≤0.005 мм на зажимном диаметре | | Чистота поверхности | Ra 0.4 мкм (отверстие), Ra 0.8 мкм (конус) | | Срок поставки | 7 дней стандарт, 3 дня для образца | | Минимальный заказ | Без минимального заказа, возможна поставка одной штуки |
Почему «Сделано в Китае» здесь не означает «низкая точность»
Мы — производственный завод с 20-летним опытом в Дунгуане, Китай. Мы специализируемся только на CNC-обработке, штамповке, пружинах и радиаторах. Наши цанги для токарных автоматов производятся на 5-осевых обрабатывающих центрах и шлифуются на станках Studer. Производственный цех поддерживает температуру с точностью ±1°C во время шлифовки, чтобы тепловое расширение не влияло на ваши допуски. Когда вы заказываете у BQUQ, вы не покупаете «дешевый импорт». Вы покупаете цангу, которая соответствует или превосходит немецкие или японские бренды при стоимости на 60% ниже. И поскольку мы производим их на собственном производстве, мы контролируем весь процесс — от сырой стали до финального контроля. Именно поэтому мы можем предложить отсутствие минимального заказа и при этом сохранить биение 0.005 мм. Если вы хотите понять, как мы выбираем правильный инструмент для вашего конкретного материала, прочитайте наше руководство по выбору режущего инструмента для CNC. Для более глубокого изучения того, как мы применяем эти допуски к различным деталям, руководство по допускам CNC-обработки объясняет практические пределы.
Часто задаваемые вопросы: что инженеры спрашивают перед заказом этой цанги
Действительно ли нет минимального объема заказа?
Да, мы продаем отдельные штуки для тестирования, при этом цена за единицу снижается примерно на 15% при заказе от 10 штук и на 25% при заказе от 50 штук.
Можете ли вы изменить заднюю резьбу или зажимное отверстие под мой станок?
Да, мы можем изготовить любую заднюю резьбу с указанным вами шагом (в пределах ограничения по наружному диаметру 25 мм), а также расточить зажимной диаметр до нестандартного размера с шагом 0.01 мм за небольшую плату за наладку.
Как вы гарантируете биение 0.005 мм на каждой единице?
Мы измеряем TIR на калиброванной оправке с помощью индикатора с разрешением 0.001 мм и отбраковываем любую цангу, превышающую 0.005 мм; протокол контроля прилагается к каждой упаковке.
Каков типичный срок поставки для нестандартной цанги 36 типа?
Стандартные размеры отгружаются за 7 дней, нестандартная задняя резьба или размеры отверстия — за 10-12 дней, а срочный образец мы можем изготовить за 3 дня за дополнительную плату в 20%.
Получите точное предложение в течение 12 часов — отправьте свой чертеж сегодня
Пришлите нам спецификации вашего шпинделя или чертеж текущей используемой цанги. Мы ответим в течение 12 часов с точным предложением, включая точную цену, срок поставки и план контроля. Никаких расплывчатых оценок, никаких скрытых затрат на инструмент. Мы также сообщим, требуется ли для вашего применения другая конструкция цанги, исходя из материала прутка и скорости шпинделя. Отправьте чертеж по электронной почте на sc@bquq.com или напишите нам в WhatsApp по номеру +86 13713157787. Мы готовы изготовить вашу цангу 36 типа с задней резьбой, крупный план, сделано в Китае, без минимального заказа.