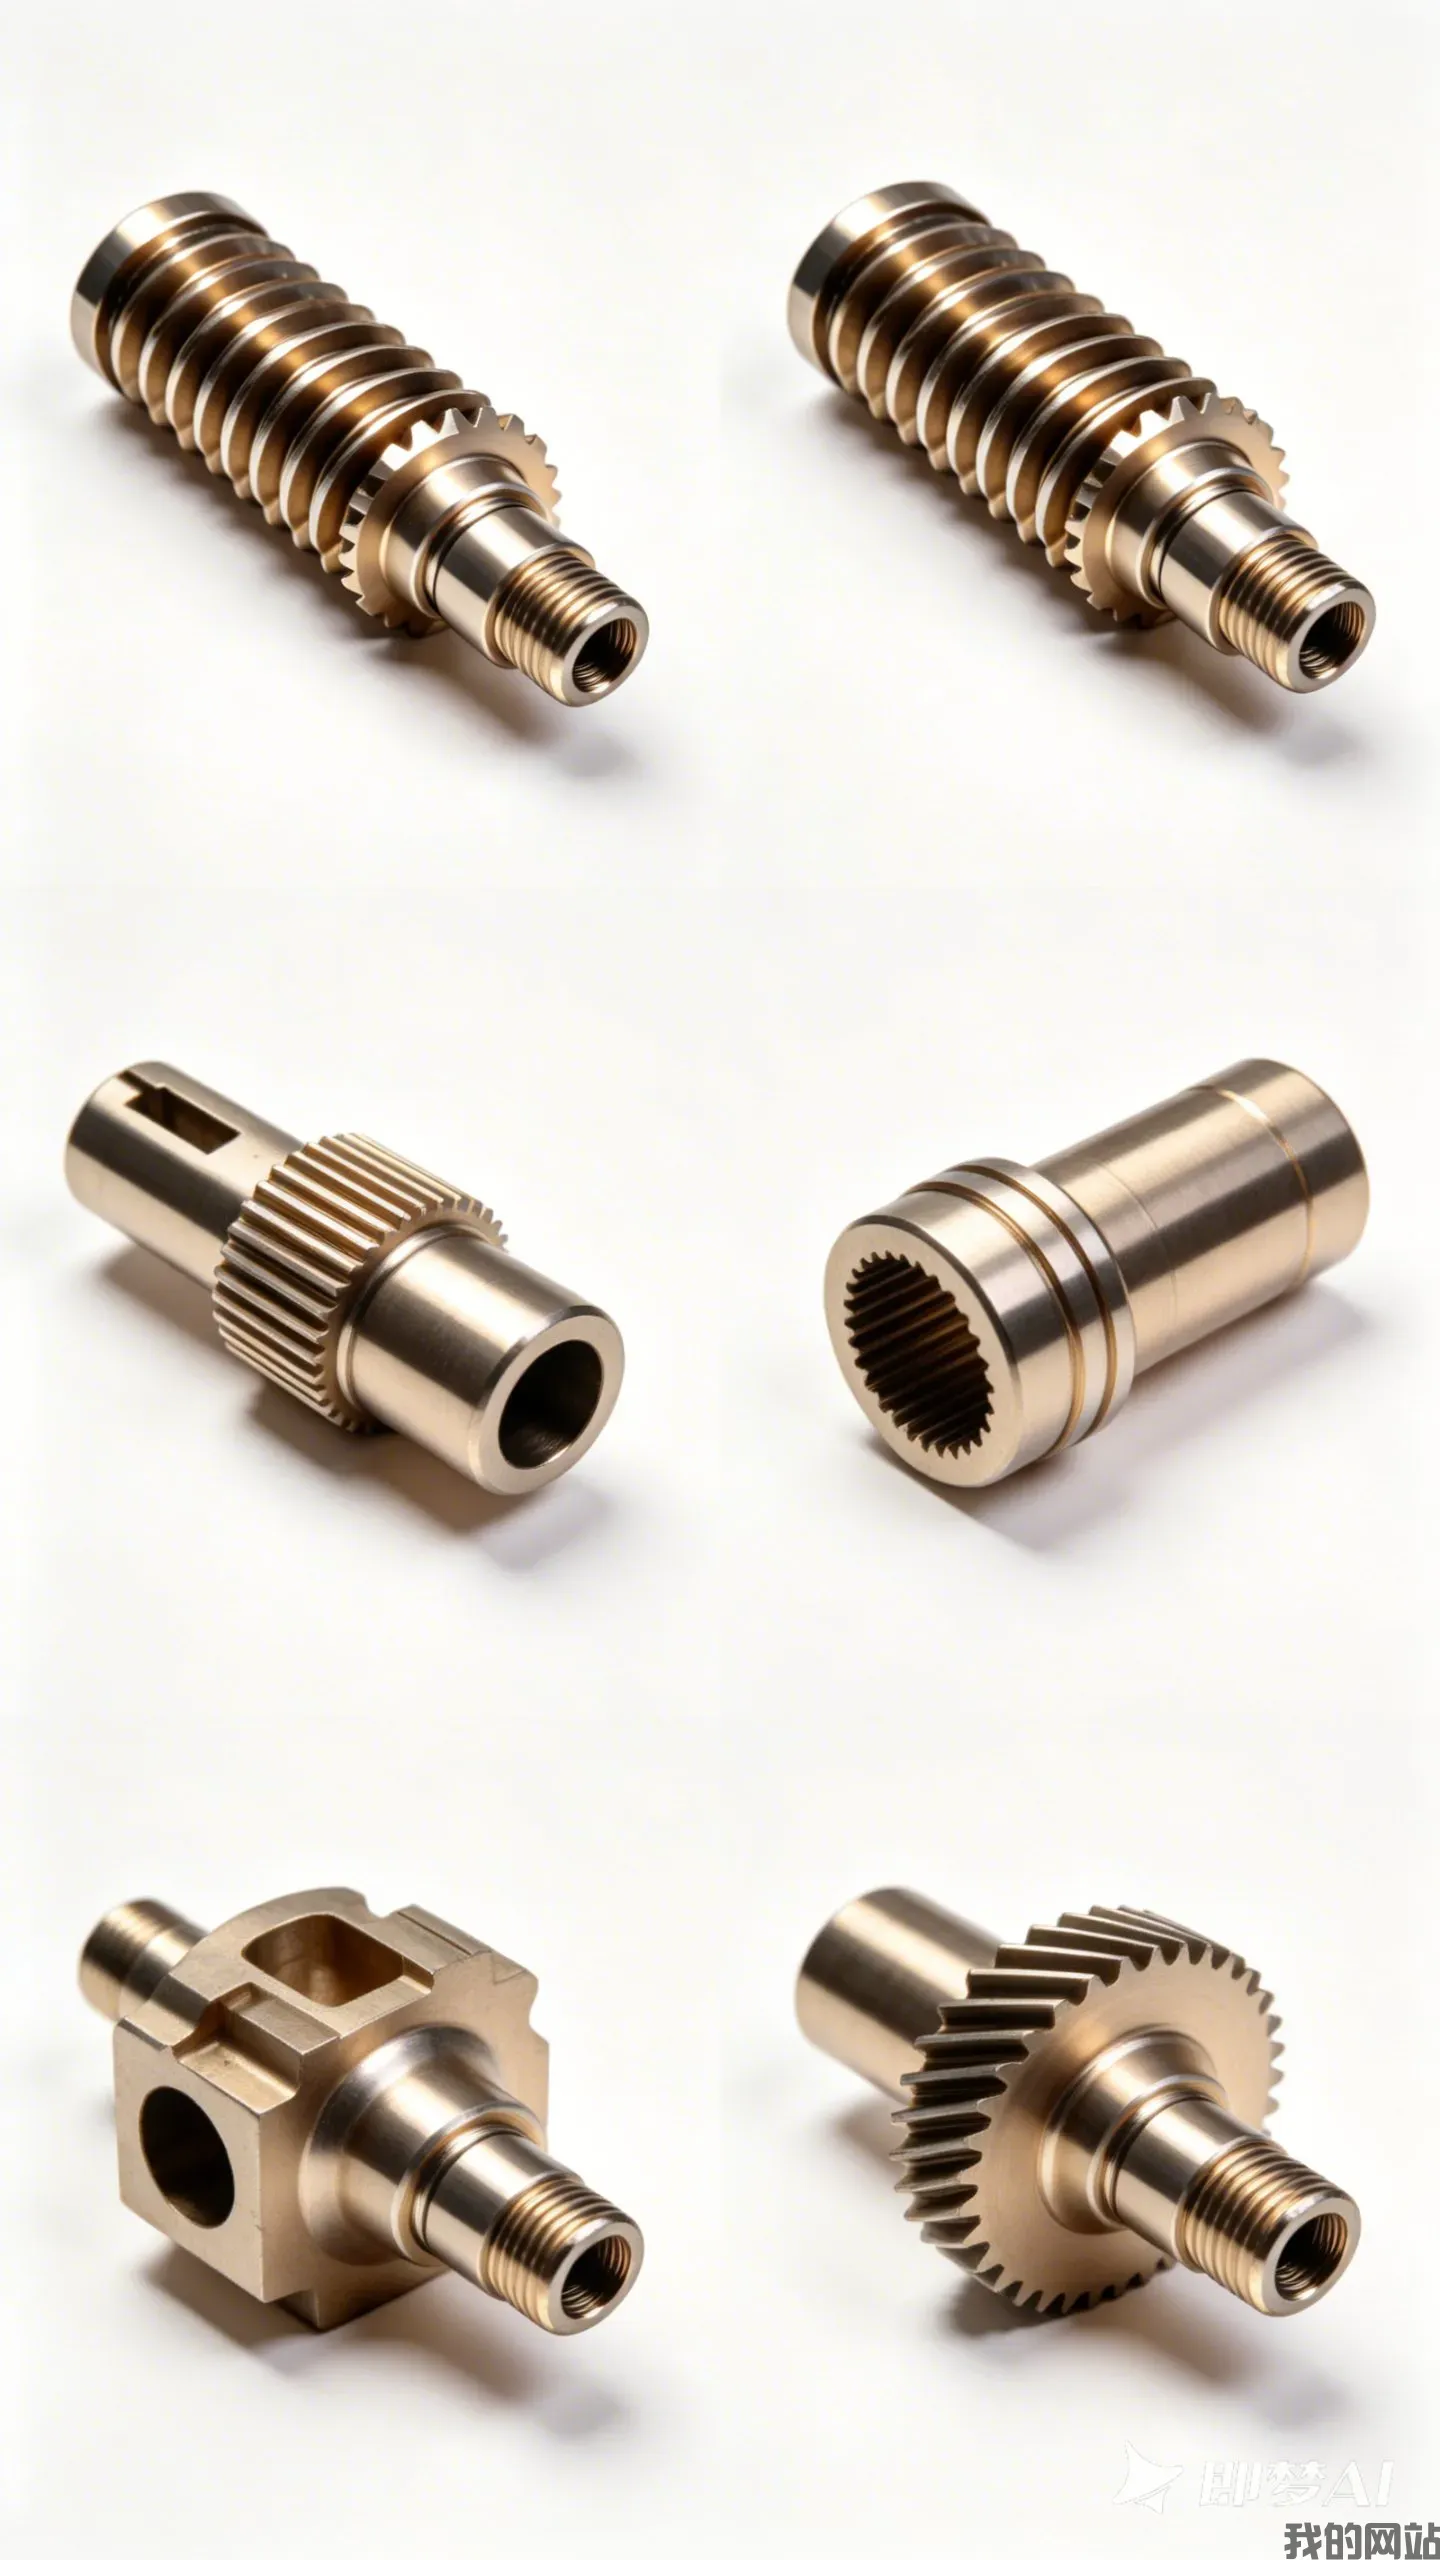
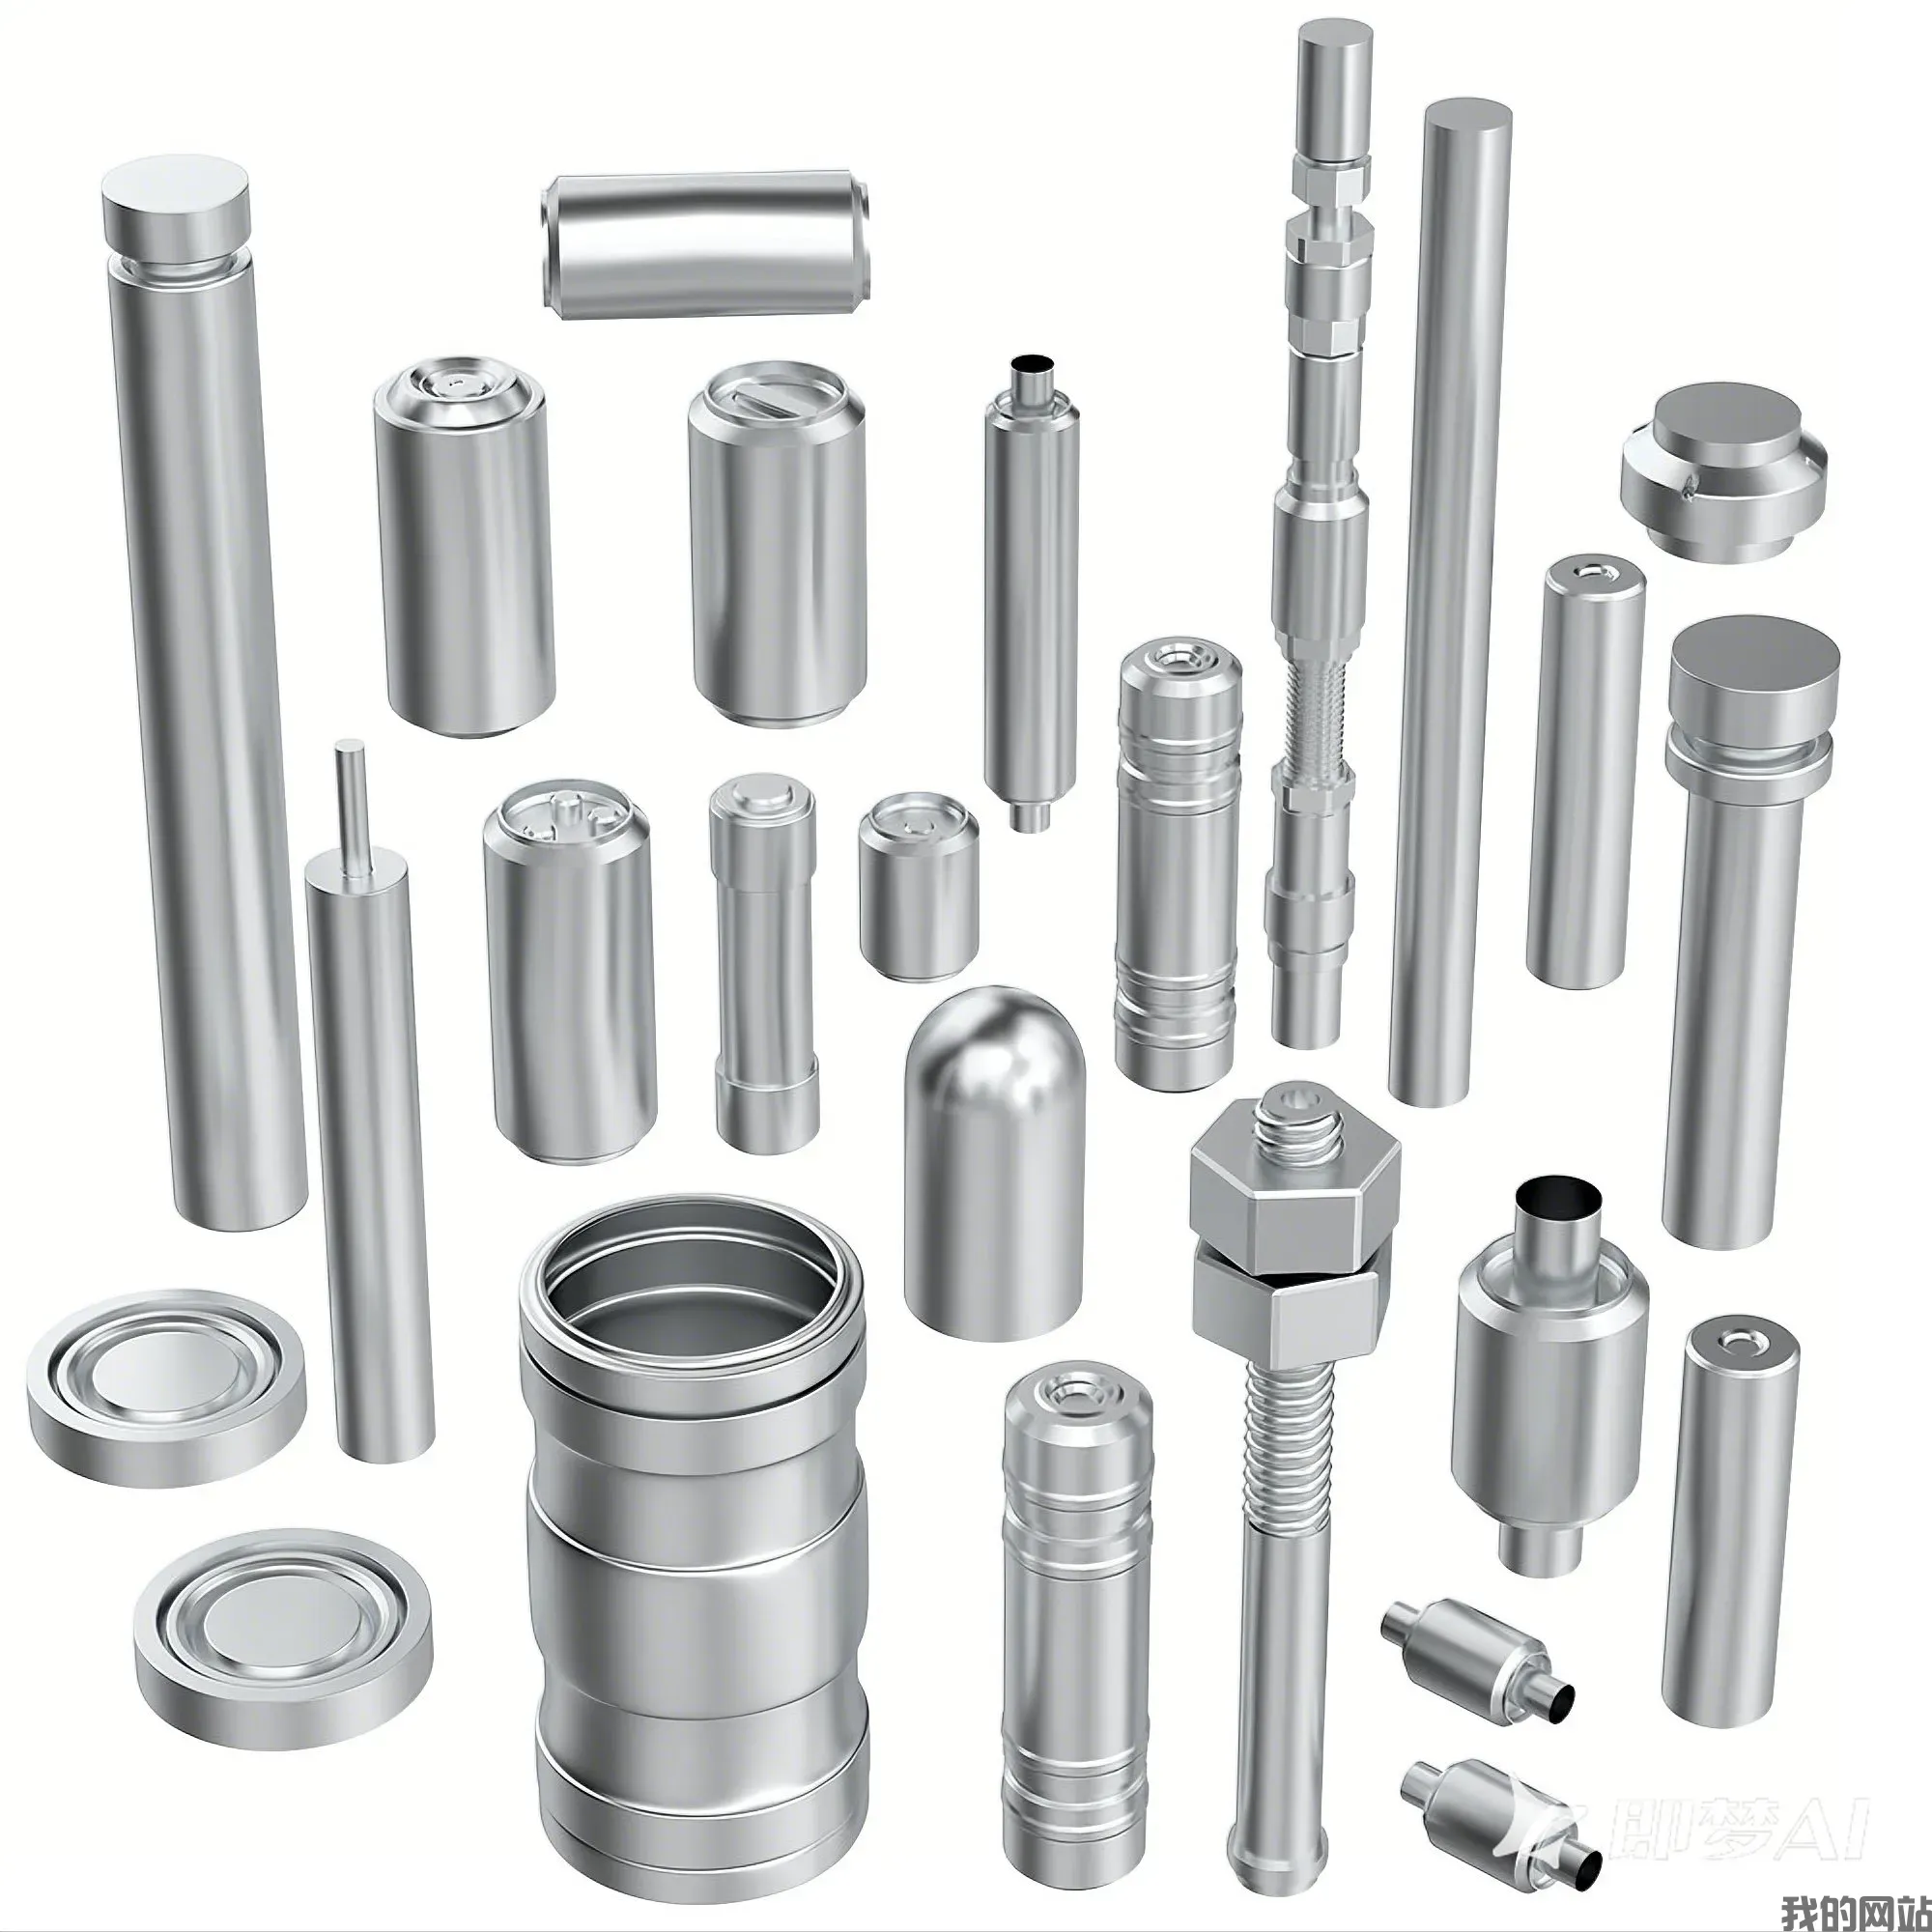
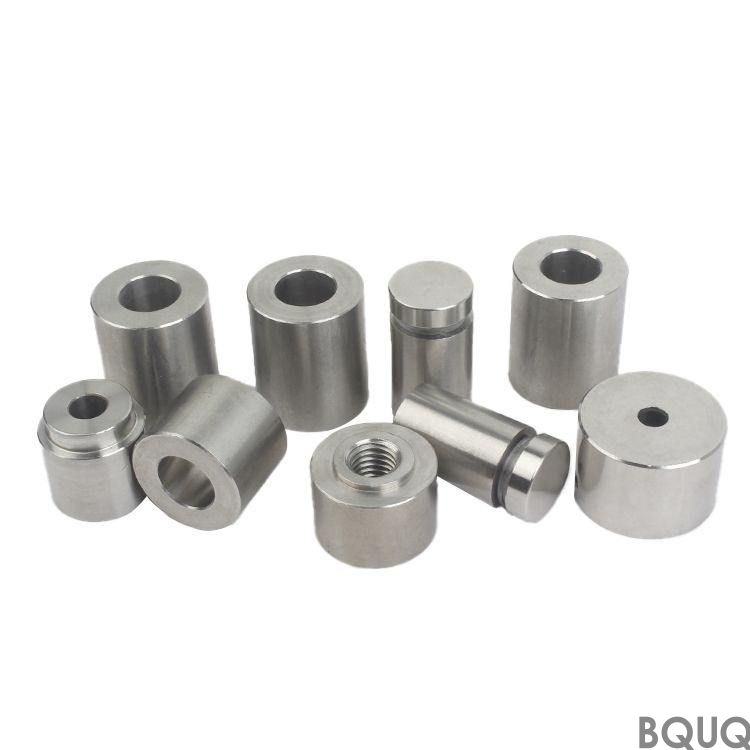
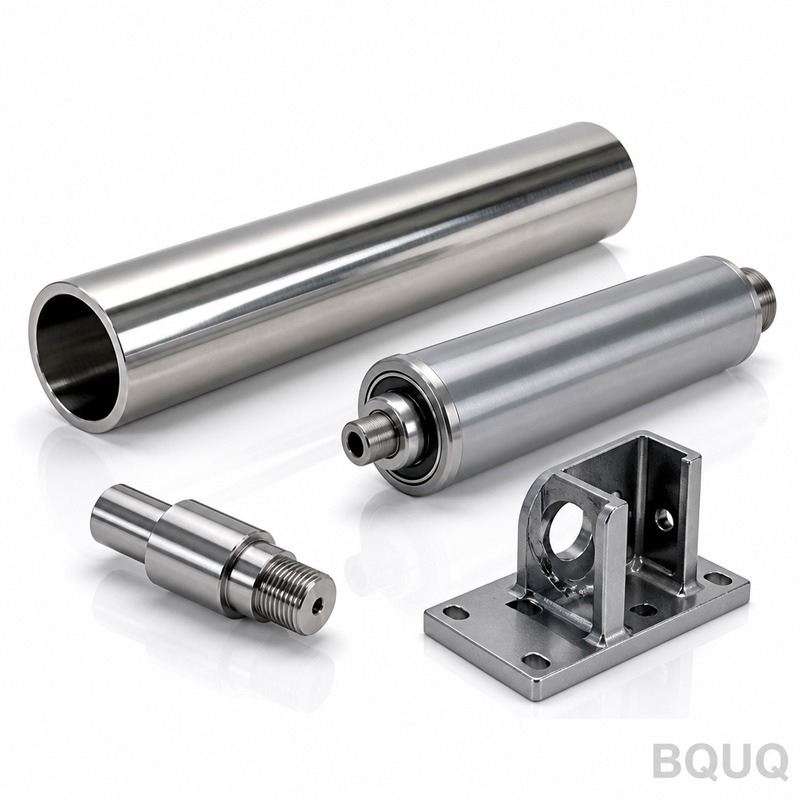
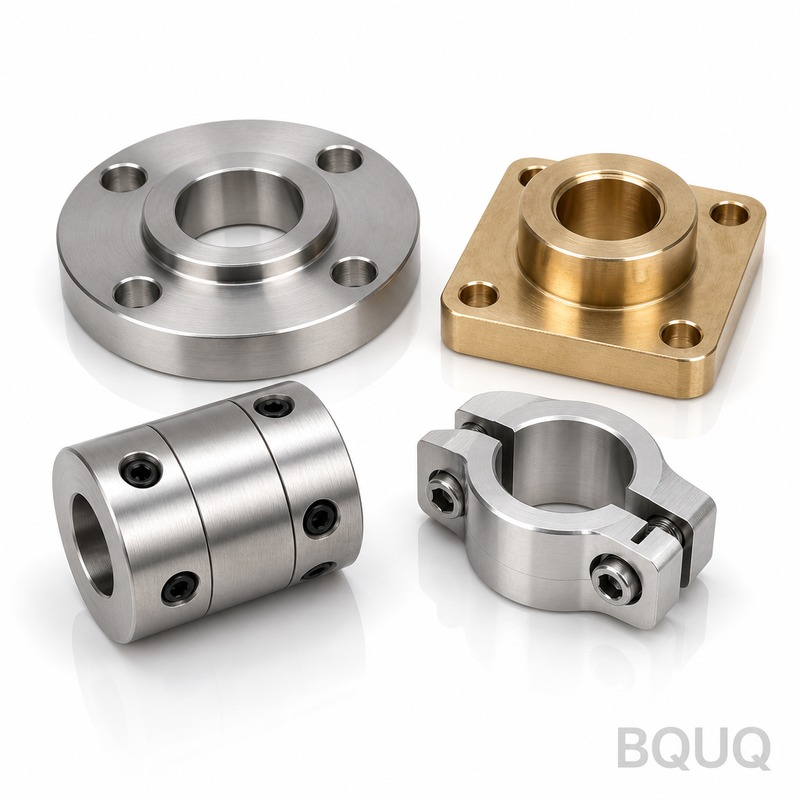
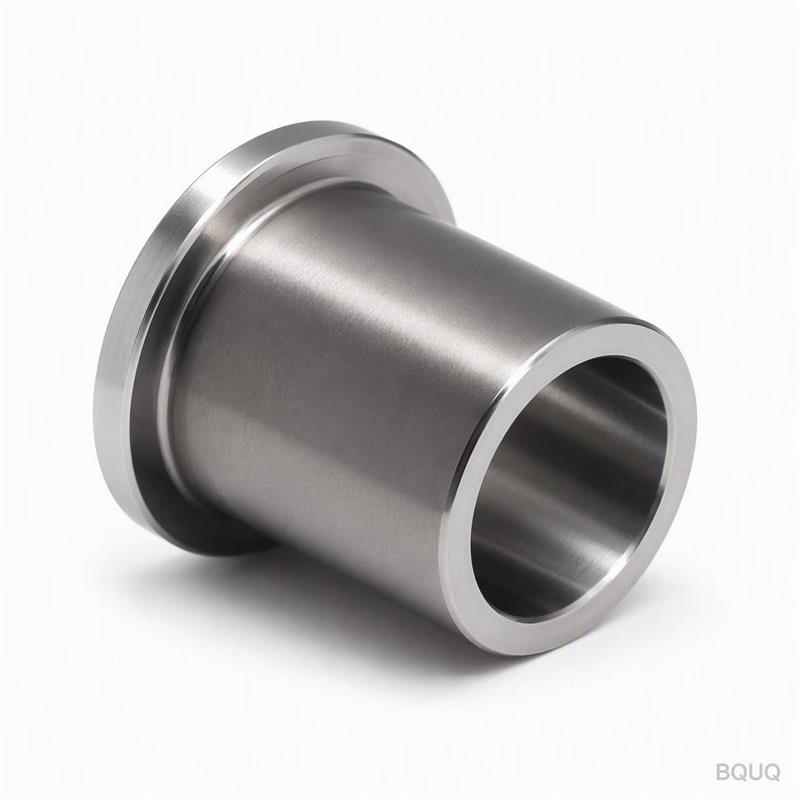
Токарные детали с ЧПУ от BQUQ изготавливаются из нержавеющей стали 303 / 304 / 316L и могут достигать длины до 1000 мм, сохраняя плоскостность на монтажной поверхности непосредственно после обработки. Термическое сопротивление измеряется для каждой партии, технологические прогоны стабильны, а контроль выявляет износ штампа как измеримое смещение шага рёбер до того, как детали попадут к заказчику. Малая толщина рёбер и плотный шаг обеспечивают большую площадь поверхности на кубический миллиметр, чем обработанные или экструдированные профили в том же габарите.
Токарные детали с ЧПУ сочетают шаг рёбер с заготовкой из нержавеющей стали 303 / 304 / 316L, поэтому детали длиной до 1000 мм сохраняют плоскостность на монтажной поверхности. Термическое сопротивление измеряется для каждой партии.
Подход к проектированию и процесс
Поскольку основание и рёбра прессуются как единое целое, отсутствует паяное соединение, которое может отказать. Плоскостность на монтажной поверхности обеспечивается непосредственно после обработки, что сохраняет равномерность теплового контакта.
Один рабочий ход формирует всю токарную деталь с ЧПУ, поэтому стоимость детали перестаёт зависеть от сложности. Технологические прогоны стабильны, а цикл обработки питает производственную линию.
Малая толщина рёбер — преимущество штамповки: рёбра с плотным шагом обеспечивают большую площадь поверхности на кубический миллиметр, чем обработанный или экструдированный профиль того же габарита.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле, а не в эксплуатации.
Прессование нержавеющей стали 303 / 304 / 316L сохраняет токарные детали с ЧПУ лёгкими — в зависимости от габарита — без потери плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Стандартный материал — нержавеющая сталь 303 / 304 / 316L, поставляется с дробеструйной обработкой + пассивацией. Для применений, где важна устойчивость к воздействию роботизированных систем, мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
Общие размеры выдерживаются в пределах , при этом критичные элементы, такие как , нормируются отдельно. Формообразованная геометрия наследует повторяемость оснастки , а позиция отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принимать до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Каждая партия сопровождается протоколом CMM от . Мы фиксируем плоскостность, шаг, толщину основания и позицию отверстий, а также отмечаем всё, что выходит за пределы , до того как изделие покинет линию.
Плоскостность измеряется на гранитной плите, а не на чугунной, поскольку при длине до 1000 мм читается по-разному на плите, которая не была притёрта. В записях сохраняются оба результата.
Мы проверяем вершин рёбер на заусенцы и трещины после формообразования, так как штамповка может расколоть основание, не сместив ни одного размерного параметра чертежа. Допуск на заусенцы устанавливается для каждой детали отдельно.
Финальная локализация — . Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
В робототехнике номинал определяет, какой расход воздуха по-прежнему необходим корпусу. При температурах переходов в робототехнике рёбра с данным шагом удерживают дельту-T в пределах бюджета датчика.
Для робототехнических сборок монтажная поверхность важна не меньше теплового номинала: от неё зависит, распределится ли термоинтерфейсный материал равномерно или соберётся у одного края.
Заказчики в робототехнике обычно указывают Stainless 303 / 304 / 316L по причинам коррозионной стойкости, а затем выдерживают чертёж согласно требованиям. Данная линейка закрывает объём без второго источника поставок.
Требования робототехники к упаковке и вибрации подталкивают к цельной конструкции. У штампованных деталей токарной обработки нет клея, который может ползти, — а это обычный режим отказа двухсоставных охладителей.
Спецификации
Параметр
Значение / Диапазон
Материал
Stainless 303 / 304 / 316L
Чистота поверхности
дробеструйная обработка + пассивация
Диапазон размеров
до 1000 мм длины
MOQ (прототип)
30 шт.
MOQ (серийное производство)
200 шт.
Срок изготовления (прототип)
72 часа
Срок изготовления (серийное производство)
10 рабочих дней
FAQ: Ваши вопросы перед заказом
Какие допуски вы можете выдержать?
Общие размеры выдерживаются в пределах ; критичные, такие как , контролируются отдельно. Формообразующие элементы наследуют повторяемость оснастки . Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Можете ли вы поставить продукцию без поверхностной обработки?
Да, мы отгружаем в состоянии после прессования для клиентов, которые выполняют отделку самостоятельно. Риск заключается в следах от обращения на рёбрах , поэтому такие детали мы упаковываем с прокладочными листами внутрь .
Каковы условия упаковки и отгрузки?
Стандартная упаковка — . Мы рассчитываем стоимость . Экспортные короба маркируются с указанием партии, количества и статуса инспекции, а полная документация, включая протокол контроля, следует вместе с грузом.
Мы предоставляем 2D-чертёж вместе с протоколом CMM и 3D STEP по запросу. Оба документа содержат указания по плоскостности и линии разъёма оснастки, что важно, если вы проверяете в собственной сборке.
Можете ли вы помочь с тепловым моделированием до изготовления образцов?
Да. Отправьте нам данные по воздушному потоку в корпусе, температуре на входе и тепловой нагрузке, которую необходимо отвести, и мы выполним расчёт стационарной модели и вернём рекомендуемую комбинацию и . Это обычно экономит одну итерацию оснастки.
Как мы производим и отгружаем
Наш опыт в области робототехники восходит к первой программе оснастки в 2015 году. Именно поэтому стандартные операции дробеструйной обработки + пассивации являются скорее консервативными, чем оптимистичными.
Оснастка изготавливается собственными силами, что позволяет выдерживать заданные параметры в рамках всей программы, а не допускать отклонений от детали к детали.
Сотрудники ОТК находятся непосредственно у пресса, а не в отдельном помещении. Отклонения по или останавливают производство на уровне оснастки, а не на этапе финального контроля.
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / Диапазон
Материал
Нержавеющая сталь 303 / 304 / 316L
Допуск
Плоскостность обеспечивается непосредственно оснасткой на установочной поверхности
Срок изготовления
Стандартный срок производства после утверждения оснастки
Минимальный заказ
Принимаются мелкосерийные и партионные заказы
Производственные возможности
Детали длиной до 1000 мм; цикл обеспечивает работу линии
Выбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованные рёбра
Высокая плотность рёбер в фиксированном габарите воздушного потока
Износ штампа со временем изменяет шаг рёбер
Механически обработанный профиль
Простая геометрия и точный контроль монолитной детали
Меньшая площадь поверхности на кубический миллиметр
Прессованный профиль
Длинные однородные участки
Меньшая устойчивость к партионным отклонениям по сравнению со штамповкой
Пайка в сборе
Сложные многокомпонентные формы
Паяное соединение может отказать при термоциклировании
Цельное основание с рёбрами, полученное прессованием
Однородный контакт теплового интерфейса
Требует оснастки и контроля хода пресса
Процесс / контроль
Этап
Контроль
Запись
Выбор материала
Подтверждена марка нержавеющей стали 303 / 304 / 316L
Сертификат на материал и прослеживаемость партии
Формообразование
Один ход пресса формирует основание и рёбра как единую деталь
Журнал прогона оснастки и циклов
Проверка шага рёбер
Обнаружено измеримое смещение шага рёбер
Запись контроля на уровне партии
Проверка плоскостности
Плоскостность установочной поверхности обеспечивается оснасткой
Размерный отчёт перед отгрузкой
Тепловое испытание
Тепловое сопротивление измеряется для каждой партии
Данные теплового сопротивления по партиям
Финальный контроль
Контроль перед каждой отгрузкой
Запись о разрешении на отгрузку
Часто задаваемые вопросы
Какие материалы используются для токарных деталей с ЧПУ?
BQUQ изготавливает токарные детали с ЧПУ из нержавеющей стали 303 / 304 / 316L. Эти марки позволяют производить детали длиной до 1000 мм, сохраняя плоскостность установочной поверхности непосредственно после обработки инструментом, благодаря чему контакт теплового интерфейса остаётся равномерным, а деталь сохраняет лёгкость в зависимости от габаритов.
Как контролируется плоскостность установочной поверхности?
Плоскостность установочной поверхности обеспечивается непосредственно обработкой инструментом, а не вторичной операцией. Поскольку основание и рёбра прессуются как единое целое, паяное соединение, которое могло бы разрушиться, отсутствует. Контроль подтверждает плоскостность перед каждой отгрузкой, что обеспечивает равномерность контакта теплового интерфейса по всей партии.
Какова максимальная длина детали, которую вы можете изготовить?
BQUQ производит токарные детали с ЧПУ длиной до 1000 мм. При такой длине плоскостность установочной поверхности по-прежнему обеспечивается непосредственно обработкой инструментом, а процесс одноударного формования сохраняет основание и рёбра как единое целое без паяного соединения.
Тепловое сопротивление измеряется для каждой партии. Это измерение по каждой партии подтверждает, что шаг рёбер, толщина рёбер и плоскостность установочной поверхности остаются в пределах спецификации. Если износ штампа смещает шаг рёбер, контроль выявляет это на уровне партии, а не в условиях эксплуатации.
Почему стоит выбрать штампованные рёбра вместо механических или экструдированных профилей?
Малая толщина рёбер — это то, в чём штамповка выигрывает: рёбра с заданным шагом обеспечивают большую площадь поверхности на кубический миллиметр, чем механический или экструдированный профиль тех же габаритов. Штампованная конструкция также лучше переносит партионные отклонения, чем экструзия, поскольку износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле.
Каково минимальное количество заказа для токарных деталей с ЧПУ?
BQUQ принимает как мелкосерийные, так и крупносерийные заказы на токарные детали с ЧПУ. Поскольку весь деталь формуется за один проход, стоимость детали перестаёт зависеть от сложности, а технологические прогоны достаточно стабильны для обеспечения серийного производства. Свяжитесь с BQUQ, указав ваш типоразмер и шаг рёбер, для получения конкретного минимального количества заказа.
Как проверяются токарные детали с ЧПУ перед отгрузкой?
Проверка перед каждой отгрузкой охватывает шаг рёбер, калибр рёбер, плоскостность установочной поверхности и тепловое сопротивление, измеряемое для каждой партии. Износ штампа в первую очередь проявляется как измеримое отклонение шага рёбер, поэтому пооперационная проверка партии выявляет отклонения до того, как детали попадут к заказчику.