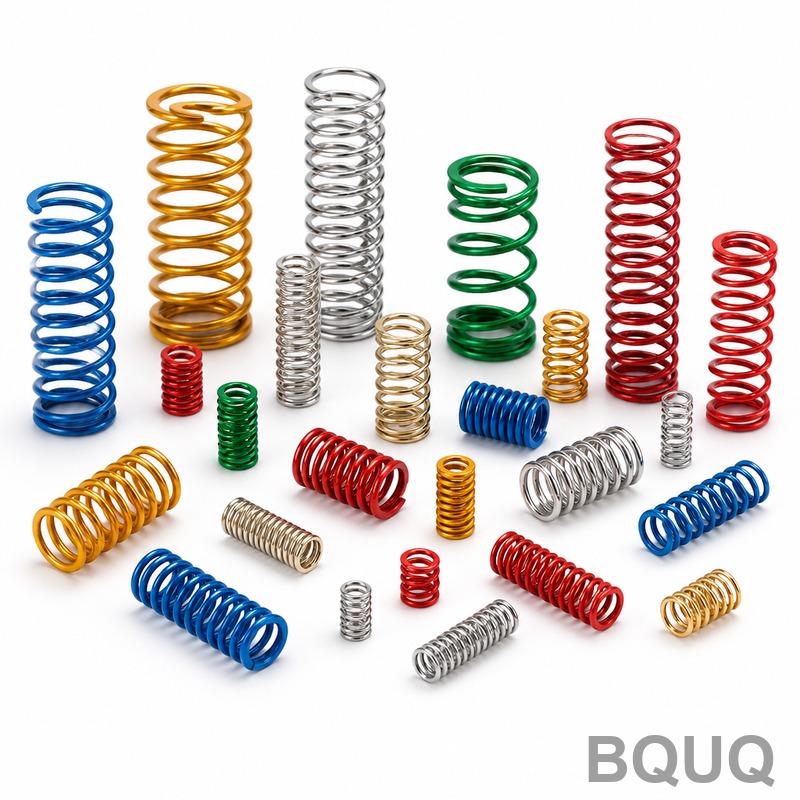
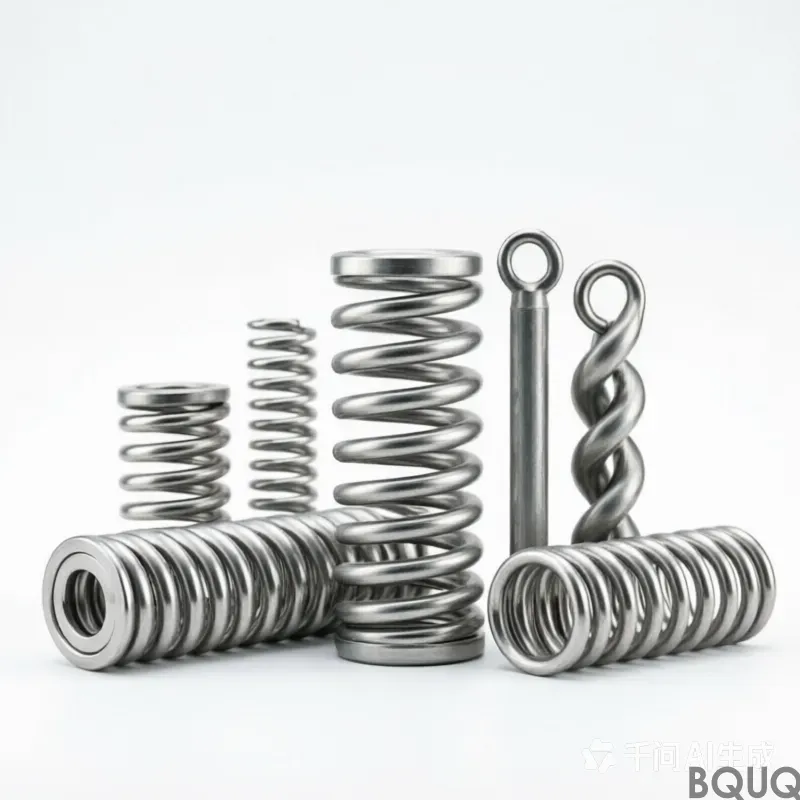
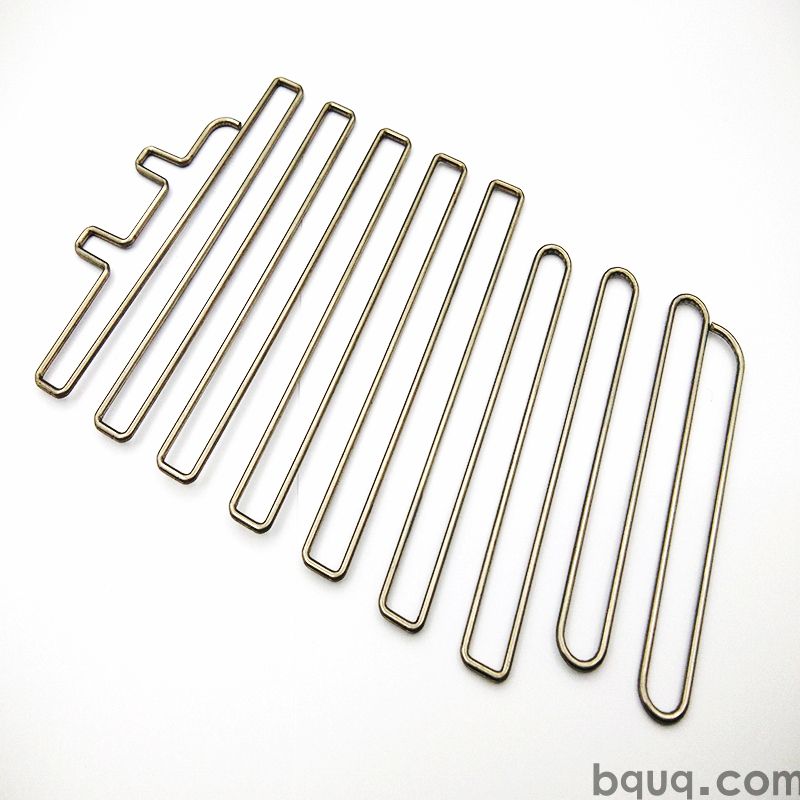
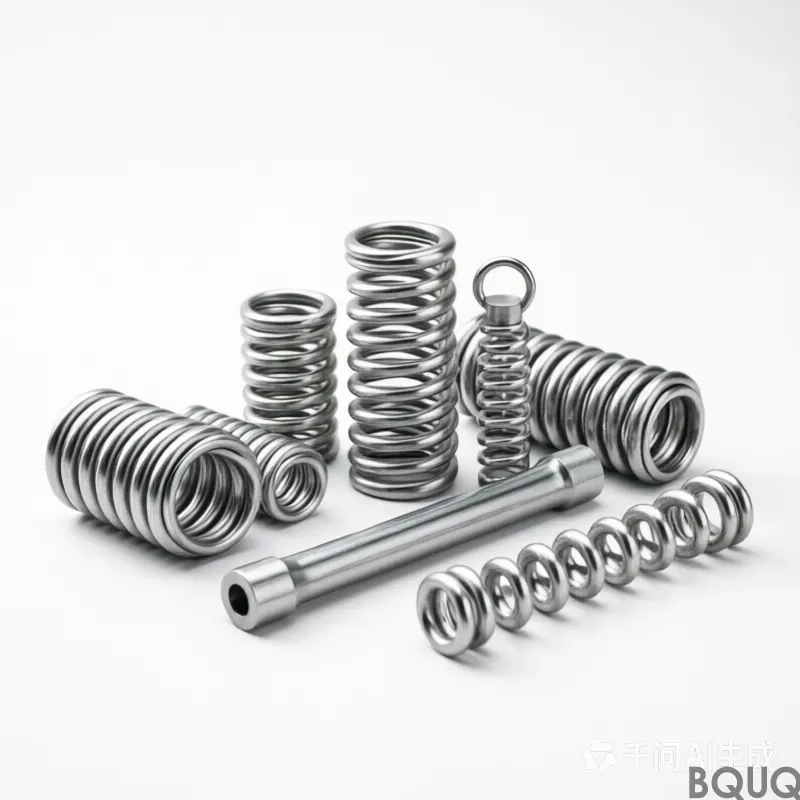
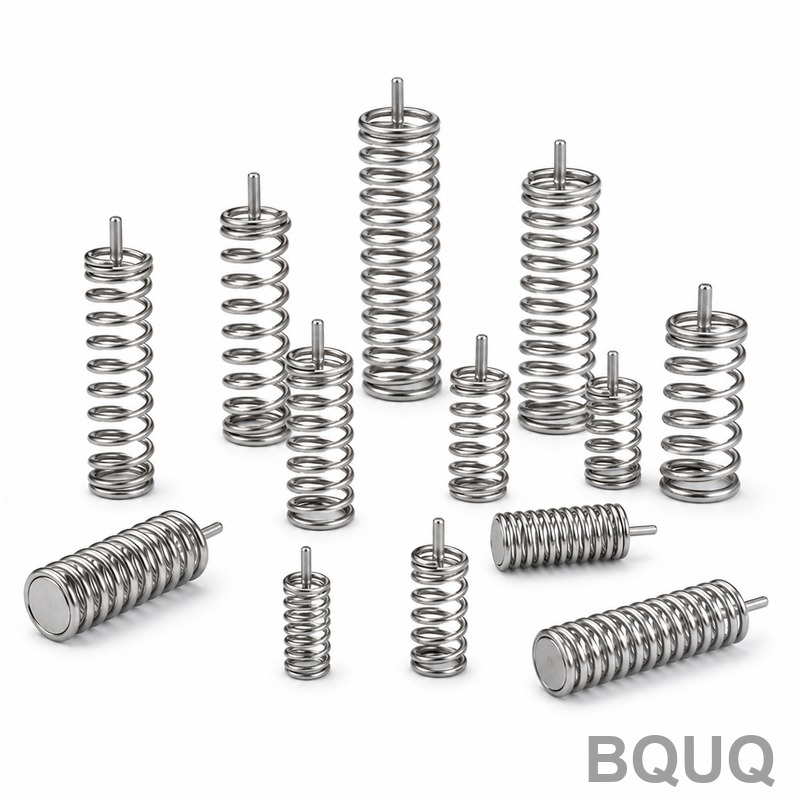
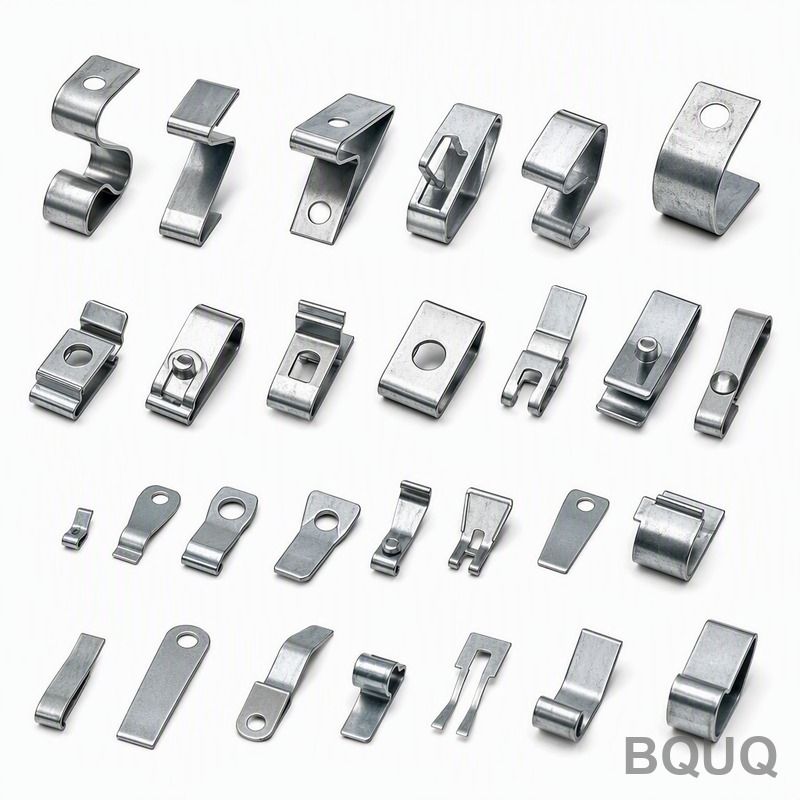
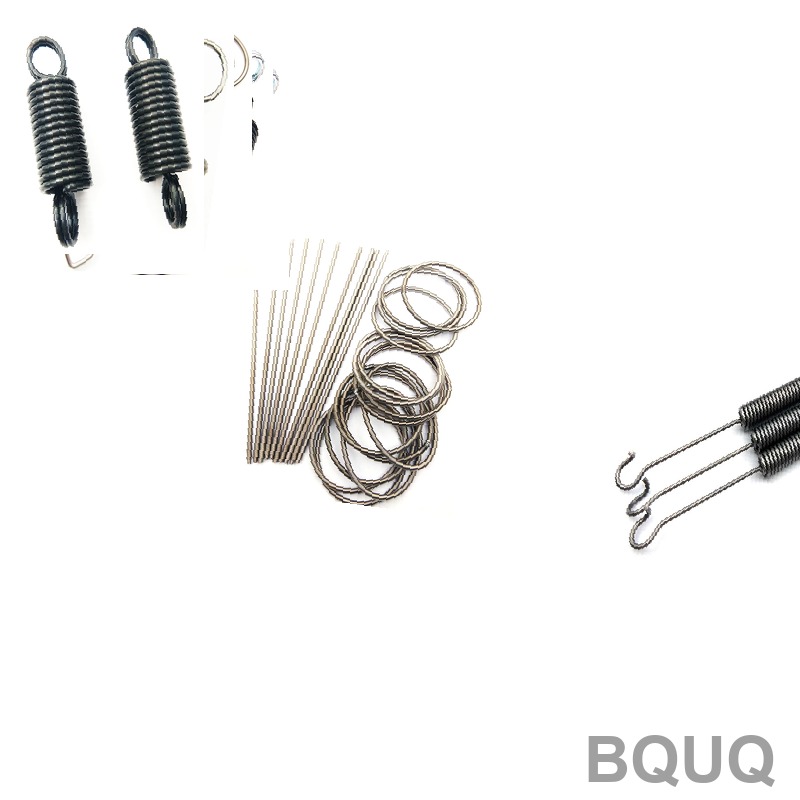
Комплект пружин сжатия ассортиментный штампуется за один ход, поэтому каждый шаг рёбер выдерживается в допуске по всей партии, плоскостность обеспечивается непосредственно инструментом, а характеристики при ΔT = 60 K применяются как стандарт. Цельная геометрия основания и рёбер исключает паяные соединения и клеевые слои, сокращая тепловой путь. Оснастка работает повторяемо, а цикл подаётся на линию, поэтому стоимость детали перестаёт расти с усложнением.
Работая при , этот комплект пружин сжатия ассортиментный прессуется на оснастке с повторяемостью . обеспечивает при ΔT = 60 K, а применяется как стандарт.
Штамповка обеспечивает повторяемый профиль рёбер , который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах по всей партии .
Поскольку основание и рёбра прессуются как одна деталь, паяного соединения, которое может отказать, нет. Плоскостность на монтажной поверхности обеспечивается непосредственно инструментом, что поддерживает равномерный контакт теплового интерфейса.
Один ход формирует весь комплект пружин сжатия ассортиментный, поэтому стоимость детали перестаёт расти с усложнением. Оснастка работает , а цикл подаётся на линию .
Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Отделка наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит у механически обработанных аналогов.
Выбор материала и отделка поверхности
Стандартным материалом является , поставляемый с . Для применений, где важна стойкость виброизолятора к воздействию окружающей среды, мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете указать
Общие размеры выдерживаются в пределах ±0.5 мм, при этом критичные элементы, такие как , нормируются отдельно. Формообразованная геометрия наследует повторяемость оснастки , а позиция отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Каждая партия сопровождается протоколом CMM от . Мы фиксируем плоскостность, шаг, толщину основания и позицию отверстий и отмечаем всё, что выходит за пределы ±0.5 мм, прежде чем партия покидает линию.
Прослеживаемость партии ведётся от рулона до коробки: номер плавки, диапазон хода пресса и запись контроля остаются прикреплёнными, поэтому эксплуатационную проблему можно привязать к конкретному прогону.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что при на плите, которая не была притёрта, читается иначе. В записях сохраняются оба значения.
Финальная локализация — . Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Для сборок виброизоляторов монтажная поверхность важна не меньше, чем тепловой режим: от неё зависит, распределится ли термоинтерфейсный материал равномерно или соберётся у одного края.
Заказчики виброизоляторов обычно указывают по причинам коррозионной стойкости, а затем выдерживают чертёж в пределах ±0.5 мм. Линия принимает объём без второго источника.
Там, где набор пружин сжатия работает на объёмах виброизоляторов, межэкземплярная стабильность определяет возвраты из эксплуатации. на прогоне удерживает тепловую кривую в пределах одного диапазона.
Конструкции виброизоляторов часто используют путь принудительного воздушного охлаждения 2.0 м/с. при означает, что виброизолятор может удерживать целевую температуру при мощности вентилятора ниже акустического предела.
Технические характеристики
Параметр
Значение / Диапазон
Общий допуск
±0.5 мм
MOQ (прототип)
500 шт.
MOQ (серийное производство)
5000 шт.
Срок изготовления (прототип)
10 рабочих дней
Срок изготовления (серийное производство)
20 рабочих дней
Часто задаваемые вопросы: что важно знать перед заказом
Каков минимальный объём заказа для данного набора пружин сжатия?
MOQ составляет 500 шт. для прототипной партии и 5000 шт. для серийного производства. Ниже прототипного количества амортизация оснастки начинает доминировать в себестоимости единицы продукции, поэтому мы предлагаем вместо этого вариант с образцами: .
Можете ли вы адаптировать набор пружин сжатия под наше применение?
Да. Пришлите чертёж или образец, и мы в течение 3 рабочих дней вернём заключение DFM. В большинстве случаев кастомизация виброизолятора затрагивает , или схему отверстий, и все три изменения представляют собой переналадку оснастки на существующем прессе, а не закупку нового станка.
Прототип — 10 рабочих дней с момента утверждения чертежа; серийное производство — 20 рабочих дней после подписания первого образца. Изготовление оснастки для новой детали занимает . Мы указываем стоимость , а морская доставка в Европу занимает примерно 25–30 дней после бронирования.
Общие размеры выполняются с допуском ±0,5 мм; критичные, такие как , контролируются отдельно. Формообразуемые элементы наследуют повторяемость оснастки . Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию на прессе.
Какая плоскостность у монтажной поверхности?
измеряется на . Именно этот показатель важен для виброизолятора, поскольку термопрокладка должна обеспечивать равномерный контакт. Если вашему узлу требуется лучше, скажите об этом, и мы можем добавить операцию чистовой зачистки.
Как мы производим и отгружаем
Прямые поставки из Дунгуаня: рулонный прокат, формовка, обработка поверхности и контроль качества выполняются в одном здании, поэтому плоскостность проверяется до упаковки детали.
Наш опыт в производстве виброизоляторов берёт начало с первой оснастки в 2015 году. Именно поэтому стандарт и ±0.5 мм являются скорее консервативными, чем оптимистичными.
Производство работает на циклах с встроенным визуальным контролем на . Именно это делает обязательство реалистичным в пиковый сезон.
Паяное соединение может отказать; дополнительный тепловой путь
Охладитель на клеевом соединении
Простая сборка
Клеевой слой снижает тепловой путь
Пассивированное покрытие
Воздействие виброизолятора
Проводимость может быть ниже, чем у необработанной поверхности
Обработанная альтернатива
Сложные элементы
Защита от коррозии нарушается у основания рёбер
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Один ход формирует весь комплект; штамп формует каждое ребро за один ход
Шаг в пределах допуска по всей партии
Плоскостность
Обеспечивается непосредственно оснасткой на монтажной поверхности
Равномерный контакт теплового интерфейса
Целостность соединения
Основание и рёбра — единая деталь; паяное соединение отсутствует
Отсутствие соединения, которое может отказать
Отделка
Наносится после формообразования
Антикоррозионное покрытие не нарушено в корнях рёбер
Предотгрузочный контроль
Проверка перед каждой отгрузкой
Протокол контроля сохраняется
Часто задаваемые вопросы
Для чего используется набор пружин сжатия?
Он применяется там, где важны воспроизводимый шаг рёбер и равномерный контакт теплового интерфейса. Цельноштампованная геометрия обеспечивает плоскостность непосредственно от оснастки и работает при ΔT = 60 K в стандартном исполнении, без паяного соединения или клеевого слоя в тепловом тракте.
Штамп формует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска по всей партии. Поскольку основание и рёбра прессуются как единая деталь, паяное соединение, которое может отказать, отсутствует, а плоскостность на монтажной поверхности обеспечивается непосредственно оснасткой.
Какие варианты материала и отделки поверхности доступны?
Стандартный материал поставляется со стандартной отделкой. Для применений, где важна устойчивость виброизолятора к воздействию среды, мы рекомендуем пассивацию. Там, где электропроводность важнее коррозионной защиты, предпочтительна стандартная отделка. Отделка наносится после формообразования.
Почему стоит выбрать штампованный цельный комплект вместо паяного или клеевого охладителя?
Штамповка обеспечивает воспроизводимый профиль оребрения, который невозможно получить экструзией, а цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Здесь нет паяного соединения, которое может отказать, а стоимость детали перестаёт расти с усложнением конструкции.
Каковы тепловые характеристики этого комплекта?
Комплект обеспечивает ΔT = 60 K и применяется как стандартное решение. Цельная штампованная геометрия обеспечивает равномерный тепловой контакт в зоне сопряжения, поскольку плоскостность монтажной поверхности задаётся непосредственно инструментом, и между поверхностью и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Как проводится контроль комплекта перед отгрузкой?
Контроль выполняется перед каждой отгрузкой. Проверки охватывают шаг оребрения в пределах допуска по всей партии, плоскостность монтажной поверхности, обеспечиваемую инструментом, и отделку, наносимую после формообразования, чтобы коррозионная защита не была нарушена в основаниях рёбер.
Каковы возможности по оснастке и производству?
Оснастка работает воспроизводимо, а цикл обеспечивает загрузку линии. Один ход формирует весь комплект пружин сжатия, поэтому стоимость детали перестаёт расти с усложнением конструкции. Штамп формует каждое ребро за один ход, обеспечивая шаг в пределах допуска по всей партии.