Зачем нужен этот удлиненный цанговый патрон Это обработанный на станке с ЧПУ удлиненный цанговый патрон типа 15 для токарного автомата с круглым отверстием. Он зажимает длинные пру
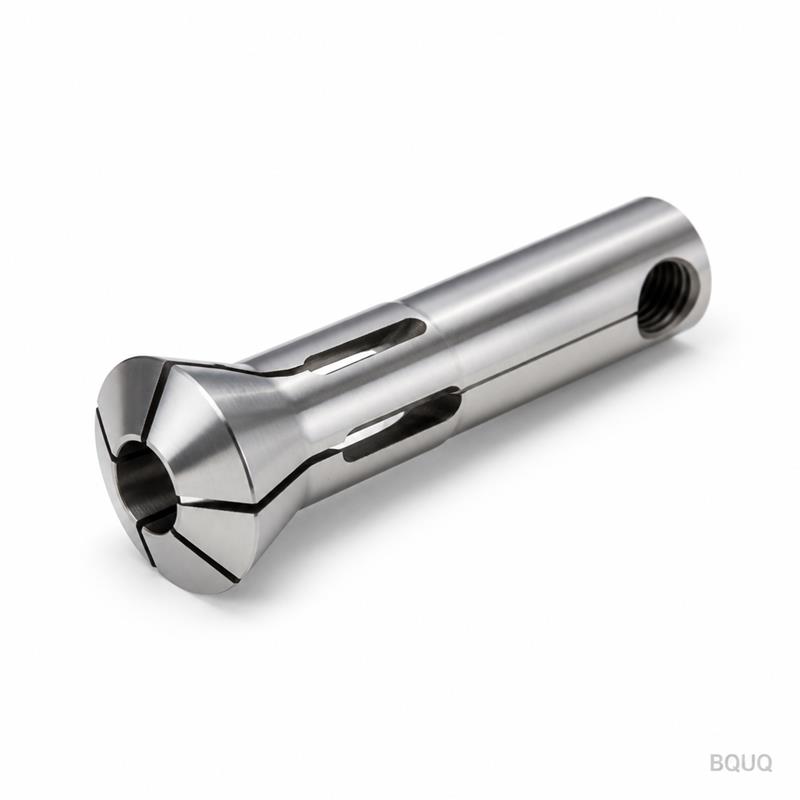
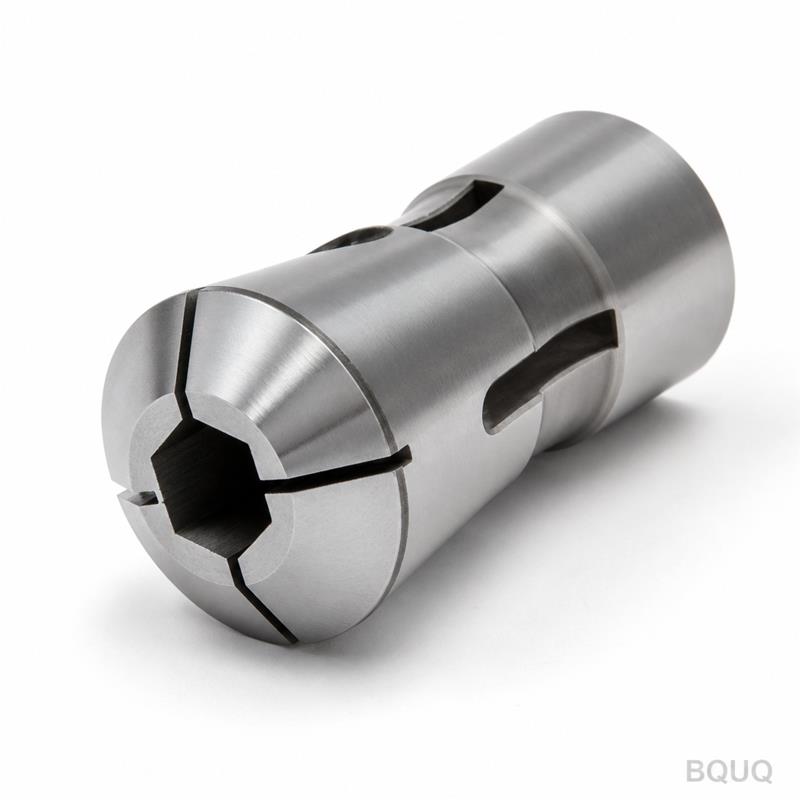
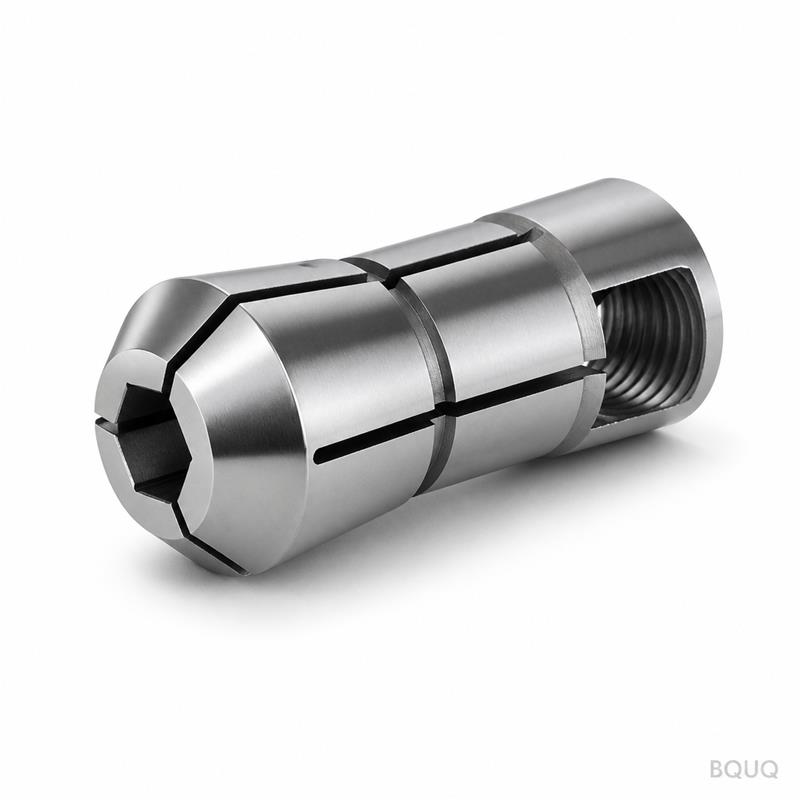
BQUQ Обработанный на станке с ЧПУ удлиненный цанговый патрон типа 15 для токарного автомата с круглым отверстием
Зачем нужен этот удлиненный цанговый патрон Это обработанный на станке с ЧПУ удлиненный цанговый патрон типа 15 для токарного автомата с круглым отверстием. Он зажимает длинные прутки малого диаметра
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
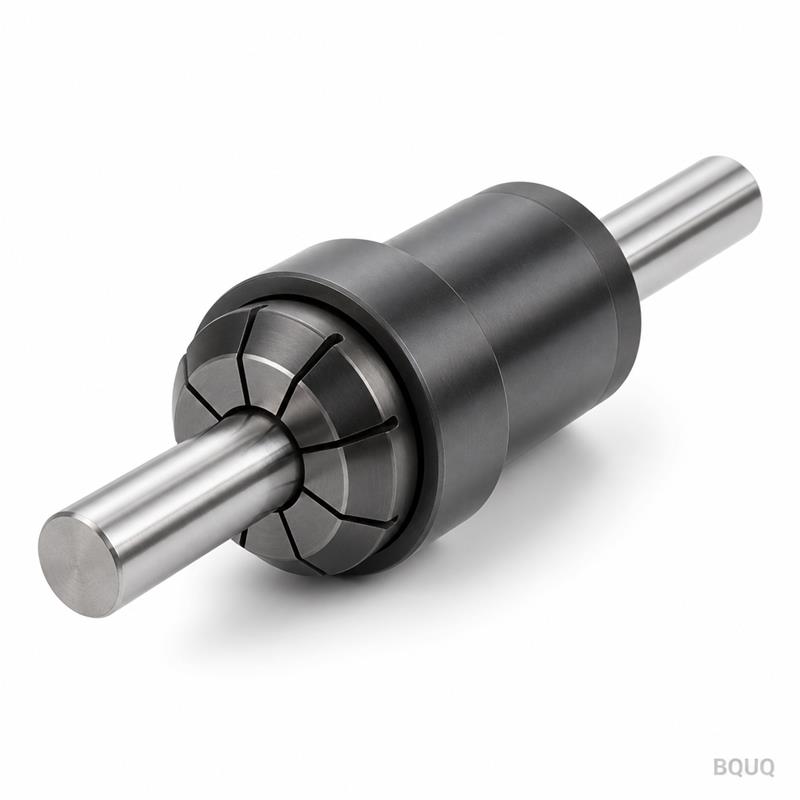
Это обработанный на станке с ЧПУ удлиненный цанговый патрон типа 15 для токарного автомата с круглым отверстием. Он зажимает длинные прутки малого диаметра на токарных автоматах продольного точения (швейцарского типа). Удлиненная носовая часть проникает глубоко в узкие зазоры шпинделя без прогиба. Вы получаете суммарное биение (TIR) 0,005 мм на носике, твердость сердечника 58 HRC и срок изготовления 5 дней. Это означает меньше бракованных деталей, более длительный срок службы инструмента и меньше простоев на вашей высокоскоростной обрабатывающей линии.
Как удлиненная носовая часть решает проблему зажима при глубокой подаче
Стандартные цанги не достают до нужной глубины. Когда ваша заготовка выступает на 40 мм и более, обычная цанга теряет жесткость зажима. Этот удлиненный цанговый патрон типа 15 с круглым отверстием добавляет 25 мм точно обработанного удлинения. Отверстие остается концентричным конусу в пределах 0,005 мм. Вы можете обрабатывать более длинные компоненты за один проход, исключая вторичные операции и ошибки повторного зажима. Резьба и геометрия конуса, совместимые с Hardinge, означают, что он устанавливается в ваш существующий шпиндель без доработок.
Используемые материалы и термическая обработка
Мы начинаем с легированной стали AISI 4140, предварительно обработанной до 28-32 HRC для обрабатываемости. После токарной и фрезерной обработки на станках с ЧПУ мы проводим сквозную закалку до 56-58 HRC. Затем выполняем двойной отпуск для снятия внутренних напряжений. Окончательное шлифование доводит отверстие до допуска H5 и шероховатости поверхности Ra 0,4 мкм. Никаких покрытий. Никаких упрощений. Этот цикл термической обработки дает вам цангу, которая сохраняет свою форму после 100 000+ циклов.
Контроль перед каждой отгрузкой
Каждая отдельная цанга, а не контрольная партия, проходит 4-этапную проверку. Этап 1: диаметр отверстия проверяется пневматическим калибром (разрешение 0,001 мм). Этап 2: TIR измеряется на носике и на расстоянии 25 мм от носика с помощью индикатора часового типа с ценой деления 0,5 мкм. Этап 3: проверка твердости на поверхности конуса с помощью твердомера Роквелла C. Этап 4: визуальный осмотр под 10-кратным увеличением на наличие заусенцев на кромках или прижогов от шлифования. Если какой-либо параметр не соответствует требованиям, цанга бракуется. Мы не проводим переделку. Вы получаете отчет о контроле с каждой отгрузкой.
Размеры отверстий, допуски и данные по твердости
Ниже приведены стандартные спецификации для обработанного на станке с ЧПУ удлиненного цангового патрона типа 15 для токарного автомата с круглым отверстием. Возможно изготовление отверстий нестандартных диаметров без дополнительной стоимости оснастки.
Спецификация
Значение
Тип цанги
Тип 15 для токарного автомата (конус в стиле Hardinge 15)
Длина удлинения носовой части
25 мм (стандарт), до 40 мм по запросу
Диапазон диаметров отверстия
Ø1,0 мм – Ø15,0 мм
Допуск на отверстие
H5 (+0,008 / 0 мм для Ø3-6 мм)
Суммарное биение (TIR)
Макс. 0,005 мм на носике
Шероховатость поверхности (отверстие)
Ra 0,4 мкм
Твердость (сердечник)
56-58 HRC
Материал
AISI 4140 (аналог 42CrMo4)
Концентричность (конус к отверстию)
0,003 мм
Срок изготовления
5 рабочих дней (стандартные размеры), 10 дней (нестандартное отверстие)
МОЗ
Без МОЗ – заказ от 1 шт. до 1000 шт.
Отчет о контроле
Включен в каждый заказ (КИМ + пневматический калибр)
Почему наша термическая обработка превосходит дешевые аналоги
Недорогие цанги подвергаются только поверхностной закалке на глубину 0,3 мм. Мягкий сердечник прогибается при высоких подачах. Наша сталь 4140 закалена насквозь до 58 HRC. Твердость равномерна от поверхности до центра. Это обеспечивает устойчивость к пружинному отскоку и постоянное усилие зажима во всем диапазоне зажима. Для глубоких резов по нержавеющей стали или титану это разница между удержанием допуска и браком деталей. Мы также шлифуем разгрузку за отверстием, чтобы предотвратить трещины от концентрации напряжений.
Стоимость за деталь против более дешевых импортных аналогов
Цанга за $15, которая выходит из строя после 5 000 циклов, обходится вам дороже, чем цанга за $45, которая работает 50 000 циклов. Рассчитайте вашу реальную стоимость: ставка станка ($80-120/час), время оператора, бракованные детали. Наша цанга удерживает TIR 0,005 мм как минимум 50 000 циклов при нормальных условиях охлаждения (заливное или масляный туман). У нас есть клиенты в Германии и Японии, которые работают на этих цангах 24/7 на станках Citizen и Star. Они повторно заказывают каждые 2-3 месяца, потому что цанга переживает их режущие пластины.
Часто задаваемые вопросы
Каков минимальный объем заказа (МОЗ)?
МОЗ отсутствует – мы отгружаем одну штуку с тем же уровнем качества, что и при оптовом заказе.
Можете ли вы изготовить отверстие нестандартного диаметра для моей конкретной детали?
Да, мы можем расточить отверстие до любого диаметра от 1,0 мм до 15,0 мм с шагом 0,1 мм, без дополнительной платы за оснастку и всего с 5 дополнительными днями к сроку изготовления.
Как вы обеспечиваете контроль качества каждой цанги?
Мы проводим 100% контроль с использованием пневматического калибра для размера отверстия, индикатора часового типа для TIR и твердомера Роквелла для твердости, выдавая сертифицированный отчет с каждой отгрузкой.
Каков типичный срок изготовления стандартной цанги?
Стандартные размеры отгружаются в течение 5 рабочих дней с нашего завода в Дунгуане, а цанги с нестандартным отверстием – в течение 10 рабочих дней.
Выбор правильной цанги для вашего станка
Перед заказом проверьте спецификацию конуса вашего шпинделя. Тип 15 для токарного автомата соответствует приемным гнездам в стиле Hardinge 15, распространенным на старых моделях BNF, Tsugami и Star. Если вы не уверены в интерфейсе вашего шпинделя, ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ, где приведен разбор типов конусов и расчеты усилия зажима. Также ознакомьтесь с нашим руководством по допускам в обработке на ЧПУ, чтобы подобрать допуск отверстия под реальные требования вашей детали – возможно, H5 не нужен для каждой операции.
Эта цанга изготавливается на нашем предприятии точного машиностроения с 20-летним стажем в Дунгуане, Китай. Мы эксплуатируем 32 токарных станка с ЧПУ и 12 шлифовальных станков, все с термокомпенсацией. Наша система качества сертифицирована по ISO 9001:2015. Каждый заказ, включая единичные изделия, проходит одинаковый протокол контроля.
Готовы снизить биение и процент брака? Отправьте ваш чертеж или просто размер отверстия и модель станка. Мы подтвердим совместимость и вышлем твердое коммерческое предложение в течение 12 часов.
Эл. почта: sc@bquq.com WhatsApp: +86 13713157787 Отправьте ваш чертеж сегодня – без МОЗ, без минимальной суммы заказа.