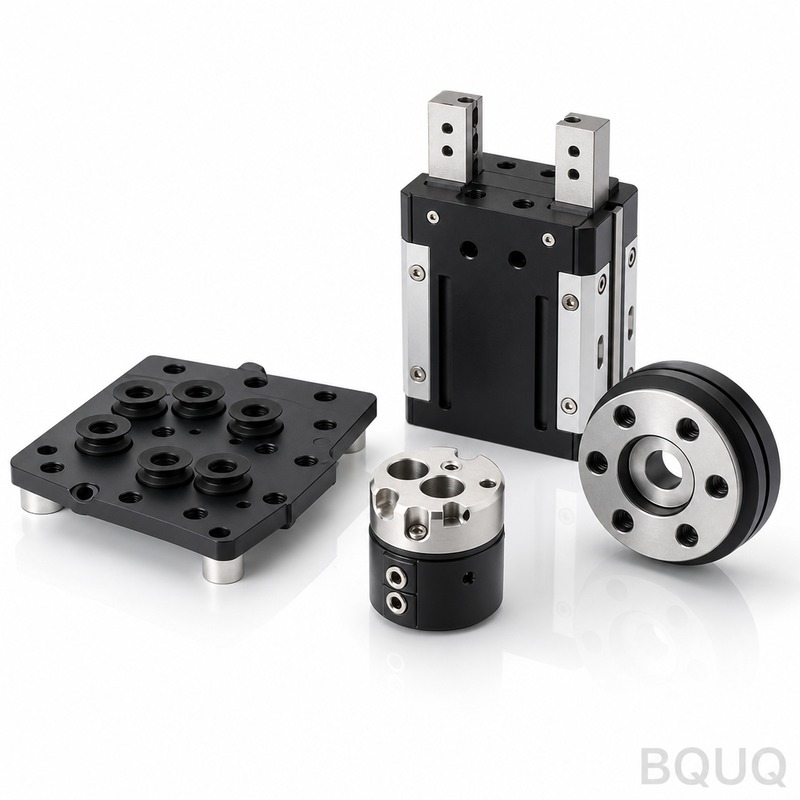
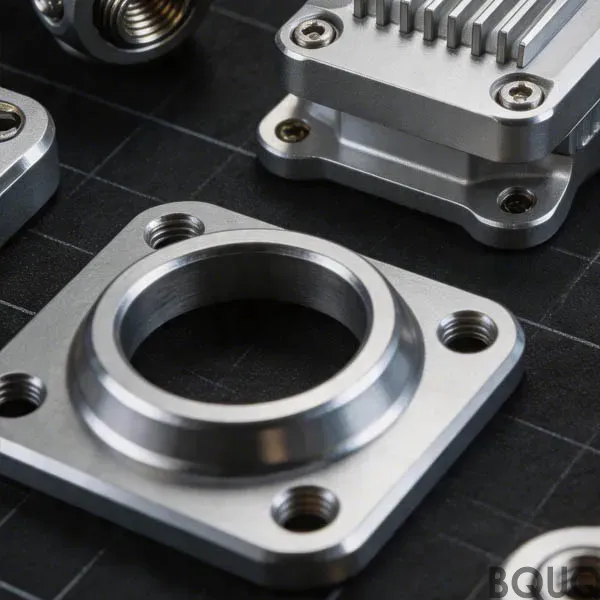
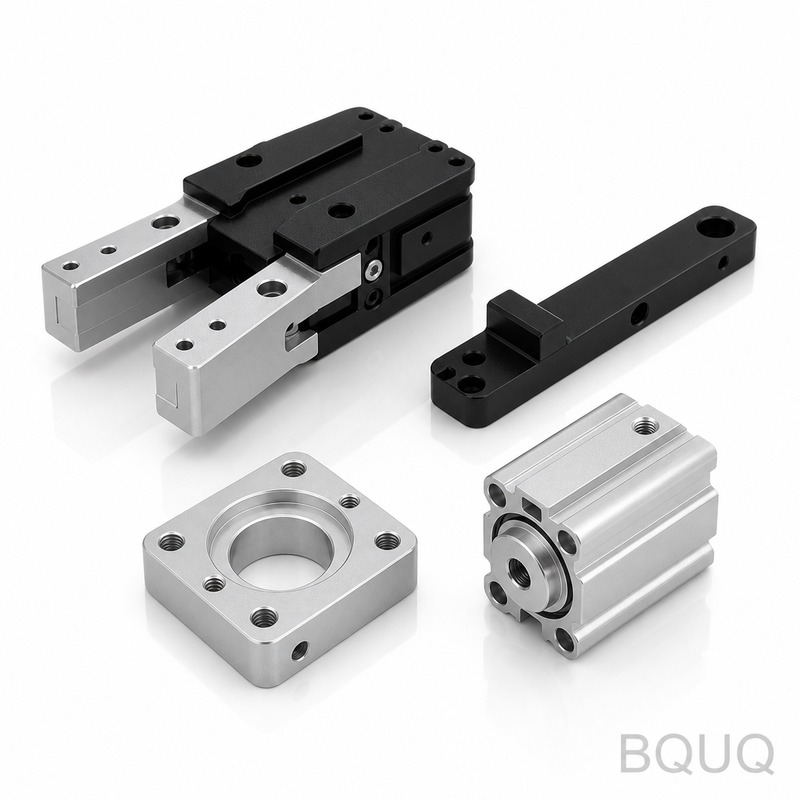
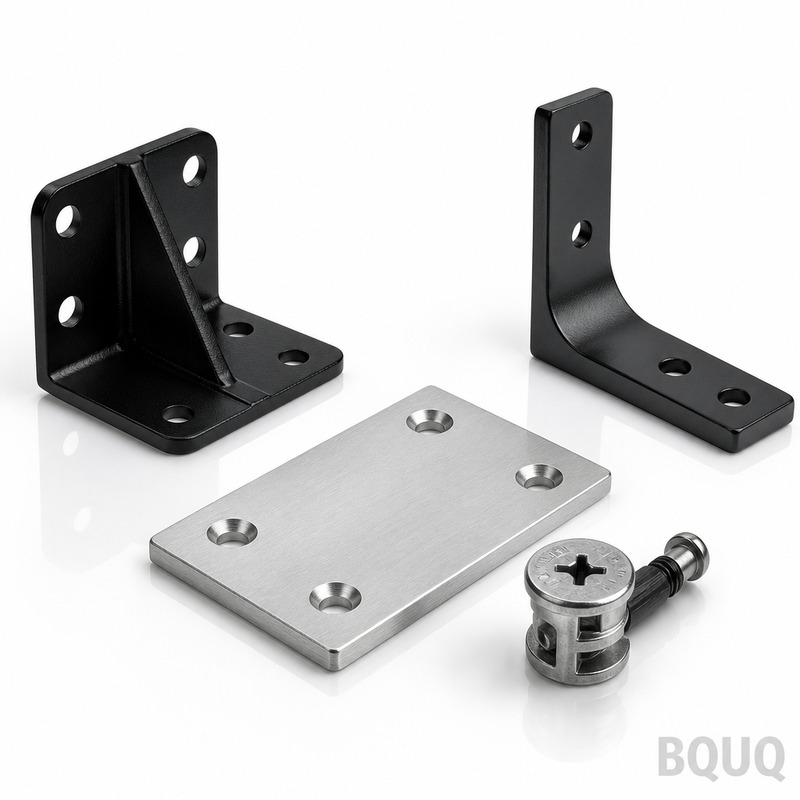
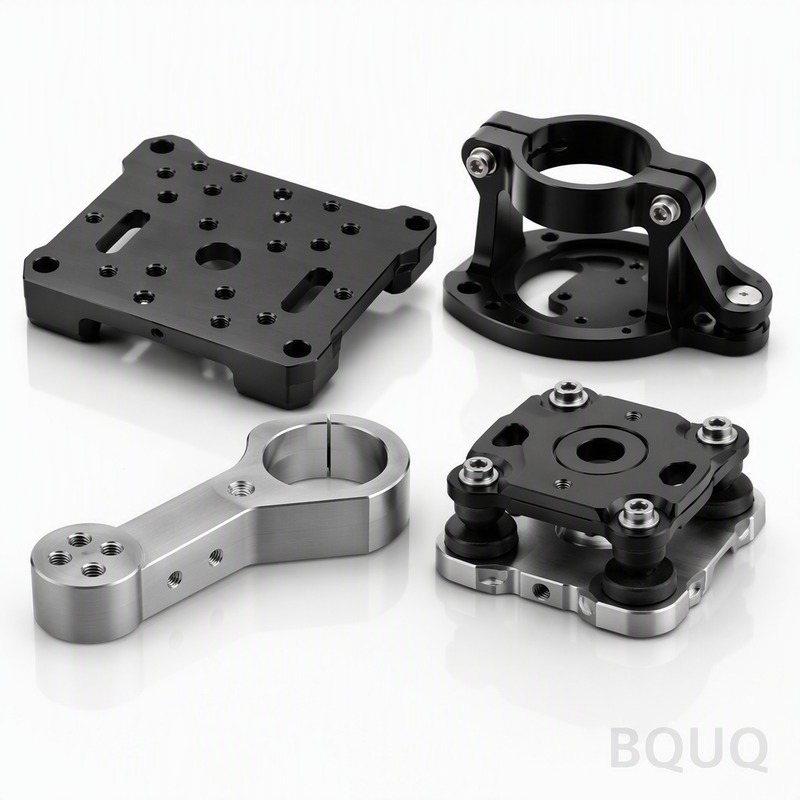
Это CNC-обработанные роботизированные конечные эффекторы — индивидуальные губки захватов, вакуумные коллекторные плиты и автоматические сменщики инструмента — вырезанные из цельног
BQUQ CNC-обработанные роботизированные конечные эффекторы | Прецизионное производство в Китае
Это CNC-обработанные роботизированные конечные эффекторы — индивидуальные губки захватов, вакуумные коллекторные плиты и автоматические сменщики инструмента — вырезанные из цельного алюминия или стали
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это CNC-обработанные роботизированные конечные эффекторы — индивидуальные губки захватов, вакуумные коллекторные плиты и автоматические сменщики инструмента — вырезанные из цельного алюминия или стали на наших 5-осевых фрезерных станках DMG MORI. Вы получаете позиционный допуск ±0.005 мм, концентричное биение 0.01 мм и твердость поверхности 48 HRC (опционально 60 HRC) сразу после изготовления, со сроком поставки 7 дней для стандартных геометрий. Никакой сборки, никаких сварных швов, никакого скрытого люфта — просто цельный кусок металла, который удерживает вашу деталь точно там, где, по мнению вашего робота, она находится.
Почему запястью вашего робота нужен более жесткий интерфейс, чем вашему обрабатывающему центру
Ваша рука робота повторяет позицию с точностью ±0.02 мм — но если конечный эффектор изгибается на 0.03 мм под нагрузкой, вы теряете эту точность. Наши CNC-обработанные роботизированные конечные эффекторы спроектированы с соотношением жесткости к весу 2.5:1 по сравнению со сварными конструкциями. Мы достигаем этого, обрабатывая из цельной заготовки алюминия 7075-T6 или предварительно закаленной стали 4140, что исключает деформацию сварных швов и трещины от снятия напряжений. Интерфейсная плита шлифуется до шероховатости 0.8 Ra, поэтому она плотно прилегает к монтажной поверхности вашего робота — без прокладок, без повторной затяжки после первых 100 циклов.
Как цанговые патроны ER захватывают инструмент без биения
Большинство конечных эффекторов крепят отдельный патрон, что удваивает накопление допусков. Мы обрабатываем гнездо цанги непосредственно в корпусе эффектора — одна установка, одна база. Посадочное место цанги ER20 растачивается по допуску H7 (0/+0.012 мм), а внутренний конус шлифуется с общим биением 0.01 мм. Когда вы зажимаете штифт диаметром 6 мм или пневматический фитинг, он устанавливается точно по центру. Если вам нужно нестандартное отверстие для нестандартной губки захвата, мы можем выдержать это отверстие с точностью ±0.005 мм и все равно отгрузить в течение 10 дней.
Материалы и термическая обработка, которые мы используем для каждой полезной нагрузки робота
Подбирайте металл под задачу. Для полезных нагрузок до 10 кг мы используем алюминий 6061-T6 — обработанный, затем твердо анодированный до эквивалентной твердости поверхности 60 HRC, что обеспечивает стойкость к абразивному износу от пластиковых или углеродных деталей. Для полезных нагрузок до 50 кг мы переходим на 7075-T6 (предел текучести 503 МПа) для основного корпуса, с вставками из инструментальной стали D2 для захватных пальцев, закаленными до 58–60 HRC. Для высокотемпературных или коррозионных сред (пищевая промышленность, сварка) мы обрабатываем нержавеющую сталь 17-4 PH, состаренную до состояния H900 (40 HRC), затем пассивируем ее. Каждая термическая обработка выполняется на нашем производстве с сертифицированным журналом печи — без аутсорсинга, без догадок.
Контроль перед каждой отгрузкой: что мы измеряем и почему это важно
Мы не отгружаем деталь, потому что она «выглядит правильно». Каждый CNC-обработанный роботизированный конечный эффектор проходит 12-точечную проверку на координатно-измерительной машине Zeiss. Мы измеряем: (1) позиции монтажных отверстий с точностью ±0.005 мм, (2) плоскостность базы до 0.005 мм на 100 мм, (3) биение цанги до 0.01 мм TIR, (4) шероховатость поверхности захватных граней до 0.8 Ra, (5) твердость в трех точках корпуса, (6) глубину резьбы калибром проход/непроход. Отчет о контроле отправляется вам по электронной почте вместе с номером отслеживания. Если какой-либо размер выходит за пределы, мы переобрабатываем деталь — не латаем, не свариваем, не отправляем как есть.
Для сложных геометрий мы также проводим проверку с помощью сканера белого света (GOM ATOS) и сравниваем сетку с вашим STEP-файлом. Карта отклонений прилагается к отчету CMM. Именно поэтому наши конечные эффекторы встраиваются в вашу производственную линию без ручной доработки. Это прецизионное производство в Китае, но с документацией, которую вы ожидаете от немецкой или швейцарской мастерской — на 40% дешевле.
Варианты обработки поверхности: от механической обработки до зеркальной полировки для липких материалов
Стандартная отделка — 0.8 Ra на всех функциональных поверхностях и 3.2 Ra на остальных. Но если вы поднимаете клейкие пленки, резиновые прокладки или влажные детали, мы можем отполировать контактные поверхности захвата до 0.2 Ra — это снижает коэффициент трения на 15% и предотвращает прилипание материала к губкам. Для вакуумных конечных эффекторов мы притираем уплотнительную поверхность до 0.1 Ra и добавляем канавку под O-кольцо глубиной 0.5 мм, обработанную с точностью ±0.01 мм. Если вам нужен текстурированный захват для маслянистых деталей, мы можем нанести на губки перекрестный рисунок методом электроэрозионной обработки (глубиной 0.3 мм) — без проскальзывания даже при зазоре 0.5 мм.
Конструкция снижения веса: как мы удаляем металл без потери жесткости
Каждые 100 граммов, которые вы убираете с запястья, позволяют вашему роботу работать на 5% быстрее или нести на 3% больше полезной нагрузки. Мы используем топологическую оптимизацию корпуса — начинаем с вашего STEP-файла, запускаем FEA в SolidWorks и удаляем материал из зон с низким напряжением. Типичные результаты: снижение веса на 25–30% для алюминиевых деталей, на 20% для стальных. Но мы никогда не оставляем неподкрепленные тонкие стенки — минимальная толщина стенки составляет 2.5 мм для алюминия и 1.5 мм для стали, что подтверждено нашим моделированием. Если у вас есть конкретный бюджет по весу, мы его выдерживаем. Если нет, мы показываем, где лишний металл ничего не делает, и удаляем его.
7 дней (стандарт), 10 дней (с термической обработкой)
Минимальный заказ
Без минимального заказа — закажите 1 штуку или 1000 штук по одинаковой цене за единицу
Контроль
Полный отчет CMM (Zeiss), карта отклонений GOM-сканера включена
Размещение резьбовых отверстий: почему мы нарезаем резьбу прямо в корпусе вместо вставок
Вставки Helicoil добавляют стоимость и точку отказа. Для CNC-обработанных роботизированных конечных эффекторов с полезной нагрузкой до 40 кг мы нарезаем резьбу непосредственно в корпусе — M3 до M12, класс 6H. Для алюминия мы используем резьбоформирующие метчики (не режущие), которые упрочняют материал и предотвращают срыв резьбы при высоком крутящем моменте. Проверено: резьба M6 в алюминии 7075-T6 выдерживает 12 Н·м без срыва, что на 20% выше, чем у нарезанной резьбы. Для стали мы также используем раскатные метчики. Если вы устанавливаете тяжелый датчик или пневматический цилиндр, который будет часто сниматься, мы порекомендуем резьбовую вставку — но мы объясним почему, а не просто предложим по умолчанию.
Часто задаваемые вопросы: быстрые ответы для инженеров, у которых нет времени читать руководства
Каков ваш минимальный объем заказа для индивидуального конечного эффектора?
Без минимального заказа — мы обрабатываем один прототип для вас по той же цене за единицу, что и для полной производственной партии, потому что наша CNC-настройка одинакова в обоих случаях.
Можете ли вы обработать конечный эффектор по моей 3D-модели, если она нестандартной формы?
Да, отправьте любой файл STEP или IGES; мы проверим геометрию на технологичность в течение 4 часов и предложим изменения толщины стенок или допусков, если это необходимо.
Как вы гарантируете размеры, указанные в таблице?
Каждая единица измеряется на координатно-измерительной машине Zeiss и проверяется GOM-сканером; отчет о контроле прилагается к отгрузке, и мы возмещаем ваши затраты на контроль, если вы обнаружите несоответствие.
Каков ваш типичный срок поставки, если мне нужно 500 штук сложного эффектора?
7 дней для прототипов, 15 дней для производственных партий из 500 штук — мы работаем на 20 CNC-станках круглосуточно, и мы предоставим вам производственный график до размещения заказа.
Прежде чем специфицировать ваш следующий эффектор, прочитайте наше руководство по выбору режущего инструмента для CNC — оно объясняет, как геометрия инструмента влияет на шероховатость поверхности на изогнутых гранях захвата. И ознакомьтесь с нашим руководством по допускам CNC-обработки, чтобы понять, почему ±0.005 мм реалистично для вашего размера детали и сколько это стоит. Оба бесплатны, без регистрации.
Отправьте ваш чертеж сегодня. Мы вернем твердое предложение в течение 12 часов — с отчетом DFM (design for manufacturability), который выявит любые проблемы с допусками или материалами до вашего решения. Без минимального заказа, без скрытых затрат на инструмент, без сюрпризов. Отправьте ваш STEP-файл на sc@bquq.com или напишите нам в WhatsApp по номеру +86 13713157787. Если вы спешите, укажите «effector» в теме письма, и мы приоритизируем ваше предложение над стандартными запросами.