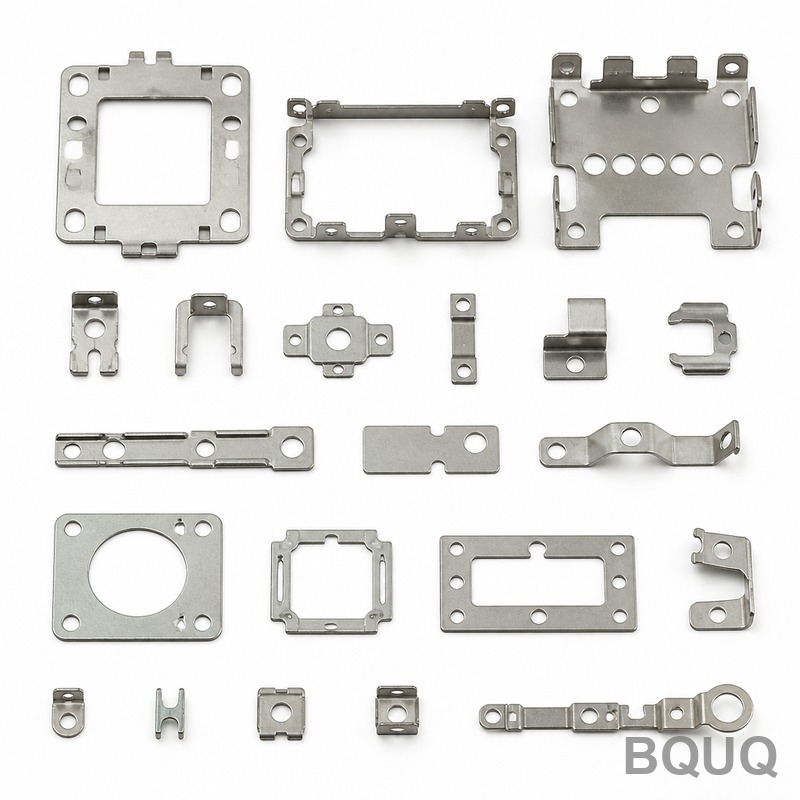
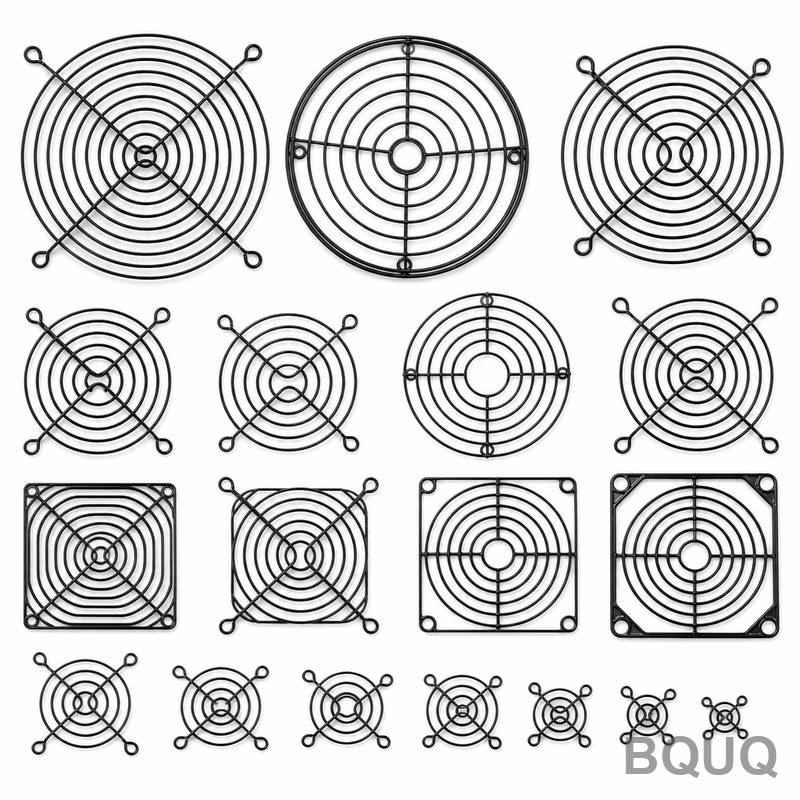
Что эта коллекция дает для вашей гидравлической или пневматической системы Это прямой каталог штампованных микрофильтрующих сеток, а не расплывчатое заявление о возможностях. Мы пр
Коллекция прецизионных штампованных микрофильтрующих сеток | Завод BQUQ
Что эта коллекция дает для вашей гидравлической или пневматической системы Это прямой каталог штампованных микрофильтрующих сеток, а не расплывчатое заявление о возможностях. Мы производим плоские, ко
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что эта коллекция дает для вашей гидравлической или пневматической системы
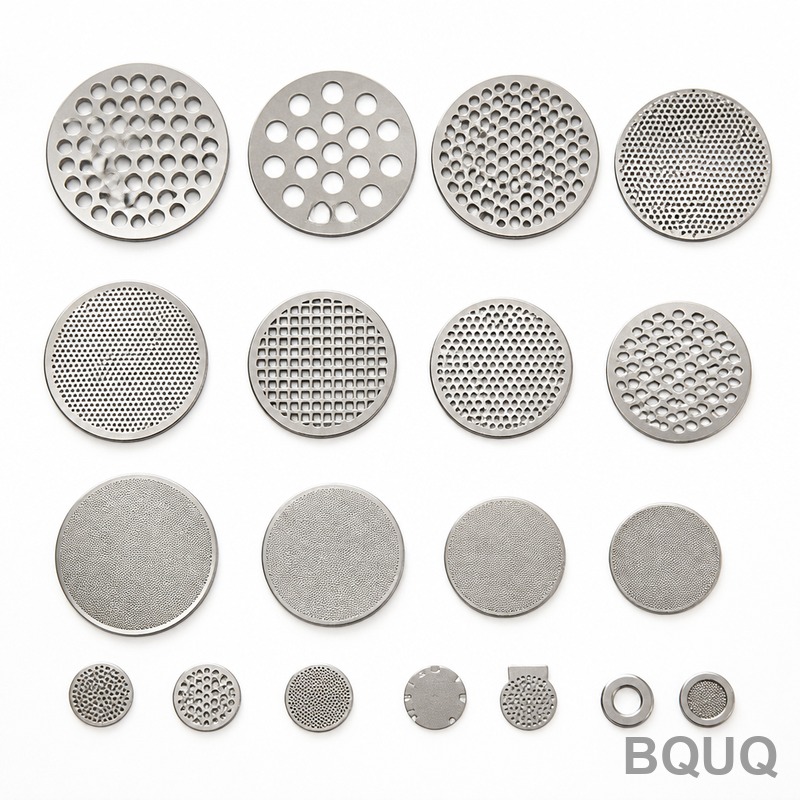
Это прямой каталог штампованных микрофильтрующих сеток, а не расплывчатое заявление о возможностях. Мы производим плоские, конические и ступенчатые сетки с диаметром отверстий от 0,05 мм до 2,0 мм, выдерживая допуск позиционирования ±0,005 мм. Конкретное преимущество простое: вы получаете фильтрующий элемент, который задерживает частицы с точным микронным рейтингом, не ограничивая поток, и получаете его за 48 часов для стандартных размеров. Поскольку мы штампуем, а не травим или режем лазером, высота заусенца остается ниже 0,01 мм, что означает отсутствие свободных металлических частиц, которые могут попасть в ваш клапан или форсунку.
Каждая сетка, которую мы отправляем, производится на штамповочном заводе с 20-летним опытом в Дунгуане, Китай. Мы используем высокоскоростные прессы усилием от 25 до 160 тонн со скоростью 400 ходов в минуту. Инструментальная сталь для штампов подвергается термообработке до 58-62 HRC, что обеспечивает стабильное качество кромок на миллионах деталей. Если вы проектируете топливную форсунку, пневматический глушитель или медицинский вентиляционный клапан, эти сетки сохраняют свою форму и размер пор под давлением и вибрацией.
Геометрия отверстий и контроль заусенцев: разница между фильтром и дросселем
Штампованные микро-сетки выходят из строя, когда пуансон выдавливает материал вместо чистого среза. Мы решаем эту проблему с помощью специально настроенного зазора матрицы от 4% до 6% от толщины материала. Это число критически важно. Слишком большой зазор создает крупный заусенец с накатом; слишком малый — приводит к трещинам пуансона. Наш процесс удерживает зону среза в пределах 0,008 мм, поэтому кромка отверстия острая и квадратная.
Мы производим круглые, квадратные и шестигранные отверстия. Для круглых отверстий допуск диаметра составляет ±0,005 мм. Для квадратных отверстий допуск длины стороны составляет ±0,008 мм. Коэффициент открытой площади может быть настроен от 15% до 45% в зависимости от ваших требований к потоку. Если вам нужна ступенчатая сетка для запрессовки, мы добавляем операцию чеканки для контроля перехода толщины в пределах ±0,01 мм. Микрозаусенец на выходной стороне удаляется двухэтапным процессом галтовки, и мы проверяем высоту заусенца лазерным профилометром на каждой производственной партии.
Материалы и термообработка для коррозионной стойкости и усталостной прочности
Мы храним семь материалов для этой коллекции. Нержавеющая сталь 304 и 316L являются стандартными для большинства жидкостных применений. Для более высоких температур или более высокой прочности мы используем нержавеющую сталь 17-7PH, которую мы упрочняем дисперсионным твердением до 45 HRC. Для электропроводности или специфических тепловых свойств мы предлагаем бериллиевую бронзу C17200, закаленную до 38-42 HRC. Никелевый сплав 200 доступен для агрессивных сред.
Все сетки из нержавеющей стали пассивируются после штамповки. Это удаляет свободное железо и восстанавливает слой оксида хрома, который предотвращает питтинг. Если ваше применение включает воздействие солевого тумана, мы добавляем 500-часовой тест на нейтральный солевой туман в протокол контроля качества. Мы не используем смазочные материалы, оставляющие остатки — мы используем летучее синтетическое масло, которое полностью испаряется в вакуумной печи, оставляя поверхность чистой с шероховатостью Ra 0,4 микрометра на плоских участках. Сами штампованные кромки имеют микрошероховатость Ra 1,2 микрометра, что приемлемо для уплотнительных поверхностей, но может потребовать дополнительной притирки, если вам нужно уплотнение скольжения.
Как мы обеспечиваем плоскостность и биение на тонколистовых деталях
Тонкий металл (от 0,03 мм до 0,3 мм) легко деформируется после штамповки. Мы контролируем это с помощью двухэтапного процесса правки. Сначала рулон подается в пресс через правильное устройство для устранения серповидности рулона. Во-вторых, после штамповки детали проходят через роликовую правильную машину с заданным зазором, обеспечивающим плоскостность 0,02 мм на длине 25 мм. Для сеток, которые будут укладываться в стопку или свариваться, такая плоскостность предотвращает смещение.
Биение наружного диаметра (НД) относительно рисунка отверстий выдерживается в пределах 0,015 мм полного показания индикатора (ППИ). Мы достигаем этого с помощью пилотного штифта в штампе, который базируется по ранее пробитому пилотному отверстию. Это не второстепенная деталь — пилотное отверстие пробивается на первой позиции и используется для позиционирования всех последующих позиций. Если ваш чертеж задает базу А и базу В, мы выдержим это соотношение. Для деталей диаметром более 50 мм мы можем выдержать ППИ до 0,02 мм, но рекомендуем проектировать с более жестким допуском 0,015 мм, если это возможно.
Контроль перед каждой отгрузкой: данные, которым можно доверять
Мы не отгружаем ни одну партию без полного размерного отчета. Наша собственная лаборатория оснащена координатно-измерительной машиной (КИМ) Zeiss с разрешением 0,0005 мм и оптическим компаратором Keyence для контроля геометрии отверстий. Каждая партия до 5000 деталей включительно проходит 100% оптический контроль на отсутствие отверстий или разрывов перемычек. Для более крупных партий мы используем приемлемый уровень качества (AQL) 0,65 на основе ISO 2859-1.
Мы также проверяем твердость материала по шкале Виккерса для каждой партии термообработки. Вы получаете сертификат соответствия, в котором указаны номер партии материала, номер штампа, скорость пресса и фактические измеренные размеры по 5 случайным образцам. Если вам требуется представление PPAP уровня 3, мы можем предоставить его в течение 5 рабочих дней после контроля первой детали.
Скорость производства, оснастка и стоимость детали
Штамповка — это самый быстрый способ изготовления микрофильтрующих сеток при наличии объема. Наши высокоскоростные прессы работают со скоростью от 400 до 600 деталей в минуту для простых плоских сеток. Для сложных форм с 4 и более операциями формовки скорость снижается до 150 деталей в минуту. Стоимость оснастки для нового прогрессивного штампа составляет от 1800 до 6500 долларов США в зависимости от количества позиций и толщины материала.
После изготовления штампа цена за деталь чрезвычайно низкая. Например, плоская сетка диаметром 10 мм из стали 304 толщиной 0,1 мм с 200 отверстиями диаметром 0,1 мм стоит 0,04 доллара за деталь при объеме 100 000 штук. При объеме 10 000 штук та же деталь стоит 0,12 доллара за штуку. Поскольку мы храним оснастку на нашем предприятии, мы также можем предложить программу технического обслуживания штампов, в рамках которой мы перетачиваем пуансоны каждые 500 000 ходов, продлевая срок службы штампа до 5 миллионов деталей и более. Это делает ваши текущие затраты предсказуемыми.
Правила проектирования для вашей микро-сетки: что мы можем и не можем сделать
Чтобы получить от нас наилучшую деталь, соблюдайте следующие правила. Минимальный диаметр отверстия составляет 0,05 мм, но мы рекомендуем 0,08 мм для надежной штамповки. Диаметр отверстия должен быть не менее чем в 1,2 раза больше толщины материала. Если материал имеет толщину 0,1 мм, наименьшее отверстие составляет 0,12 мм. Расстояние между кромками отверстий (перемычка) должно быть не менее 0,08 мм. Если вам нужна более мелкая сетка, чем 0,05 мм, мы можем ее изготовить, но для этого потребуется процесс химического травления вместо штамповки — это отдельная продуктовая линейка.
Мы можем добавить закатанную кромку или отбортовку для прочности. Закатанная кромка на сетке толщиной 0,1 мм увеличивает жесткость в 3 раза. Мы также можем вставить поддерживающую сетку (крупную решетку) и приварить ее к мелкой сетке методом точечной проекционной сварки. Это распространено для применений с высоким перепадом давления. Если вы не уверены в своей конструкции, отправьте нам свой чертеж, и мы укажем на любые элементы, которые могут сломать штамп или вызвать заусенцы.
Упаковка и логистика: из Дунгуана на вашу линию
Мы знаем, что поцарапанные сетки являются причиной брака. Мы упаковываем каждую сетку в отдельную ячейку жесткого пластикового лотка, затем вакуумно запаиваем лоток в антистатический пакет. Для крупносерийных заказов мы используем непрерывную упаковку «рулон-на-рулон», если у вас есть автоматизированная сборочная линия. Это снижает ручную обработку, и мы можем поставлять детали на пластиковой носительной ленте, соответствующей стандарту EIA-481.
Доставка с нашего завода в Дунгуане до Западного побережья США занимает 3-4 дня авиатранспортом (DHL или FedEx) и 12-15 дней морем. Для срочных прототипов мы предлагаем экспресс-услугу 24 часа для деталей весом до 200 граммов. Мы оформляем все экспортные документы, включая коммерческий счет и сертификат происхождения. Для нашей стандартной услуги DDP (Delivered Duty Paid) в США и ЕС не взимается брокерская комиссия.
Каков минимальный объем заказа (MOQ)?
Для этой коллекции нет минимального объема заказа — мы принимаем заказы на прототипы от 1 штуки, но стоимость оснастки фиксирована, поэтому единичный прототип стоит около 500 долларов, в то время как заказ на 10 000 штук значительно снижает цену за единицу.
Можете ли вы изменить рисунок отверстий или внешнюю форму?
Да, мы можем изготовить любую 2D-форму, заданную в файле DXF или STEP, включая некруглые отверстия, конические отверстия и нерегулярные внешние контуры, при условии соблюдения правил минимального размера элементов.
Как вы гарантируете качество штампованной микро-сетки?
Мы используем КИМ Zeiss и оптический компаратор Keyence для каждой партии, а также AQL 0,65 для визуальных дефектов, и отправляем вам размерный отчет вместе с поставкой.
Каков ваш типичный срок изготовления нестандартной сетки?
Стандартные размеры отгружаются за 48 часов, изготовление нестандартного штампа занимает 7-10 рабочих дней, а отчет о контроле первой детали отправляется вам в течение 24 часов после готовности штампа.
Получите точную расценку в течение 12 часов
Отправьте нам свой чертеж в формате DXF, STEP или PDF. Мы ответим с точной ценой за единицу, стоимостью оснастки (если применимо) и сроком поставки в течение 12 часов, с понедельника по субботу. Не ждите расплывчатой оценки — мы даем вам фиксированную цифру на основе вашей фактической геометрии и материала.