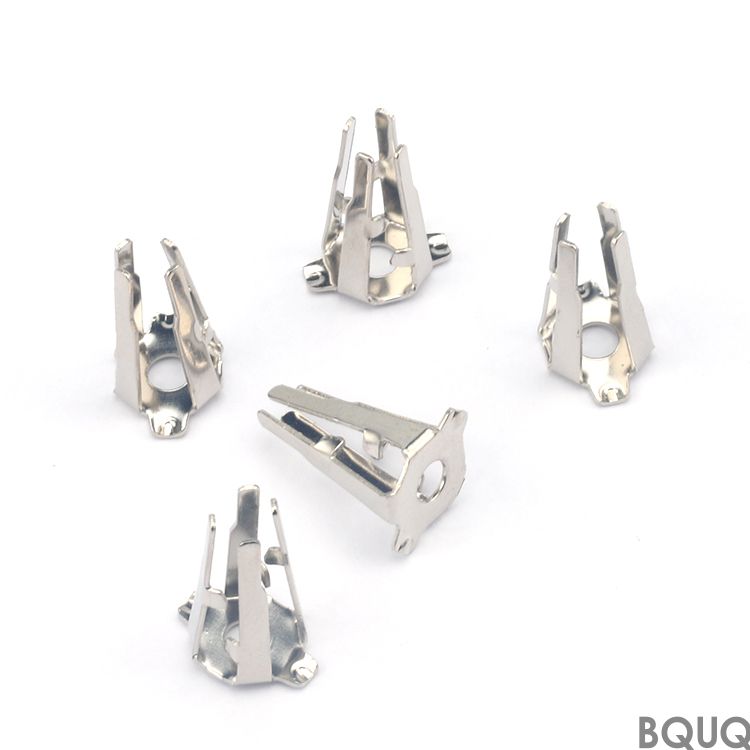
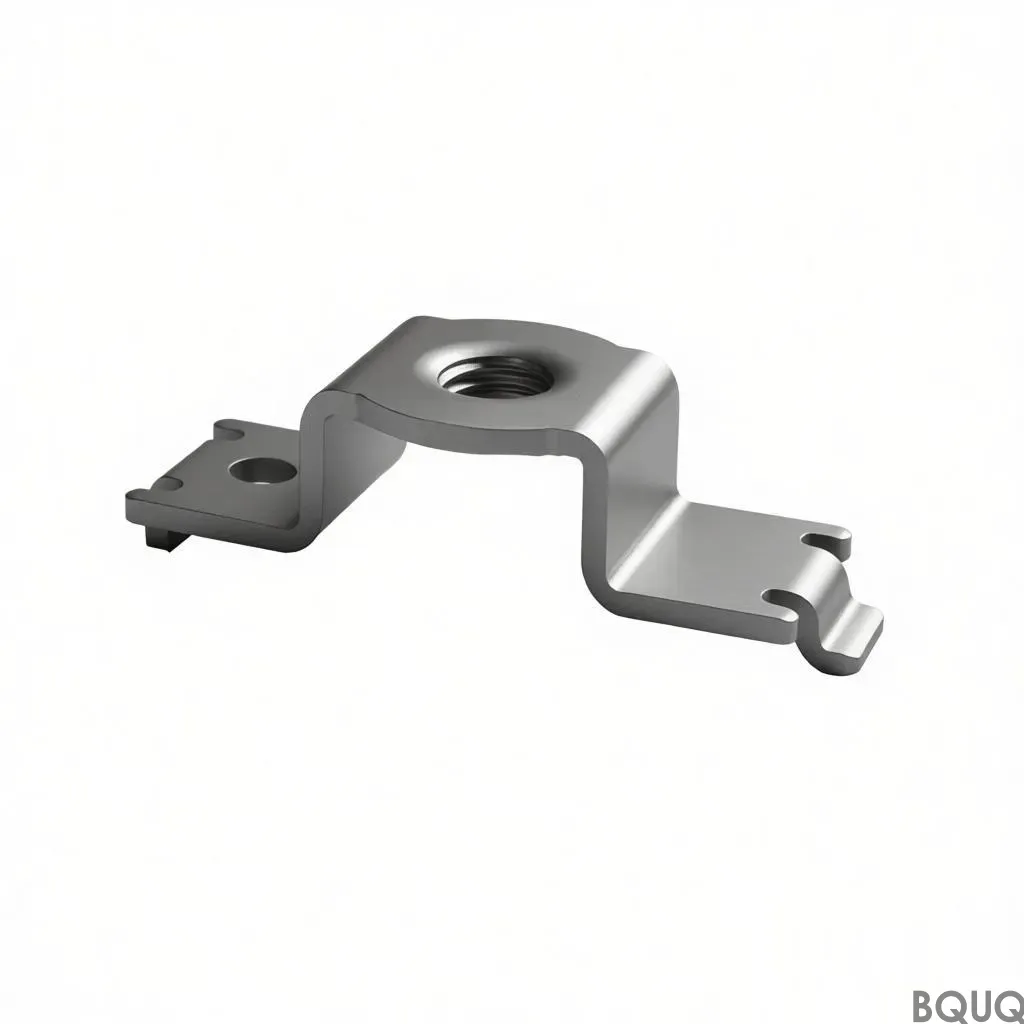
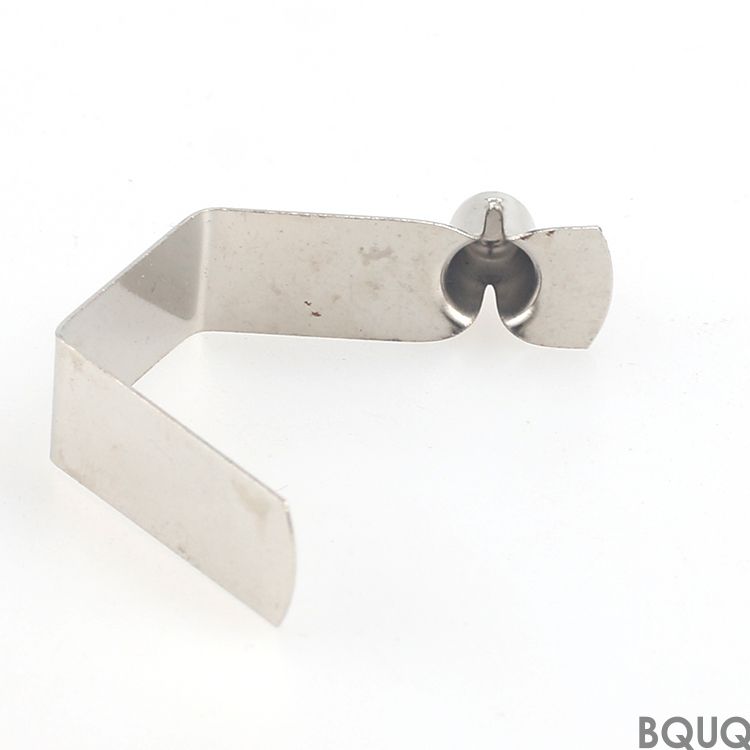
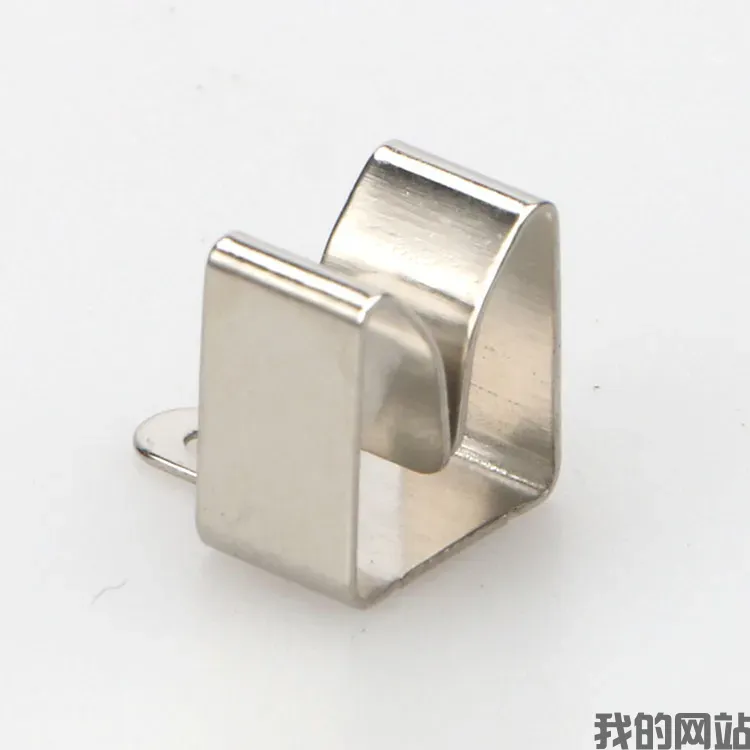
Это штампованная металлическая деталь — пружинный зажим, изготовленный последовательным и непрерывным штампом — сформированный стальной зажим, который защелкивается на валу, пласт
BQUQ Пружинный зажим штамповки последовательным штампом – допуск 0,01 мм, производство Китай
Это штампованная металлическая деталь — пружинный зажим, изготовленный последовательным и непрерывным штампом — сформированный стальной зажим, который защелкивается на валу, пластине или корпусе и уд
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это штампованная металлическая деталь — пружинный зажим, изготовленный последовательным и непрерывным штампом — сформированный стальной зажим, который защелкивается на валу, пластине или корпусе и удерживает свое положение при вибрации, перепадах температур и повторяющихся нагрузках. Вы получаете воспроизводимое усилие зажима 15–80 Н в зависимости от материала и толщины, с допуском на размеры ±0,01 мм на критических поверхностях и биением не более 0,02 мм. BQUQ поставляет эти детали за 12 рабочих дней с момента утверждения чертежа, с шероховатостью поверхности Ra 0,8 мкм на функциональных участках и твердостью в диапазоне 35–48 HRC после термической обработки.
Как последовательный штамп формирует пружинный зажим за один непрерывный ход
Штамповка непрерывным штампом — единственный способ выдержать геометрию пружинного зажима — отогнутые ушки, пружинный рычаг и удерживающую кромку — без дополнительной обработки. Наши высокоскоростные прессы усилием 200 тонн работают со скоростью 400 ходов в минуту, подавая полосу пружинной стали 65Mn толщиной 1,2 мм через 14 позиций. Каждая позиция добавляет один элемент: пилотное отверстие, вырубку, два изгиба, операцию чеканки для контактной площадки и окончательную отрезку. В результате получается зажим, который раскрывается ровно на 2,5 мм от исходного положения и возвращается к нулевой остаточной деформации — каждая деталь. Мы не используем простой штамп для этого изделия, поскольку упругая деформация требует контролируемого течения зерен металла — последовательный штамп сохраняет линии зерен неразрывными вокруг радиуса изгиба, поэтому наши зажимы выдерживают 100 000 циклов изгиба без растрескивания.
Материалы и термическая обработка, обеспечивающие 35–48 HRC без хрупкости
Мы храним три марки стали для пружинных зажимов: 65Mn (C 0,62–0,70%), SK5 (C 0,80–0,90%) и нержавеющую сталь SUS301-H. Для большинства автомобильных и бытовых зажимов мы используем 65Mn, поскольку она достигает 45 HRC после закалки в масле при 830°C и отпуска при 380°C, сохраняя при этом относительное удлинение 8% — достаточно для изгиба без разрыва. Если ваш зажим находится рядом с источником тепла, SK5 обеспечивает максимум 48 HRC с более высоким пределом упругости, но мы снижаем температуру отпуска до 320°C, чтобы избежать обезуглероживания. Для коррозионных сред SUS301-H холоднокатаная до 40 HRC, без термической обработки, и выдерживает 96-часовой тест на солевой туман. Мы лазерной гравировкой наносим марку материала и номер плавки на плоский выступ каждого зажима, чтобы вы могли проследить сталь до сертификата завода-изготовителя.
Допуски на размеры, которым можно доверять: ±0,01 мм на рычаге зажима
Критический размер пружинного зажима — это ширина внутреннего зазора — расстояние между двумя зажимными поверхностями. Мы выдерживаем его с точностью ±0,01 мм, используя последовательный штамп с твердосплавными вставками и зазором 5% от толщины материала. Угол изгиба контролируется с точностью ±0,5°, а плоскостность монтажного фланца находится в пределах 0,05 мм на длине 20 мм. Биение, измеряемое от пилотного отверстия до кончика зажима, составляет 0,02 мм полного показания индикатора (TIR). Мы проверяем каждую партию с помощью КИМ и оптического компаратора, а не калибрами годен/не годен. Для более подробного ознакомления с тем, как мы достигаем этих показателей, прочитайте наше руководство по допускам при обработке на станках с ЧПУ — те же принципы применяются к обслуживанию штампов и контролю пружинного отклика материала при штамповке.
Качество поверхности и состояние кромок: Ra 0,8 мкм на контактных точках, без заусенцев
Заусенцы на пружинном зажиме недопустимы — они врезаются в сопрягаемый вал и снижают усилие зажима, создавая ложную точку контакта. Мы добавляем операцию чистовой вырубки для внутренних кромок, обеспечивая зону сдвига 100% и высоту заусенца менее 0,03 мм. Контактная площадка, где зажим захватывает вал, чеканится до Ra 0,8 мкм, что увеличивает трение и предотвращает осевое скольжение. Наружные кромки остаются после сдвига, но зачищаются галтовкой с керамическими телами в течение 30 минут. Качество поверхности измеряется профилометром на трех деталях из каждой партии, и мы фотографируем состояние кромок при 20-кратном увеличении для вашего отчета о контроле.
Контроль перед каждой отгрузкой: КИМ, твердость и испытание нагрузкой
Мы не отгружаем ни одного зажима без трехэтапной проверки. Во-первых, КИМ измеряет 20 размеров на 5 деталях из каждых 1000 штук, включая критический зазор и угол изгиба. Во-вторых, твердомер Роквелла проверяет 2 детали из каждой партии на плоском участке — показание должно находиться в пределах ±2 HRC от целевого значения. В-третьих, испытательный стенд на сжатие измеряет усилие зажима при прогибе 0,5 мм; усилие должно быть в пределах ±10% от вашего заданного значения. Если какая-либо деталь не проходит, вся партия помещается на карантин и переделывается. Для обслуживания оснастки мы соблюдаем строгий график — см. наше руководство по выбору режущего инструмента для станков с ЧПУ, чтобы узнать, как мы применяем тот же профилактический подход к износу штампов и остроте кромок.
Характеристика
Значение
Марки материалов
65Mn, SK5, SUS301-H, DC04 (холоднокатаная сталь)
Диапазон толщин
0,3 мм – 3,0 мм
Ширина зажима
5 мм – 50 мм
Твердость (после термической обработки)
35 – 48 HRC
Допуск на критический размер
±0,01 мм
Допуск на угол изгиба
±0,5°
Биение (TIR)
0,02 мм макс.
Шероховатость поверхности (контактная зона)
Ra 0,8 мкм
Высота заусенца
0,03 мм макс.
Срок поставки (с момента утверждения чертежа)
12 рабочих дней
Минимальный заказ
Без минимального заказа — 1 штука для прототипа
Производственная мощность
2 000 000 штук в месяц
Без минимального заказа, быстрые прототипы: начните с 10 штук перед принятием решения
Вам не нужно заказывать 10 000 зажимов, чтобы протестировать конструкцию. Мы изготавливаем прототипный последовательный штамп для партии от 10 штук, используя тот же материал и термическую обработку, что и при серийном производстве. Срок изготовления прототипа — 5 рабочих дней, отчет о размерах прилагается бесплатно. После вашего утверждения мы переносим программу на закаленный производственный штамп с ресурсом 5 миллионов ходов. Поскольку мы являемся предприятием точного производства в Дунгуане, Китай, с собственным инструментальным цехом и прессовым участком, мы контролируем стоимость и сроки без посредников. Цена за штуку снижается с ростом объема: при 1000 штук зажим 20 мм стоит $0,18; при 100 000 штук цена снижается до $0,09.
Каков минимальный заказ для нестандартного пружинного зажима?
Минимального заказа нет — мы принимаем даже один прототип, но стандартные производственные партии начинаются от 500 штук для экономичной цены.
Можете ли вы изменить форму зажима или материал под мое применение?
Да, мы корректируем угол изгиба, длину рычага, марку материала и твердость в зависимости от требуемого усилия зажима и условий эксплуатации — отправьте ваш чертеж или образец для обратного проектирования.
Как вы гарантируете качество каждой поставки?
Мы используем трехэтапный контроль — КИМ, твердость по Роквеллу и испытание нагрузкой на сжатие — с уровнем брака партии ниже 0,1% и полным отчетом, прилагаемым к каждой коробке.
Каков срок поставки производственного заказа?
Стандартное производство — 12 рабочих дней с момента утверждения чертежа; срочные заказы с существующей оснасткой отгружаются за 7 рабочих дней.
Получите твердое предложение за 12 часов — отправьте ваш чертеж сегодня
Отправьте нам ваш 2D или 3D чертеж пружинного зажима, и мы вернем твердое предложение в течение 12 часов — включая стоимость материала, амортизацию оснастки, цену за штуку и график поставки. Мы — BQUQ, предприятие точного производства с 20-летним опытом в Дунгуане, Китай, специализирующееся на штампованных металлических деталях, штамповке последовательным штампом и штамповке непрерывным штампом. Без минимального заказа, производство в Китае, и каждая деталь прослеживается до номера плавки. Отправьте ваш чертеж по электронной почте на sc@bquq.com или напишите нам в WhatsApp по номеру +86 13713157787. Мы отвечаем в течение одного рабочего часа и честно скажем, если ваша конструкция требует доработки для улучшения технологичности.