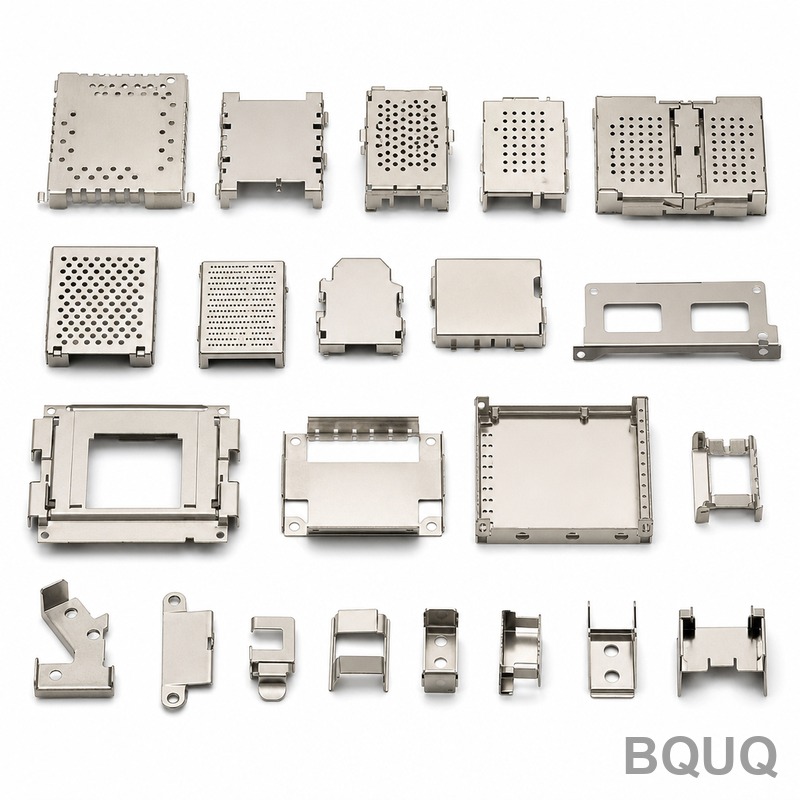
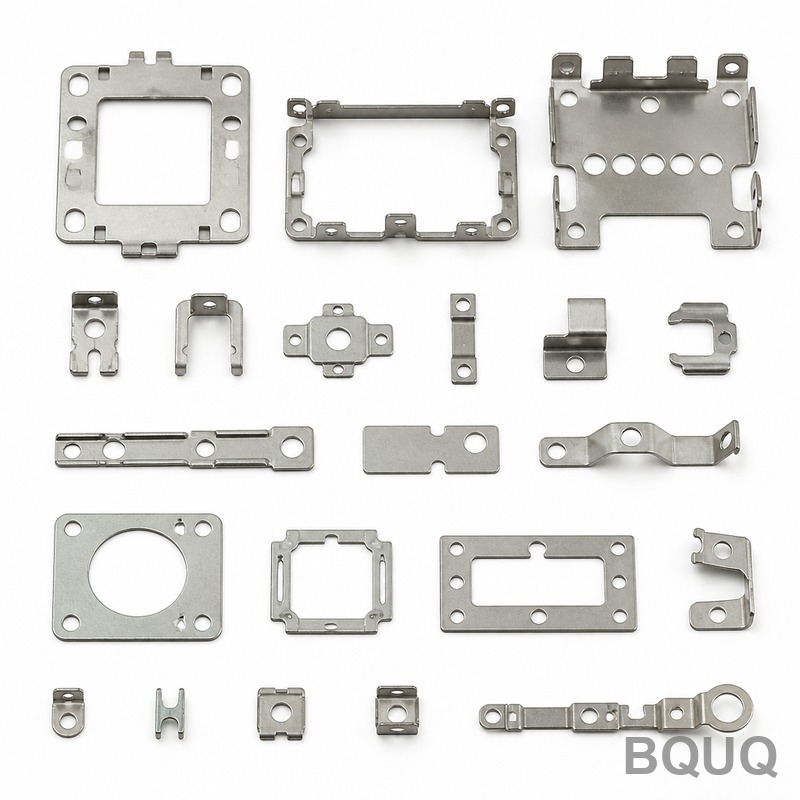
Что эта коллекция даёт для вашего корпуса AI-сервера Это полная линейка штампованных EMI-экранов и монтажных кронштейнов, разработанных для шасси AI-серверов, GPU-стоек и корпусов
Коллекция EMI-экранов и кронштейнов для AI-серверов | BQUQ Точная штамповка
Что эта коллекция даёт для вашего корпуса AI-сервера Это полная линейка штампованных EMI-экранов и монтажных кронштейнов, разработанных для шасси AI-серверов, GPU-стоек и корпусов высокоскоростных ком
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что эта коллекция даёт для вашего корпуса AI-сервера
Это полная линейка штампованных EMI-экранов и монтажных кронштейнов, разработанных для шасси AI-серверов, GPU-стоек и корпусов высокоскоростных коммутаторов. Вы получаете стабильную эффективность экранирования выше 60 дБ на частоте 10 ГГц, повторяемость размеров с допуском ±0.02 мм и контроль заусенцев на кромках ниже 0.05 мм. Типичный срок поставки — 12 рабочих дней для изготовленных на заказ деталей и 5 дней для стандартных позиций из этой коллекции.
Как мы контролируем закрытие EMI-зазоров в штампованных деталях
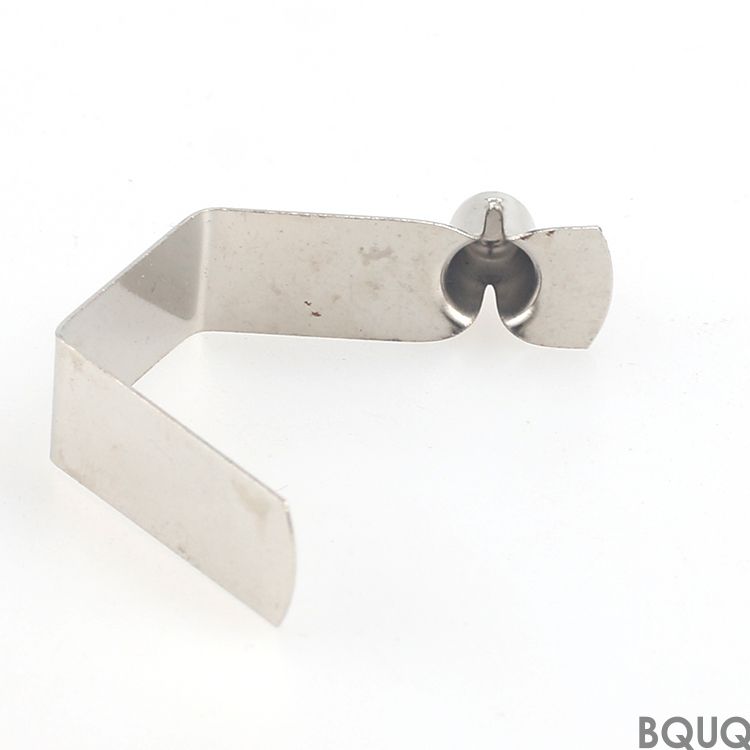
Утечка электромагнитных помех в серверных стойках происходит в зазорах между панелями и пружинными контактами экранов. Наши штамповочные штампы изготавливаются с зазором 4–6% от толщины материала, что обеспечивает чистую зону среза и минимальное скругление кромки. Это поддерживает усилие контакта пружинного лепестка на уровне 0.8–1.2 Н на лепесток, гарантируя надёжное заземление на ответную поверхность. Мы измеряем переходное сопротивление в каждой партии — среднее значение ниже 10 мОм после 500 циклов соединения.
Материалы и обработка поверхности для высокочастотного затухания
Мы используем три основных сплава для этой коллекции: бериллиевую бронзу (C17200) для максимальной упругой памяти, фосфористую бронзу (C5210) для экономичных ВЧ-прокладок и нержавеющую сталь 301 (пружинно-закалённую) для конструкционных кронштейнов. Для никелирования применяем химическое никелирование толщиной 1–3 мкм по стандарту ASTM B733. Для лужения — горячее матовое лужение толщиной 2–5 мкм по стандарту ASTM B545. Шероховатость поверхности на критических скользящих поверхностях — Ra 0.8 мкм или лучше.
Критические размеры, которые мы выдерживаем на каждом кронштейне
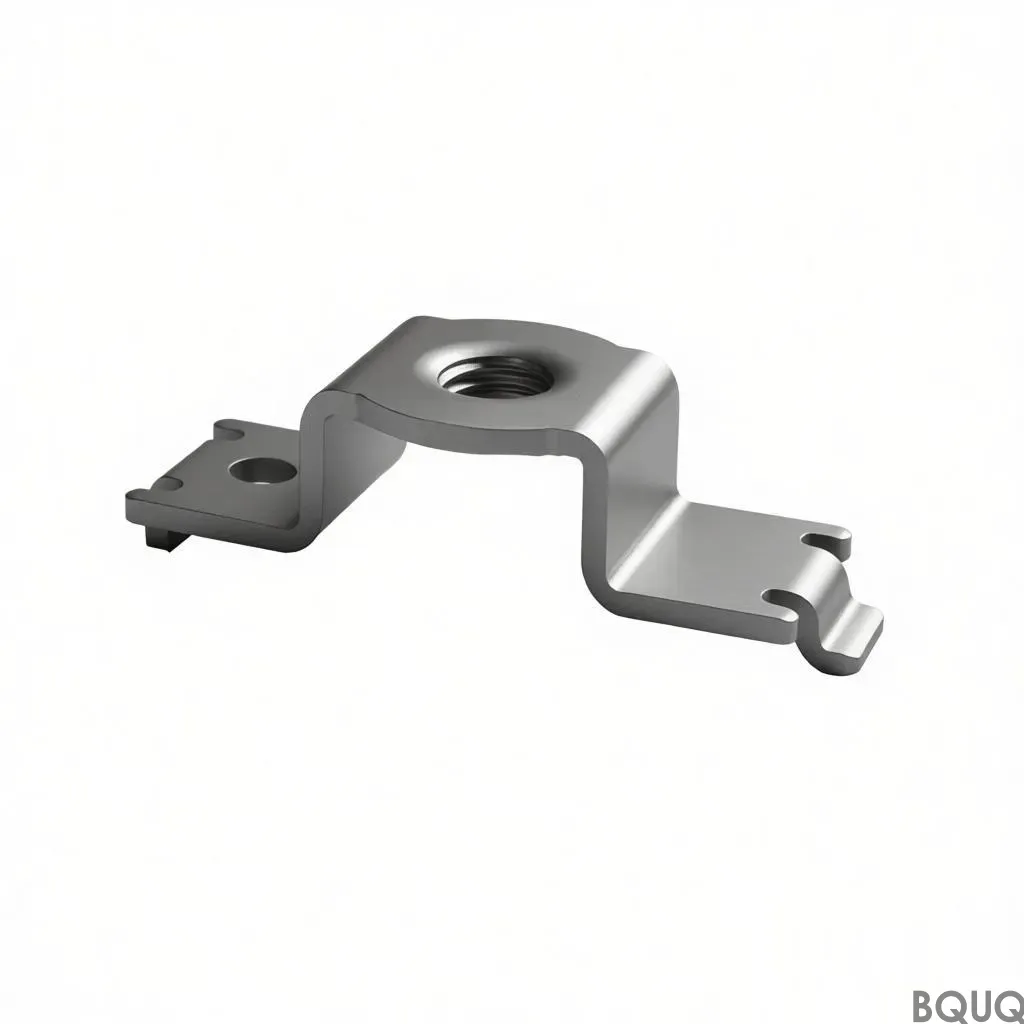
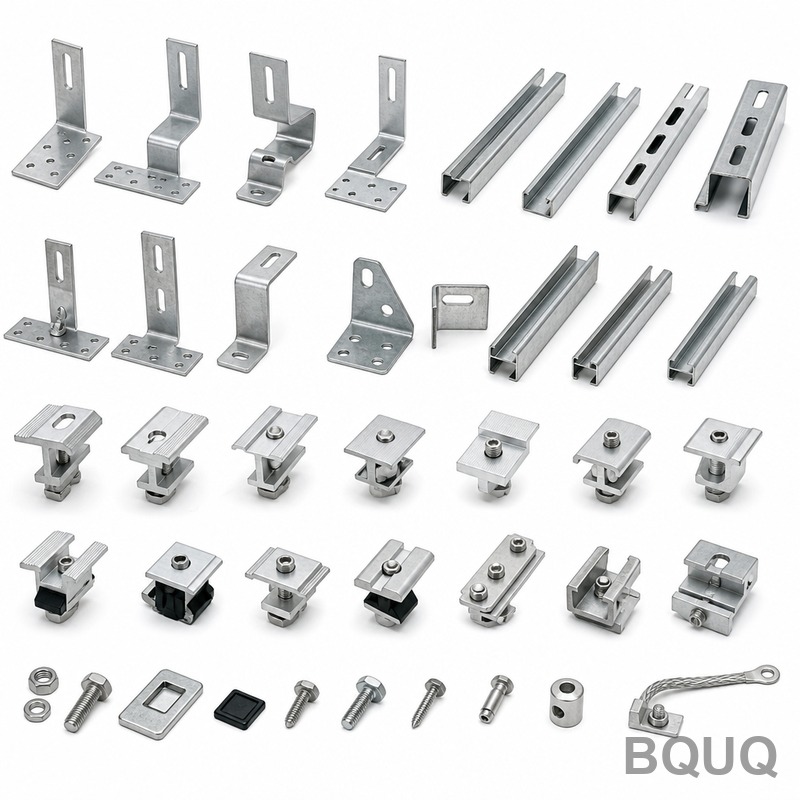
Две наиболее частые точки отказа в экранах для AI-серверов — это ширина лепестка и положение монтажного отверстия. Мы выдерживаем ширину лепестка с допуском ±0.03 мм, расстояние между центрами отверстий с допуском ±0.05 мм и общую плоскостность 0.1 мм на длине 100 мм. Для кронштейнов с запрессовкой мы контролируем натяг в пределах 0.02–0.04 мм, чтобы обеспечить надёжную посадку без деформации шасси. Все размеры проверяются на координатно-измерительной машине (КИМ) при температуре 20°C в нашей метрологической лаборатории.
Контроль перед каждой отгрузкой: что мы измеряем
Мы не пропускаем контроль партий. Каждая партия коллекции EMI-экранов и кронштейнов для AI-серверов проходит четыре этапа: проверку сертификата на материал (протокол испытаний с завода-изготовителя), выборочный контроль размеров по AQL 2.5, 100% визуальный контроль на дефекты покрытия и заусенцы, а также функциональный тест на упругое восстановление. Для пружинных лепестков мы сжимаем каждый образец до 50% его свободной высоты и проверяем, что высота восстановления находится в пределах 0.02 мм от исходной. Также проводим испытание в соляном тумане по стандарту ASTM B117 — 48 часов для никеля, 72 часа для олова.
Оснастка и стойкость штампа для крупносерийных AI-стоек
Ваш объём производства для AI-серверов будет быстро расти. Наши последовательные штампы используют твёрдосплавные вставки (класс K20) для пуансонов и матриц, что обеспечивает стойкость инструмента 1.5–2 миллиона ходов до переточки. Мы храним запасные вставки для каждого действующего штампа в нашем инструментальном цехе, поэтому изношенный пуансон заменяется в течение 4 часов. Это снижает риск простоев. Мы также предлагаем сервисное обслуживание штампов: повторная сертификация штампа каждые 200 000 ходов и отправка вам отчёта об износе.
Упаковка и доставка для глобальных сборочных линий серверов
Детали упаковываются в антистатические лотки с индивидуальными ячейками для предотвращения изгиба лепестков при транспортировке. Каждый лоток вмещает 50 кронштейнов, и мы используем пятислойные гофрированные коробки с сопротивлением сжатию 12 кг/см². При авиадоставке срок составляет 5 дней из Дунгуаня до Лос-Анджелеса или Франкфурта. При морской доставке — 18 дней до западного побережья США. Каждая коробка маркируется штрих-кодом и номером детали, а также идентификатором партии для полной прослеживаемости до исходного рулонного материала.
Параметр
Спецификация / Значение
Основные материалы
C17200 Бериллиевая бронза, C5210 Фосфористая бронза, AISI 301 SS
Почему наш процесс штамповки превосходит обработку на станках с ЧПУ для EMI-деталей
Обработка тонких пружинных лепестков на станках с ЧПУ медленна и оставляет микрозаусенцы. Наш процесс штамповки производит 100 деталей в минуту с кромкой среза, упрочнённой наклёпом, что увеличивает усталостную долговечность пружинных лепестков до 40% по сравнению с обработанными кромками. Для более подробного изучения того, как режущий инструмент влияет на точные детали, см. наше руководство по выбору режущего инструмента для ЧПУ. Общие пределы допусков для различных процессов см. в нашем руководстве по допускам при обработке на ЧПУ. Это руководство объясняет, почему штампованные детали достигают иных допусков, чем обработанные.
Протокол пробной партии для новых конструкций AI-серверов
Отправьте нам вашу 3D-модель в формате STEP или IGES. Мы проведём анализ технологичности (DFM) в течение 24 часов и точно укажем, какие элементы критичны для EMI-характеристик. Для пробных партий мы используем жёсткий штамп с упрощёнными вставками, чтобы снизить стоимость оснастки — обычно $800–$1500 за номер детали. Вы получаете 200 изделий для сборочных испытаний в течение 7 дней. После подтверждения конструкции мы переходим на производственный штамп без изменения геометрии детали.
Каков ваш минимальный объём заказа для этой коллекции?
Минимального заказа нет — мы принимаем пробные заказы от 50 изделий для тестирования, а стандартные производственные заказы масштабируются от 5 000 до 1 000 000 изделий в месяц.
Можете ли вы изменить форму лепестков или схему монтажных отверстий?
Да, мы модифицируем вставки штампа для любой индивидуальной геометрии лепестков, схемы отверстий или формы вырезов при стоимости оснастки $800–$1500 и сроке поставки первых образцов 7 дней.
Как вы обеспечиваете качество для высокочастотного экранирования?
Мы проводим 100% визуальный контроль каждой детали, а также статистическую проверку на КИМ по AQL 2.5, и тестируем переходное сопротивление на 5 образцах из каждой партии, чтобы подтвердить, что экран остаётся ниже 10 мОм.
Каков типичный срок поставки индивидуального кронштейна из этой коллекции?
Индивидуальная оснастка и первые образцы изготавливаются за 12 рабочих дней, а повторные производственные заказы отгружаются в течение 5–7 рабочих дней после утверждения штампа.
Получите точное коммерческое предложение для вашего EMI-экрана для AI-сервера в течение 12 часов
Отправьте ваш чертёж или 3D-модель на sc@bquq.com. Мы вернём точное коммерческое предложение со стоимостью оснастки, ценой за изделие и сроком поставки в течение 12 часов в рабочие дни. По срочным вопросам свяжитесь с нашей инженерной командой в WhatsApp по номеру +86 13713157787. Мы — завод точного производства, сделано в Китае, и мы осуществляем поставки по всему миру. Без минимального заказа, без скрытых затрат на оснастку — просто чёткое предложение для вашей конкретной детали.