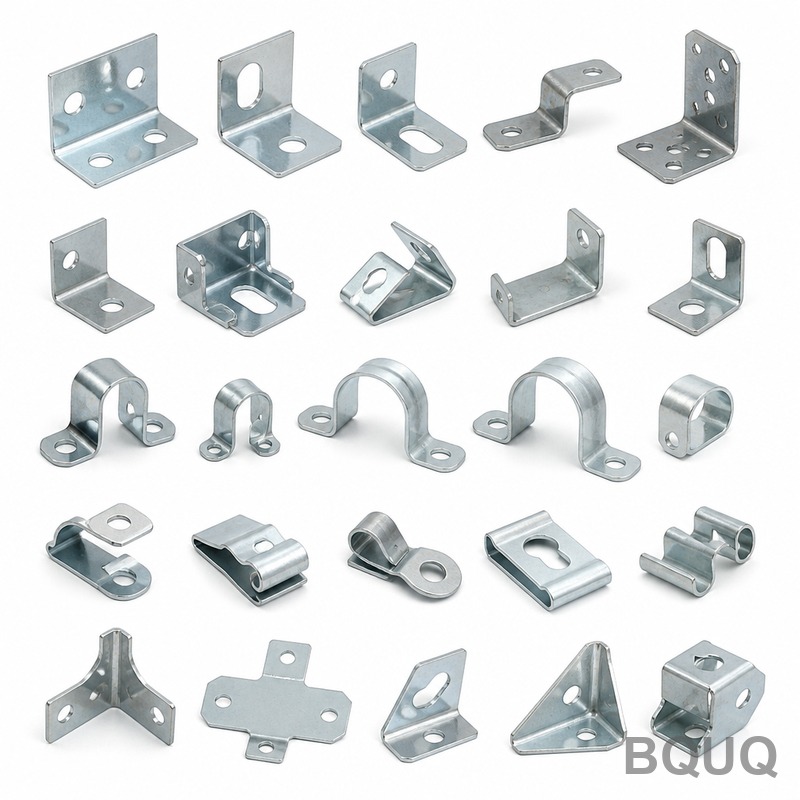
Почему наши штампованные ребра превосходят экструдированные профили по стоимости и скорости Эта коллекция штампованных алюминиевых радиаторов и охлаждающих ребер представляет соб
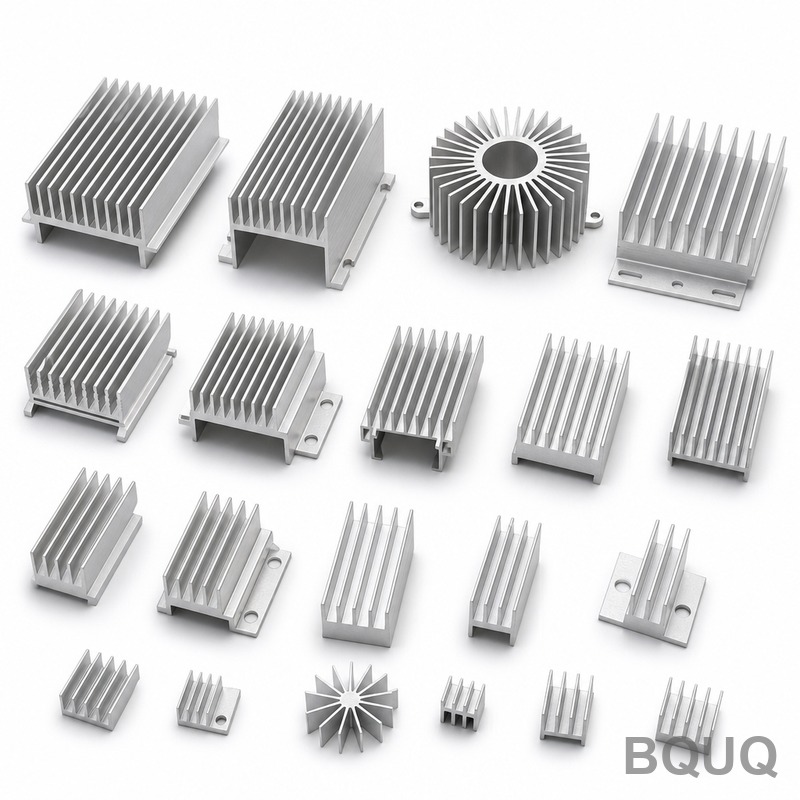
BQUQ Штампованные алюминиевые радиаторы и коллекция охлаждающих ребер – Прецизионное производство в Китае
Почему наши штампованные ребра превосходят экструдированные профили по стоимости и скорости Эта коллекция штампованных алюминиевых радиаторов и охлаждающих ребер представляет собой серию деталей, из
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Почему наши штампованные ребра превосходят экструдированные профили по стоимости и скорости
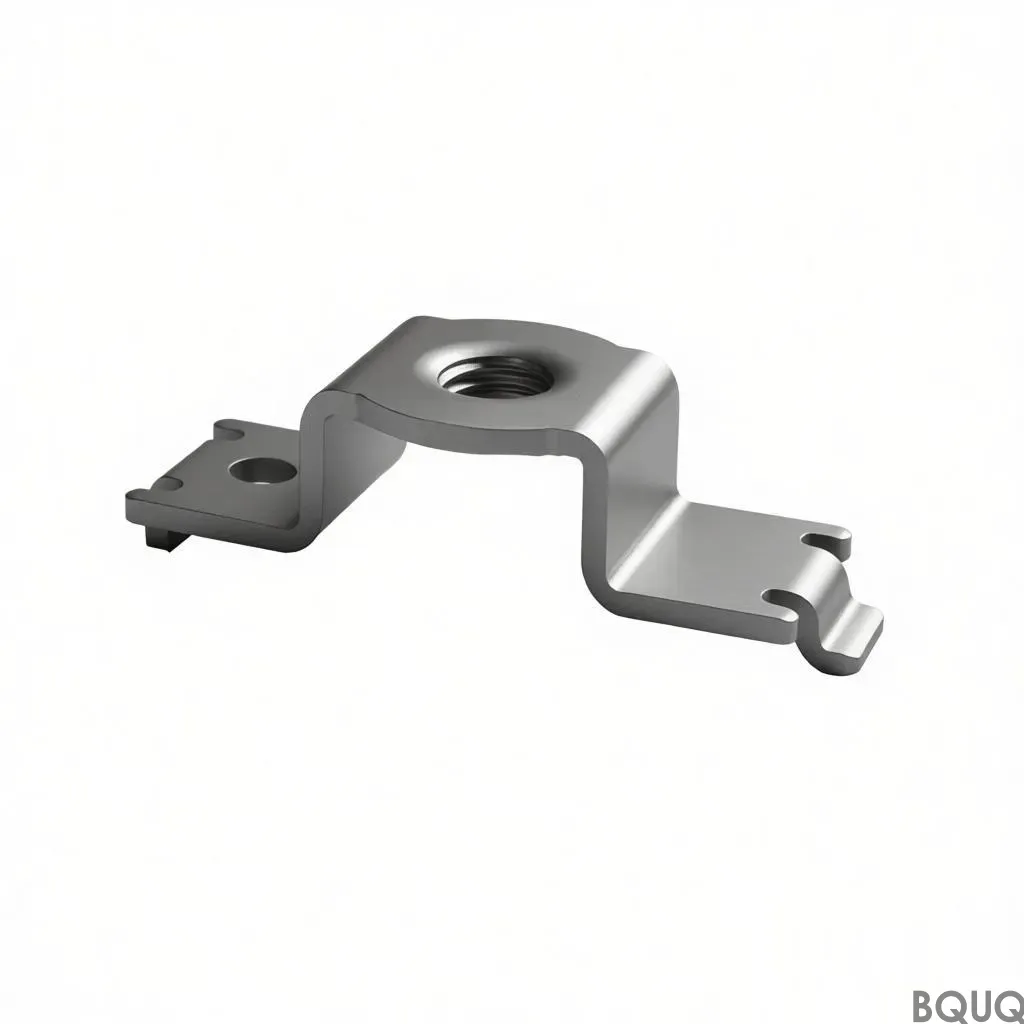
Эта коллекция штампованных алюминиевых радиаторов и охлаждающих ребер представляет собой серию деталей, изготовленных методом штамповки из алюминиевого листа 5052-H32 и 6061-T6. Главное преимущество простое: вы получаете готовый радиатор с допуском по размерам ±0,05 мм, отклонением от плоскостности менее 0,08 мм и шероховатостью поверхности Ra 0,8 мкм — и все это без ожидания оснастки, как при экструзии. Стандартный срок поставки — 15 дней с момента утверждения чертежа, и у нас нет минимального объема заказа, поэтому вы можете заказать 50 штук или 50 000 штук.
Мы — прецизионное производственное предприятие с 20-летним опытом в Дунгуане, Китай. У нас 35 станков с ЧПУ и 12 штамповочных прессов усилием от 25 до 200 тонн. Каждое штампованное ребро из этой коллекции проходит зачистку заусенцев, правку и контроль перед упаковкой. Если вам нужно пассивное охлаждение для драйверов светодиодов, силовых модулей или усилителей радиочастот, эта коллекция дает вам качество механической обработки без соответствующей цены.
Геометрия штампа и контроль заусенцев на тонкостенных ребрах
Тонкостенные ребра (толщиной от 0,5 мм до 1,5 мм) подвержены разрывам и образованию заусенцев. В наших штампах используется зазор 5–7% от толщины материала на сторону, что обеспечивает чистую зону среза. Затем мы выполняем дополнительную операцию чеканки на кончиках ребер, чтобы уменьшить высоту заусенцев до значения ниже 0,03 мм. Это важно для сборки: заусенец на кромке ребра может поцарапать соседние дорожки печатной платы или создать точку перегрева при запрессовке ребра в паз тепловой трубки.
Для коллекции штампованных алюминиевых радиаторов и охлаждающих ребер мы также контролируем пружинение, перегибая каждое ребро на 1,5–2 градуса при каждом изгибе на 90 градусов. В результате шаг ребер остается стабильным в пределах ±0,1 мм по всей длине радиатора 200 мм. Такая стабильность шага напрямую влияет на аэродинамическое сопротивление — меньший шаг при той же высоте означает большую площадь поверхности, но если шаг варьируется, возникает турбулентность и снижение тепловых характеристик.
Материалы, состояния и варианты обработки поверхности
Для этой коллекции мы используем три сплава:
5052-H32 — оптимален для сложной формовки, коррозионная стойкость для наружных корпусов светодиодов.
6061-T6 — более высокая прочность (95 HB) для конструкционных радиаторов, которые также выполняют функцию кронштейнов шасси.
1100-H14 — чистый алюминий для максимальной теплопроводности (222 Вт/м·К), но с меньшей прочностью, используется для ребер с креплением-защелкой.
Стандартная обработка поверхности — прозрачное анодирование (толщина 8–12 мкм) или черное анодирование (18–25 мкм) для коэффициента излучения выше 0,85. Если анодирование не требуется, мы можем обеспечить блестящую обработку с шероховатостью Ra 0,4 мкм. Для сред с высокой вибрацией мы предлагаем хроматное конверсионное покрытие по стандарту MIL-DTL-5541, которое не увеличивает толщину, но улучшает адгезию краски.
Твердость для 6061-T6 составляет 95 HRB, а для 5052-H32 — 68 HRB. Если вам нужна более твердая поверхность для частого контакта, мы можем указать 7075-T6 (150 HRB), но это индивидуальный заказ со сроком поставки 20 дней.
Гарантия размеров: от плоской развертки до конечной плоскостности
Штамповка неизбежно создает остаточные напряжения. Чтобы противодействовать этому, мы снимаем напряжения в каждой партии при температуре 190°C в течение 2 часов перед финальной операцией правки. Затем мы используем прецизионную правильную машину с 17 роликами для достижения общей плоскостности 0,05 мм на длине 100 мм и 0,15 мм на длине 300 мм. Это критически важно, когда ваш радиатор монтируется непосредственно на IGBT-модуль — зазор 0,1 мм под основанием увеличивает тепловое сопротивление на 15%.
Мы измеряем плоскостность с помощью гранитной поверочной плиты и индикатора часового типа в 9 точках. Для биения (параллельности между кончиками ребер и основанием) мы обеспечиваем значение 0,08 мм по всей ширине. Это гарантирует, что при установке нескольких радиаторов в воздуховод с принудительной вентиляцией ребра выравниваются, и воздух проходит равномерно.
Контроль перед каждой отгрузкой: КИМ и солевой туман
Каждая партия коллекции штампованных алюминиевых радиаторов и охлаждающих ребер проходит трехэтапный контроль качества. Первый этап — проверка на координатно-измерительной машине (КИМ) 5 критических размеров: общая длина, ширина, высота ребра, шаг ребра и позиции отверстий. Мы фиксируем эти данные в документе уровня PPAP 3 по запросу. Второй этап — визуальный контроль при увеличении 2,5× на наличие заусенцев, царапин и следов штампа. Третий этап — испытание в солевом тумане (ASTM B117) в течение 48 часов на образце из каждой партии для проверки целостности анодирования.
Мы также проводим проверку твердости (по Роквеллу B) на сертификате исходного материала, а не только на штампованной детали, поскольку штамповка вызывает наклеп алюминия. Конечная твердость должна оставаться в пределах ±3 HRB от спецификации. Если вы проектируете для высокотемпературной среды (выше 150°C), мы порекомендуем состояние T6 с проверкой твердости после термической обработки.
Срок поставки, минимальный заказ и отгрузка прототипов
Отсутствие минимального заказа — это политика, которой мы придерживаемся для всей этой коллекции. Для стандартного штампованного ребра (например, 100 мм × 50 мм × 20 мм) с простой плоской разверткой срок поставки составляет 15 дней для 1000 штук. Для 10 000 штук добавляется 3 дня. Для индивидуального штампа изготовление оснастки занимает 10 дней, а первые образцы — еще 3 дня. Мы отправляем небольшие заказы через DHL или FedEx, а заказы весом более 500 кг — морским транспортом (FOB Шэньчжэнь).
Если вам нужно быстрое функциональное испытание, мы можем изготовить прототипы лазерной резкой из того же сплава (без затрат на штамп) в течение 5 дней, но допуск будет ±0,1 мм, а качество кромки — грубее. Это практичный способ проверить тепловые характеристики перед инвестированием в штамповую оснастку. Для получения дополнительной информации о выборе правильных параметров резания для любой вторичной механической обработки см. наше руководство по выбору режущего инструмента для ЧПУ. А чтобы понять, какие допуски реально достижимы при механической обработке, прочтите наше руководство по допускам при обработке на ЧПУ.
Ценообразование, амортизация оснастки и стоимость детали при долгосрочном производстве
Для коллекции штампованных алюминиевых радиаторов и охлаждающих ребер стоимость оснастки составляет от $800 (простое плоское ребро, 50×50 мм) до $3500 (сложное 3D-ребро с жалюзийными прорезями). Мы амортизируем стоимость оснастки в первый заказ, если вы предоставляете прогноз на 12 месяцев. Например, ребро из 6061-T6 с 10 ребрами на радиатор, длиной 100 мм, толщиной основания 2 мм, с черным анодированием — цена за единицу при 5000 штук составляет $0,85. При 50 000 штук цена снижается до $0,42. Точка безубыточности по сравнению с обработкой на ЧПУ (для аналогичной формы) составляет около 300 штук, после чего штамповка всегда дешевле.
Мы также предоставляем полный отчет DFM (Design for Manufacturing — проектирование с учетом технологичности) бесплатно на любой отправленный вами чертеж. Этот отчет выявляет острые углы, малые радиусы и глубокие вытяжки, которые увеличат износ штампа. Вы получите отчет в течение 48 часов, без обязательств по покупке.
Данные по тепловым характеристикам для использования в симуляциях
Для стандартного радиатора 100 мм × 60 мм × 20 мм с ребрами толщиной 0,8 мм и шагом 4 мм при естественной конвекции тепловое сопротивление составляет 3,2 °C/Вт при мощности 10 Вт. При принудительном обдуве со скоростью 2 м/с оно снижается до 1,1 °C/Вт. Эти значения измерены в нашей собственной аэродинамической трубе (сечение 0,3 м × 0,3 м) и подтверждены термопарой на основании. Если вам нужна конкретная тепловая симуляция, мы можем предоставить кривую эффективности ребра и данные о перепаде давления в формате PDF вместе с вашим заказом.
Помните, что штампованные ребра имеют несколько меньшую эффективность (92–95%) по сравнению с ребрами, полученными строганием (98%), из-за радиуса изгиба у основания. Но разница в стоимости составляет 40–60% в пользу штамповки, поэтому большинство конструкторов принимают этот компромисс. Если вам нужна более высокая эффективность, мы можем отчеканить радиус изгиба до 0,5 мм, что повысит эффективность до 96%.
Часто задаваемые вопросы: краткие ответы для инженеров-закупщиков
Каков минимальный объем заказа для этой коллекции?
Минимального заказа нет — вы можете заказать 10 штук для прототипирования или 100 000 для серийного производства с одинаковым стандартом качества на единицу.
Можете ли вы изменить форму ребра, рисунок отверстий или монтажные лапки?
Да, мы модифицируем любой штамп за разовую плату за оснастку и отправляем вам отчет DFM в течение 48 часов для подтверждения технологичности.
Как вы обеспечиваете качество при крупносерийной штамповке?
Мы используем датчики в штампе для обнаружения износа инструмента каждые 500 ходов, а также финальную проверку на КИМ 5 критических размеров для каждой партии из 1000 штук.
Каков реальный срок поставки индивидуального радиатора из этой коллекции?
15 дней для стандартных размеров, 20 дней, если требуется новый штамп, и 5 дней для прототипов лазерной резки без оснастки.
Получите точное коммерческое предложение в течение 12 часов — отправьте свой чертеж
Отправьте нам свой 2D-чертеж или 3D-файл STEP радиатора или охлаждающего ребра. Мы ответим в течение 12 часов (в рабочие дни) с точным коммерческим предложением, включая стоимость оснастки, цену за единицу при вашем ожидаемом объеме и дату поставки. Никаких приблизительных оценок и скрытых наценок.
Эл. почта: sc@bquq.com WhatsApp: +86 13713157787 Мы — BQUQ, прецизи