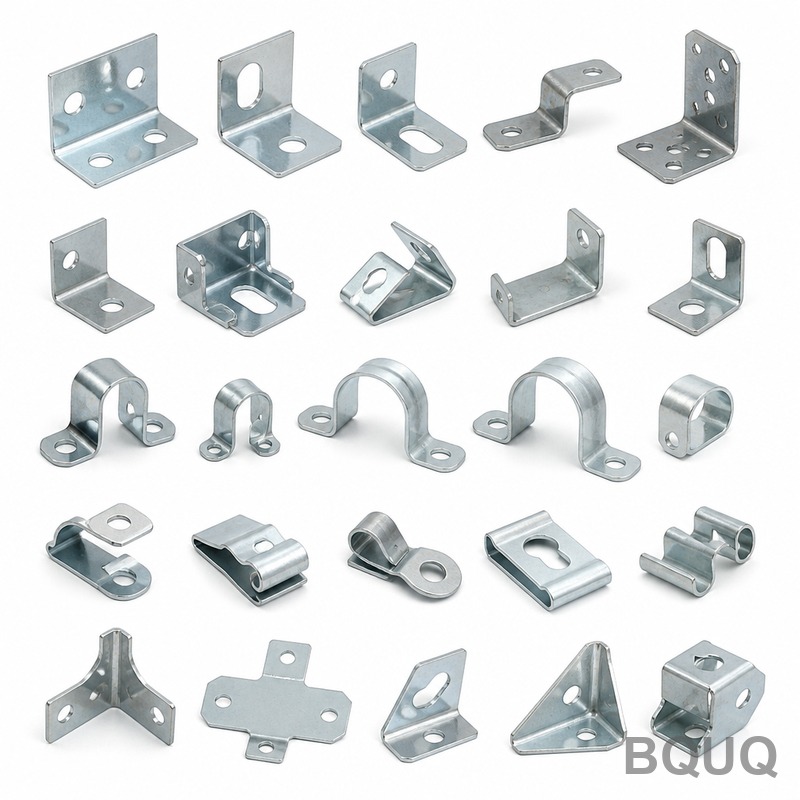
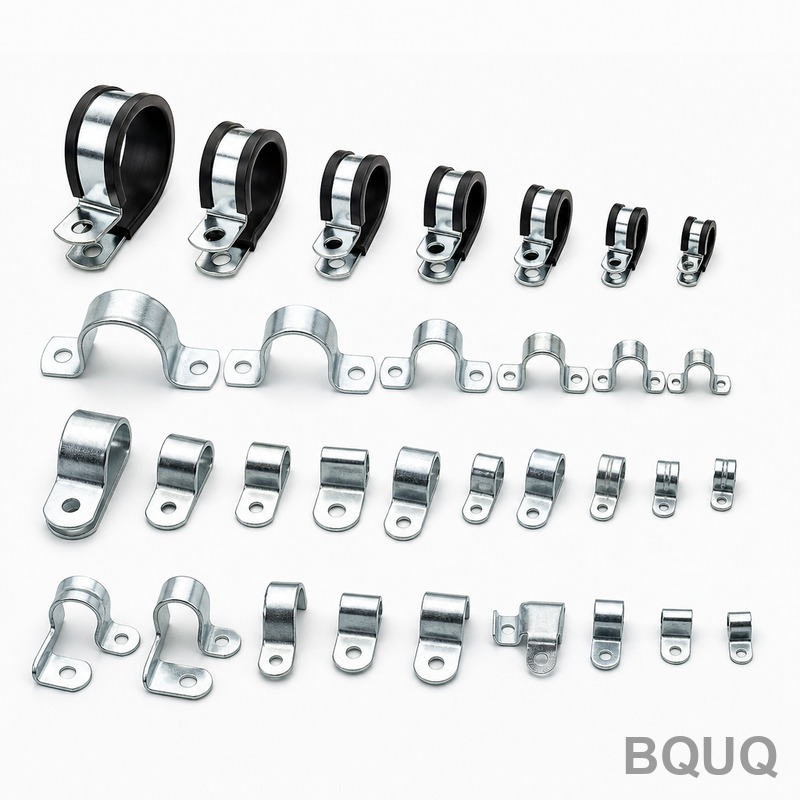
Что представляет собой эта коллекция — и почему инженеры заказывают её Это готовое к спецификации семейство штампованных кронштейнов и клипс, все с цинковым покрытием для защиты
Коллекция оцинкованных штампованных кронштейнов и клипс | BQUQ Precision Manufacturing
Что представляет собой эта коллекция — и почему инженеры заказывают её Это готовое к спецификации семейство штампованных кронштейнов и клипс, все с цинковым покрытием для защиты от коррозии (испытан
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что представляет собой эта коллекция — и почему инженеры заказывают её
Это готовое к спецификации семейство штампованных кронштейнов и клипс, все с цинковым покрытием для защиты от коррозии (испытание солевым туманом минимум 72 часа). Вы получаете плоскостность в пределах 0,05 мм и допуски «отверстие-к-отверстию» ±0,05 мм, с контролем высоты заусенцев ниже 0,05 мм на каждой кромке. Типичный срок поставки — 15 дней от утверждения чертежа до первого образца, а наш диапазон твердости для пружинных стальных клипс составляет 40–45 HRC после термообработки.
Как мы удерживаем ±0,05 мм на тонколистовых штампованных деталях
Тонкий материал (0,5–3,0 мм) склонен к деформации. Мы противодействуем этому с помощью последовательных штампов на высокоскоростных прессах усилием 80 тонн (250 ходов/мин) с последующей правкой каждой полосы. Наш график обслуживания штампов — каждые 50 000 ходов, а не «когда сломается». Это удерживает дрейф размеров ниже 0,03 мм в пределах производственной партии. Для клипс с проблемами пружинного отскока мы используем калибровочные операции в штампе, а не гибку после штамповки.
Материалы и термообработка для оцинкованных клипс
Три основных металла покрывают 95% наших заказов: холоднокатаная сталь SPCC (для стандартных кронштейнов), нержавеющая сталь SUS301 (для коррозионных или высокотемпературных сред) и пружинная сталь SK5 (для клипс, которые должны выдерживать 1 миллион циклов). Цинковое покрытие наносится после термообработки — никогда до, потому что гальванические ванны при 45°C могут отпустить мартенсит, если сделать наоборот. Для SK5 мы закаливаем в масле при 830°C, отпускаем при 260°C в течение 45 минут, затем наносим покрытие толщиной 8–12 мкм.
Контроль перед каждой отгрузкой: проверка по 5 пунктам
Никакой случайной выборки. Каждая партия проходит проверку по 5 пунктам: (1) КИМ-верификация 3 критических позиций отверстий на каждой детали, (2) испытание на твердость по Роквеллу на 2 образцах клипс из партии, (3) испытание солевым туманом на одном оцинкованном образце за производственный день, (4) контроль высоты заусенцев на 10 случайных деталях, (5) проверка плоскостности на гранитной поверочной плите. Результаты прилагаются к упаковочному листу — вам не нужно их запрашивать.
Толщина цинкового покрытия и почему мы не используем шестивалентный хромат
Наш стандарт — трехвалентное прозрачное или синее цинкование, 8–12 мкм, по ASTM B633. Это обеспечивает 72 часа до белой ржавчины и 240 часов до красной ржавчины в нейтральном солевом тумане. Мы избегаем шестивалентного хромата, поскольку он запрещен по RoHS и REACH — если вашему применению требуется автомобильный класс (например, 120 часов до белой ржавчины), мы можем добавить герметик или перейти на цинк-никелевый сплав (12–20 мкм) с увеличением стоимости на 5%.
Почему пружинные стальные клипсы сохраняют форму после 1 миллиона циклов
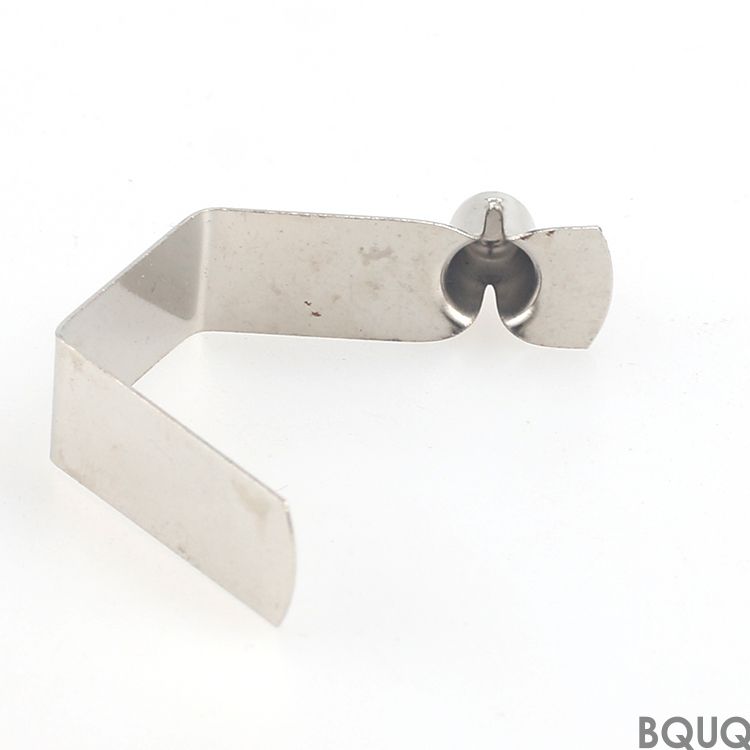
Клипсы в этой коллекции изготавливаются либо из SK5, либо из 65Mn (марганцевая пружинная сталь). Разница в усталостной долговечности: 65Mn обеспечивает 1 миллион циклов при 70% предела текучести; SK5 — 1,5 миллиона. Мы снимаем напряжения после формовки при 200°C в течение 30 минут — это устраняет остаточные напряжения от операции гибки, которые на самом деле вызывают преждевременное растрескивание. Если вам нужно конкретное количество циклов, сообщите нам; мы подберем марку и режим отпуска соответственно.
Без минимального заказа, но вот как различаются цены на прототипы и серийное производство
Вы можете заказать 50 штук для проверки посадки — мы делаем это для каждого нового клиента. Прототипные детали (до 200 штук) изготавливаются на однооперационном штампе, что стоит $80–$200 за геометрию детали. Серийное производство (свыше 1 000 штук) использует последовательные штампы с разовой инженерной платой $1 200–$3 500, амортизируемой в вашу цену за единицу. Если вы сохраняете ту же конструкцию в течение 12 месяцев, мы возвращаем 50% этой платы за штамп на вашем 5-м заказе.
Параметр
Значение / Диапазон
Примечания
Основные материалы
SPCC, SUS301, SK5, 65Mn
Другие сплавы по запросу
Толщина материала
0,5 – 3,0 мм
До 5,0 мм для кронштейнов
Твердость (пружинные клипсы)
40 – 45 HRC
SK5 / 65Mn после закалки и отпуска
Твердость (кронштейны)
В состоянии поставки, 70 – 80 HRB
Опциональная индукционная закалка
Допуск на размеры
±0,05 мм
Отверстия и монтажные поверхности
Шероховатость поверхности (Ra)
0,8 – 1,6 мкм
После покрытия, без вторичной полировки
Биение (плоскостность)
≤ 0,05 мм на длине 100 мм
Измерено на гранитной плите
Толщина цинкового покрытия
8 – 12 мкм (трехвалентное)
ASTM B633, прозрачное или синее
Стойкость к солевому туману
72 ч белая / 240 ч красная
Опционально цинк-никель для 120 ч белой
Срок поставки (первый образец)
15 дней
После утверждения чертежа
Минимальный заказ
Без МОЗ (50 шт. для прототипа)
Цены серийного производства от 1 000+
Каков минимальный объем заказа для этой коллекции?
Без минимального заказа — мы принимаем 50 штук для прототипирования и масштабируем до вашего объема без минимумов, хотя цена за единицу значительно снижается при заказе свыше 1 000 штук.
Можете ли вы настроить схему отверстий или углы гибки?
Да, каждый кронштейн и клипса изготавливаются по вашему чертежу — мы модифицируем существующие штампы или создаем новые за $80–$200 для однооперационных прототипов.
Как вы обеспечиваете качество оцинкованных деталей?
Мы проводим проверку по 5 пунктам для каждой партии (КИМ, твердость, солевой туман, контроль заусенцев, плоскостность) и включаем отчет в вашу отгрузку.
Каков типичный срок поставки для серийного заказа?
Первый образец за 15 дней, серийная партия 5 000 штук за 20 дней, повторные заказы за 10–12 дней после подтверждения работоспособности штампа.
Прежде чем финализировать конструкцию детали, ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ — оно охватывает качество кромок на штампованных деталях, которые взаимодействуют с обработанными компонентами. А для решений по размерам наше руководство по допускам в ЧПУ-обработке объясняет, что на самом деле стоит ±0,05 мм в оснастке и времени цикла.
Эта коллекция оцинкованных штампованных кронштейнов и клипс — прецизионное производство с нашей фабрики в Дунгуане, изготовлено в Китае с опытом экспорта в 27 стран. Отправьте ваш чертеж для точного расчета в течение 12 часов — email sc@bquq.com или WhatsApp +86 13713157787. Мы ответим с ценой за единицу, стоимостью оснастки и датой поставки, без обязательств.