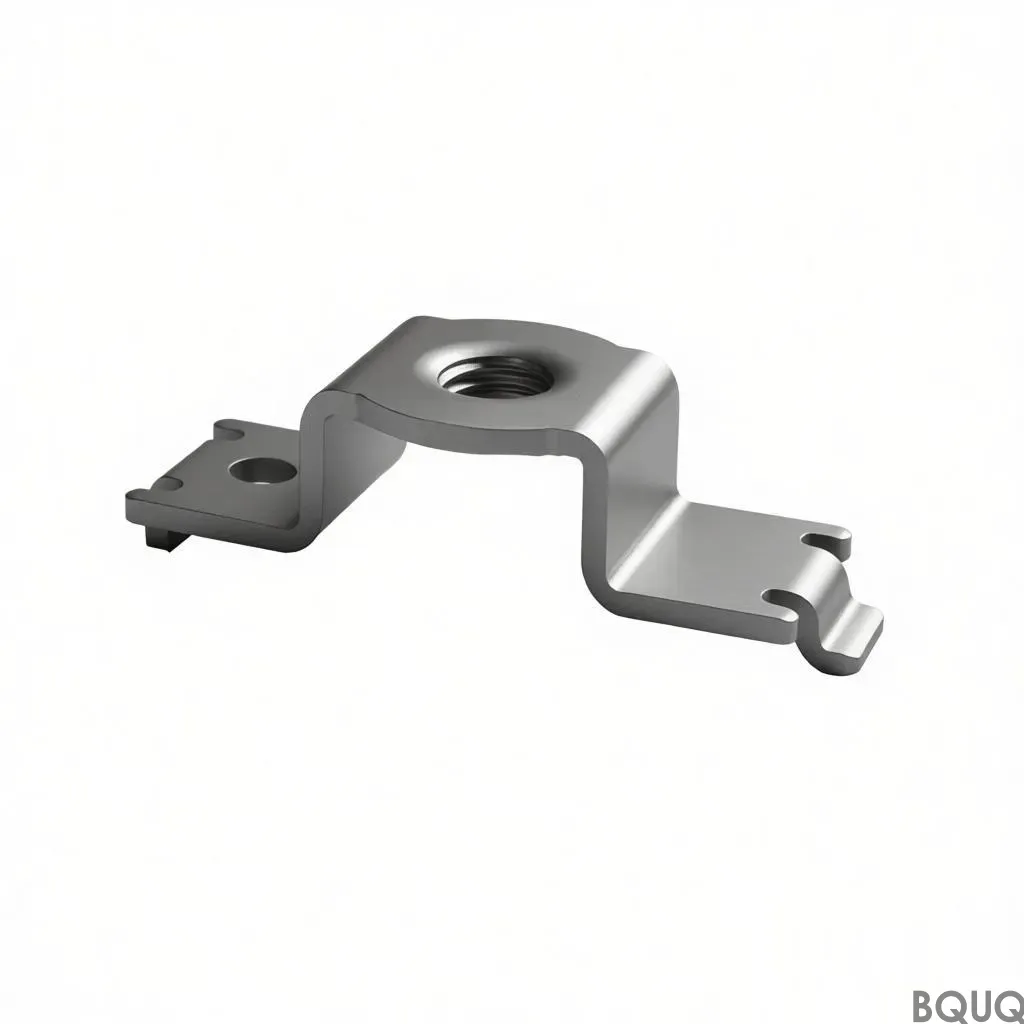
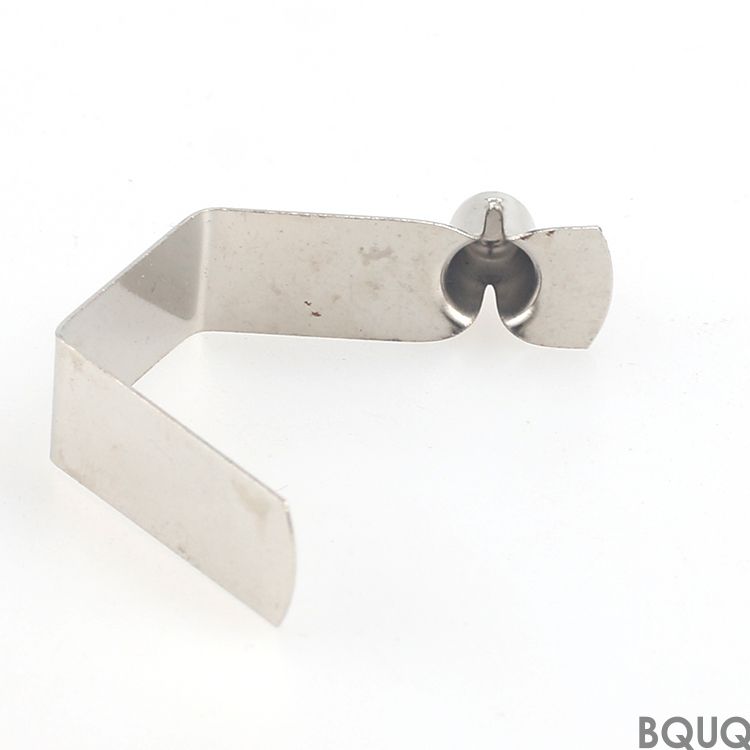
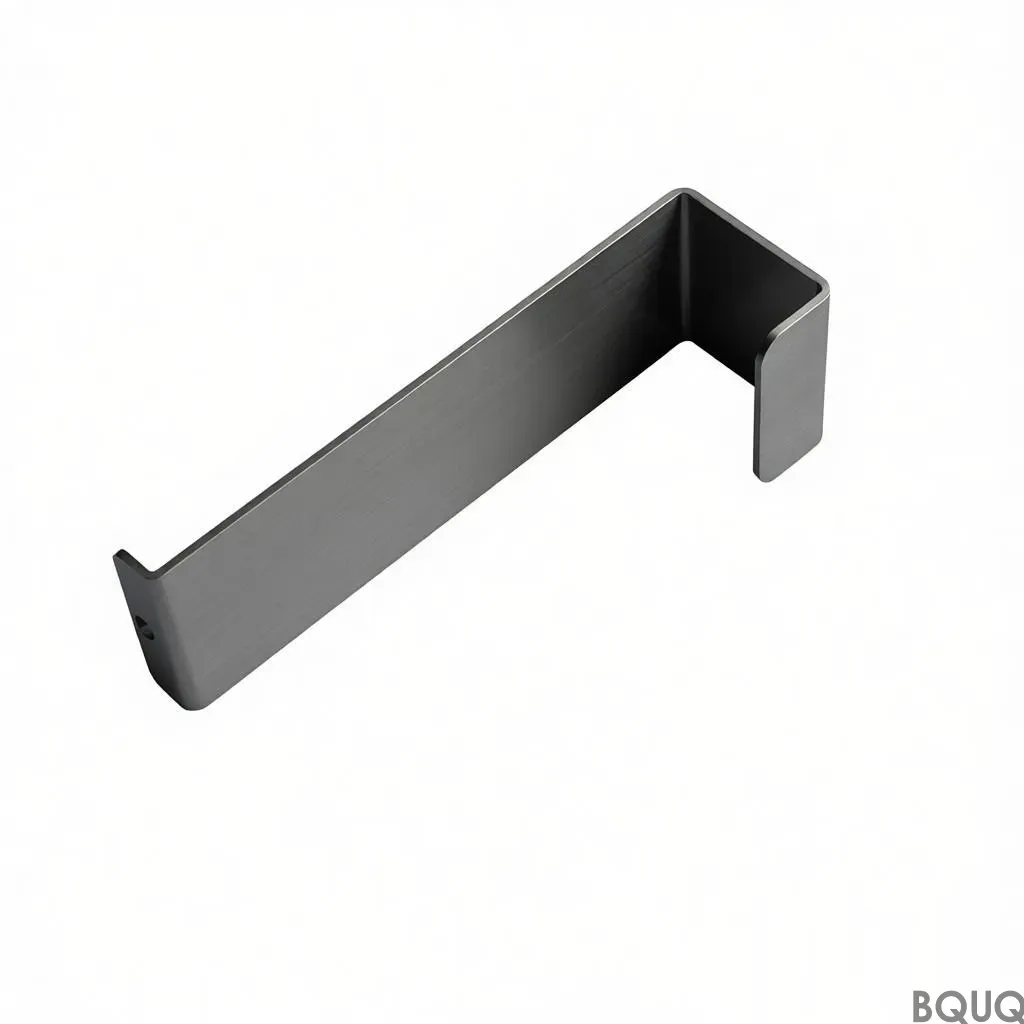
Штампованный браслет — это деталь из стали SPCC толщиной 1,0 мм, изготовленная методом одноударной формовки, с рёбрами и плоским основанием, рассчитанная на ΔT = 60 K для конструкций солнечных трекеров. Стандартное цинковое покрытие составляет 8-12 мкм и наносится после формовки для защиты основания рёбер. Малая толщина рёбер и высокая плотность их расположения обеспечивают большую площадь поверхности на кубический миллиметр по сравнению с механически обработанными или экструдированными профилями, а ежемесячный выпуск масштабируется в рамках одного семейства прессов.
В нашем штампованном браслете используется сталь SPCC толщиной 1,0 мм с рёбрами и плоским основанием. Рассчитанный на ΔT = 60 K, он поддерживает конструкции солнечных трекеров при ежемесячном выпуске со стандартным цинковым покрытием 8-12 мкм.
Подход к проектированию и технологический процесс
Один удар формирует весь штампованный браслет, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка работает, а цикл подаётся на линию.
Малая толщина рёбер — это то, в чём штамповка выигрывает: рёбра с определённым шагом дают большую площадь поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль того же габарита.
Один поставщик теперь охватывает диапазон толщин рёбер от и до в рамках одного семейства прессов, поэтому тепловой редизайн — это смена оснастки, а не нового поставщика.
Прессование стали SPCC толщиной 1,0 мм сохраняет штампованный браслет лёгким — в зависимости от габарита — без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Отделка цинковым покрытием 8-12 мкм наносится после формовки, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит у механически обработанных аналогов.
Выбор материала и отделка поверхности
Стандартный материал — сталь SPCC толщиной 1,0 мм с цинковым покрытием 8–12 мкм. Для условий эксплуатации, связанных с воздействием на солнечные трекеры, рекомендуется пассивация; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно вдвое увеличивает массу изделия.
Классы допусков на выбор
Общие размеры выдерживаются в пределах , при этом критичные элементы, такие как , нормируются отдельно. Формообразованная геометрия наследует повторяемость оснастки , а позиционирование отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принять до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на с допуском , а шаг рёбер контролируется оптически при . Протоколы прилагаются к каждой партии.
Выборочный контроль — AQL 0,65 для критичных размеров и 1,5 для общих, с для каждого первого образца. Отклонения свыше влекут сплошную сортировку партии.
Плоскостность измеряется на гранитной плите, а не на чугунной, поскольку при даёт другие показания на плите, которая не была притёрта. В записях сохраняются оба результата.
Финальная изоляция — . Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
В солнечном трекере номинал определяет, какой объём воздушного потока ещё необходим корпусу. При температурах переходов солнечного трекера рёбра с шагом поддерживают дельту-T в пределах бюджета датчика.
В солнечном трекере основание обычно выполняет функцию монтажного интерфейса. Плоская поверхность обеспечивает стабильную базу для термопрокладки солнечного трекера.
Конструкторы, работающие над солнечным трекером, запрашивают данные по плоскостности раньше, чем тепловые характеристики, поскольку сборка солнечного трекера автоматизирована, и неплоское основание останавливает линию.
Для прототипов солнечного трекера предусмотрены проверка чертежей и контроль первой партии. Серийные партии переходят на 18 рабочих дней после утверждения технологических возможностей.
Технические характеристики
Параметр
Значение / Диапазон
Материал
сталь SPCC 1,0 мм
Отделка поверхности
цинковое покрытие 8-12 µm
MOQ (прототип)
500 шт.
MOQ (серийное производство)
10000 шт.
Срок производства (серийное)
18 рабочих дней
Срок изготовления оснастки
15 рабочих дней
Часто задаваемые вопросы: что важно знать перед заказом
Какая плоскостность у монтажной поверхности?
измеряется на . Именно этот показатель критичен для солнечного трекера, поскольку термопрокладка требует равномерного контакта. Если для вашей сборки требуется более высокая точность, сообщите об этом, и мы добавим операцию чистового шлифования.
Каковы условия упаковки и отгрузки?
Стандартная упаковка — . Мы рассчитываем стоимость . Экспортные коробки маркируются с указанием партии, количества и статуса контроля, а полная документация, включая протокол inspection, следует с грузом.
Мы предоставляем 2D-чертёж вместе с протоколом CMM, а 3D STEP — по запросу. Оба документа содержат допуски плоскостности и линии разъёма оснастки, что важно, если вы проверяете в собственной сборке.
Какие сертификаты качества у вас есть?
Завод сертифицирован по ISO9001, детали отгружаются с декларациями RoHS и REACH по запросу. Независимая инспекция SGS может быть организована до пломбирования контейнера — именно это указывают в спецификациях большинство покупателей солнечных трекеров.
Как вы предотвращаете гальваническую коррозию?
Ключевой момент — исключить контакт второго металла во влажной зоне. Мы рекомендуем цинковое покрытие 8–12 µm, а в местах контакта с алюминиевым шасси — изолирующую шайбу. Сообщите нам материал сопрягаемой детали, и мы подберём покрытие соответствующим образом.
Как мы производим и отгружаем
Прямые поставки из Дунгуаня: рулонный прокат, формовка, обработка поверхности и контроль качества выполняются в одном здании, поэтому плоскостность проверяется до упаковки детали.
Производство работает циклами с встроенным машинным зрением на . Именно это делает обязательства по срокам реальными в пиковый сезон.
Сотрудники ОТК находятся рядом с прессом, а не в отдельном помещении. Отклонения по или останавливают производство у штампа, а не на финальном контроле.
Запросить расчёт: sc@bquq.com | WhatsApp +86 13713157787 | Дунгуань, Китай
Классы допусков, которые вы можете указать (по чертежу)
Срок изготовления
Изготовление оснастки; цикл подачи линии (по графику проекта)
Минимальный заказ
Объём месячного выпуска (по заказу)
Производительность
Месячный выпуск с одного семейства прессов
Выбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованный SPCC 1,0 мм с рёбрами
Конструкции солнечных трекеров с ΔT = 60 K и высокой плотностью рёбер
Требуется оснастка; геометрия определяется прессовым семейством
Механически обработанный профиль
Мелкосерийное производство или сложные 3D-элементы
Более высокая стоимость детали; цинковое покрытие может быть продавлено у основания рёбер
Прессованный профиль
Постоянное поперечное сечение, длинные партии
Меньшая площадь поверхности на кубический миллиметр по сравнению со штампованными рёбрами
Цинковое покрытие 8–12 мкм
Антикоррозионная защита после формообразования
Необходимо указывать диапазон толщины; не является сертификацией
Пассивация (рекомендуется для солнечной экспозиции)
Задачи защиты от воздействия солнечной среды
Добавляет технологическую операцию; уточните у поставщика
Процесс / контроль
Этап
Контроль
Запись
Формообразование
Один ход пресса формирует штампованный браслет целиком; контролируются шаг рёбер и плоскостность основания
Запись наладки пресса и цикла
Материал
Подтверждена сталь SPCC 1,0 мм
Сертификат на материал / входной контроль
Нанесение покрытия
Цинковое покрытие 8–12 мкм наносится после формообразования
Запись толщины покрытия
Инспекция
Инспекция перед каждой отгрузкой
Отчёт о размерном и визуальном контроле
Отгрузка
Как мы производим и отгружаем по заказу
Упаковочный лист и запись об отгрузке
Часто задаваемые вопросы
Какой материал и толщину использует штампованный браслет?
Стандартный материал — сталь SPCC толщиной 1,0 мм, поставляется с цинковым покрытием 8–12 мкм. Он формуется за один ход с рёбрами и плоским основанием, рассчитан на ΔT = 60 K для конструкций солнечных трекеров. Пассивация рекомендуется там, где важна стойкость к воздействию окружающей среды в солнечных трекерах.
Штампованный браслет рассчитан на ΔT = 60 K. Этот номинал обеспечивает ежемесячный выпуск для конструкций солнечных трекеров. Конструкция из оребрённой стали SPCC толщиной 1,0 мм обеспечивает большую площадь поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль в том же габарите.
Цинковое покрытие 8–12 мкм наносится после формовки, поэтому защита от коррозии не прорезается у основания рёбер так, как это происходит у механически обработанных аналогов. Для условий эксплуатации в солнечных трекерах рекомендуется пассивация. Уточняйте толщину покрытия и требования к пассивации в вашем чертеже.
Могу ли я задать классы допусков для штампованного браслета?
Да. Классы допусков, которые вы можете задать, описаны в разделе статьи «Классы допусков, которые вы можете задать». Поскольку весь компонент формуется за один ход, стоимость детали перестаёт расти с усложнением конструкции. Предоставьте чертёж с требуемым классом допуска — контроль перед каждой отгрузкой проверяет заданные размеры.
Каковы сроки поставки и ежемесячный выпуск для заказов на штампованный браслет?
Оснастка и цикл подачи линии обеспечивают ежемесячный выпуск для конструкций солнечных трекеров. Срок поставки зависит от оснастки и графика заказа. Один поставщик теперь охватывает калибры рёбер из одного семейства прессов, поэтому тепловой редизайн — это изменение оснастки, а не смена поставщика.
Почему выбирают штампованные рёбра вместо фрезерованных или экструдированных профилей?
Малая толщина рёбер — именно здесь штамповка выигрывает: рёбра с заданным шагом обеспечивают большую площадь поверхности на кубический миллиметр, чем фрезерованный или экструдированный профиль в тех же габаритах. Штамповка стали SPCC 1,0 мм сохраняет лёгкость штампованного радиатора без потери плотности рёбер, что важно, когда длина пути воздушного потока ограничена корпусом.
Какой контроль проводится перед отгрузкой штампованного радиатора?
Проверка перед каждой отгрузкой — стандартная процедура. Контроль включает верификацию материала стали SPCC 1,0 мм, размеры сформированных рёбер и плоскостность основания, а также толщину цинкового покрытия 8–12 мкм. Записи по размерному и визуальному контролю сохраняются. Отгрузка выполняется в соответствии с разделом «Как мы производим и отгружаем».