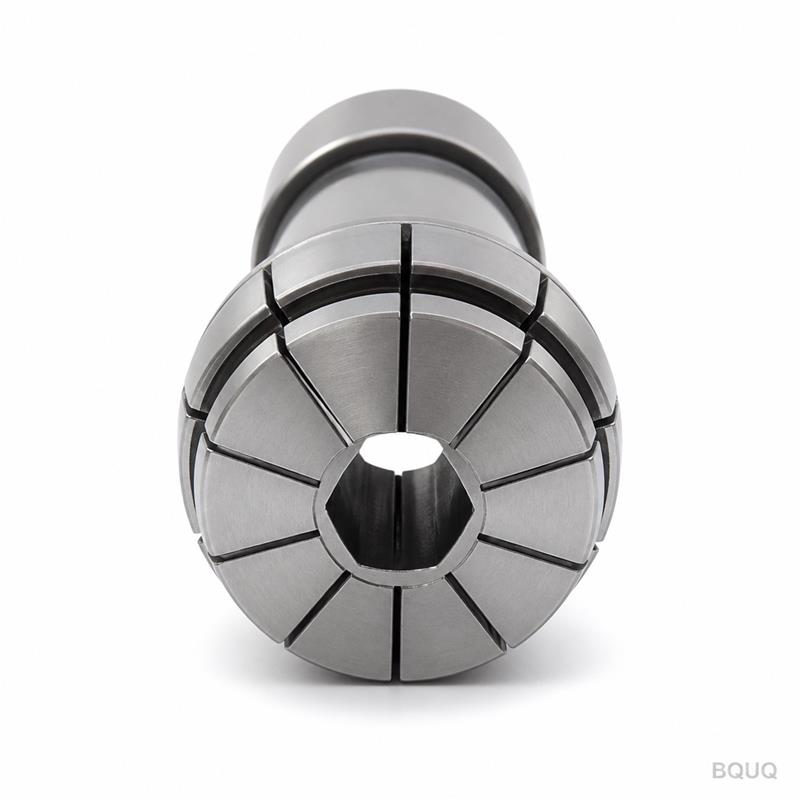
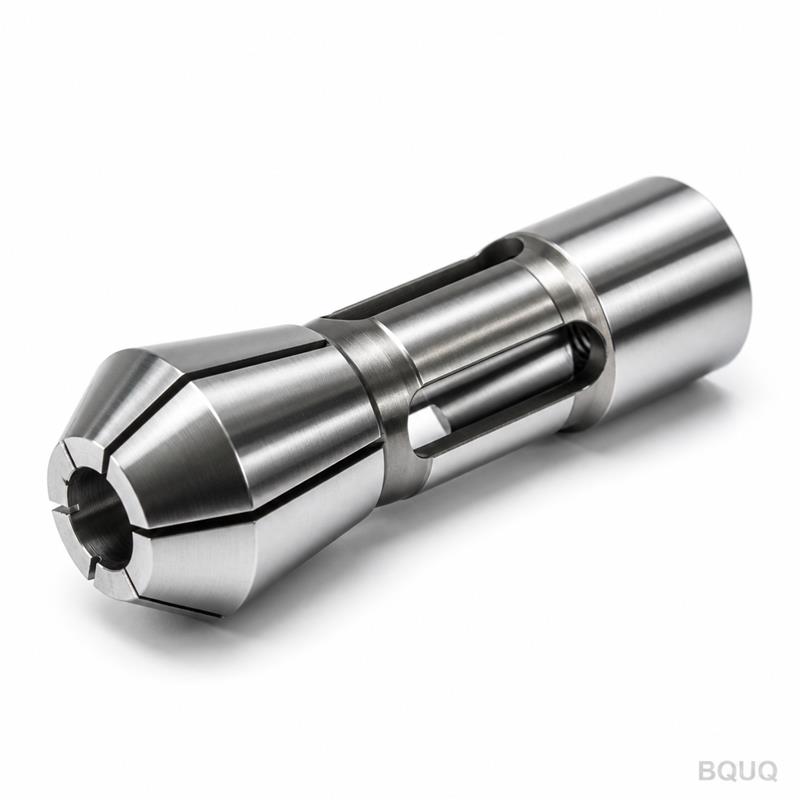
Это цанга 52-го типа для токарного автомата с ЧПУ с шестигранным отверстием, предназначенная для токарных автоматов с подвижной и неподвижной шпиндельной головкой, использующих шп
BQUQ Цанга 52-го типа для токарного автомата с ЧПУ, шестигранное отверстие, вид спереди
Это цанга 52-го типа для токарного автомата с ЧПУ с шестигранным отверстием, предназначенная для токарных автоматов с подвижной и неподвижной шпиндельной головкой, использующих шпиндель серии 52. Шес
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанга 52-го типа для токарного автомата с ЧПУ с шестигранным отверстием, предназначенная для токарных автоматов с подвижной и неподвижной шпиндельной головкой, использующих шпиндель серии 52. Шестигранное отверстие надежно зажимает шестигранный пруток и хвостовики инструмента шестигранной формы, не повреждая углы. Допуск на отверстие составляет +0,005/-0,000 мм, а суммарное биение (TIR) — не более 0,005 мм. Вы получаете цангу с повторяемостью в пределах 0,003 мм на 10 000 циклов, а стандартный срок изготовления составляет 7 рабочих дней для любого количества — включая одну штуку.
Почему шестигранное отверстие с видом спереди лучше круглого для шестигранного прутка
Цанга с круглым отверстием касается только шести углов шестигранного прутка, что деформирует материал под действием усилия зажима и вызывает вибрацию при высокоскоростном точении. Наше шестигранное отверстие с видом спереди полностью повторяет профиль каждой грани, равномерно распределяя усилие зажима по дугам 120°. Это снижает прогиб заготовки до 40% по сравнению с круглым отверстием при том же крутящем моменте зажима и исключает повреждение готовых шестигранных поверхностей. Для шестигранников размером от 3 мм до 32 мм под ключ (AF) мы прорезаем отверстие за один проход на проволочно-эрозионном станке, а затем доводим карбидной разверткой, обеспечивая точную геометрию шестигранника с радиусом скругления углов не более 0,05 мм.
Размеры и взаимозаменяемость цанги 52-го типа
Цанга 52-го типа соответствует стандарту DIN 6341 / ISO 15488-B для шпинделя диаметром 52 мм, который широко используется на токарных автоматах Citizen, Star, Tsugami и Hanwha с подвижной шпиндельной головкой. Наружный диаметр цанги — 52 мм, длина — 34 мм, угол конуса посадочной поверхности — 1:10, что полностью соответствует геометрии оригинального производителя, поэтому вы можете установить ее в существующий патрон без перенастройки. Шестигранное отверстие концентрично конусу в пределах 0,005 мм TIR, что проверяется на координатно-измерительной машине Zeiss перед отгрузкой. Мы также предлагаем эту цангу с задним направляющим отверстием диаметром 20 мм или 25 мм в зависимости от конструкции пруткоподавателя, а также можем добавить внутреннюю резьбу (M16x1,5 или M20x1,5) для механизма обратной затяжки.
Характеристика
Значение
Материал (корпус)
Сталь SAE 8620 с цементацией или нержавеющая сталь 17-4PH (опция)
Твердость (эффективная глубина слоя)
58–60 HRC, глубина слоя 0,8–1,2 мм
Диапазон размеров шестигранного отверстия
от 3 мм до 32 мм под ключ (AF), по запросу — нестандартные
Допуск на отверстие
+0,005 / -0,000 мм
Суммарное биение (TIR)
≤ 0,005 мм по отверстию и конусу
Шероховатость поверхности (отверстие)
Ra 0,4 мкм (зеркальная полировка по запросу)
Угол конуса
1:10 (посадочная поверхность), шлифовка с точностью 0,002 мм на 100 мм
Наружный диаметр / длина корпуса
52 мм / 34 мм
Повторяемость (10 000 циклов)
≤ 0,003 мм
Срок изготовления
7 рабочих дней (стандарт), 3 дня (срочно)
Минимальный заказ
Без минимального заказа — принимается даже одна штука
Материалы и термическая обработка для долгого срока службы зажима
Мы используем легированную сталь SAE 8620 (цементуемую), поскольку она обеспечивает прочную сердцевину, устойчивую к изгибу при высоких усилиях зажима, а цементованный поверхностный слой достигает твердости 58–60 HRC. Глубина слоя составляет 0,8–1,2 мм, что достаточно для многократных циклов открытия и закрытия без выкрашивания. Для агрессивных охлаждающих жидкостей или применений в пищевой промышленности мы предлагаем нержавеющую сталь 17-4PH с твердостью 44–48 HRC — немного мягче, но полностью коррозионностойкая. Каждая цанга подвергается сквозной закалке в вакуумной печи (без обезуглероженного слоя), затем глубокому охлаждению до -80°C в течение 2 часов для стабилизации микроструктуры, что предотвращает изменение размеров со временем.
Как мы обрабатываем шестигранное отверстие без деформации
Мы изготавливаем шестигранное отверстие в три этапа. Сначала обтачиваем корпус цанги на токарном станке с ЧПУ и шлифуем конус 1:10 до окончательного размера. Затем вырезаем шестигранную форму из цельной заготовки на проволочно-эрозионном станке, оставляя припуск 0,2 мм на каждую грань. На третьем этапе доводим отверстие карбидной фасонной разверткой на координатно-шлифовальном станке, обеспечивая допуск между противоположными гранями +0,005 мм. Этап электроэрозионной обработки позволяет избежать усилий резания, характерных для протяжки, которые могут деформировать тонкую стенку (минимум 3 мм). После развертывания мы снимаем заусенцы с передней и задней кромок фаской 0,1 мм, чтобы шестигранный пруток легко вставлялся без заеданий. Мы также наносим лазерную гравировку размера шестигранника и даты на наружную поверхность — никаких смываемых чернил.
Контроль перед каждой отгрузкой
Каждая цанга проходит 5-точечный контроль на координатно-измерительной машине Zeiss CONTURA. Мы измеряем три пары противоположных граней шестигранного отверстия (плоскостность и параллельность в пределах 0,003 мм), угол и прямолинейность конуса, биение между отверстием и конусом, а также шероховатость поверхности с помощью профилометра Mitutoyo SJ-210. Отчет КИМ прилагается к каждой отгрузке — даже для заказа из одной штуки. Мы также проводим функциональное испытание: зажимаем соответствующий шестигранный пруток с крутящим моментом 30 Н·м и измеряем усилие обратной затяжки на тензодатчике; цанга должна удерживать пруток без проскальзывания в течение 5 минут. Если какой-либо параметр выходит за пределы допуска, деталь бракуется без возможности переделки.
Реальные ограничения: что эта цанга может и не может
Эта цанга предназначена для токарных автоматов 52-го типа с частотой вращения шпинделя до 8 000 об/мин. На этой скорости радиальное биение шестигранного отверстия остается в пределах 0,008 мм благодаря сбалансированному корпусу (мы проводим динамическую балансировку класса G2,5). Не используйте ее для круглого прутка — шестигранные углы повредят круглый пруток и уменьшат площадь зажима на 30%. Для круглого прутка заказывайте нашу стандартную цангу с круглым отверстием (тот же корпус, тот же конус). Максимальное усилие зажима — 12 кН; превышение этого значения приведет к необратимой деформации лепестков цанги. Для шестигранных прутков с острыми углами (радиус скругления менее 0,1 мм) мы рекомендуем выполнить фаску 0,2 мм на отверстии — сообщите нам, и мы добавим ее без дополнительной платы.
Совместимость с распространенными марками токарных автоматов
Мы провели обратное проектирование цанги 52-го типа для точного соответствия конусу и глубине отверстия следующих станков: Citizen L20/L32, Star SR-20/SR-32, Tsugami B020/B032, Hanwha XD20/XD32 и Tornos MultiSwiss. Если у вас другая марка, пришлите нам изношенный образец или чертеж — мы измерим его и подберем профиль. Цанга также работает в стандартных патронах ER-32 при использовании переходной втулки 52-ER32, но длина зажима будет меньше (12 мм вместо 20 мм), поэтому для максимальной жесткости мы рекомендуем использовать родной патрон 52-го типа.
Каков минимальный объем заказа?
Минимального заказа нет — мы отгружаем одну цангу или тысячу с одинаковым сроком изготовления 7 дней и одинаковым отчетом КИМ.
Можно ли изменить размер или форму шестигранного отверстия?
Да, мы изготавливаем шестигранники любого размера от 3 до 32 мм под ключ, а также можем выполнить квадратное отверстие, треугольное отверстие или шестигранник с большим радиусом скругления углов для мягких материалов — просто пришлите эскиз или файл DXF.
Как вы гарантируете качество для единичного прототипа?
Каждая цанга, будь то прототип или серийная деталь, на 100% проверяется на КИМ, и отчет отправляется вместе с деталью; мы не используем выборочный или партионный контроль.
Каков фактический срок изготовления для срочного заказа?
Стандартный срок — 7 рабочих дней, но в случае срочной остановки производства мы можем поставить одну цангу за 3 рабочих дня авиадоставкой — просто укажите «СРОЧНО» в теме письма.
Эта цанга — прямой результат наших производственных возможностей в Дунгуане, где мы эксплуатируем 20 токарных станков с ЧПУ и 5 проволочно-эрозионных станков. Мы — фабрика, сделанная в Китае, с 20-летним опытом производства цанг, пружин и радиаторов для клиентов в автомобильной и медицинской отраслях. Прежде чем завершить проектирование, ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ, чтобы подтвердить геометрию шестигранного отверстия, и с нашим руководством по допускам при обработке на ЧПУ, чтобы понять, как мы обеспечиваем +0,005 мм на закаленной детали.
Пришлите нам чертеж или изношенный образец для получения точного коммерческого предложения в течение 12 часов — без платы за проектирование и без минимального заказа. Эл. почта: sc@bquq.com или WhatsApp: +86 13713157787. Если вам нужен другой размер шестигранника, другой материал или специальная фаска, укажите это в первом сообщении, и мы рассчитаем точное время обработки.