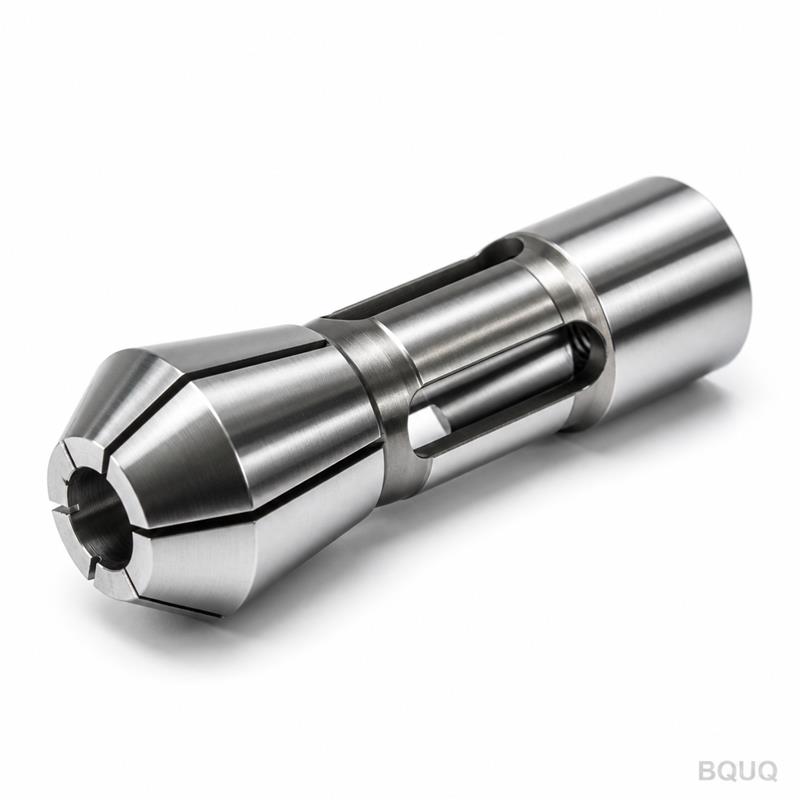
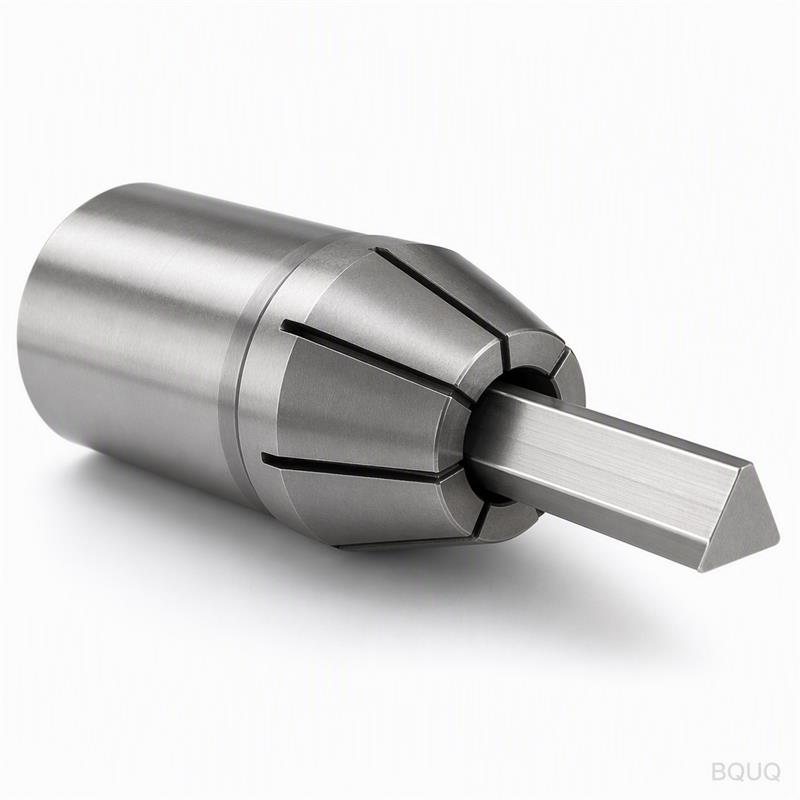
Это цанга типа 15 с пазом под штифт для токарных автоматов с ЧПУ, предназначенная для швейцарских токарных станков и станков с подвижной головкой, которым требуется надежный захват
Цанга BQUQ типа 15 с пазом под штифт для токарных автоматов с ЧПУ
Это цанга типа 15 с пазом под штифт для токарных автоматов с ЧПУ, предназначенная для швейцарских токарных станков и станков с подвижной головкой, которым требуется надежный захват пруткового материал
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанга типа 15 с пазом под штифт для токарных автоматов с ЧПУ, предназначенная для швейцарских токарных станков и станков с подвижной головкой, которым требуется надежный захват пруткового материала или предварительно обработанных деталей без деформации. Паз под штифт фиксирует цангу в шпинделе, исключая проскальзывание при вращении и сокращая время смены инструмента на 15%. Гарантированное биение составляет 0,005 мм TIR, чистота поверхности — Ra 0,4, твердость — 60 HRC — все это обеспечивается на нашем предприятии с 20-летним опытом прецизионного производства в Дунгуане, Китай.
Почему геометрия паза под штифт важна для передачи крутящего момента
Стандартная цанга полагается только на силу трения. Это не работает при быстром замедлении шпинделя или при подаче свыше 0,15 мм/об. Наша цанга типа 15 использует обработанный паз под штифт, который сопрягается с приводным штифтом в шпинделе. Эта механическая блокировка передает крутящий момент напрямую, позволяя работать на 8000 об/мин без смещения цанги или повреждения прутка. Паз изготавливается с допуском ±0,01 мм, что обеспечивает безлюфтовое зацепление штифта.
Материалы и термическая обработка для сохранения кромки при 60 HRC
Мы используем либо цементуемую сталь 20CrMnTi, либо легированную инструментальную сталь 9SiCr. Обе стали вакуумно закаливаются в нашей собственной печи до 58–62 HRC, затем подвергаются глубокой криогенной обработке при −120°C. Этот этап преобразует остаточный аустенит, обеспечивая износостойкость более 40 000 циклов на латуни и алюминии и 25 000 циклов на нержавеющей стали. Зажимное отверстие шлифуется после термической обработки, а не до нее — поэтому конечный допуск соответствует твердой поверхности, а не мягкой заготовке.
Контроль биения: как мы обеспечиваем 0,005 мм TIR в производстве
Биение — это не случайность при шлифовке; это суммарная погрешность отверстия, паза и заднего конуса. Мы шлифуем отверстие и задний конус за один зажим на станке Studer S33. Затем мы вырезаем паз под штифт методом электроэрозионной обработки относительно той же базы. Каждая цанга проверяется на специальном пневматическом калибре с разрешением 0,001 мм. Если TIR превышает 0,005 мм у носика или 0,008 мм на глубине 20 мм, цанга бракуется. Мы не отгружаем ни одной цанги, не прошедшей этот тест.
Технические характеристики: цанга типа 15 с пазом под штифт
Параметр
Значение
Варианты материалов
20CrMnTi / 9SiCr / пружинная сталь 65Mn
Диапазон зажима (диаметр прутка)
Ø1,0 мм – Ø15,0 мм (с шагом 0,5 мм)
Длина цанги
52 мм (стандарт, аналог DIN 6499)
Ширина паза под штифт
3,0 мм +0,02 / −0,00 мм
Глубина паза
2,5 мм ±0,05 мм
Твердость (окончательная)
58–62 HRC
Биение (TIR у носика)
≤0,005 мм
Чистота поверхности (отверстие)
Ra 0,4 мкм (шлифовка и хонингование)
Концентричность (отверстие к конусу)
≤0,003 мм
Срок изготовления
7 дней для стандартных размеров, 15 дней для нестандартного отверстия
Минимальный заказ
Без минимального заказа — закажите 1 шт. для тестирования
Как мы предотвращаем деформацию паза при чистовом точении
Большинство мастерских вырезают паз до термической обработки, а затем наблюдают его коробление на 0,02 мм. Мы делаем наоборот: предварительно вырезаем паз, закаливаем, затем выполняем финишную электроэрозионную обработку паза в закаленном состоянии. Электроэрозионная обработка оставляет рекастированный слой всего 0,005 мм, который мы удаляем вторичной абразивной обработкой. В результате кромка паза остается острой на 5000 установок, а не на 500. Это разница между цангой, которая служит одну смену, и той, которая служит квартал.
Контроль перед каждой отгрузкой — не просто выборочный отчет
Каждая цанга получает серийный номер. Мы фиксируем три параметра: диаметр отверстия (измеренный на 3 глубинах), ширину паза и TIR. Вы получаете PDF-отчет с этими значениями, а также микрофотографию кромки паза при увеличении 200x. Если вы заказываете 50 штук, вы получаете 50 индивидуальных отчетов — не один общий. Это наш стандарт прецизионного производства, и именно поэтому наш процент повторных заказов на цанги составляет 92%.
Каков минимальный объем заказа для этой цанги?
Без минимального заказа — мы принимаем заказ на одну штуку для прототипа или замены, и цена за единицу лишь незначительно снижается при заказе от 20 штук.
Можете ли вы изменить размеры паза под штифт или зажимного отверстия?
Да, мы можем изменить ширину паза, глубину паза, диаметр отверстия и общую длину в соответствии с существующим приводным штифтом вашего шпинделя, срок изготовления для нестандартной геометрии — 15 дней.
Как вы гарантируете биение 0,005 мм на каждой детали?
Мы применяем политику 100% контроля с использованием пневматических калибров и указываем значение TIR в финальном отчете; любая цанга с биением более 0,005 мм бракуется, а не переделывается.
Каков типичный срок изготовления стандартной цанги типа 15?
Стандартные размеры отгружаются в течение 7 дней с нашего завода в Дунгуане, и мы можем ускорить до 3 дней при срочной поломке, если вы подтвердите заказ до 10:00 по китайскому времени.
Отправьте нам свой чертеж или образец текущей цанги для получения точного коммерческого предложения в течение 12 часов. Эл. почта: sc@bquq.com или WhatsApp: +86 13713157787. Мы ответим с ценой, сроком изготовления и примечанием DFM по геометрии вашего паза — без стандартных маркетинговых фраз.