производитель прецизионных металлических деталей: алюминий 7075-T6, допуск 0,003 мм, шероховатость поверхности Ra 0,4 на отверстии, Ra 0,8 наружная, срок изготовления 10 рабочих дней, минимальный заказ 200 шт. Производственные мощности для робототехники. Проверка чертежей и отчёт по первой статье в
производитель высокоточных металлических деталей
Ключевой вывод
Производитель прецизионных металлических деталей подчиняется одним и тем же законам физики, заказываете ли вы 50 штук для валидации или 50 000 для серийного производства. Для алюминия 6061-T6 с твёрдым хромированием 0,025 мм срок производства составляет 20 рабочих дней при минимальном заказе 1000 шт. Технологическое окно сначала фиксирует состояние материала и геометрию оснастки, а затем подтверждает ±0,003 мм на производственной скорости. Документация, такая как сертификаты на материал, отчёты о первой статье и записи в стиле PPAP, теперь запрашивается уже при 1000 шт., а не только при массовом производстве.
Нужны ли вам 50 деталей для валидации или 50 000 для производственной линии — производитель прецизионных металлических деталей следует одним и тем же законам физики. Меняется лишь то, какое технологическое окно мы выдерживаем и какой объём контроля за ним стоит.
Ключевые характеристики кратко
| Параметр | Значение / Диапазон |
|---|---|
| Материал | Алюминий 6061-T6 |
| Отделка поверхности | твёрдое хромирование 0,025 мм |
| Срок производства | 20 рабочих дней |
| Минимальный заказ (производство) | 1000 шт. |
Рыночный и технический контекст
Спрос в области полупроводникового оборудования сместился от стандартных деталей из единственного источника к квалифицированным заказным деталям, что выдвигает требования к документации на более ранние этапы. Сертификаты на материал, отчёты о первой статье и записи в стиле PPAP теперь запрашиваются уже при 1000 шт., а не при массовом производстве.
Читайте также: Индивидуальные фрезерованные ручки и дверные ручки для выдвижных ящиков с ЧПУ.
Давление на себестоимость в полупроводниковом оборудовании редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, нанесения покрытий и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала.
См. также: Как получить точную смету на услуги CNC-обработки: что нужно поставщикам от вас.
Как мы это производим
Маршрут для производителя прецизионных металлических деталей начинается с технологического окна, а не со станка. Мы сначала фиксируем состояние материала и геометрию оснастки, а затем подтверждаем, что ±0,003 мм выдерживается на производственной скорости, а не на отдельной медленно обработанной детали.
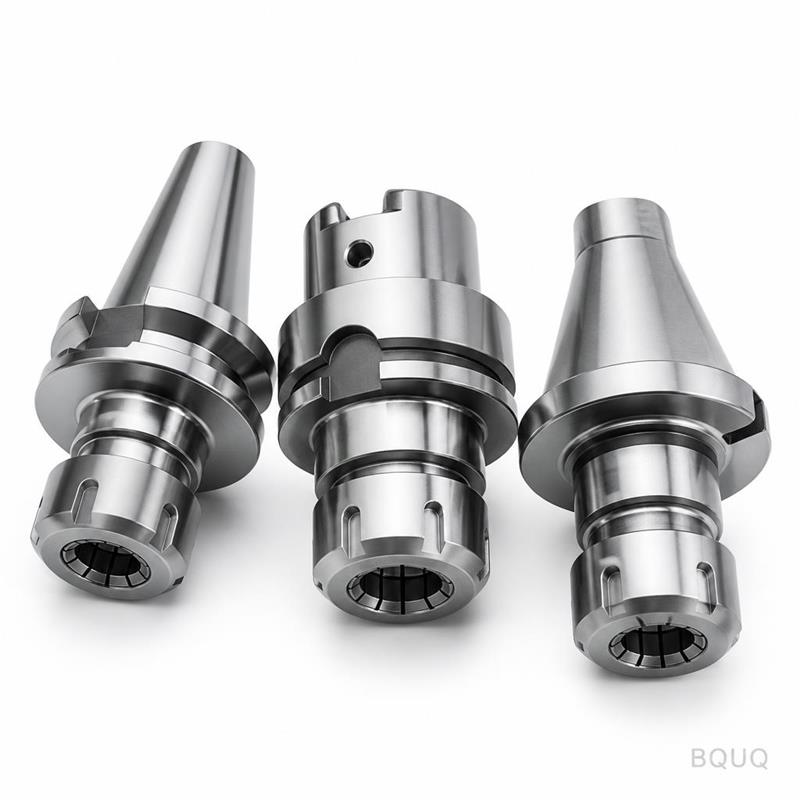
Подробнее о BQUQ ER40 Пружинный цанговый патрон с концевой фрезой для ЧПУ-фрезерования.
Удаление заусенцев и обработка кромок указываются на чертеже для производителя прецизионных металлических деталей. Острая кромка, прошедшая размерный контроль, всё равно может привести к отказу при сборке, поэтому притупление кромок является контролируемым параметром, а не косметическим.
Финальный контроль для производителя прецизионных металлических деталей основан на выборке для общих размеров и 100% для критических элементов. Это разделение согласуется до изготовления оснастки, поскольку перевод элемента из категории общих в критические меняет себестоимость и срок в 20 рабочих дней.
Материал и отделка поверхности
Спецификация поверхности для производителя прецизионных металлических деталей — твёрдое хромирование 0,025 мм, выбранное для условий эксплуатации в полупроводниковом оборудовании. Толщина проверяется на эталонном образце из той же партии, а не принимается на основании настроек процесса.
Технические подробности: Как выбрать материал радиатора: алюминий, медь или композиты?.
Там, где производитель прецизионных металлических деталей сталкивается с контактной нагрузкой, твёрдость материала указывается наряду с размерным допуском. Твёрдость без определённого метода испытаний — наиболее распространённый источник споров при входном контроле.
Декларации о содержании переработанного сырья и соответствии RoHS/REACH доступны для производителя прецизионных металлических деталей по запросу. Если ваш заказчик в полупроводниковой отрасли проводит аудит происхождения материалов, запросите сертификат завода-изготовителя на этапе котировки, а не при поставке.
Допуск и контроль
Метод измерения является частью спецификации. Элемент, измеренный на КИМ, и тот же элемент, измеренный калибром, могут дать расхождение, поэтому чертежи производителя прецизионных металлических деталей указывают, как проверяется каждый критический размер.
Воспроизводимость процесса отслеживается по каждому элементу. Там, где Cpk опускается ниже согласованного порога у производителя прецизионных металлических деталей, мы либо корректируем процесс, либо переклассифицируем элемент, вместо того чтобы сортировать детали в конце.
Рекомендуем к прочтению: Процесс производства радиаторов: от экструзии до готового изделия.
Несоответствующий материал изолируется физически, а не только в системе. Для производителя прецизионных металлических деталей это означает, что партия остаётся в обозначенной зоне до документального оформления решения, что предотвращает наиболее распространённую ошибку при отгрузке.
Где это применяется
Доступ для обслуживания имеет значение. Там, где производитель прецизионных металлических деталей поставляет быстроизнашиваемый элемент, мы рекомендуем указывать его как запасную часть с собственным номером, чтобы повторный заказ не требовал полного пересмотра чертежа.
Сравните с Улучшите производительность радиатора без изменения конструкции: 5 проверенных методов.
Запросы на модернизацию распространены: существующему узлу требуется производитель прецизионных металлических деталей немного другого размера. Поскольку технологическое окно уже известно, 20 рабочих дней на модернизацию обычно короче, чем на новую деталь.
Что подтвердить перед заказом
Упаковка является частью спецификации. Детали, прибывшие с повреждением кромок или в смешанных партиях, обходятся дороже разницы в упаковке, особенно для производителя прецизионных металлических деталей с готовыми поверхностями.
Подтвердите путь повторного заказа. Если производитель прецизионных металлических деталей документирован чертежами оснастки и отчётом о первой статье в архиве, повторный заказ спустя годы воспроизводит оригинальную деталь, а не приблизительную копию.
Часто задаваемые вопросы: ваши вопросы перед заказом
Можете ли вы работать по нашему существующему чертежу?
Общие размеры выдерживаются в пределах ±0,003 мм. Критические элементы обозначаются на чертеже и выдерживаются в более узком диапазоне с указанием метода измерения, чтобы входной контроль совпадал с нашим.
Предоставляете ли вы сертификаты на материал и контроль?
Прототипные объёмы начинаются значительно ниже производственного минимума. Серийные партии для производителя прецизионных металлических деталей начинаются от 1000 шт., именно на этом уровне технологическое окно доказано и удельная себестоимость стабилизируется.
Какие виды отделки поверхности доступны для производителя прецизионных металлических деталей?
Да. Пришлите чертёж в любом распространённом формате. Мы сначала проверяем его на технологичность и отмечаем любой элемент, где ±0,003 мм потребует дополнительной операции, чтобы вы могли принять решение до изготовления оснастки.
Можете ли вы изготовить прототип до оснастки?
Твёрдое хромирование 0,025 мм является стандартом для производителя прецизионных металлических деталей. Другие покрытия котируются с определённым диапазоном толщины и проверяются на образце из той же партии, а не принимаются на основании настроек процесса.
Как вы обрабатываете изменение конструкции в середине программы?
Изменения документируются относительно оригинального отчёта о первой статье. Мы определяем, какие размеры затронуты, пересчитываем стоимость только затронутых операций и сообщаем, остаётся ли существующий запас производителя прецизионных металлических деталей пригодным к использованию.
Производственная мощность для производителя прецизионных металлических деталей составляет . Это число представляет собой установленную мощность, а не коммерческий показатель, и именно оно определяет, выдержится ли срок в 20 рабочих дней при увеличении вашего объёма.
Читайте также: Пружины для штампов: цветовые коды, характеристики и долговечность.
См. также: Индивидуальный радиатор для IGBT с черным анодированием.
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / Диапазон |
|---|---|
| Материал | Алюминий 6061-T6 |
| Допуск | ±0,003 мм |
| Срок производства | 20 рабочих дней (производство) |
| Минимальный заказ | 1000 шт. (производство) |
| Мощность | от 50 до 50 000 шт. |
Выбор / сравнение
| Вариант | Лучше всего подходит для | Компромисс |
|---|---|---|
| Стандартные детали из единственного источника | Минимум документации, простая геометрия | Ограниченная точность посадки; может не соответствовать квалификации полупроводникового оборудования |
| Квалифицированные заказные детали | Полупроводниковое оборудование, документированная прослеживаемость | Более высокая начальная стоимость документации; сертификаты на материал, отчёты о первой статье, записи в стиле PPAP |
| Валидационная партия (50 шт.) | Проверка конструкции перед производством | Более высокая удельная себестоимость; то же технологическое окно, что и в производстве |
| Производственная партия (1000–50 000 шт.) | Серийное производство с контролем | Требуется минимальный заказ 1000 шт.; срок производства 20 рабочих дней |
| Замена материала | Попытка снижения себестоимости | Давление на себестоимость редко исходит от сырья; доминируют вторичные операции |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Настройка технологического окна | Сначала фиксируются состояние материала и геометрия оснастки | Документация технологического окна |
| Проверка допуска | Подтверждение ±0,003 мм на производственной скорости | Отчёт о первой статье |
| Удаление заусенцев | Контроль вторичной операции | Запись контроля |
| Нанесение покрытия | Твёрдое хромирование 0,025 мм | Сертификат на материал |
| Финальный контроль | 100% контроль там, где требуется | Записи в стиле PPAP |
Часто задаваемые вопросы
Каков минимальный объём заказа для производства?
Минимальный производственный заказ составляет 1000 шт. Валидационные партии могут начинаться от 50 штук, но применяются те же технологическое окно и физика. Документация, такая как сертификаты на материал и отчёты о первой статье, обычно запрашивается на уровне производства 1000 шт.
Подробнее о Понимание свойств материалов для штамповки металла: руководство для инженеров-конструкторов.
Какой допуск вы можете выдержать на производственной скорости?
Мы подтверждаем ±0,003 мм на производственной скорости. Технологическое окно сначала фиксируется состоянием материала и геометрией оснастки, а затем проверяется. Это относится к алюминию 6061-T6 с твёрдым хромированием 0,025 мм.
Технические подробности: Что такое индекс пружины и как он влияет на проектирование пружин?.
Каков срок производства для 1000 штук?
Срок производства составляет 20 рабочих дней для 1000 шт. Это охватывает стандартный маршрут для производителя прецизионных металлических деталей, включая вторичные операции, такие как удаление заусенцев, нанесение покрытий и контроль по мере необходимости.
Почему давление на себестоимость исходит от вторичных операций?
В полупроводниковом оборудовании давление на себестоимость редко исходит от сырья. Оно исходит от удаления заусенцев, нанесения покрытий и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала.
Какая документация требуется при 1000 шт.?
При 1000 шт. покупатели теперь запрашивают сертификаты на материал, отчёты о первой статье и записи в стиле PPAP. Это давление в сторону документации сместилось вверх по цепочке от массового производства к уровню заказа 1000 шт. для квалифицированных заказных деталей.
Рекомендуем к прочтению: BQUQ Обработанный на станке с ЧПУ цанговый патрон с круглым отверстием для токарного автомата, тип 22.
Можете ли вы изготовить 50 штук для валидации, а затем 50 000 для производства?
Да. Нужны ли вам 50 деталей для валидации или 50 000 для производственной линии — применяются одни и те же законы физики. Меняется лишь то, какое технологическое окно мы выдерживаем и какой объём контроля за ним стоит.
Сравните с Нестандартный цанговый патрон для токарных автоматов тип 46, закалённый тёмный.
Какой материал и отделка поверхности являются стандартными?
Стандартный материал — алюминий 6061-T6 с твёрдым хромированием 0,025 мм. Допуск составляет ±0,003 мм на производственной скорости. Минимальный производственный заказ — 1000 шт. со сроком производства 20 рабочих дней.