Что делает этот патрон и почему он снижает ваши затраты на деталь Это обработанный на станке с ЧПУ цанговый патрон с круглым отверстием для токарного автомата, тип 22, предназнач
BQUQ Обработанный на станке с ЧПУ цанговый патрон с круглым отверстием для токарного автомата, тип 22
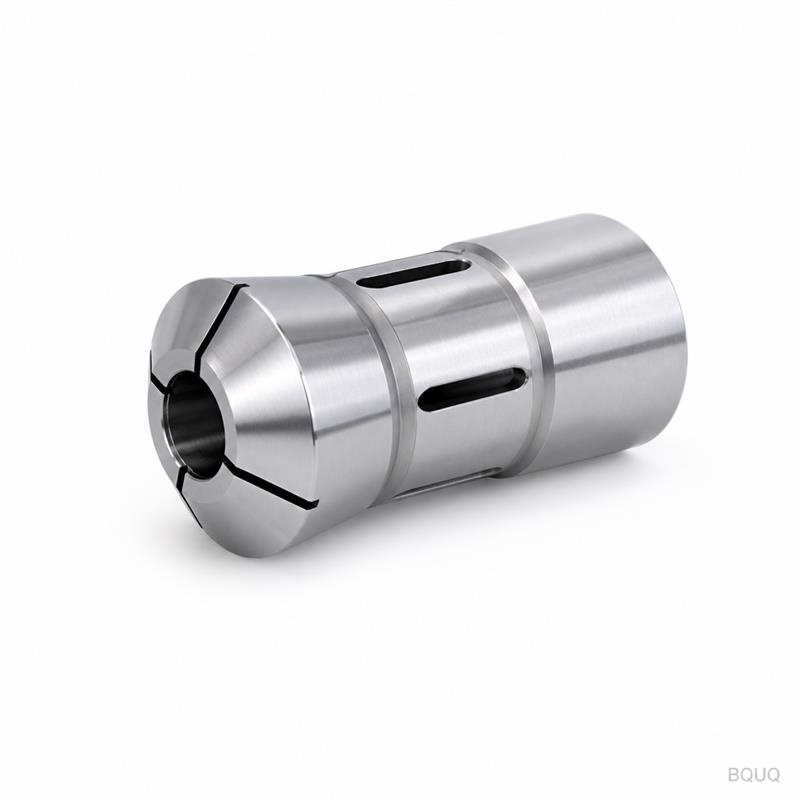
Что делает этот патрон и почему он снижает ваши затраты на деталь Это обработанный на станке с ЧПУ цанговый патрон с круглым отверстием для токарного автомата, тип 22, предназначенный для высокоскор
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что делает этот патрон и почему он снижает ваши затраты на деталь
Это обработанный на станке с ЧПУ цанговый патрон с круглым отверстием для токарного автомата, тип 22, предназначенный для высокоскоростного точения и шлифовальных шпинделей, где круглый пруток должен зажиматься с идеальной центровкой. Конкретное преимущество: вы получаете биение 0,005 мм TIR (суммарное показание биения) на носике, твердость 58–60 HRC на зажимной поверхности и шероховатость поверхности Ra 0,4 мкм на отверстии. Это означает меньше бракованных деталей, более длительный срок службы инструмента и срок изготовления 15 дней от утверждения чертежа до вашего склада. Мы — прецизионное производственное предприятие в Дунгуане, Китай, с 20-летним опытом в области обработки с ЧПУ, штамповки и пружинных технологий — этот патрон не является побочным продуктом, это наша основная компетенция.
Как цанга типа 22 с круглым отверстием зажимает тонкостенные трубы без деформации
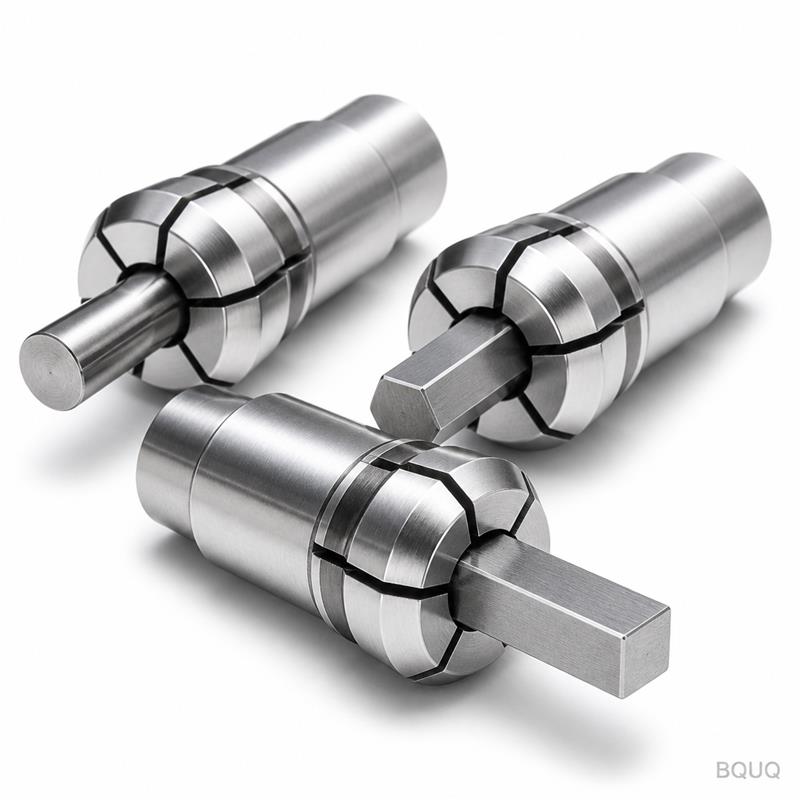
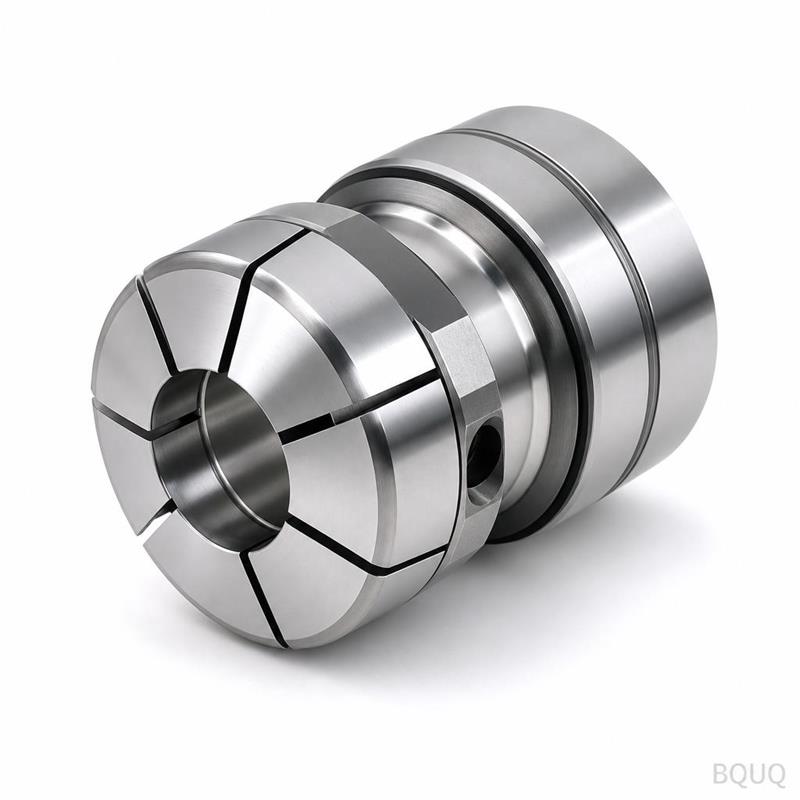
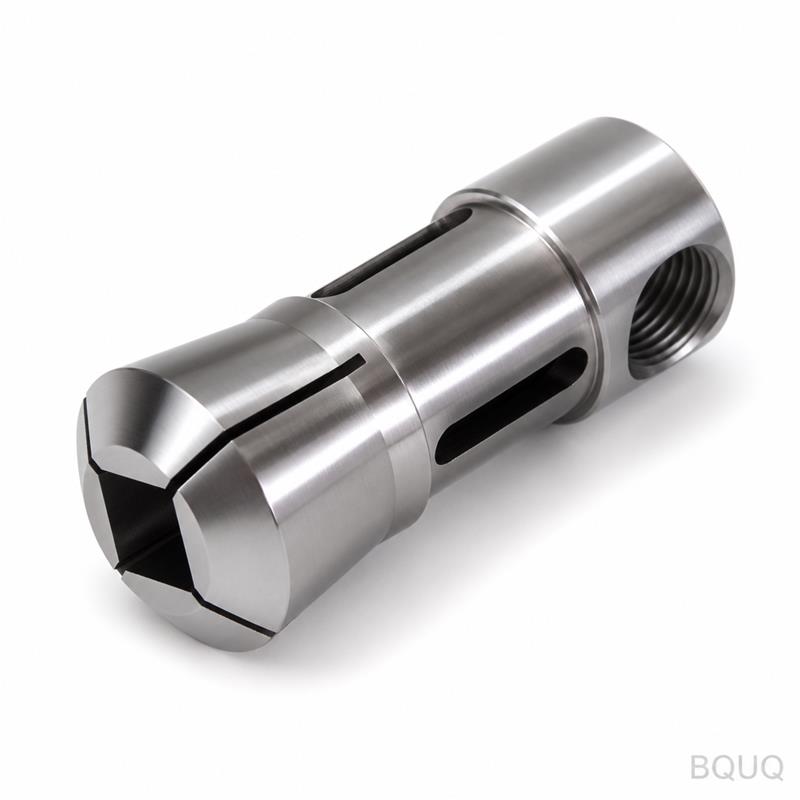
Тип 22 относится к серии цанг с номинальным диаметром головки 22 мм и диапазоном отверстий от 3 мм до 20 мм с шагом 1 мм. В отличие от цанг ER, использующих коническую наружную поверхность, этот пружинный цанговый патрон использует прямое круглое отверстие с тремя продольными пазами, прорезанными проволочной электроэрозией. Когда тяга втягивает цангу в ответный конус (угол 16° при вершине), пазы равномерно смыкаются. Результат: равномерное усилие зажима по всей окружности. Для тонкостенных труб (толщина стенки до 0,5 мм) это предотвращает овализацию, которая в противном случае испортила бы вашу концентричность. Мы обрабатываем пазы с радиусом 0,15 мм в основании для устранения концентраторов напряжений, поэтому цанга не трескается после 100 000 циклов.
Материалы и термическая обработка для 20 000+ циклов зажима
Мы используем сталь 40CrMo4 (AISI 4140), а не более дешевую углеродистую сталь 45#, потому что хромомолибденовый сплав обеспечивает сквозную закалку без хрупкости. После токарной и фрезерной обработки с ЧПУ мы проводим термическую обработку в вакуумной печи до 58–60 HRC, затем дважды отпускаем при 180°C для снятия внутренних напряжений. Затем отверстие шлифуется кругом из кубического нитрида бора (CBN) для достижения шероховатости Ra 0,4 мкм и биения 0,005 мм TIR. Для пружинного элемента — прорезной части — мы используем пружинную сталь 65Mn с твердостью 44–48 HRC, что обеспечивает упругое восстановление, необходимое для быстрой загрузки и выгрузки деталей. Каждая партия проверяется на твердость на приборе Роквелла, и мы отбраковываем любую деталь вне диапазона 58–60 HRC. Именно поэтому наши патроны сохраняют усилие зажима более 20 000 циклов, а не 5 000 циклов, как у деталей с поверхностной закалкой.
Технические характеристики, важные для вашего шпинделя и пруткоподатчика
Ниже приведены точные значения, которые мы указываем в каждом запросе котировки. Если ваш шпиндель использует другой угол конуса или шаг резьбы, мы можем адаптировать заднюю часть под вашу машину — мы уже делали это для швейцарских токарных станков Citizen, Star и Tsugami.
Параметр
Значение
Серия цанги
Тип 22 (диаметр головки 22 мм)
Диапазон диаметра отверстия
3 мм – 20 мм (круглое, ступенчатые отверстия опционально)
Угол зажимного конуса
16° при вершине
Твердость (зажимная поверхность)
58–60 HRC
Твердость (пружинная часть)
44–48 HRC (пружинная сталь 65Mn)
Биение (TIR на носике)
0,005 мм
Шероховатость поверхности (отверстие)
Ra 0,4 мкм
Максимальная рекомендуемая частота вращения
8 000 об/мин (сбалансировано)
Срок изготовления
15 дней после утверждения чертежа
Минимальный заказ
Без минимального заказа (принимается одна деталь)
Контроль перед каждой отгрузкой: не просто бумажный сертификат
Мы не отгружаем патрон без физического протокола контроля. Каждая единица проверяется на координатно-измерительной машине Zeiss на диаметр отверстия, угол конуса и ширину паза. Затем мы устанавливаем его на испытательный шпиндель и измеряем биение индикатором с ценой деления 0,001 мм в трех осевых позициях: у носика, в середине зажима и на 20 мм внутри отверстия. Протокол включает фактические показания, а не просто штамп «годен/не годен». Мы также проводим испытание на усталость в 500 циклов на одном образце из каждой партии из 50 деталей. Если образец трескается или теряет более 5% усилия зажима, мы выбраковываем всю партию и изготавливаем заново. Вы получаете протокол в формате PDF с серийным номером, лазерно-гравированным на корпусе патрона. Это и есть прецизионное производство при покупке у BQUQ — вы не рискуете, полагаясь на сторонний контроль.
Почему наш срок 15 дней опережает предложения местных механических цехов
Большинство механических цехов указывают срок 4–6 недель для изготовления нестандартного цангового патрона, потому что они группируют заказы для оправдания переналадки. Мы храним запас предварительно закаленных заготовок 40CrMo4 с диаметрами головки 22 мм, 25 мм и 30 мм. Когда ваш чертеж поступает, нам нужно только прорезать отверстие, пазы и заднюю резьбу. Это сокращает время обработки до 3 дней на деталь. Оставшиеся 12 дней занимают термическая обработка, шлифовка и контроль. Если вам нужен срочный заказ, мы можем выполнить доставку за 7 дней с наценкой 10% — мы уже делали это для клиента из медицинской отрасли, у которого остановилась линия. Отсутствие минимального заказа означает, что вы можете заказать один прототип патрона, протестировать его на своем шпинделе, а затем заказать 100 единиц, когда будете удовлетворены. Мы не привязываем вас к минимальному количеству, что редкость для прецизионных деталей, произведенных в Китае.
Каков минимальный объем заказа для этого цангового патрона?
Без минимального заказа — мы принимаем заказы на одну деталь для прототипирования или замены, а оптовые цены действуют при заказе от 10 деталей.
Можете ли вы изготовить отверстие нестандартного диаметра, например 12,7 мм?
Да, мы обрабатываем любое круглое отверстие от 3 мм до 20 мм с шагом 0,1 мм, включая дюймовые размеры, такие как 0,5" или 12,7 мм, с той же гарантией биения 0,005 мм TIR.
Как вы проверяете биение перед отгрузкой?
Каждый патрон устанавливается на калиброванный испытательный шпиндель и измеряется индикатором с ценой деления 0,001 мм в трех осевых позициях, а фактические показания включаются в протокол контроля.
Каков ваш стандартный срок изготовления и возможен ли срочный заказ?
Стандартный срок — 15 дней после утверждения чертежа; срочные заказы — 7 дней с наценкой 10%, при условии наличия заготовок.
Выбор правильного режущего инструмента и допусков для этого патрона
Чтобы получить полное биение 0,005 мм от этого цангового патрона, допуски вашего режущего инструмента и обрабатываемой детали должны соответствовать. Если вы используете изношенную концевую фрезу или сверло с изогнутым хвостовиком, патрон не сможет это компенсировать. Мы рекомендуем ознакомиться с нашим руководством по выбору режущего инструмента для ЧПУ, чтобы подобрать допуски хвостовика инструмента (идеально h6) под диаметр отверстия. Также учтите, что биение 0,005 мм TIR измеряется на носике с помощью калиброванного эталонного стержня. Если допуск самой обрабатываемой детали превышает ±0,01 мм, патрон не улучшит его. Для более глубокого понимания достижимых допусков на различных станках прочитайте наше руководство по допускам в обработке с ЧПУ — в нем простыми словами объясняется разница между точностью позиционирования и повторяемостью.
Ваше точное предложение за 12 часов — отправьте чертеж, а не полный запрос котировки
Хватит ждать неделю предложение, которое возвращается с расплывчатыми «ориентировочными» ценами. Отправьте нам чертеж детали или простой эскиз с диаметром отверстия, типом задней резьбы и моделью шпинделя. Наши инженеры ответят в течение 12 часов с точной ценой за деталь, подтвержденным сроком изготовления и PDF-файлом предлагаемого производственного процесса. Без минимального заказа, без скрытых затрат на оснастку, без сюрпризов. Отправьте чертеж по электронной почте на sc@bquq.com или через WhatsApp на +86 13713157787. Если вы спешите, позвоните по тому же номеру — мы отвечаем 24/6 (в воскресенье закрыто). Мы — прецизионное производственное предприятие в Дунгуане, Китай, и мы отгрузили более 40 000 цанговых патронов с 2005 года. Ваш шпиндель ждет.