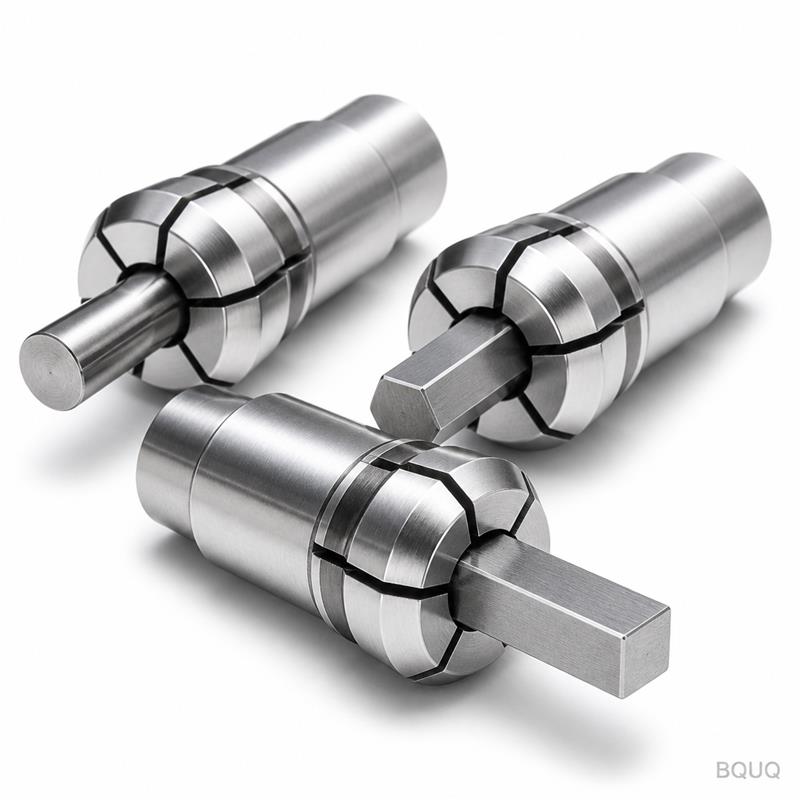
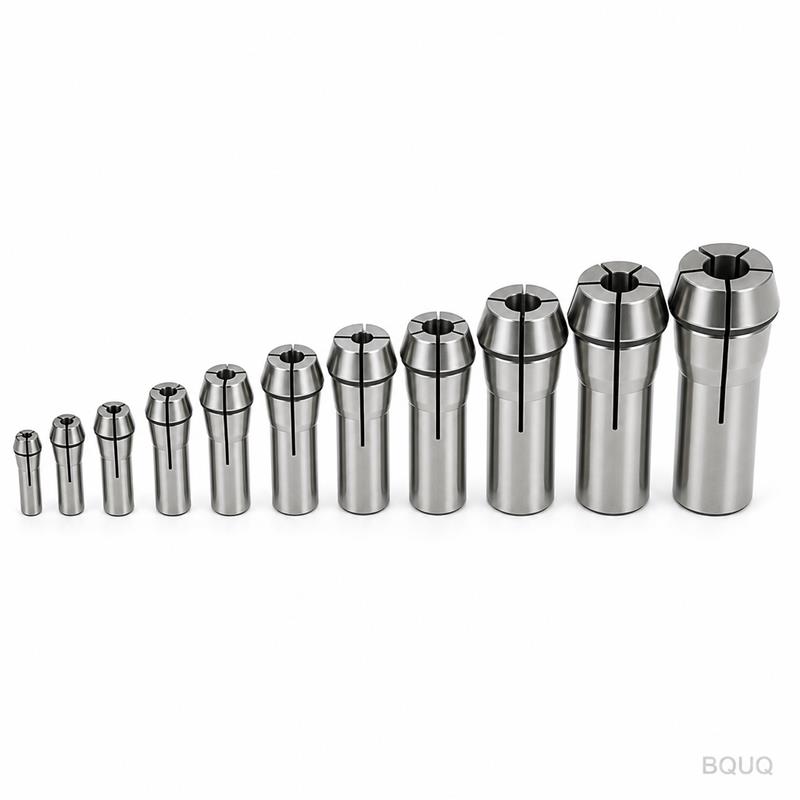
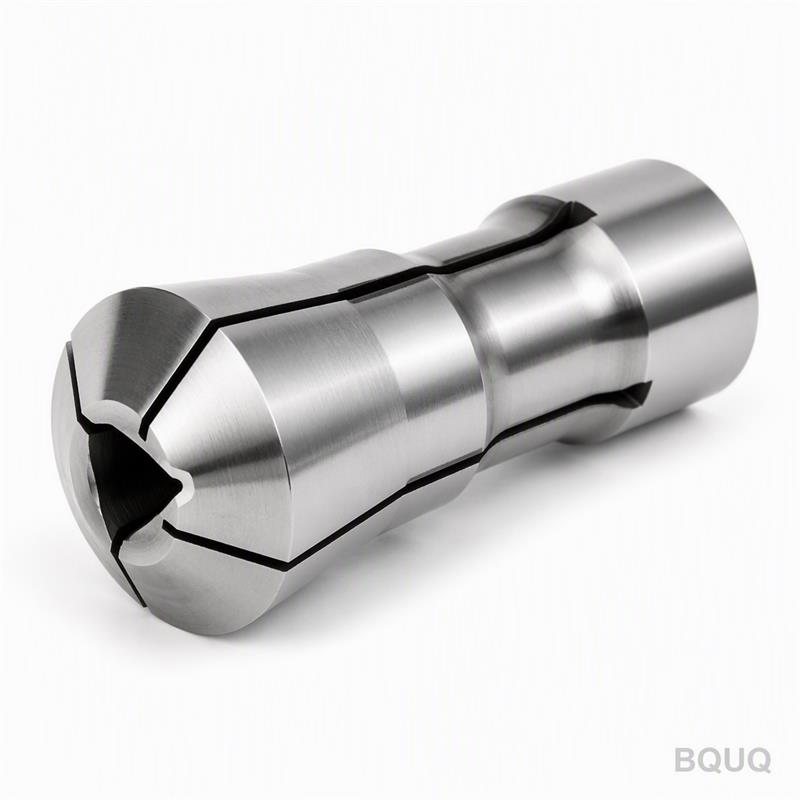
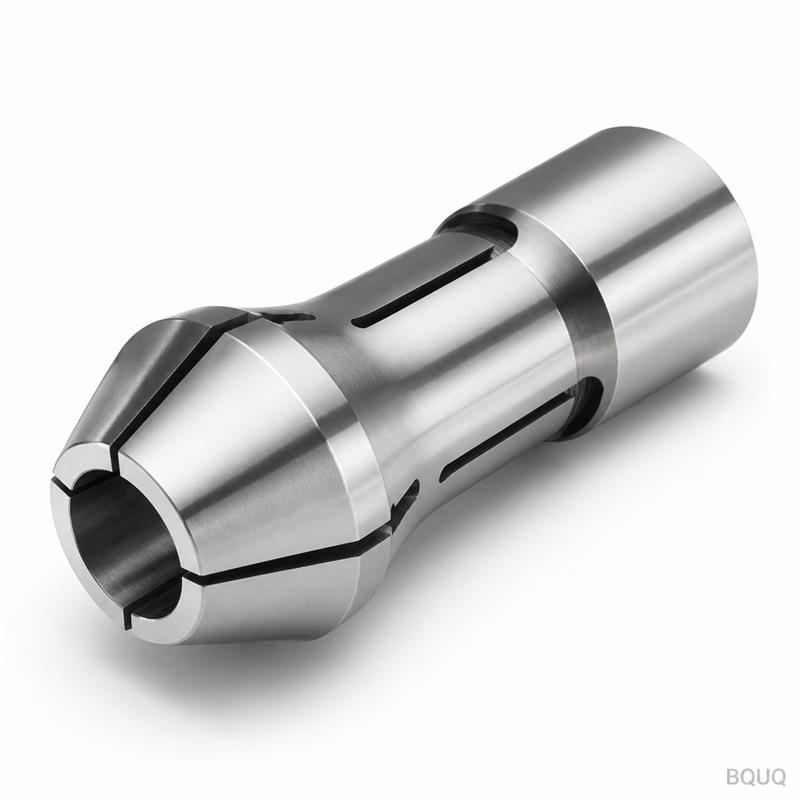
Это обработанная на станке с ЧПУ цанга для автоматического токарного станка для пруткового материала, разработанная для высокоскоростных автоматических токарных станков и станков ш
BQUQ Обработанные на станках с ЧПУ цанги для автоматических токарных станков для пруткового материала
Это обработанная на станке с ЧПУ цанга для автоматического токарного станка для пруткового материала, разработанная для высокоскоростных автоматических токарных станков и станков швейцарского типа. Вы
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это обработанная на станке с ЧПУ цанга для автоматического токарного станка для пруткового материала, разработанная для высокоскоростных автоматических токарных станков и станков швейцарского типа. Вы получаете гарантированное биение в пределах 0,005 мм TIR, чистоту поверхности до Ra 0,4 мкм и твердость 58–62 HRC для увеличенного срока службы. Каждое изделие отгружается с нашего завода в Дунгуане в течение 15 дней или меньше, без требования минимального объема заказа.
Как шлицевая цанга фиксирует круглый пруток без деформации
Корпус цанги точно шлифуется с тремя или шестью продольными пазами, прорезаемыми проволочной электроэрозионной обработкой после термообработки. Эти пазы позволяют цанге радиально сжиматься, когда конус патрона тянет ее назад, захватывая пруток с равномерным усилием по всей окружности. Такая конструкция предотвращает овальность и следы на поверхности вашего сырья, что критически важно при подаче прутка из нержавеющей стали или алюминия в шпиндель на 6000 об/мин. Диапазон захвата на каждый размер цанги обычно составляет ±0,5 мм, поэтому одна цанга может обрабатывать несколько диаметров прутка в этом диапазоне.
Материалы и термообработка для долговременной точности
Мы обрабатываем корпус цанги из цементуемой стали 20CrMnTi или пружинной стали 65Mn, в зависимости от вашего применения. Для стандартной подачи прутка 20CrMnTi цементируется на глубину 0,8–1,2 мм и закаливается до 58–62 HRC. Для применений с высоким циклом зажима мы используем 65Mn, которая закаливается в масле и отпускается до 45–50 HRC для сохранения упругости возврата. Отверстие окончательно шлифуется после закалки для устранения любых искажений от процесса термообработки. Эта двухэтапная последовательность шлифования обеспечивает допуск биения 0,005 мм на каждой детали, а не только на образцах.
Последовательность точного шлифования, устраняющая следы вибрации
Следы вибрации на вашем прутке возникают из-за микровибраций между цангой и материалом. Наш процесс шлифования решает эту проблему в три этапа. Сначала мы предварительно шлифуем наружный конус до 0,02 мм. Затем мы шлифуем отверстие до окончательного размера, удерживая цангу в патроне с мягкими губками, совмещая точную осевую линию. В-третьих, мы повторно шлифуем конус после прорезки пазов, используя закаленную оправку для имитации усилия зажима патрона. Эта финальная операция гарантирует, что зажимная поверхность концентрична конусу, когда цанга закрыта, а не когда она открыта.
Контроль перед каждой отгрузкой: проверка биения и твердости
Ни одна цанга не покидает наш цех без полного отчета о контроле. Мы проверяем диаметр отверстия пневматическим калибром с разрешением 0,002 мм. Мы проверяем биение на прецизионной оправке с помощью индикатора часового типа у носка и на 50 мм от носка. Твердость проверяется твердомером Роквелла на каждой 10-й детали из той же партии, и мы записываем фактические значения в файл прослеживаемости партии. Мы также проверяем ширину паза калибром-пробкой для обеспечения постоянного усилия пружины. Если какой-либо размер выходит за пределы допуска, вся партия переделывается или бракуется, а не сортируется.
Подбор правильной серии цанг под шпиндель вашего станка
Мы производим цанги для распространенных марок станков, включая Citizen, Star, Tsugami и Tornos, а также по стандартам DIN 6341 и DIN 6499. Угол наружного конуса составляет либо 30 градусов для DIN 6341, либо 8 градусов для типа ER, и нам нужен чертеж шпинделя станка для подтверждения расстояния оттяжки. Если вы используете станок с направляющей втулкой, мы также можем обработать передний конец цанги с индивидуальной расточкой для размещения носка втулки. Пришлите нам номер вашей текущей цанги или чертеж, и мы восстановим точную геометрию в течение двух рабочих дней.
| Спецификация | Значение | | --- | --- | | Доступные материалы | 20CrMnTi, 65Mn, 9Cr18MoV (для коррозионных сред) | | Твердость (цементация) | 58–62 HRC, глубина слоя 0,8–1,2 мм | | Твердость (пружинная сталь) | 45–50 HRC, закалка в масле и отпуск | | Биение (TIR у носка) | ≤ 0,005 мм | | Биение (TIR на 50 мм) | ≤ 0,008 мм | | Допуск отверстия | H7 (+0,012 / 0 мм) для стандартных размеров прутка | | Чистота поверхности (отверстие и конус) | Ra 0,4 мкм, шлифованная | | Диапазон захвата на цангу | ±0,5 мм от номинального диаметра | | Стандартные размеры | от 1,0 мм до 42,0 мм с шагом 0,1 мм | | Срок поставки | 15 дней для стандартных размеров, 20 дней для индивидуальных | | MOQ | Без минимального заказа, принимаются заказы на одну деталь | | Отчет о контроле | Прилагается к каждой отгрузке |
Варианты чистовой обработки поверхности для трудных материалов
Если вы подаете титан, Inconel или предварительно закаленную сталь, стандартные шлифованные цанги могут не обеспечивать достаточного захвата без задиров. Мы предлагаем вариант с нитридным покрытием (твердость поверхности до 900 HV), которое снижает трение и предотвращает налипание материала на отверстие. Для алюминия и латуни мы можем поставить полированное отверстие с Ra 0,2 мкм для минимизации следов протяжки. Эти виды обработки добавляют только 3 дня к сроку поставки и не влияют на базовые допуски. Укажите марку вашего материала при запросе котировки, и мы порекомендуем правильную обработку поверхности.
Индивидуальные конфигурации пазов для тонкостенных труб
Тонкостенные трубы (толщина стенки менее 1 мм) требуют другой схемы пазов, чем сплошной пруток. Вместо стандартной трехпазовой конструкции мы обрабатываем шестипазовую конфигурацию с более узкой шириной паза для более равномерного распределения усилия зажима. Это снижает риск смятия трубы. Мы также можем добавить подпружиненный упор внутри цанги для контроля длины выдачи для деталей, требующих фиксированного упора. Эти модификации выполняются на тех же станках с ЧПУ, которые режут наши стандартные цанги, поэтому вы по-прежнему получаете биение 0,005 мм. Пришлите нам образец вашей трубы, и мы протестируем захват перед отгрузкой.
Каков минимальный объем заказа для индивидуальной цанги?
Минимального объема заказа нет; мы принимаем индивидуальные заказы на одну деталь, и вы платите лишь небольшую плату за наладку для первой детали.
Можете ли вы подобрать существующую цангу другого бренда?
Да, мы можем восстановить любую цангу по чертежу или физическому образцу, и мы подтвердим угол конуса, размер отверстия и ширину паза перед производством.
Как вы гарантируете биение 0,005 мм для индивидуальных конструкций?
Мы шлифуем отверстие и конус в одной установке после термообработки и проверяем биение на каждой детали с помощью калиброванной оправки перед упаковкой.
Каков срок поставки для стандартного размера со склада?
Стандартные размеры отгружаются за 15 дней, но если вам нужен срочный заказ, мы можем приоритизировать вашу работу и отгрузить в течение 7 дней с дополнительной надбавкой 15%.
Почему точное производство в Китае не означает более низкое качество
Мы управляем нашим цехом обработки с ЧПУ и шлифования в Дунгуане уже 20 лет, производя цанги и патроны для европейских и японских производителей станков. Наша система качества соответствует ISO 9001, и мы используем то же измерительное оборудование, что и любой немецкий или японский производитель цанг: пневматические калибры, профильные проекторы и КИМ для сложной геометрии. Разница в нашей структуре затрат. Вы получаете те же допуски и твердость на 30–40% дешевле, потому что наши накладные расходы ниже. Мы не торговая компания; мы фабрика, поэтому вы общаетесь напрямую с инженерами, которые настраивают шлифовальные станки.
Пришлите нам ваш чертеж или изношенный образец, и мы предоставим котировку в течение 12 часов. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Без минимального заказа, без брокерских комиссий, без скрытых затрат.