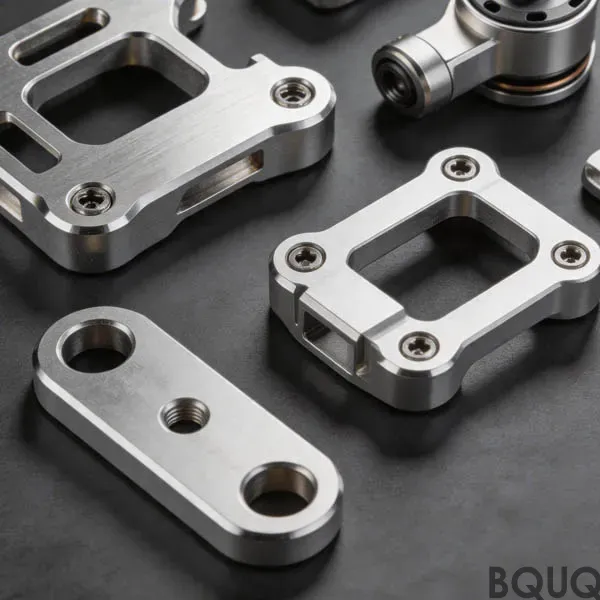
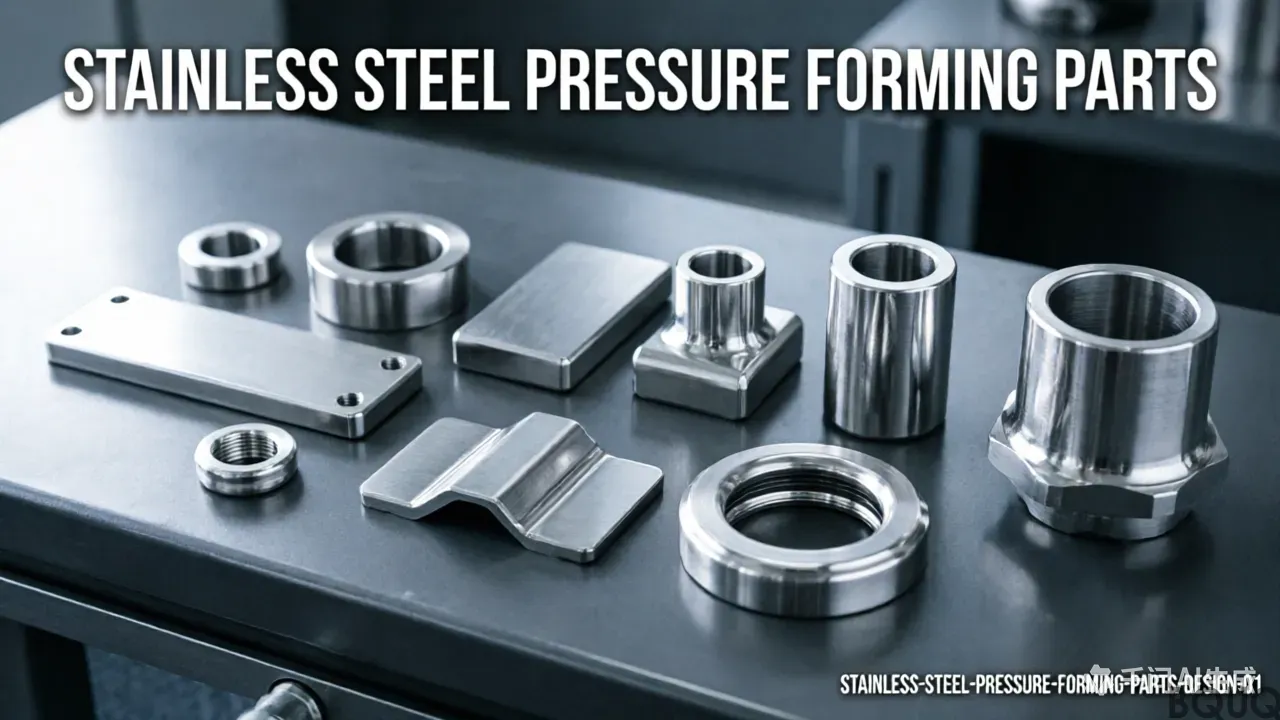
Код ТН ВЭД для деталей из листового металла: Aluminium 7075-T6, tolerance 0.01 mm, surface electropolish Ra 0.2, lead time 10 working days, MOQ 200 pcs. Capacity for automotive. Drawing review and first-article report included.
Код ТН ВЭД для деталей из листового металла
Ключевой вывод
Классификация листовых металлических деталей по коду ТН ВЭД зависит от материала и функции, а не от маршрута обработки. Для деталей из алюминия 7075-T6 с электрополировкой Ra 0,2 производство ведётся при MOQ 1000 шт. и сроке изготовления 20 рабочих дней, с допуском ±0,005 мм, выдерживаемым по всем партиям. Заказчикам следует подтверждать сертификаты на материал, отчёты о первой детали и записи в стиле PPAP при 1000 шт., поскольку программы робототехники теперь требуют документированной воспроизводимости процесса, а не результатов единичного образца.
Если вы впервые закупаете листовые металлические детали по коду ТН ВЭД, решение редко касается самой детали. Оно касается того, сможет ли поставщик выдержать ±0,005 мм по партии в тысячи штук и сохранится ли срок 20 рабочих дней при изменении чертежа.
Ключевые характеристики кратко
| Параметр | Значение / диапазон |
|---|---|
| Материал | Алюминий 7075-T6 |
| Отделка поверхности | электрополировка Ra 0,2 |
| Срок изготовления (производство) | 20 рабочих дней |
| MOQ (производство) | 1000 шт. |
Рыночный и технический контекст
Спрос в робототехнике сместился от стандартных деталей из единственного источника к аттестованным нестандартным деталям, что подталкивает требования к документации вверх по цепочке. Сертификаты на материал, отчёты о первой детали и записи в стиле PPAP теперь запрашиваются при 1000 шт., а не при массовом производстве.
Консолидация среди покупателей в робототехнике означает меньшее число более крупных программ. Это вознаграждает поставщиков, способных документировать воспроизводимость процесса, а не тех, кто выигрывает на единичном образце.
Читайте также: Методы испытаний пружин: нагрузка, усталость и контроль размеров — объяснение.
Как мы это производим
Маршрут для листовых металлических деталей по коду ТН ВЭД начинается с технологического окна, а не со станка. Сначала мы фиксируем состояние материала и геометрию оснастки, затем подтверждаем, что ±0,005 мм выдерживается на производственной скорости, а не на единичной медленной детали.
Оснастка проектируется исходя из измеренной воспроизводимости процесса, поэтому ±0,005 мм — это следствие геометрии оснастки, а не фильтр контроля. Именно поэтому 20 рабочих дней реалистичны, а не оптимистичны.
Термообработка и обработка поверхности планируются как контролируемые этапы, а не как запоздалая мысль. Электрополировка Ra 0,2 наносится в заданном диапазоне толщины и проверяется, поскольку именно вариация здесь вызывает больше отказов в эксплуатации, чем размерный дрейф.
Материал и отделка поверхности
Спецификация поверхности для листовых металлических деталей по коду ТН ВЭД — электрополировка Ra 0,2, выбранная под условия эксплуатации в робототехнике. Толщина проверяется на эталонном образце из той же партии, а не предполагается по настройкам процесса.
См. также: Индивидуальная нестандартная пружина сжатия.
Там, где листовые металлические детали по коду ТН ВЭД испытывают контактную нагрузку, твёрдость материала указывается вместе с размерным допуском. Твёрдость без определённого метода испытаний — наиболее частая причина споров при входном контроле.
Декларации о содержании переработанного сырья и соответствии RoHS/REACH доступны для листовых металлических деталей по коду ТН ВЭД по запросу. Если ваш заказчик в робототехнике проводит аудит происхождения материала, запрашивайте сертификат завода на этапе котировки, а не при поставке.
Допуск и контроль
Контроль первой детали для листовых металлических деталей по коду ТН ВЭД отчитывается по каждому размеру на чертеже, а не по выборке из них. Этот отчёт служит эталоном для остальной партии и для любого будущего повторного заказа.
Воспроизводимость процесса отслеживается по каждому признаку. Там, где Cpk падает ниже согласованного порога для листовых металлических деталей по коду ТН ВЭД, мы либо корректируем процесс, либо переклассифицируем признак, а не сортируем детали в конце.
Несоответствующий материал изолируется физически, а не только в системе. Для листовых металлических деталей по коду ТН ВЭД это означает, что партия остаётся в маркированной зоне до документирования решения, что предотвращает наиболее частую ошибку при отгрузке.
Где это применяется
Условия эксплуатации вызывают больше перепроектирований, чем нагрузка. Листовые металлические детали по коду ТН ВЭД для наружной эксплуатации или мойки высокого давления требуют учёта электрополировки Ra 0,2 и герметизации на этапе проектирования, а не добавления позже.
Подробнее о Медные спиральные антенные пружины на заказ.
Вибрация и циклические нагрузки — обычные ограничители ресурса для листовых металлических деталей по коду ТН ВЭД. Если рабочий цикл известен, мы можем рекомендовать сочетание обработки поверхности и твёрдости, продлевающее срок службы без изменения размеров.
Что подтвердить перед заказом
Запрашивайте отчёт о первой детали прежде, чем просить скидку на листовые металлические детали по коду ТН ВЭД. Поставщик, не способный предоставить размерные данные при 1000 шт., не предоставит их и при большем объёме.
Подтвердите путь повторного заказа. Если листовые металлические детали по коду ТН ВЭД документированы чертежами оснастки и отчётом о первой детали в архиве, повторный заказ спустя годы воспроизведёт исходную деталь, а не приблизит её.
Часто задаваемые вопросы: ваши вопросы перед заказом
Какой допуск вы можете выдержать на листовых металлических деталях по коду ТН ВЭД?
Общие размеры выдерживаются в пределах ±0,005 мм. Критические признаки определяются на чертеже и выдерживаются в более узком диапазоне с указанием метода измерения, чтобы входной контроль совпадал с нашим.
Каков минимальный объём заказа для листовых металлических деталей по коду ТН ВЭД?
Да. Пришлите чертёж в любом распространённом формате. Сначала мы проверяем его на технологичность и отмечаем любой признак, где ±0,005 мм потребует дополнительной операции, чтобы вы могли решить до изготовления оснастки.
Технические подробности: алюминиевый радиатор.
Какие виды отделки поверхности доступны для листовых металлических деталей по коду ТН ВЭД?
Электрополировка Ra 0,2 — стандарт для листовых металлических деталей по коду ТН ВЭД. Другие виды отделки котируются с заданным диапазоном толщины и проверяются на образце из той же партии, а не предполагаются по настройкам процесса.
Можете ли вы изготовить прототип до оснастки?
Да, и мы это рекомендуем. Прототипирование листовых металлических деталей по коду ТН ВЭД без оснастки проверяет посадку и функцию за долю стоимости оснастки и обычно выявляет изменение конструкции до резки стали.
Рекомендуем к прочтению: Сравнение закупок CNC и штамповки: разные профили поставщиков.
Как вы обрабатываете изменение конструкции в середине программы?
Изменения документируются относительно исходного отчёта о первой детали. Мы определяем, какие размеры затронуты, пересчитываем стоимость только затронутых операций и сообщаем, остаётся ли существующий запас листовых металлических деталей по коду ТН ВЭД пригодным.
Сравните с Пружина сжатия против пружины растяжения: какой тип вам нужен?.
Если листовые металлические детали по коду ТН ВЭД уже производятся в другом месте, пришлите образец и текущий чертёж. Мы дадим котировку по ним и честно скажем, улучшит ли переход стоимость, срок изготовления или ни то, ни другое.
Читайте также: Как выбрать правильный термоинтерфейсный материал для вашего радиатора.
См. также: Индивидуальные пружины против каталогных: когда выбирать индивидуальные для вашего применения.
Подробнее о Волновые пружины: компактное осевое усилие там, где витки не помещаются.
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / диапазон |
|---|---|
| Материал | Алюминий 7075-T6 |
| Допуск | ±0,005 мм |
| Отделка поверхности | электрополировка Ra 0,2 |
| Срок изготовления | 20 рабочих дней |
| MOQ | 1000 шт. |
| Мощность | серийное производство при 1000 шт. |
Выбор / сравнение
| Вариант | Лучше всего для | Компромисс |
|---|---|---|
| Стандартная деталь из единственного источника | Мелкосерийное или некритичное производство в робототехнике | Ограниченная документация; может не соответствовать записям в стиле PPAP при 1000 шт. |
| Аттестованная нестандартная деталь | Программы робототехники, требующие сертификатов на материал и отчётов о первой детали | Более высокие начальные усилия по документированию и валидации процесса |
| Единичный медленный образец | Только проверка конструкции | Не доказывает ±0,005 мм на производственной скорости |
| Партия на производственной скорости | Заказы 1000 шт. со сроком изготовления 20 рабочих дней | Требует предварительной фиксации состояния материала и геометрии оснастки |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Подготовка материала | Фиксация состояния материала до обработки | Сертификаты на материал |
| Настройка оснастки | Фиксация геометрии оснастки вокруг технологического окна | Записи о проектировании оснастки |
| Производственный прогон | Выдерживание ±0,005 мм на производственной скорости, а не на единичной медленной детали | Отчёты о первой детали |
| Документирование партии | Подтверждение воспроизводимости процесса при 1000 шт. | Записи в стиле PPAP |
| Финальный контроль | Проверка электрополировки Ra 0,2 и однородности партии | Записи контроля |
Часто задаваемые вопросы
Какой код ТН ВЭД применяется к листовым металлическим деталям из алюминия 7075-T6?
Код ТН ВЭД зависит от конкретной функции детали и состава материала, а не от маршрута обработки. Для деталей из алюминия 7075-T6 с электрополировкой Ra 0,2 и допуском ±0,005 мм подтвердите код у своего таможенного брокера, используя сертификат на материал и чертёж детали, до заказа 1000 шт.
Можете ли вы выдержать ±0,005 мм по производственной партии 1000 шт.?
Да, при условии предварительной фиксации состояния материала и геометрии оснастки. Мы подтверждаем ±0,005 мм на производственной скорости, а не на единичной медленной детали. Это документируется через отчёты о первой детали и записи в стиле PPAP при MOQ 1000 шт. со сроком изготовления 20 рабочих дней.
Технические подробности: Обработка тонких стенок: контроль деформации и режимы резания.
Какая документация включена при 1000 шт.?
При 1000 шт. документация включает сертификаты на материал, отчёты о первой детали и записи в стиле PPAP. Они теперь запрашиваются при 1000 шт., а не при массовом производстве, поскольку покупателям в робототехнике нужны доказательства воспроизводимости процесса. Срок изготовления 20 рабочих дней охватывает производство после утверждения чертежа.
Рекомендуем к прочтению: Проектирование прессованного профиля для радиатора.
Каков срок изготовления при изменении чертежа?
Стандартный срок производства — 20 рабочих дней. При изменении чертежа технологическое окно, состояние материала и геометрию оснастки необходимо подтвердить заново до возобновления производства. Мы рекомендуем заморозить чертёж до прогона 1000 шт., чтобы защитить график в 20 рабочих дней.
Какую отделку поверхности вы можете достичь на листовых металлических деталях из алюминия 7075-T6?
Мы достигаем электрополировки Ra 0,2 на листовых металлических деталях из алюминия 7075-T6. Эта отделка проверяется вместе с допуском ±0,005 мм и документируется в отчётах о первой детали. Для заказов 1000 шт. однородность отделки поверхности проверяется в составе набора записей в стиле PPAP.
Почему покупатели в робототехнике запрашивают записи в стиле PPAP при 1000 шт.?
Спрос в робототехнике сместился от стандартных деталей из единственного источника к аттестованным нестандартным деталям, подталкивая документацию вверх по цепочке. Покупатели теперь запрашивают сертификаты на материал, отчёты о первой детали и записи в стиле PPAP при 1000 шт., а не при массовом производстве. Это вознаграждает поставщиков, способных документировать воспроизводимость процесса при ±0,005 мм по партиям.
Сравните с Радиатор для 800G оптического трансивера: прецизионная обработка и анодирование.
Что мне подтвердить перед заказом листовых металлических деталей?
Подтвердите состояние материала, геометрию оснастки и то, что ±0,005 мм выдерживается на производственной скорости. Проверьте электрополировку Ra 0,2, срок изготовления 20 рабочих дней и MOQ 1000 шт. Также подтвердите наличие сертификатов на материал, отчётов о первой детали и записей в стиле PPAP при 1000 шт. до выпуска заказа.