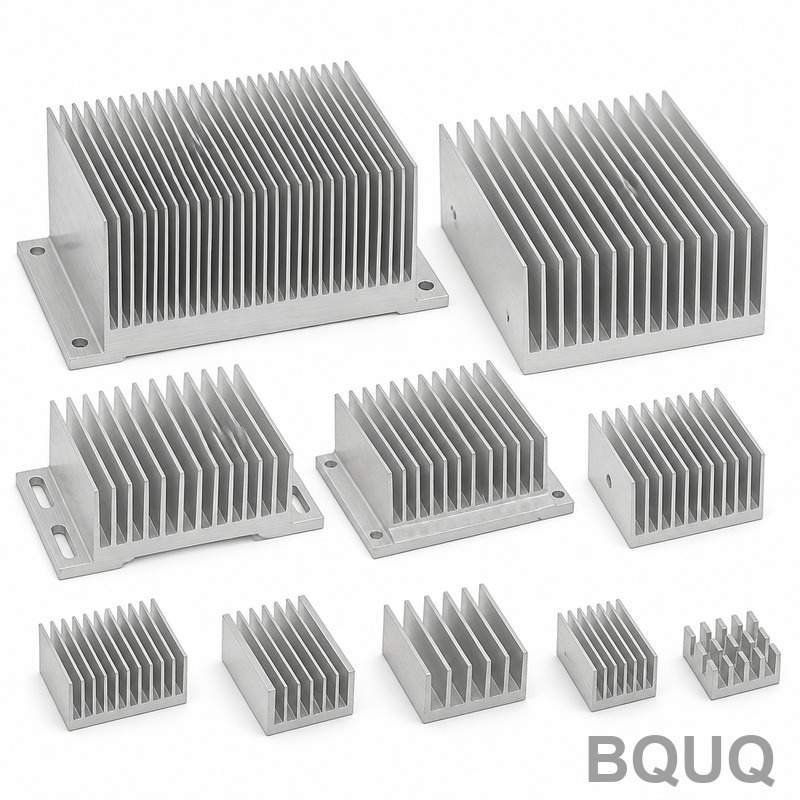
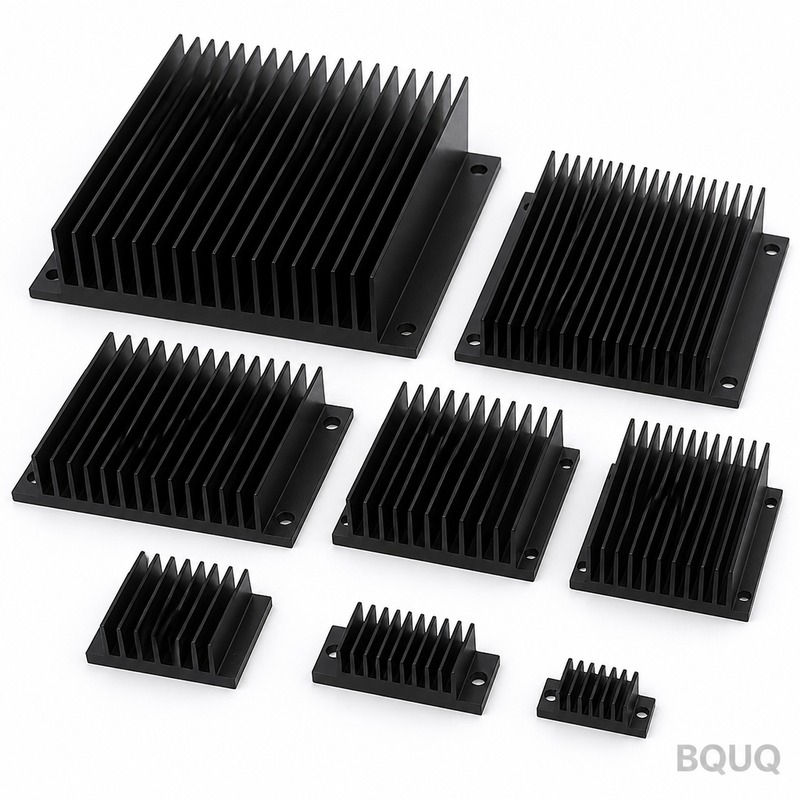
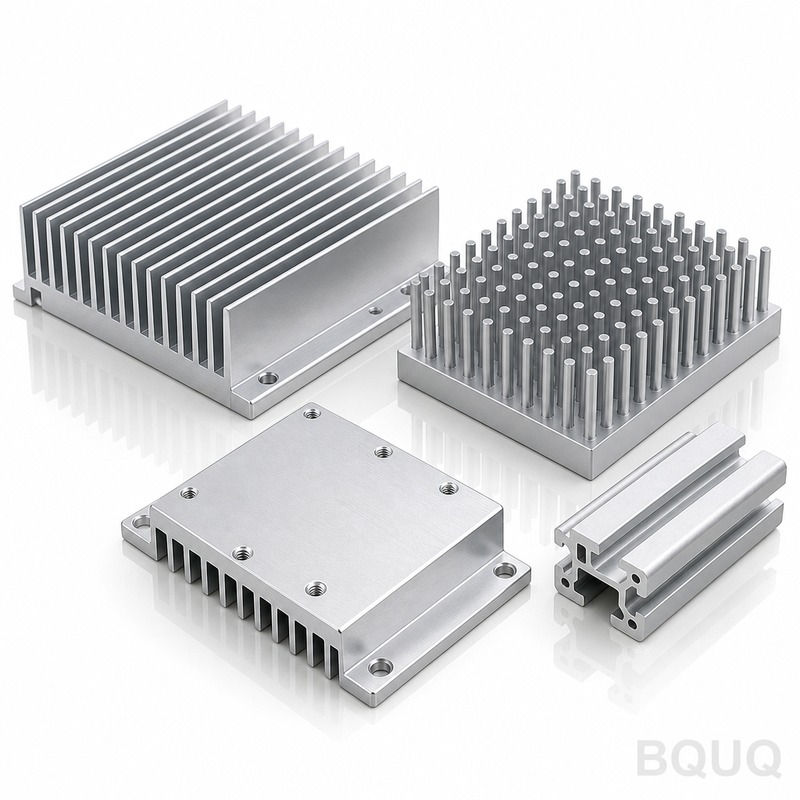
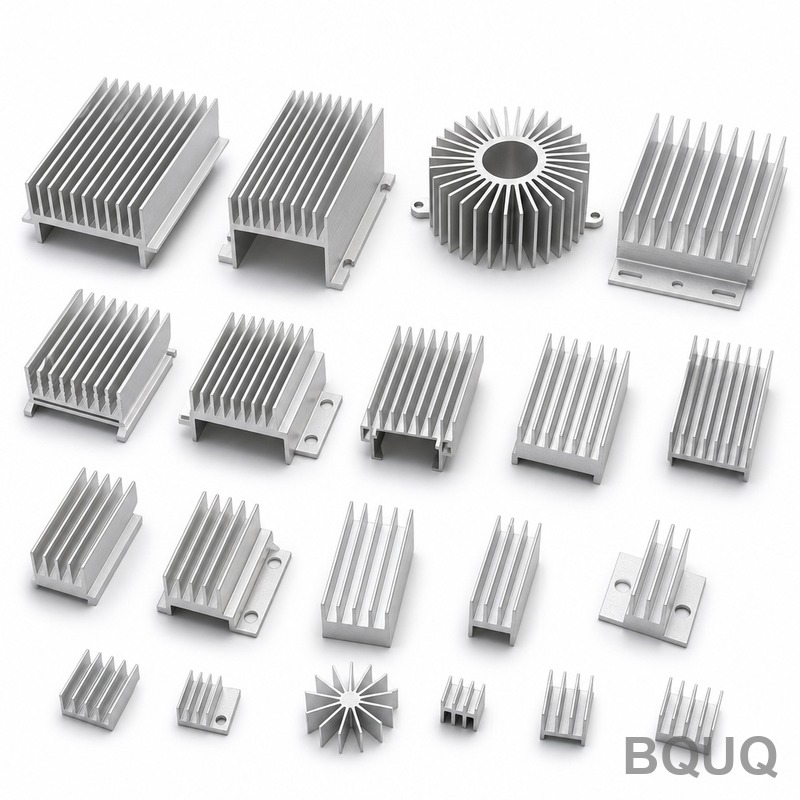
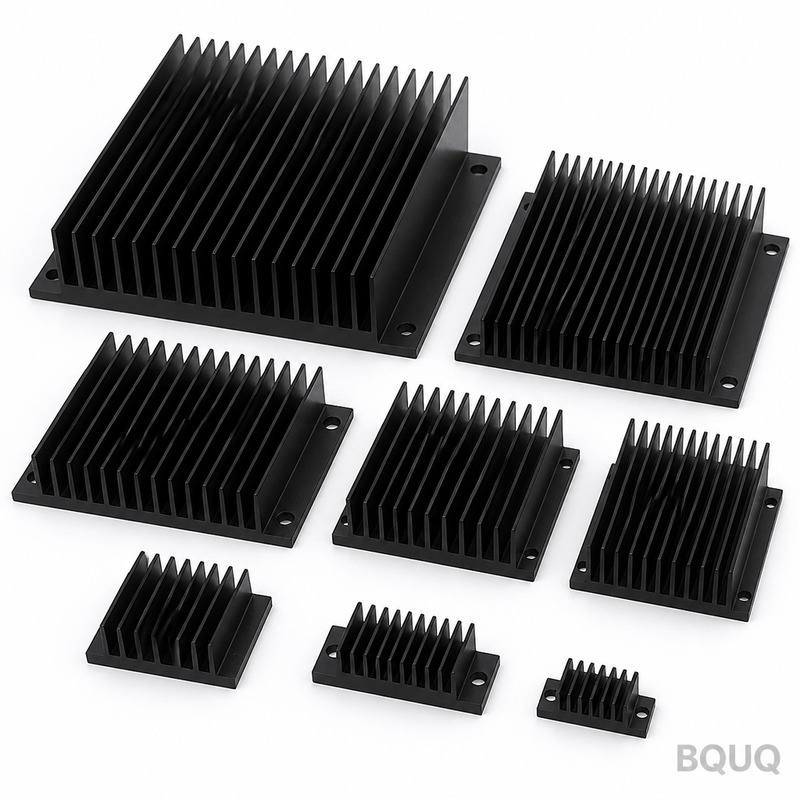
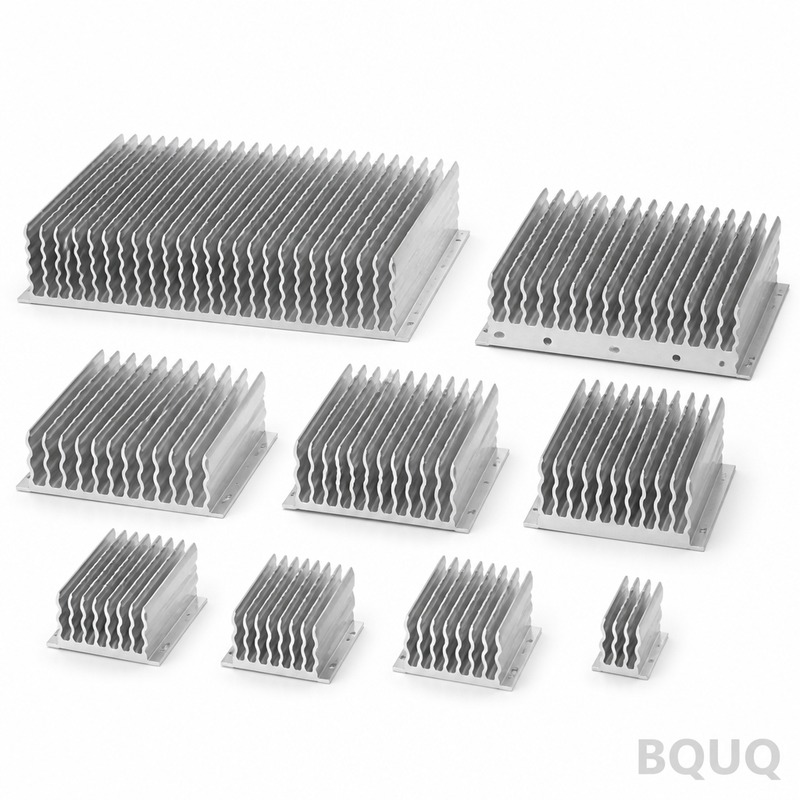
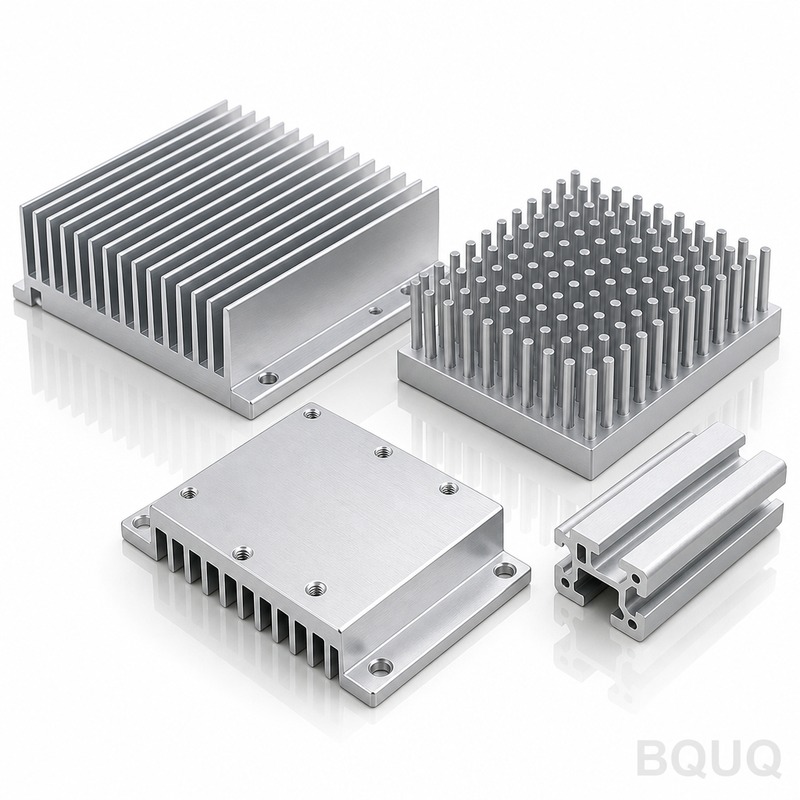
алюминиевый радиатор: алюминий 6063-T5, рёбра 0,4 мм с шагом 2,5 мм, плоскостность 0,05 мм на 100 мм, тепловое сопротивление 0,48 К/Вт. Минимальный заказ 100 шт., отгрузка за 7 рабочих...
алюминиевый радиатор
aluminum heat sink: 6063-T5 aluminium, 0.4 mm fins at 2.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 100 pcs, ships in 7 workin...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Алюминиевый радиатор имеет шаг рёбер 2,5 мм и толщину заготовки 0,4 мм из алюминия 6063-T5, обеспечивая плоскостность 0,05 мм на 100 мм на монтажной поверхности. Тепловое сопротивление составляет 0,48 К/Вт, что подтверждается координатно-измерительной машиной и гранитной плитой для контроля плоскостности для каждой партии. Штамповка обеспечивает шаг ±0,05 мм на партии 120 000 шт. при цикле 25 с на прессе 250 Т.
Алюминиевый радиатор сочетает шаг рёбер 2,5 мм с толщиной заготовки 0,4 мм из алюминия 6063-T5, благодаря чему детали размером 120 x 80 x 50 мм выдерживают 0,05 мм на 100 мм на монтажной поверхности. Тепловое сопротивление составляет 0,48 К/Вт, измеряется на координатно-измерительной машине с гранитной плитой для контроля плоскостности для каждой партии.
Конструктивный подход и технология
Штамповка обеспечивает воспроизводимый профиль рёбер толщиной 0,4 мм, который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии 120 000 шт.
Поскольку основание и рёбра прессуются как одна деталь, паяное соединение, которое может отказать, отсутствует. Плоскостность 0,05 мм на 100 мм на монтажной поверхности обеспечивается непосредственно инструментом, что поддерживает равномерный тепловой контакт на границе раздела.
Один ход пресса 250 Т формирует весь алюминиевый радиатор, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка обеспечивает ±0,05 мм, а цикл 25 с питает линию на 120 000 шт.
Цельная геометрия устраняет клеевой слой, присутствующий в составных охладителях, сокращая тепловой путь. Между алюминием 6063-T5 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Штампованная конструкция лучше переносит партионную вариацию, чем экструзия: износ штампа проявляется в первую очередь как измеримый сдвиг шага рёбер, который выявляется при контроле на координатно-измерительной машине с гранитной плитой для контроля плоскостности, а не в эксплуатации.
Выбор материала и отделка поверхности
Стандартный материал — алюминий 6063-T5, поставляется с чёрным анодированием Type II, 10-15 µm. Для применений, где важно воздействие 1U-серверов и AI-ускорителей, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно вдвое увеличивает массу изделия.
Классы допусков, которые вы можете задать
Общие размеры выдерживаются в пределах ±0.15 мм, при этом критичные элементы, такие как толщина основания ±0.05 мм, контролируются отдельно. Формообразованная геометрия наследует повторяемость оснастки ±0.05 мм, а положение отверстий выдерживается в пределах ±0.10 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принимать до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на гранитной поверочной плите при 20 °C относительно предела 0.05 мм на 100 мм, а шаг рёбер верифицируется оптически с точностью ±0.05 мм. Отчёты прилагаются к каждой партии.
Каждая партия сопровождается отчётом CMM с координатно-измерительной машины и гранитной плитой для контроля плоскостности. Мы фиксируем плоскостность, шаг, толщину основания и положение отверстий, а также отмечаем всё, что выходит за пределы ±0.15 мм, до того как изделие покинет линию.
Входной алюминий 6063-T5 проверяется на толщину и твёрдость перед подачей в пресс. После формообразования CMM и гранитная плита подтверждают 0.05 мм на 100 мм и 2.5 мм относительно чертежа.
Финальная упаковка — пакет PE + сотовый картон, 15 кг на коробку. Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
Там, где алюминиевый радиатор работает в серверах формата 1U и ускорителях ИИ, стабильность от детали к детали определяет количество возвратов из эксплуатации. ±0,05 мм на партии в 120 000 шт. удерживает тепловую кривую в пределах одного диапазона.
В сервере формата 1U и ускорителе ИИ основание обычно выполняет функцию монтажного интерфейса. 1,0 мм при плоскостности 0,05 мм на 100 мм обеспечивает стабильную поверхность для термопрокладки сервера формата 1U и ускорителя ИИ.
Конструкторы, работающие над серверами формата 1U и ускорителями ИИ, запрашивают данные по плоскостности раньше, чем тепловые характеристики, поскольку сборка сервера формата 1U и ускорителя ИИ автоматизирована, и неплоское основание останавливает линию.
В конструкциях серверов формата 1U и ускорителей ИИ часто реализуется путь принудительного воздушного охлаждения со скоростью 2,0 м/с. 0,48 К/Вт при ΔT = 60 К, естественная конвекция означает, что сервер формата 1U и ускоритель ИИ могут удерживать целевой режим при мощности вентилятора ниже акустического предела.
Технические характеристики
Параметр
Значение / Диапазон
Материал
алюминий 6063-T5
Толщина рёбер
0,4 мм
Шаг рёбер
2,5 мм
Высота рёбер
50 мм
Толщина основания
1,0 мм
Плоскостность основания
0,05 мм на 100 мм
Тепловое сопротивление
0,48 К/Вт
Условия теплового испытания
ΔT = 60 К, естественная конвекция
Отделка поверхности
чёрное анодирование Type II, 10-15 мкм
Диапазон размеров
120 x 80 x 50 мм
FAQ: Ваши вопросы перед заказом
Как вы проверяете качество каждой партии?
Каждая партия проходит контроль на КИМ с гранитной поверочной плитой, и отчёт включается в поставку. Мы проверяем 0,05 мм на 100 мм, 2,5 мм, 1,0 мм и позицию отверстий относительно ±0,15 мм. Прослеживаемость партии от рулона до коробки сохраняется в течение 10 лет.
Алюминий 6063-T5 — стандартный выбор. Для 1U-сервера и AI-ускорителя в агрессивной среде мы указываем 6063-T5 с чёрным анодированием Type II, 10–15 µm; для максимальной теплопроводности мы переходим на медь C110, что повышает стоимость и вес, но снижает тепловое сопротивление примерно вдвое при том же габарите.
Какие допуски вы можете выдержать?
Общие размеры выполняются с допуском ±0,15 мм; критичные, такие как ±0,05 мм по толщине основания, выдерживаются отдельно. Формообразуемые элементы наследуют повторяемость оснастки ±0,05 мм. Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Как долго служит оснастка до замены?
На алюминии 6063-T5 при нормальном усилии прессования ожидаемый ресурс оснастки составляет примерно . При 120 000 шт. это 6–12 месяцев. Мы держим запасные комплекты матриц на площадке для программ 1U-серверов и AI-ускорителей, что исключает ожидание, если износ проявится в записи по плоскостности.
Можете ли вы помочь с тепловым моделированием до изготовления образцов?
Да. Пришлите airflow корпуса, температуру на входе и тепловую нагрузку, которую нужно отвести, и мы выполним стационарную модель и вернём рекомендуемую комбинацию 0,4 мм и 2,5 мм. Обычно это экономит одну итерацию оснастки.
Как мы производим и отгружаем
Наш опыт в области 1U-серверов и ускорителей ИИ восходит к первой программе оснастки в 2015 году. Именно поэтому стандартное чёрное анодирование Type II, 10-15 µm и ±0,15 мм являются скорее консервативными, чем оптимистичными показателями.
Оснастка изготавливается собственными силами, что позволяет удерживать ±0,05 мм в рамках программы на 120 000 шт., а не допускать отклонений от детали к детали.
Производство работает с циклами 25 с и встроенным визуальным контролем 0,05 мм на 100 мм. Именно это делает обязательство по выпуску 120 000 шт. реалистичным в пиковый сезон.
±0,05 мм шаг рёбер; 0,05 мм плоскостность на 100 мм
Срок поставки
Не указан в выдержке
Минимальный заказ
Не указан в выдержке
Производительность
Партия 120 000 шт.; цикл 25 с на прессе 250 T
Выбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованный цельный радиатор
Воспроизводимый профиль рёбер 0,4 мм, крупносерийное производство
Износ штампа смещает шаг рёбер, что выявляется при контроле на КИМ
Прессованный радиатор
Простые постоянные поперечные сечения
Не обеспечивает профиль рёбер 0,4 мм; колебания от партии к партии из-за износа матрицы
Двухкомпонентный клеевой охладитель
Сложная геометрия с раздельными основанием и рёбрами
Клеевой слой увеличивает тепловое сопротивление и создаёт соединение, которое может отказать
Процесс / контроль
Этап
Контроль
Протокол
Штамповка
Одинарный ход 250 T формует деталь целиком; точность оснастки ±0,05 мм
Цикл 25 с; линия 120 000 шт.
Профиль рёбер
Штамп формует каждое ребро за один ход; шаг в пределах ±0,05 мм
Измеряется по всей партии
Плоскостность
0,05 мм на 100 мм на установочной поверхности, обеспечивается оснасткой
КИМ плюс гранитная плита для контроля плоскостности для каждой партии
Тепловые характеристики
Тепловое сопротивление 0,48 К/Вт
КИМ плюс гранитная плита для контроля плоскостности для каждой партии
Колебания от партии к партии
Износ штампа проявляется как измеримое смещение шага рёбер
Контроль выявляет на КИМ плюс гранитная плита для контроля плоскостности
Часто задаваемые вопросы
Каково тепловое сопротивление этого алюминиевого радиатора?
Тепловое сопротивление составляет 0,48 K/W, измерено на CMM вместе с гранитной плитой плоскостности для каждой партии. Это значение относится к детали 120 x 80 x 50 мм с шагом рёбер 2,5 мм и толщиной 0,4 мм из алюминия 6063-T5.
Насколько плоская монтажная поверхность?
Монтажная поверхность обеспечивает плоскостность 0,05 мм на 100 мм непосредственно после штамповки. Это обеспечивает равномерный контакт теплового интерфейса. Деталь 120 x 80 x 50 мм выдерживает этот допуск без дополнительной механической обработки.
Какой шаг рёбер и толщину материала обеспечивает штамповка?
Штамповка обеспечивает шаг рёбер 2,5 мм при толщине материала 0,4 мм из алюминия 6063-T5. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии 120 000 шт. Экструзия не может выдержать этот профиль ребра толщиной 0,4 мм.
Почему для этого радиатора выбрана штампованная конструкция вместо экструзии?
Штамповка обеспечивает воспроизводимый профиль ребра 0,4 мм, который экструзия не может выдержать. Цельное основание и рёбра устраняют паяные соединения, а износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле на CMM вместе с гранитной плитой плоскостности для каждой партии.
Один ход пресса 250 T формирует весь алюминиевый радиатор за цикл 25 с. Оснастка работает с точностью ±0,05 мм, обеспечивая линию на 120 000 шт. Стоимость детали перестаёт расти с усложнением конструкции, поскольку цельная геометрия устраняет клеевой слой, присутствующий в двухсоставных охладителях.
Влияет ли цельная конструкция на тепловые характеристики?
Да. Цельная штампованная геометрия устраняет клеевой слой, присутствующий в двухсоставных охладителях, сокращая тепловой путь. Между алюминием 6063-T5 и воздушным потоком нет ничего, кроме самой штампованной поверхности, что подтверждает тепловое сопротивление 0,48 K/W.
Как контролируется вариация партий в процессе производства?
Штампованные конструкции допускают вариацию партий лучше, чем экструзия. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле на КИМ вместе с гранитной плитой для проверки плоскостности для каждой партии. Это обеспечивает поддержание шага ±0.05 мм на протяжении прогона в 120,000 шт.