Алюминиевая радиаторная пластина

Алюминиевая радиаторная пластина Алюминиевая радиаторная пластина Алюминиевая радиаторная пластина Алюминиевая радиаторная пластина Алюминиевая радиаторная пластина Алюминиевая радиаторная пластина Алюминиевая радиаторная пластина
Краткий ответ

алюминиевая радиаторная пластина: литой алюминий ADC12, рёбра 1,0 мм с шагом 1,5 мм, плоскостность 0,05 мм на 100 мм, тепловое сопротивление 0,35 К/Вт. Минимальный заказ 50 шт., отгрузка...

Алюминиевая радиаторная пластина

aluminum heat sink plate: ADC12 die-cast aluminium, 1.0 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 50 pcs, ships...

Get a Fast Quote for This Part

Send us your drawing / quantity / material — reply within 24h.


Поделиться этим продуктом


Получить цитату

Детали продукта

алюминиевая пластина радиатора

Ключевой вывод

Алюминиевая пластина радиатора изготавливается из литейного алюминиевого сплава ADC12 с шагом рёбер 1,5 мм и толщиной заготовки 1,0 мм методом штамповки за один ход пресса 63 т. Она выдерживает 0,05 мм на 100 мм на монтажной поверхности, обеспечивает тепловое сопротивление 0,35 К/Вт и сохраняет шаг ±0,05 мм на партии 120 000 шт. при цикле 25 с.

Читайте также: Защита интеллектуальной собственности на китайской фабрике: от NDA до права собственности на пресс-форму.

Алюминиевая пластина радиатора сочетает шаг рёбер 1,5 мм с толщиной заготовки 1,0 мм из литейного алюминиевого сплава ADC12, благодаря чему детали 20 x 20 x 10 мм выдерживают 0,05 мм на 100 мм на монтажной поверхности. Тепловое сопротивление составляет 0,35 К/Вт, измеренное на КИМ с разрешением 0,001 мм для каждой партии.

См. также: Как рассчитать размер радиатора для вашего применения: инженерный метод из 5 шагов.

Конструктивный подход и технология

Штамповка обеспечивает воспроизводимый профиль рёбер 1,0 мм, который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии 120 000 шт.

Подробнее о Пружинение при штамповке: прогнозирование и компенсация обратного отскока.

Один ход пресса 63 т формирует всю алюминиевую пластину радиатора, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка работает с точностью ±0,05 мм, а цикл 25 с обеспечивает производительность линии 120 000 шт.

Цельная геометрия устраняет клеевой слой, характерный для двухкомпонентных охладителей, сокращая тепловой путь. Между литейным алюминиевым сплавом ADC12 и воздушным потоком нет ничего, кроме самой штампованной поверхности.

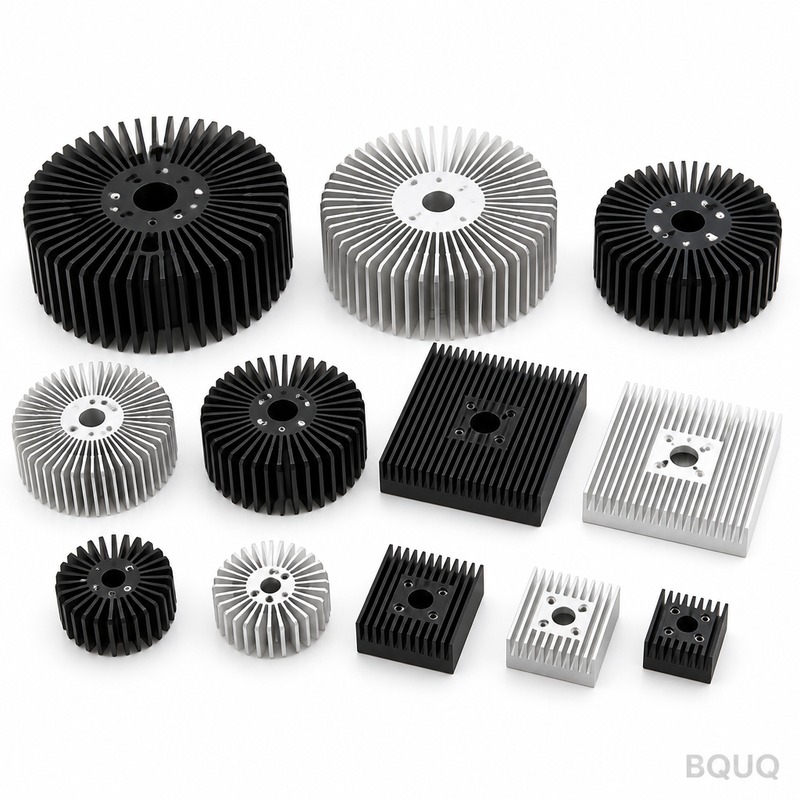
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется на КИМ с разрешением 0,001 мм, а не в условиях эксплуатации.

Отделка пескоструйной обработкой + эпоксидным порошковым покрытием RAL 9005 наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер, как это происходит на обработанных механически аналогах.

Выбор материала и отделка поверхности

Стандартный материал — литейный алюминиевый сплав ADC12, поставляемый с пескоструйной обработкой + эпоксидным порошковым покрытием RAL 9005. Для применений, где важна стойкость к воздействию в зарядных устройствах электромобилей и бортовых зарядных устройствах (EV и OBC), мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.

Классы допусков, которые вы можете задать

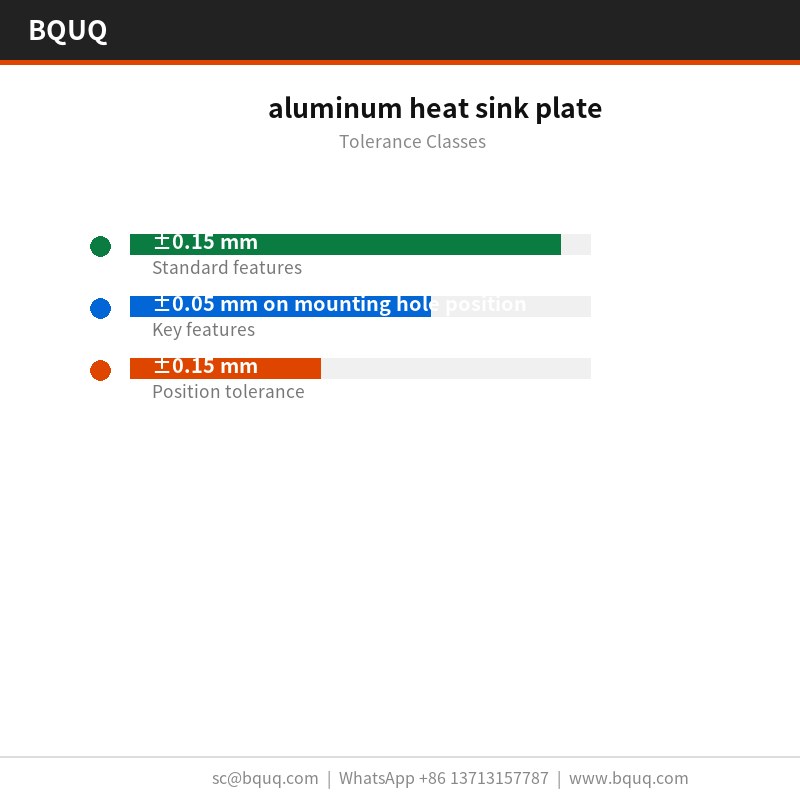
Общие размеры выполняются с допуском ±0,15 мм, при этом критичные элементы, такие как положение монтажных отверстий, выдерживаются отдельно с точностью ±0,05 мм. Формообразованная геометрия наследует воспроизводимость оснастки ±0,05 мм, а положение отверстий выдерживается с точностью ±0,15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принимать до изготовления оснастки, а не после.

Контроль перед каждой отгрузкой

Плоскостность проверяется на гранитной поверочной плите при 20 °C на соответствие пределу 0,05 мм на 100 мм, а шаг рёбер проверяется оптически с точностью ±0,05 мм. Протоколы прилагаются к каждой партии.

Технические подробности: Обработка титана на станках с ЧПУ: Полное техническое руководство для инженеров.

Каждая партия сопровождается протоколом КИМ с разрешением 0,001 мм. Мы фиксируем плоскостность, шаг, толщину основания и положение отверстий и отмечаем всё, что выходит за пределы ±0,15 мм, до того как изделие покинет линию.

Выборочный контроль проводится по AQL 0,65 для критичных размеров и 1,5 для общих, с разрешением КИМ 0,001 мм на каждом первом образце. Отклонения свыше ±0,15 мм запускают полную сортировку партии.

Плоскостность измеряется на граните, а не на чугуне, потому что 0,05 мм на 100 мм при размере 20 x 20 x 10 мм читается иначе на плите, которая не была доведена. В протоколах сохраняются оба измерения.

Где применяется эта деталь

Программы для EV и OBC — причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, и шаг 1,5 мм при толщине заготовки 1,0 мм является практическим пределом для алюминия.

Для сборок EV и OBC монтажная поверхность с допуском 0,05 мм на 100 мм важна не меньше теплового номинала: от неё зависит, распределится ли термоинтерфейсный материал равномерно или соберётся на одном конце.

Там, где алюминиевая пластина радиатора выпускается в объёмах для EV и OBC, междетальная стабильность определяет возвраты из эксплуатации. ±0,05 мм на партии 120 000 шт. удерживает тепловую кривую в пределах одной полосы.

Рекомендуем к прочтению: Изготовление нестандартных цанговых патронов для ЧПУ.

В EV и OBC основание обычно служит и монтажным интерфейсом. Толщина 1,0 мм при плоскостности 0,05 мм на 100 мм обеспечивает стабильную поверхность для термопрокладки EV и OBC.

Технические характеристики

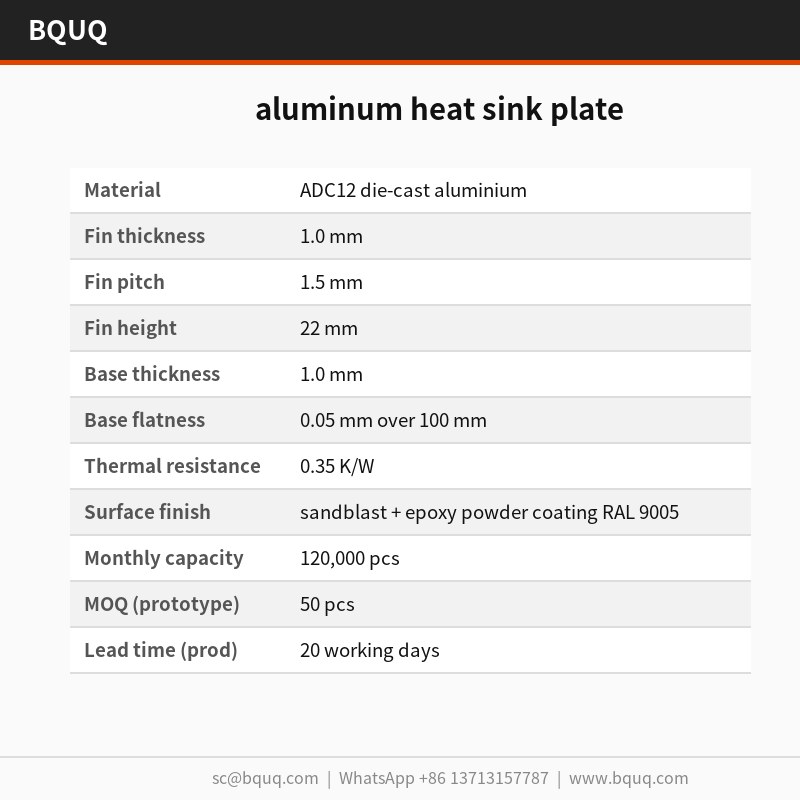
ПараметрЗначение / диапазон
Материаллитейный алюминиевый сплав ADC12
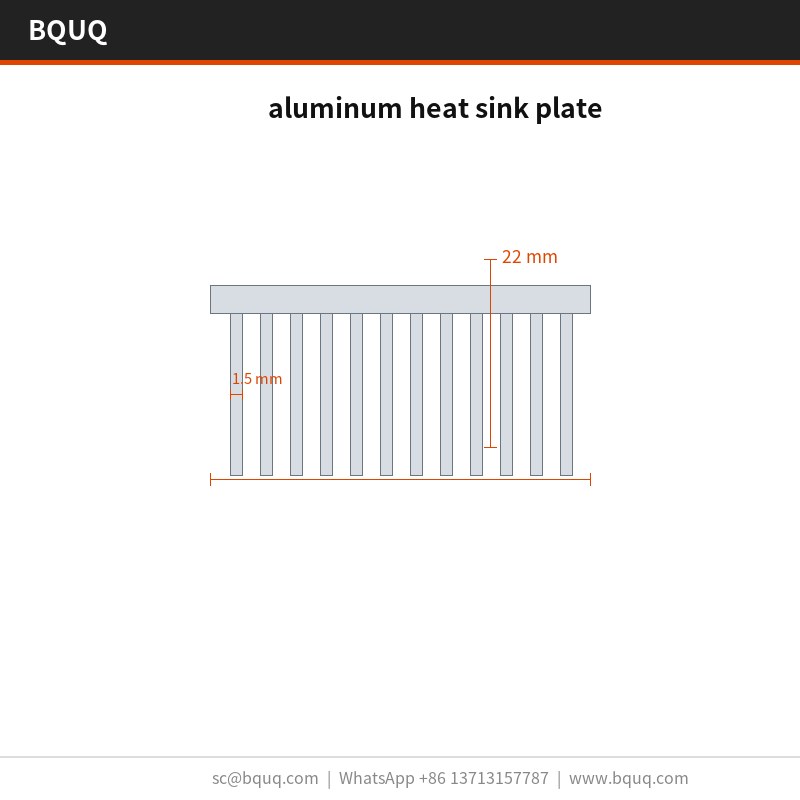
Толщина ребра1,0 мм
Шаг рёбер1,5 мм
Высота ребра22 мм
Толщина основания1,0 мм
Плоскостность основания0,05 мм на 100 мм
Тепловое сопротивление0,35 К/Вт
Условия теплового испытанияΔT = 60 К, естественная конвекция
Отделка поверхностипескоструйная обработка + эпоксидное порошковое покрытие RAL 9005
Диапазон размеров20 x 20 x 10 мм

Часто задаваемые вопросы: ваши вопросы перед заказом

Какие материалы вы рекомендуете?

Литейный алюминиевый сплав ADC12 — стандартный выбор. Для EV и OBC в коррозионной среде мы указываем 6063-T5 с пескоструйной обработкой + эпоксидным порошковым покрытием RAL 9005; для максимальной электропроводности мы переходим на медь C110, что повышает стоимость и массу, но снижает тепловое сопротивление примерно вдвое при том же габарите.

Сравните с Что такое тоннаж штамповочного пресса и как его рассчитать?.

Вы изготавливаете алюминиевую пластину радиатора других размеров?

Семейство охватывает 20 x 20 x 10 мм с массой изделия от 120 г. Поскольку основание прессуется, новые размеры требуют смены вставки штампа, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели, а не 8.

Каковы условия упаковки и отгрузки?

Стандартная упаковка — пакет из ПЭ + сотовый картон, 15 кг на коробку. Мы котируем на условиях EXW. Экспортные коробки маркируются с указанием партии, количества и статуса контроля, а полная документация, включая протокол контроля, следует с грузом.

Как вы предотвращаете гальваническую коррозию?

Ключ — избежать второго металла в зоне влажного контакта. Мы рекомендуем пескоструйную обработку + эпоксидное порошковое покрытие RAL 9005 и, там где деталь касается алюминиевого шасси, изолирующую шайбу. Сообщите нам сопрягаемый материал, и мы подберём покрытие соответствующим образом.

В чём разница между вашей алюминиевой пластиной радиатора и алюминиевым радиатором со строгаными рёбрами?

Строганые рёбра фрезеруются, поэтому вы получаете тонкие высокие рёбра и более высокую плотность при заданной высоте, но стоимость прямо пропорциональна площади рёбер. Штамповка даёт тот же результат за один ход при значительно более низкой удельной стоимости в объёмах до 120 000 шт. Для EV и OBC в корпусе фиксированной высоты штампованный вариант обычно является правильным решением.

Как мы производим и отгружаем

Прямые поставки из Дунгуаня: рулонная заготовка, формообразование, обработка поверхности и контроль происходят в одном здании, поэтому плоскостность 0,05 мм на 100 мм проверяется до упаковки детали.

Наш опыт в EV и OBC восходит к первой программе оснастки в 2015 году. Именно поэтому стандартные пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 и ±0,15 мм являются скорее консервативными, чем оптимистичными.

Производство работает с циклами 25 с и встроенным машинным зрением на 0,05 мм на 100 мм. Именно это делает обязательство по 120 000 шт. реалистичным в пиковый сезон.

Читайте также: Почему у радиаторов есть рёбра? Физика охлаждения рёбрами объяснена.

Запросить цену: sc@bquq.com | WhatsApp +86 13713157787 | Дунгуань, Китай

См. также: Индивидуальные пружины из проволоки, произведенные в Китае.

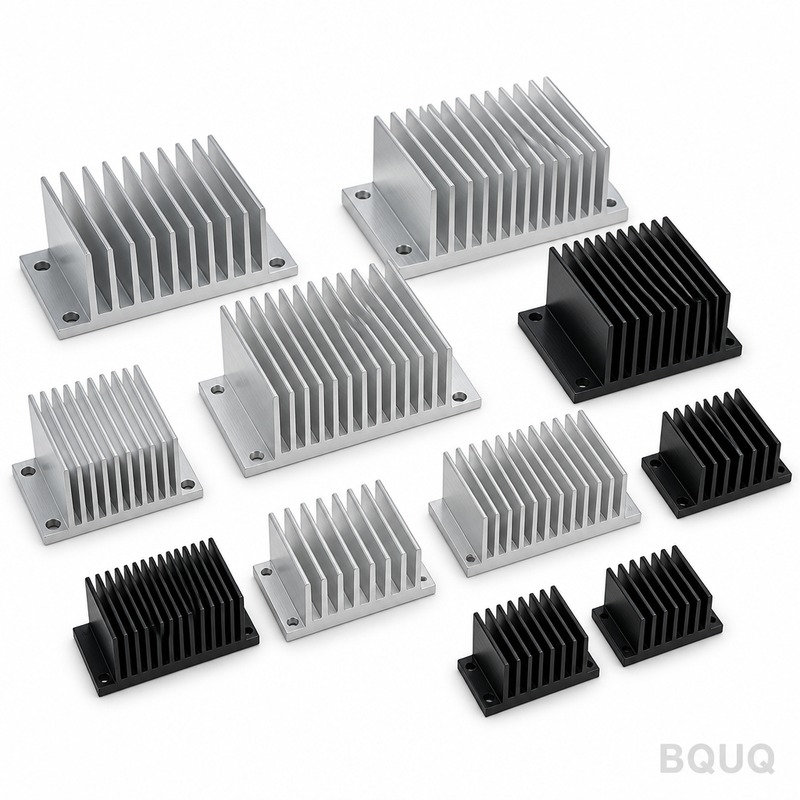
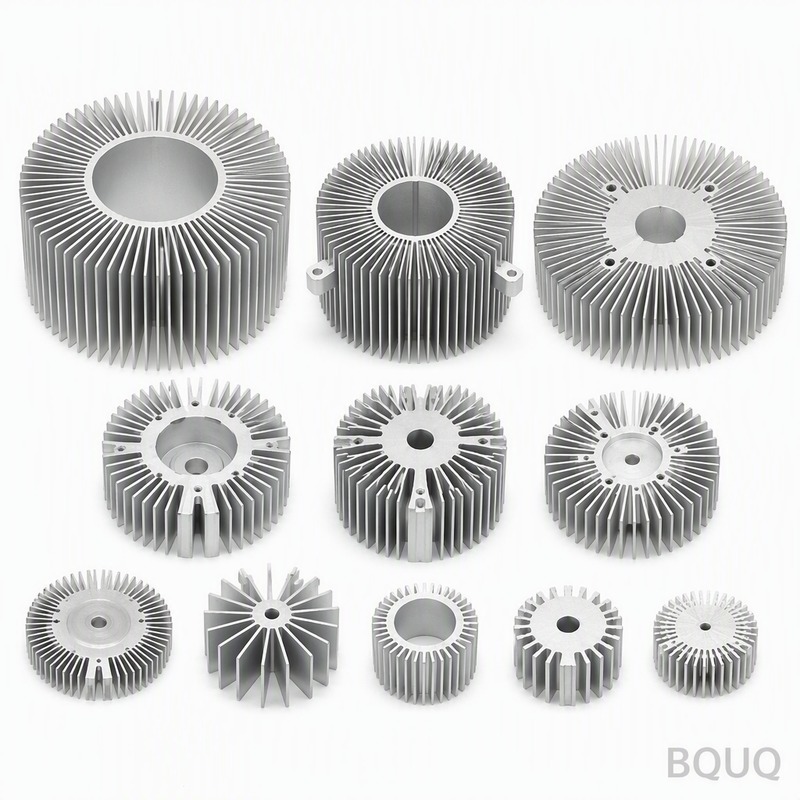
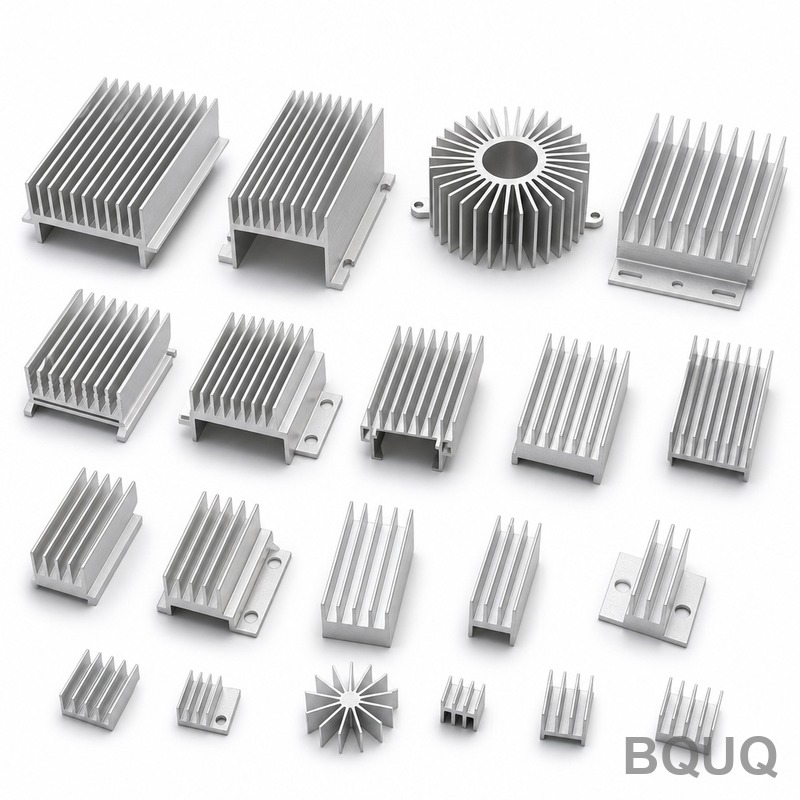
Галерея продукции

алюминиевая пластина радиатора

алюминиевая пластина радиатора

Подробнее о Алюминиевый радиатор со шпунтовыми рёбрами (Bonded Fin).

алюминиевая пластина радиатора

алюминиевая пластина радиатора

алюминиевая пластина радиатора

Технические подробности: Что делает клапанные пружины прецизионным компонентом двигателя, определяющим производительность?.

Ключевые характеристики и руководство по выбору

Сравнение характеристик

ПараметрЗначение / диапазон
Материаллитейный алюминиевый сплав ADC12
Допуск±0,05 мм шаг рёбер; 0,05 мм на 100 мм монтажная поверхность
Срок поставкиНе указан в статье
Минимальный заказНе указан в статье
Производительностьпартия 120 000 шт.; цикл 25 с

Выбор / сравнение

ВариантДля чего лучше всегоКомпромисс
Штампованная алюминиевая пластина радиатораВоспроизводимый профиль рёбер 1,0 ммИзнос штампа смещает шаг рёбер, выявляется на КИМ
Экструдированный радиаторПростые однородные поперечные сеченияНе может так же воспроизводимо выдержать профиль рёбер 1,0 мм
Двухкомпонентный охладитель с клеемСложная геометрияКлеевой слой добавляет сопротивление тепловому пути
Пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005Антикоррозионная защита после формообразованияНаносится после формообразования во избежание прорезания у основания рёбер

Процесс / контроль

ЭтапКонтрольПротокол
ШтамповкаОдин ход пресса 63 т формирует всю пластинуОснастка работает с точностью ±0,05 мм
Формообразование рёберШтамп формирует каждое ребро за один ходШаг в пределах ±0,05 мм на 120 000 шт.
КонтрольКИМ с разрешением 0,001 мм для каждой партииИзмеренное тепловое сопротивление 0,35 К/Вт
ПокрытиеПескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 после формообразованияАнтикоррозионная защита не прорезается у основания рёбер

Часто задаваемые вопросы

Каковы шаг рёбер и толщина заготовки алюминиевой пластины радиатора?

Пластина сочетает шаг рёбер 1,5 мм с толщиной заготовки 1,0 мм из литейного алюминиевого сплава ADC12. Это позволяет деталям 20 x 20 x 10 мм выдерживать 0,05 мм на 100 мм на монтажной поверхности.

Какое тепловое сопротивление можно ожидать от этой пластины радиатора?

Тепловое сопротивление составляет 0,35 К/Вт, измеренное на КИМ с разрешением 0,001 мм для каждой партии. Цельная штампованная геометрия устраняет клеевой слой, характерный для двухкомпонентных охладителей, сокращая тепловой путь.

Насколько воспроизводим профиль рёбер в производстве?

Штамповка обеспечивает воспроизводимый профиль рёбер 1,0 мм, который экструзия выдержать не может. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии 120 000 шт.

Каково время цикла и производственная мощность?

Один ход пресса 63 т формирует всю алюминиевую пластину радиатора. Оснастка работает с точностью ±0,05 мм, а цикл 25 с обеспечивает производительность линии 120 000 шт.

Как штампованная конструкция справляется с партионными отклонениями?

Штампованная конструкция лучше переносит партионные отклонения, чем экструзия. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется на КИМ с разрешением 0,001 мм, а не в условиях эксплуатации.

Рекомендуем к прочтению: BQUQ Обработанный на станке с ЧПУ гидравлический силовой патрон 3-кулачковый для токарной обработки с ЧПУ, точность.

Какая отделка поверхности наносится и когда?

Отделка пескоструйной обработкой + эпоксидным порошковым покрытием RAL 9005 наносится после формообразования. Это гарантирует, что антикоррозионная защита не прорезается у основания рёбер, как это происходит на обработанных механически деталях.

Сравните с Прецизионный металлический радиатор от BQUQ.

Почему цельная конструкция улучшает тепловые характеристики?

Цельная геометрия устраняет клеевой слой, характерный для двухкомпонентных охладителей, сокращая тепловой путь. Между литейным алюминиевым сплавом ADC12 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Связанные материалы

параметр

ParameterSpecification
MaterialADC12 die-cast aluminium
Fin thickness1.0 mm
Fin pitch1.5 mm
Fin height22 mm
Base thickness1.0 mm
Base flatness0.05 mm over 100 mm
Thermal resistance0.35 K/W
Surface finishsandblast + epoxy powder coating RAL 9005
Monthly capacity120,000 pcs
MOQ (prototype)50 pcs
Lead time (production)20 working days
Size range20 x 20 x 10 mm

Свяжитесь с нами для цитаты
Получить цитату
Мы используем файлы cookie < a href = "javascript: void (0);" class = "opencookies" > для улучшения вашего онлайн-опыта. Продолжая просматривать этот сайт, вы соглашаетесь с нашим использованием файлов cookie < a href = "javascript: void (0);" class = "opencookies" >.

Cookies

Пожалуйста, ознакомьтесь с нашими Условиями и положениями и настоящей Политикой, прежде чем обращаться к нашим Услугам или использовать их. Если вы не можете согласиться с настоящей Политикой или Условиями и положениями, пожалуйста, не обращайтесь и не используйте наши Услуги. Если вы находитесь в юрисдикции за пределами Европейской экономической зоны, используя наши Услуги, вы принимаете Условия и положения и принимаете наши правила конфиденциальности, описанные в настоящей Политике. Мы можем изменить эту Политику в любое время без предварительного уведомления, и изменения могут применяться к любой личной информации, которую мы уже имеем о вас, а также к любой новой личной информации, собранной после изменения Политики. Если мы внесем изменения, мы уведомим вас, пересмотрев дату в верхней части настоящей Политики. Мы предоставим вам предварительное уведомление, если мы внесем какие-либо существенные изменения в то, как мы собираем, используем или раскрываем вашу личную информацию, которые влияют на ваши права в соответствии с настоящей Политикой. Если вы находитесь в юрисдикции, отличной от Европейской экономической зоны, Великобритании или Швейцарии (в совокупности "Европейские страны"), ваш постоянный доступ или использование наших Услуг после получения уведомления об изменениях означает ваше согласие с обновленной Политикой. Кроме того, мы можем предоставить вам раскрытие информации в режиме реального времени или дополнительную информацию о методах обработки личной информации в конкретных частях наших Услуг. Такие уведомления могут дополнять настоящую Политику или предоставлять вам дополнительные возможности в отношении того, как мы обрабатываем вашу личную информацию.
CookiesCookies are small text files stored on your device when you access most Websites on the internet or open certain emails. Among other things, Cookies allow a Website to recognize your device and remember if you've been to the Website before. Examples of information collected by Cookies include your browser type and the address of the Website from which you arrived at our Website as well as IP address and clickstream behavior (that is the pages you view and the links you click).We use the term cookie to refer to Cookies and technologies that perform a similar function to Cookies (e.g., tags, pixels, web beacons, etc.). Cookies can be read by the originating Website on each subsequent visit and by any other Website that recognizes the cookie. The Website uses Cookies in order to make the Website easier to use, to support a better user experience, including the provision of information and functionality to you, as well as to provide us with information about how the Website is used so that we can make sure it is as up to date, relevant, and error free as we can. Cookies on the Website We use Cookies to personalize your experience when you visit the Site, uniquely identify your computer for security purposes, and enable us and our third-party service providers to serve ads on our behalf across the internet.We classify Cookies in the following categories: ●  Strictly Necessary Cookies ●  Performance Cookies ●  Functional Cookies ●  Targeting CookiesCookie ListA cookie is a small piece of data (text file) that a website – when visited by a user – asks your browser to store on your device in order to remember information about you, such as your language preference or login information. Those cookies are set by us and called first-party cookies. We also use third-party cookies – which are cookies from a domain different than the domain of the website you are visiting – for our advertising and marketing efforts. More specifically, we use cookies and other tracking technologies for the following purposes:Strictly Necessary CookiesThese cookies are necessary for the website to function and cannot be switched off in our systems. They are usually only set in response to actions made by you which amount to a request for services, such as setting your privacy preferences, logging in or filling in forms. You can set your browser to block or alert you about these cookies, but some parts of the site will not then work. These cookies do not store any personally identifiable information.Functional CookiesThese cookies enable the website to provide enhanced functionality and personalisation. They may be set by us or by third party providers whose services we have added to our pages. If you do not allow these cookies then some or all of these services may not function properly.Performance CookiesThese cookies allow us to count visits and traffic sources so we can measure and improve the performance of our site. They help us to know which pages are the most and least popular and see how visitors move around the site. All information these cookies collect is aggregated and therefore anonymous. If you do not allow these cookies we will not know when you have visited our site, and will not be able to monitor its performance.Targeting CookiesThese cookies may be set through our site by our advertising partners. They may be used by those companies to build a profile of your interests and show you relevant adverts on other sites. They do not store directly personal information, but are based on uniquely identifying your browser and internet device. If you do not allow these cookies, you will experience less targeted advertising.How To Turn Off CookiesYou can choose to restrict or block Cookies through your browser settings at any time. Please note that certain Cookies may be set as soon as you visit the Website, but you can remove them using your browser settings. However, please be aware that restricting or blocking Cookies set on the Website may impact the functionality or performance of the Website or prevent you from using certain services provided through the Website. It will also affect our ability to update the Website to cater for user preferences and improve performance. Cookies within Mobile ApplicationsWe only use Strictly Necessary Cookies on our mobile applications. These Cookies are critical to the functionality of our applications, so if you block or delete these Cookies you may not be able to use the application. These Cookies are not shared with any other application on your mobile device. We never use the Cookies from the mobile application to store personal information about you.If you have questions or concerns regarding any information in this Privacy Policy, please contact us by email at . You can also contact us via our customer service at our Site.