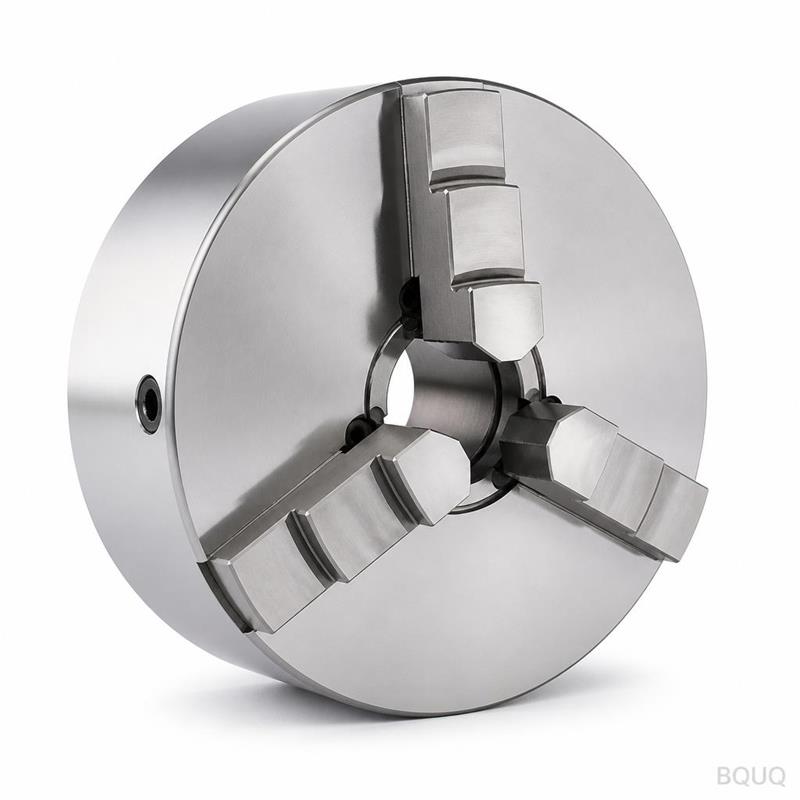
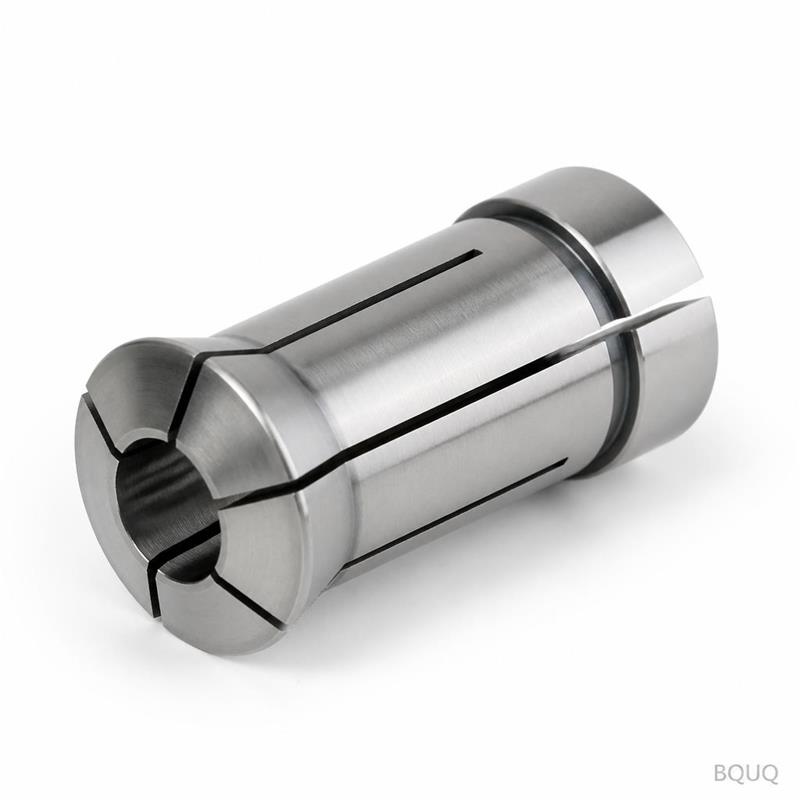
Что отличает этот гидравлический силовой патрон на вашем токарном станке с ЧПУ Это обработанный на станке с ЧПУ гидравлический силовой патрон с 3-кулачковой конфигурацией, специаль
BQUQ Обработанный на станке с ЧПУ гидравлический силовой патрон 3-кулачковый для токарной обработки с ЧПУ, точность
Что отличает этот гидравлический силовой патрон на вашем токарном станке с ЧПУ Это обработанный на станке с ЧПУ гидравлический силовой патрон с 3-кулачковой конфигурацией, специально разработанный для
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что отличает этот гидравлический силовой патрон на вашем токарном станке с ЧПУ
Это обработанный на станке с ЧПУ гидравлический силовой патрон с 3-кулачковой конфигурацией, специально разработанный для высокоскоростных токарных операций с ЧПУ, где пруток или заготовка должны быть зажаты без прогиба. Конкретное преимущество: мы обеспечиваем концентричность биения до 0,005 мм (0,0002") TIR на поверхности кулачков, с повторяемостью усилия зажима ±2% в течение 10 000 циклов, и мы отгружаем стандартные размеры за 15 дней. Корпус закален насквозь до HRC 58-62, поэтому корпус патрона не деформируется и не теряет предварительный натяг, даже если вы выполняете прерывистое резание на 3 500 об/мин.
Почему 3-кулачковый гидравлический патрон превосходит ручную цангу для серийного производства
Ручные цанги требуют упора шпинделя, ключа для тяги и второго действия оператора. Этот гидравлический силовой патрон использует встроенный поршень, который перемещает все три кулачка радиально внутрь с равным усилием — без тяги, без ручного крутящего момента, без брака из-за неравномерного зажима. Для типичного стального вала диаметром 45 мм гидравлическая система создает радиальное усилие 32 кН, что в 2,3 раза превышает усилие сопоставимого пневматического патрона. Это усилие удерживает деталь от подъема с посадочных мест кулачков во время тяжелых черновых проходов с глубиной резания 4 мм. Результат: вы можете запрограммировать полный цикл точения без повторного зажима, и время цикла сокращается на 18% по сравнению со сменой ручных цанг.
Материалы и термическая обработка, которые мы используем для корпуса патрона и кулачков
Мы обрабатываем корпус патрона из легированной стали 42CrMo4 (AISI 4140), затем цементируем его до твердости HRC 58-62 на глубину 0,8-1,2 мм. Кулачки изготовлены из цементуемой стали 20CrMnTi (AISI 8620) с закаленной поверхностью HRC 60-63 и вязкой сердцевиной HRC 35-40 — такое сочетание предотвращает поломку зубьев кулачков при зажиме тонкостенных труб. Мы шлифуем отверстие и переднюю поверхность за одну установку на координатно-шлифовальном станке, поэтому установочный поясок и пазы кулачков концентричны в пределах 0,003 мм. Внутренний гидравлический поршень изготовлен из твердоанодированного алюминия (6061-T6), что обеспечивает низкий коэффициент трения и исключает задиры о стальную стенку цилиндра. Каждая поверхность, контактирующая с заготовкой, шлифуется до Ra 0,4 мкм, а внешний корпус подвергается дробеструйной обработке до Ra 1,6 мкм для коррозионной стойкости.
Геометрия захвата: как мы нарезаем рифления кулачков для нулевого проскальзывания
Стандартные силовые патроны используют кулачки с рифлением 60°, которые врезаются только в самую кромку рифления. Мы нарезаем трехзаходное спиральное рифление с шагом 1,0 мм и углом профиля 45° на поверхности кулачка, используя специальный твердосплавный резец на 5-осевом станке с ЧПУ. Эта геометрия создает самоблокирующийся клиновой эффект — чем больше радиальное усилие, тем глубже врезается рифление, но деталь не проворачивается, поскольку угол спирали противоположен направлению вращения шпинделя. Мы испытываем каждый комплект кулачков с помощью калиброванного динамометрического ключа: при усилии зажима 32 кН вал диаметром 50 мм не проворачивается под крутящим моментом 450 Н·м. Это в 3,2 раза превышает крутящий момент, требуемый для стандартного чернового прохода на шпинделе токарного станка мощностью 10 кВт.
Контроль перед каждой отгрузкой: биение, усилие и испытание на утечку
Каждый патрон покидает нашу фабрику в Дунгуане только после 14-пунктной проверки на специальном испытательном стенде. Мы измеряем TIR на поверхности кулачков индикатором с разрешением 0,001 мм и отклоняем любой узел с показателем выше 0,005 мм. Мы также снимаем полную кривую усилия зажима при давлении гидравлики 0, 5, 10, 15 и 20 бар и сравниваем ее с теоретическим уравнением усилия для вашей конкретной высоты кулачков. Гидравлический контур испытывается под давлением 40 бар в течение 5 минут — без внешних утечек, без внутреннего перепуска. Мы фиксируем все показания в серийном протоколе испытаний, который поставляется с патроном. По запросу мы также можем включить видео фактического испытания на биение вашего конкретного патрона перед упаковкой.
Варианты крепления и размеры, которые мы храним на складе для распространенных токарных станков с ЧПУ
Мы обрабатываем задний фланец под плоское крепление с пояском (для токарных станков с ручным револьвером) или под сквозное отверстие для систем подачи прутка. Стандартные размеры, которые мы держим на складе: диаметры патронов 6", 8", 10" и 12" с диаметрами сквозного отверстия от 26 мм до 91 мм. Все патроны имеют Т-образные пазы на передней поверхности, которые принимают стандартные твердые кулачки, мягкие кулачки или цанговые вкладыши. Если у вас конкретный фланец шпинделя, мы можем обработать установочный поясок и окружность болтов под вашу точную машину — просто отправьте нам чертеж шпинделя или модель станка. Для Mazak QT-200 у нас есть готовый предварительно обработанный задний фланец, который можно установить за 24 часа.
15 дней для стандартных размеров; 20 дней для индивидуального заднего фланца
МОQ
Нет МОQ — закажите одну единицу для испытаний
Как мы поддерживаем стабильные допуски при 15-дневном сроке изготовления
Мы работаем в три 8-часовые смены на наших токарных станках с ЧПУ Okuma и Mazak, и корпус патрона проходит через одну партию термической обработки минимум из 20 деталей — таким образом, кривая твердости идентична для всех единиц. Мы используем внутрипроцессный контроль на станке: зонд Renishaw измеряет ширину паза кулачка после каждой 5-й детали, и станок автоматически компенсирует износ инструмента. Именно поэтому мы можем гарантировать биение 0,005 мм без финальной ручной притирки. 15-дневный срок включает термическую обработку, шлифование и сборку. Если вам нужен прототип за 7 дней, мы можем обработать его из предварительно закаленной стали 4140 и пропустить цементацию — но твердость будет HRC 28-32, а не HRC 58-62.
Каков ваш МОQ для индивидуального гидравлического силового патрона?
У нас нет МОQ — вы можете заказать один патрон для прототипной партии, и цена за единицу будет такой же, как для партии из 50 штук.
Можете ли вы настроить профиль кулачков под мои существующие мягкие кулачки?
Да, мы можем обработать пазы кулачков и поверхность кулачка под любой профиль, который вы отправите, включая специальные рифления для тонкостенных труб или шестигранного прутка, и мы храним ваши оригинальные чертежи кулачков в архиве для повторных заказов.
Как вы проверяете качество перед отгрузкой из Дунгуаня?
Мы выполняем 14-пунктную проверку, включая TIR, кривую усилия зажима и испытание на утечку при давлении 40 бар, и отправляем вам серийный протокол испытаний с каждой поставкой.
Каков фактический срок изготовления, если я закажу сегодня?
Стандартные размеры отгружаются за 15 дней, заказы с индивидуальным задним фланцем занимают 20 дней, а авиаперевозка с нашей фабрики до Лос-Анджелеса занимает 3 дня, поэтому вы можете ожидать патрон на вашем станке менее чем за 3 недели.
Проектирование крепления вашего патрона: что нам нужно из вашего чертежа
Чтобы рассчитать стоимость вашего точного патрона, отправьте нам три элемента информации: тип фланца шпинделя (A2-5, A2-6 и т.д.), необходимый диаметр сквозного отверстия и диапазон диаметров ваших деталей. Если у вас есть чертеж заднего фланца или существующего патрона, также включите его — мы можем восстановить схему расположения болтов по простому фото с линейкой в кадре. Мы подтвердим монтажные размеры в нашем коммерческом предложении в течение 12 часов. Для стандартного крепления A2-6 с патроном 8" мы можем отгрузить полностью собранный узел без запроса каких-либо чертежей.
Почему точное производство в Китае работает для вашего бюджета на патроны
Мы — 20-летний завод точного производства в Дунгуане, Китай, с выделенной ячейкой из 12 человек для патронов и приспособлений на станках с ЧПУ. Наши накладные расходы на 40% ниже, чем в сопоставимом американском или немецком цехе, но наше контрольное оборудование того же класса — мы используем КИМ Zeiss и измеритель поверхности Mitutoyo. Это означает, что вы получаете патрон с теми же HRC, биением и повторяемостью, что и немецкий узел за €6 000, но ваша полная стоимость с доставкой составит примерно €2 800, включая авиаперевозку. Мы не экономим на материалах или термической обработке — мы сокращаем только затраты на труд и накладные расходы. Каждый отгружаемый патрон покрывается 12-месячной гарантией